

پردازش قطعات پس از پرینت سه بعدی
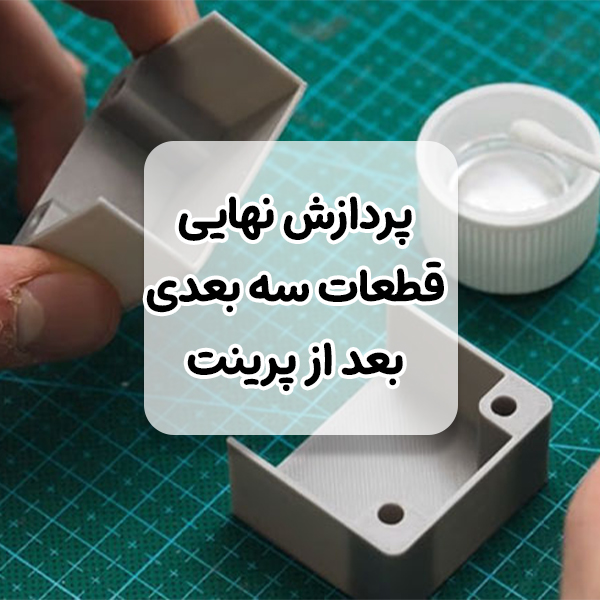
پردازش قطعات سه بعدی پس از چاپ به مجموعهای از تکنیکها اشاره دارد که برای بهبود کیفیت و ظاهر قطعات چاپ شده سه بعدی استفاده میشوند. این تکنیکها میتوانند برای صاف کردن سطح، حذف مواد اضافی، تقویت خواص مکانیکی یا ایجاد جلوههای زیبایی استفاده شوند.
رایجترین روشهای پولیش و پردازش قطعات سه بعدی
عملیات پردازش، مرحله نهایی و یکی از مهمترین بخشهای تولید در ساخت قطعات با استفاده از پرینترهای سه بعدی است؛ در این مرحله، قطعات جلا و زیبایی خود را پیدا میکنند، قسمتهای زائد حذف شده و کیفیت سطحی بهبود مییابد.
در این مقاله، به بررسی برخی از متداولترین فرآیندهای پردازش پس از پرینت سه بعدی میپردازیم؛ برخی از روشهای متداول پس پردازش در پرینت سه بعدی عبارتند از:
- سنباده زنی: استفاده از کاغذ سنباده برای صاف کردن سطح و از بین بردن نواقص ریز.
- عملیات حرارتی: گرم و سرد کردن کنترل شده قطعه فلزی برای تغییر خواص مکانیکی آن.
- پولیش بخار: قرار دادن قطعه در معرض بخار یک حلال شیمیایی برای بهبود کیفیت سطح آن.
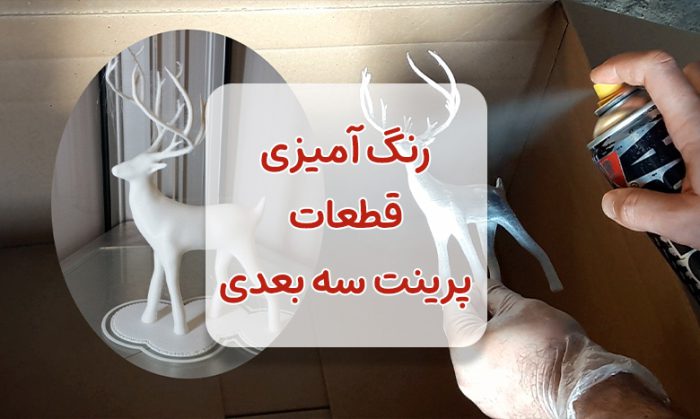
- رنگ آمیزی: پوشاندن سطح قطعه با رنگ برای افزایش جلوه بصری و محافظت از آن در برابر عوامل محیطی.
- آبکاری: پوشاندن یک سطح پلاستیکی یا فلزی با لایه نازکی از فلز دیگر برای افزایش استحکام، دوام و ظاهر آن.
- حذف ساپورت: برداشتن سازههای حمایتی (ساپورت) که در حین فرآیند چاپ برای نگهداری از قطعه در جای خود استفاده میشوند.
- بازرسی نهایی: بررسی قطعه برای اطمینان از برآورده شدن همه استانداردها و مشخصات.
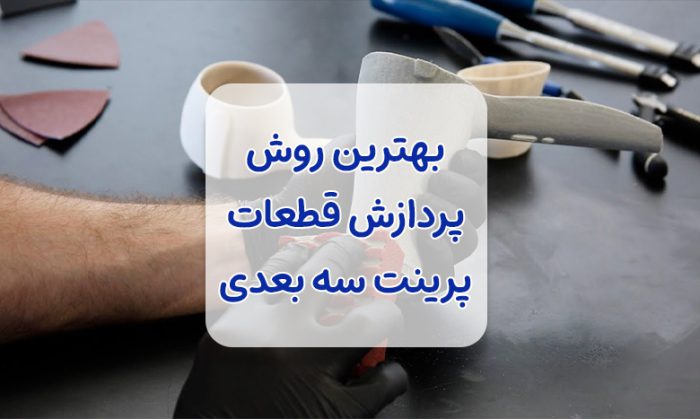
سنباده زنی روشی برای پرداخت قطعات پرینت سه بعدی
سنباده زنی یکی از متداولترین روشهای پرداخت و صاف کردن سطوح قطعات پرینت شده با پرینتر سه بعدی است. این روش با برداشتن لایههای نازکی از material سطح، ناهمواریها، خطوط لایهها و برجستگیهای ایجاد شده در حین فرآیند چاپ را از بین میبرد و ظاهری صاف و تمیز به قطعه نهایی میبخشد.
مزایای سنباده زنی:
- کارایی: این روش میتواند به طور موثر ناهمواریها و برجستگیهای سطوح را از بین ببرد.
- سادگی: سنباده زنی روشی نسبتاً ساده و کمهزینه است که به ابزار و تجهیزات پیچیدهای نیاز ندارد.
- تنوع: سنبادهها در انواع مختلف با درجه زبری متفاوت موجود هستند که میتوان از آنها برای سطوح مختلف با نیازهای گوناگون استفاده کرد.
- کنترل: در سنباده زنی، میزان برداشت material از سطح به طور کامل تحت کنترل اپراتور است و میتوان به ظرافت مورد نظر برای قطعه نهایی دست یافت.
معایب سنباده زنی:
- نیاز به مهارت: دستیابی به بهترین نتیجه در سنباده زنی به مهارت و تجربه نیاز دارد.
- زمانبر بودن: سنباده زنی، به خصوص برای قطعات بزرگ یا پیچیده، میتواند فرآیندی زمانبر باشد.
- غیرقابلبرگشت: در سنباده زنی، material از سطح برداشته میشود و در صورت اشتباه یا زیاده روی، امکان اصلاح آن وجود ندارد.
- ایجاد گرد و غبار: سنباده زنی میتواند گرد و غبار زیادی تولید کند که برای سلامتی مضر است و باید از ماسک و تهویه مناسب استفاده کرد.
مراحل سنباده زنی:
- انتخاب ابزار مناسب: برای سنباده زنی میتوان از ابزارهای مختلفی مانند سنباده دستی، بلوک سنباده، سنباده برقی و دستگاههای پولیش استفاده کرد؛ انتخاب ابزار مناسب به نوع material قطعه، شکل هندسی آن و ظرافت مورد نظر برای سطح نهایی بستگی دارد.
- انتخاب سنباده مناسب: سنبادهها در درجات زبری مختلف (از درشت تا نرم) موجود هستند؛ برای شروع باید از سنبادههای زبرتر و به تدریج از سنبادههای نرمتر استفاده کرد.
- آماده سازی سطح: قبل از سنباده زنی، باید سطح قطعه را از هرگونه آلودگی، چربی یا مواد اضافی پاک کرد.
- سنباده زنی: سنباده زنی باید با حرکات منظم و یکنواخت در تمام جهات انجام شود؛ برای جلوگیری از ایجاد خط و خش، باید از اعمال فشار بیش از حد خودداری کرد.
- بررسی و تکرار: پس از هر مرحله سنباده زنی، باید سطح قطعه را بررسی کرد و در صورت نیاز، مراحل سنباده زنی با سنبادههای نرمتر تکرار شود.
- پولیش (اختیاری): پس از سنباده زنی نهایی، میتوان برای ایجاد ظاهری براق و درخشان، از پولیش استفاده کرد.
نکات مهم در سنباده زنی:
- در محیطی با تهویه مناسب کار کنید.
- از اعمال فشار بیش از حد خودداری کنید.
- همیشه از ماسک و عینک ایمنی استفاده کنید.
- پس از هر مرحله سنباده زنی، سطح قطعه را بررسی کنید.
- از حرکات منظم و یکنواخت در هنگام سنباده زنی استفاده کنید.
- در صورت نیاز، مراحل سنباده زنی را با سنبادههای نرمتر تکرار کنید.
سنباده زنی روشی موثر و کاربردی برای پرداخت و صاف کردن سطوح قطعات پرینت شده با پرینتر سه بعدی است؛ با کمی مهارت و صبر، میتوان به نتایج قابل قبولی دست یافت و ظاهری زیبا و حرفهای به قطعات نهایی بخشید.
عملیات حرارتی برای قطعات پرینت شده سه بعدی
عملیات حرارتی یکی از روشهای پردازش پس از چاپ است که برای بهبود خواص مکانیکی و فیزیکی قطعات پرینت شده سه بعدی استفاده میشود؛ این فرآیند شامل گرم کردن قطعه تا دمای مشخص و نگه داشتن آن در آن دما برای مدت زمان معین و سپس سرد کردن آن با سرعت کنترل شده است.
دلایل انجام عملیات حرارتی:
- کاهش تنشهای داخلی: در فرآیند چاپ سه بعدی، تنشهای داخلی زیادی در قطعه ایجاد میشود که میتواند منجر به تاب برداشتن، ترک خوردن یا حتی شکستن قطعه در حین استفاده شود؛ عملیات حرارتی با کمک به آهسته سرد شدن مواد، تنشهای داخلی را کاهش میدهد و به این ترتیب ثبات ابعادی و استحکام قطعه را افزایش میدهد.
- بهبود خواص مکانیکی: عملیات حرارتی میتواند خواص مکانیکی مختلفی مانند استحکام، سختی، چقرمگی و انعطاف پذیری را در قطعات پرینت شده سه بعدی بهبود بخشد؛ این امر با تغییر ساختار میکروسکوپی مواد و مرتب کردن زنجیره های پلیمری بدست میآید.
- ایجاد تغییرات ظاهری: عملیات حرارتی میتواند برای ایجاد تغییرات ظاهری در قطعات پرینت شده سه بعدی مانند مات یا براق کردن سطح یا تغییر رنگ آن نیز استفاده شود.
انواع مختلف عملیات حرارتی:
- تمپر کردن: این فرآیند شامل گرم کردن سریع قطعه تا دمای مشخص و سپس سرد کردن سریع آن در آب یا روغن است؛ تمپر کردن سختی و استحکام را افزایش میدهد، اما چقرمگی را کاهش میدهد.
- بازپخت: این فرآیند شامل گرم کردن آهسته قطعه تا دمای کمی زیر دمای ذوب آن و سپس سرد کردن آهسته آن است؛ بازپخت تنشهای داخلی را کاهش میدهد، چقرمگی را افزایش میدهد و ماشینکاری را آسانتر میکند.
- آنیل کردن: این فرآیند شامل گرم کردن آهسته قطعه تا دمای بالایی زیر دمای ذوب آن و سپس سرد کردن آهسته آن است؛ آنیل کردن تنشهای داخلی را به طور کامل از بین میبرد، نرمی و چقرمگی را افزایش میدهد و ماشینکاری را آسانتر میکند.
ملاحظات مربوط به عملیات حرارتی:
- تجهیزات: برای انجام عملیات حرارتی به تجهیزات مناسب مانند کوره و کنترل کننده دما نیاز است.
- هندسه: هندسه پیچیده یک قطعه میتواند چالشهایی را در عملیات حرارتی یکنواخت آن ایجاد کند.
- ماده: نوع عملیات حرارتی مناسب برای یک قطعه به جنس ماده آن بستگی دارد؛ به عنوان مثال، ABS و PLA دو ماده رایج در پرینت سه بعدی هستند که نیازهای متفاوتی برای عملیات حرارتی دارند.
مزایای عملیات حرارتی:
- بهبود خواص مکانیکی و فیزیکی
- کاهش تنشهای داخلی
- ایجاد تغییرات ظاهری
- افزایش ثبات ابعادی
- بهبود ماشینکاری
معایب عملیات حرارتی:
- نیاز به تجهیزات و تخصص
- میتواند زمان بر و پرهزینه باشد
- ممکن است برای همه مواد مناسب نباشد
- میتواند منجر به تغییر شکل جزئی قطعه شود
پولیش بخار روشی برای صاف و براق کردن پرینتهای سه بعدی
پولیش بخار، روشی برای پردازش نهایی قطعات پرینت شده با پرینتر سه بعدی است که با استفاده از بخار حلال، سطح آنها را صاف و براق میکند؛ این روش برای قطعات پرینت شده با فیلامنتهای ABS و PLA مناسب است.
مراحل کلی فرآیند پولیش بخار:
- آماده سازی:
- قطعه پرینت شده را از هرگونه مواد اضافی مانند ساپورتها جدا کنید.
- سطح قطعه را تمیز کنید تا عاری از گرد و غبار و چربی باشد.
- یک ظرف مناسب را انتخاب کنید و حلال مناسب فیلامنت را درون آن بریزید. (برای ABS استون و برای PLA THF)
- ظرف را در مکانی گرم و با تهویه مناسب قرار دهید.
- پولیش:
- قطعه را به آرامی در بالای ظرف حاوی حلال نگه دارید، بدون اینکه با حلال تماس پیدا کند.
- بخار حلال، سطح قطعه را ذوب کرده و آن را صاف و براق میکند.
- این فرآیند را تا زمانی که به سطح دلخواه خود برسید، ادامه دهید.
- پس از اتمام:
- قطعه را از بخار حلال خارج کرده و بگذارید خنک شود.
- پس از خنک شدن کامل، سطح قطعه صاف و براق خواهد بود.
نکات مهم:
- دقت: از قرار دادن قطعه به مدت طولانی در معرض بخار حلال خودداری کنید، زیرا ممکن است ذوب شده و شکل خود را از دست بدهد.
- ایمنی: پولیش بخار با مواد شیمیایی خطرناکی سروکار دارد؛ حتماً در فضایی با تهویه مناسب کار کنید و از دستکش، عینک و ماسک استفاده کنید.
- پوشش: پولیش بخار ممکن است جزئیات ظریف سطح را از بین ببرد؛ اگر به حفظ جزئیات اهمیت میدهید، از روشهای دیگر پرداخت مانند سنباده زدن یا پوشش دهی استفاده کنید.
مزایای پولیش بخار:
- سطحی صاف و براق ایجاد میکند
- لایههای خطوط پرینت را از بین میبرد
- برای قطعات پیچیده با هندسههای دشوار مناسب است
معایب پولیش بخار:
- میتواند جزئیات ظریف سطح را از بین ببرد
- با مواد شیمیایی خطرناکی سروکار دارد
- نیاز به تجهیزات و تهویه مناسب دارد
پولیش بخار روشی موثر برای ایجاد ظاهری صاف و براق بر روی قطعات پرینت شده با پرینتر سه بعدی است؛ با این حال، به خاطر داشته باشید که این روش با خطرات ایمنی همراه است و ممکن است برای همه پروژهها مناسب نباشد.
رنگ آمیزی قطعه پرینت شده
رنگ آمیزی یکی از روشهای رایج برای تکمیل و نهایی کردن قطعات پرینت شده با پرینتر سه بعدی است؛ این روش نه تنها به قطعات ظاهری زیبا و جذاب میبخشد، بلکه میتواند کارایی آنها را نیز افزایش دهد.
در اینجا به طور خلاصه مراحل رنگ آمیزی قطعات پرینت سه بعدی را شرح میدهیم:
آماده سازی:
- قطعه را تمیز کنید: قبل از شروع رنگ آمیزی، هرگونه گرد و غبار، روغن یا مواد زائد دیگر را از روی سطح قطعه پاک کنید؛ میتوانید از الکل یا پاک کنندههای مخصوص استفاده کنید.
- عیوب سطح را برطرف کنید: اگر ناهمواری، برجستگی یا حفرههایی روی سطح قطعه وجود دارد، باید آنها را با سمباده یا بتونه صاف کنید.
- آغازگر را اعمال کنید: برای ایجاد یک سطح یکنواخت و چسبنده برای رنگ، از یک لایه آغازگر مناسب استفاده کنید؛ نوع آغازگر مناسب به جنس فیلامنت بستگی دارد.
رنگ آمیزی:
- رنگ را انتخاب کنید: طیف گستردهای از رنگها برای استفاده بر روی قطعات پرینت سه بعدی وجود دارد؛ میتوانید از رنگهای اکریلیک، اسپری، لاتکس و یا حتی رنگهای مخصوص خودرو استفاده کنید.
- رنگ را اعمال کنید: رنگ را به طور یکنواخت و نازک روی سطح قطعه اعمال کنید؛ از چند لایه نازک به جای یک لایه ضخیم استفاده کنید تا از ایجاد قطرات رنگ جلوگیری کنید.
- اجازه دهید رنگ خشک شود: بعد از هر لایه رنگ، باید به آن زمان کافی برای خشک شدن کامل داده شود؛ به دستورالعملهای سازنده رنگ مراجعه کنید.
لایه نهایی:
- از تاپ کات استفاده کنید (اختیاری): برای محافظت از رنگ و ایجاد ظاهری براق یا مات، میتوانید از تاپ کات استفاده کنید.
- قطعه را خشک کنید: قطعه را در محلی تمیز و خشک با تهویه مناسب قرار دهید تا کاملاً خشک شود.
نکات:
- در فضایی با تهویه مناسب کار کنید.
- دستورالعملهای سازنده رنگ و سایر مواد را به دقت دنبال کنید.
- از تجهیزات ایمنی مانند دستکش، ماسک و عینک محافظ استفاده کنید.
- همیشه قبل از استفاده از هر محصول جدید، آن را روی یک قسمت کوچک از قطعه تست کنید.
رنگ آمیزی فقط یکی از روشهای تکمیل قطعات پرینت سه بعدی است؛ روشهای دیگری مانند پولیش کردن، آبکاری و روکشدهی نیز وجود دارد که هر کدام مزایا و معایب خاص خود را دارند.
آبکاری قطعات پرینت سه بعدی
آبکاری، فرآیندی است که در آن یک لایه نازک از فلز بر روی سطح یک جسم رسانا، مانند قطعه پرینت شده سه بعدی، رسوب داده میشود؛ این کار از طریق عبور جریان الکتریکی از محلول حاوی یونهای فلزی و غوطه ور کردن قطعه در محلول انجام میشود. یونهای فلزی به سمت قطعه جذب شده و رسوب میکنند و لایه نازکی از فلز را تشکیل میدهند.
مزایای آبکاری قطعات پرینت شده سه بعدی:
- افزایش دوام: آبکاری میتواند با محافظت از قطعه در برابر خوردگی و سایش، طول عمر آن را افزایش دهد.
- بهبود هدایت الکتریکی: آبکاری میتواند هدایت الکتریکی قطعه را افزایش دهد و آن را برای کاربردهای الکتریکی مناسبتر میکند.
- ایجاد خواص سطحی جدید: آبکاری میتواند خواص جدیدی مانند سختی، مقاومت در برابر حرارت یا خواص ضد میکروبی را به سطح قطعه اضافه کند.
- بهبود ظاهر: آبکاری میتواند ظاهر قطعات پرینت شده سه بعدی را با پنهان کردن خطوط لایهها و ایجاد سطحی صاف و براق، به طور قابل توجهی بهبود بخشد.
مراحل کلی آبکاری قطعات پرینت شده سه بعدی:
- آماده سازی سطح: قبل از آبکاری، سطح قطعه باید تمیز، خشک و عاری از هرگونه چربی، روغن یا آلودگی باشد.
- پوشش رسانا: در برخی موارد، ممکن است لازم باشد یک لایه رسانا مانند مس یا نیکل بر روی سطح قطعه اعمال شود تا هدایت الکتریکی آن را افزایش دهد.
- آبکاری: قطعه در محلول حاوی یونهای فلزی غوطه ور شده و جریان الکتریکی از آن عبور میکند؛ یونهای فلزی به سمت قطعه جذب شده و رسوب میکنند و لایه نازکی از فلز را تشکیل میدهند.
- پردازش نهایی: پس از آبکاری، قطعه ممکن است نیاز به فرآیندهای تکمیلی مانند پولیش، آبکاری یا پوشش دهی داشته باشد.
انواع مختلف آبکاری که میتوان برای قطعات پرینت شده سه بعدی از آنها استفاده کرد:
- آبکاری با فلزات روکش مانند کروم، نیکل و مس: این نوع آبکاری برای بهبود ظاهر و افزایش دوام قطعات استفاده میشود.
- آبکاری با فلزات گرانبها مانند طلا و نقره: این نوع آبکاری برای ایجاد ظاهری زینتی یا افزایش ارزش قطعات استفاده میشود.
- آبکاری با فلزات عملکردی مانند مس، نیکل و طلا: این نوع آبکاری برای بهبود خواص الکتریکی، هدایت حرارتی یا مقاومت در برابر خوردگی قطعات استفاده میشود.
ملاحظات هنگام آبکاری قطعات پرینت شده سه بعدی:
- پیچیدگی هندسه: هندسه پیچیده قطعه میتواند فرآیند آبکاری را دشوارتر کند.
- انتخاب مواد مناسب: نوع فلز و ضخامت لایه آبکاری باید با توجه به کاربرد مورد نظر قطعه انتخاب شود.
- ملاحظات زیست محیطی: آبکاری میتواند مواد شیمیایی خطرناکی تولید کند که باید به درستی دفع شوند.
- سازگاری با پرینت سه بعدی: تمام مواد پرینت سه بعدی با آبکاری سازگار نیستند؛ قبل از آبکاری، باید با یک متخصص مشورت کنید تا مطمئن شوید که ماده پرینت سه بعدی با فرآیند آبکاری انتخابی شما سازگار است.
آبکاری میتواند روشی ارزشمند برای بهبود ظاهر، دوام و عملکرد قطعات پرینت شده سه بعدی باشد؛ با این حال، مهم است که قبل از شروع فرآیند، مواد، هندسه و ملاحظات زیست محیطی مناسب را در نظر بگیرید.
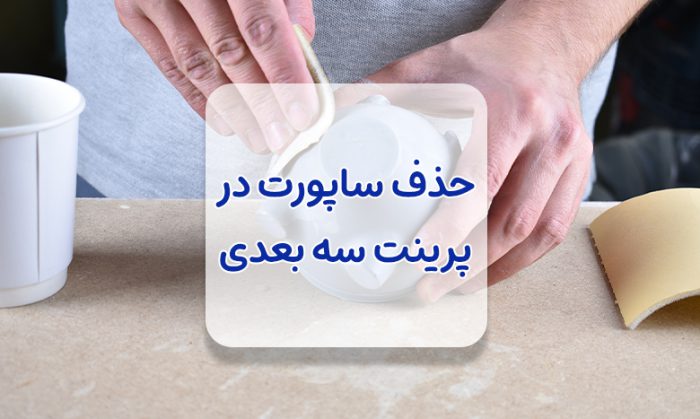
حذف ساپورت در پرینت سه بعدی
حذف ساپورت فرآیندی است که در آن ساختارهای پشتیبان اضافه شده به یک مدل سه بعدی در حین چاپ سه بعدی، از بین میروند؛ این ساختارها برای حمایت از بخشهای overhang مدل در حین چاپ و جلوگیری از ریزش و ایجاد نقص در چاپ استفاده میشوند.
انواع مختلفی از مواد برای ساپورت در پرینت سه بعدی وجود دارد که هر کدام مزایا و معایب خود را دارند:
- مواد شکستنی: این مواد به راحتی با دست یا ابزار شکسته میشوند؛ این مواد معمولاً ABS یا HIPS هستند و برای چاپگرهای FDM مناسب میباشند.
- مواد محلول: این مواد با استفاده از حمام شیمیایی یا آب گرم حذف میشوند؛ این مواد معمولاً پلاستیکهای پایه PVA هستند و برای چاپگرهای FDM مناسب میباشند.
- مواد پشتیبان زداینده: این مواد در زیر دمای بالا نرم میشوند و به راحتی از مدل جدا میشوند؛ این مواد معمولاً TPU هستند و برای چاپگرهای SLA و DLP مناسب میباشند.
انتخاب نوع مناسب ساپورت به عوامل مختلفی مانند نوع چاپگر سه بعدی، مواد چاپ، پیچیدگی مدل و کیفیت دلخواه چاپ نهایی بستگی دارد.
روشهای حذف ساپورت:
- جدا کردن مکانیکی: این روش شامل استفاده از ابزارهایی مانند چکش و مُشت برای شکستن ساپورت از مدل است؛ این روش برای مواد شکستنی مناسب است.
- حذف دستی: این روش شامل استفاده از ابزارهایی مانند انبرک، چاقو و سوزن برای کندن ساپورت از مدل به صورت دستی است؛ این روش برای مدلهای کوچک و ساده مناسب است.
- حمام شیمیایی: این روش شامل غوطهور کردن مدل در یک محلول شیمیایی است که ساپورت را حل میکند و مدل را دست نخورده باقی میگذارد؛ این روش برای مواد محلول ساپورت مناسب است.
نکات مهم در حذف ساپورت:
- از ابزار مناسب استفاده کنید: از ابزارهای مناسب برای نوع ساپورت و مدل خود استفاده کنید.
- حوصله داشته باشید و دقت کنید: حذف ساپورت نیاز به دقت و حوصله دارد تا از آسیب به مدل جلوگیری شود.
- در محیط مناسب کار کنید: در محیطی با تهویه مناسب کار کنید تا از استنشاق بخارات شیمیایی جلوگیری شود.
- در صورت شک به روش صحیح، از منابع آموزشی استفاده کنید: منابع آموزشی بسیاری به صورت آنلاین و چاپی در دسترس هستند که میتوانند به شما در یادگیری نحوه حذف صحیح ساپورت برای مدل خود کمک کنند.
عوامل موثر بر انتخاب روش پولیش و پردازش قطعات پرینت سه بعدی
انتخاب روش مناسب برای پردازش قطعات پس از پرینت با پرینتر سه بعدی به عوامل مختلفی از جمله موارد زیر بستگی دارد:
- شکل قطعه: پیچیدگی هندسی قطعه میتواند بر انتخاب روش تاثیر بگذارد.
- مواد سازنده اجزا: فرآیندهای پردازش مناسب برای پلاستیک با فلز متفاوت است.
- ضخامت: قطعات ضخیم ممکن است به زمان و توجه بیشتری در مرحله پولیش و پردازش نیاز داشته باشند.
- وزن: قطعات سنگین ممکن است به ابزار و تجهیزات خاصی برای جابجایی و نگهداری در حین انجام عملیات پردازش نیاز داشته باشند.
- کاربرد نهایی: قطعاتی که برای کاربردهای زیبایی استفاده میشوند به سطح پایینتری از پردازش نسبت به قطعاتی که برای کاربردهای تکنیکی ساخته میشوند نیاز دارند.
مزایای استفاده از روشهای پس پردازش برای پرینت سه بعدی
استفاده از روشهای پردازش در پرینت سه بعدی مزایای متعددی دارد، از جمله:
- بهبود ظاهر: این روشها می توانند ظاهر قطعه را به طور قابل توجهی بهبود بخشند و آن را جذابتر و با کیفیتتر نشان دهند.
- بهبود عملکرد: برخی از روشهای پردازش مانند صاف کردن سطح میتوانند اصطکاک را کاهش داده و بهبود عملکرد قطعه را به همراه داشته باشند.
- افزایش استحکام و دوام: برخی از روشهای پردازش مانند آبکاری و عملیات حرارتی میتوانند استحکام و دوام قطعه را به طور قابل توجهی افزایش دهند.
- افزایش تنوع: استفاده از روشهای پس پردازش به شما این امکان را میدهند که تنوع بیشتری در طراحی و ساخت قطعات خود داشته باشید؛ به عنوان مثال، میتوانید از رنگها و روکشهای مختلف برای ایجاد جلوههای بصری منحصر به فرد استفاده کنید.
نکات مهم در انتخاب روش پس پردازش
در انتخاب روش مناسب برای پردازش قطعات سه بعدی باید به نکات زیر توجه کنید:
- زمان: برخی از روشهای پردازش میتوانند زمانبر باشند، بنابراین باید زمان مورد نیاز را در نظر بگیرید.
- هزینه: برخی از روشهای پردازش میتوانند گران باشند، بنابراین باید هزینه را در بودجه خود در نظر بگیرید.
- ایمنی: برخی از روشهای پردازش میتوانند خطرناک باشند، بنابراین باید اقدامات احتیاطی لازم را انجام دهید.
اهمیت پردازی و پولیش قطعات بعد از پرینت سه بعدی
پرداخت و پولیش قطعات پرینت سه بعدی، مرحله نهایی فرآیند تولید است که میتواند به طور قابل توجهی کیفیت نهایی قطعه را ارتقا دهد؛ این فرآیند میتواند مزایای متعددی از جمله موارد زیر را به همراه داشته باشد:
ظاهر بهبود یافته:
- از بین بردن خطوط لایهای و ناهمواریهای سطح
- افزایش جذابیت بصری قطعه
- ایجاد سطحی صاف و براق
دقت ابعادی:
- بهبود دقت ابعادی قطعه
- امکان انطباق دقیقتر با قطعات دیگر
ویژگیهای عملکردی:
- کاهش اصطکاک و سایش
- افزایش استحکام و دوام قطعه
- بهبود خواص مکانیکی مانند استحکام و انعطاف پذیری
قابلیت رنگ آمیزی:
- افزایش چسبندگی رنگ
- ایجاد سطحی صاف و یکنواخت برای رنگ آمیزی
کاربردهای مختلف:
- ساخت جواهرات و اشیاء تزئینی
- نمونه سازی و تولید قطعات با کیفیت بالا
- تولید قطعات کاربردی برای مصارف صنعتی
با این حال، پرداخت و پولیش همیشه برای همه قطعات پرینت سه بعدی ضروری نیست؛ در مواردی که ظاهر و عملکرد قطعه اهمیت چندانی ندارد، ممکن است انجام این فرآیندها ضرورت نداشته باشد.
عوامل تعیین کننده نیاز به پرداخت و پولیش:
- انتخاب مواد: برخی از مواد فیلامنتی مانند ABS و PETG به طور طبیعی صاف تر از PLA هستند و ممکن است نیاز به پرداخت کمتری داشته باشند.
- کیفیت پرینت: پرینترهای سه بعدی با وضوح بالاتر میتوانند قطعاتی با خطوط لایهای کمتر و سطح صافتر تولید کنند که نیاز به پرداخت کمتری دارند.
- کاربرد نهایی: اگر قطعه برای مصارف تزئینی یا کاربردی با نیاز به دقت بالا استفاده میشود، ممکن است به پرداخت و پولیش بیشتری نیاز داشته باشد.
پردازش قطعات سه بعدی یکی از مراحل مهم در چاپ سه بعدی است؛ مقاله پردازش قطعات سه بعدی را در اینجا به اتمام میرسانیم، شما میتوانید سوالات خود را در ارتباط با پردازش و پولیش قطعات پرینت سه بعدی در قسمت نظرات مطرح کنید.




