پرینت سه بعدی در جواهرسازی دقیقا چه کاری انجام می دهد؟
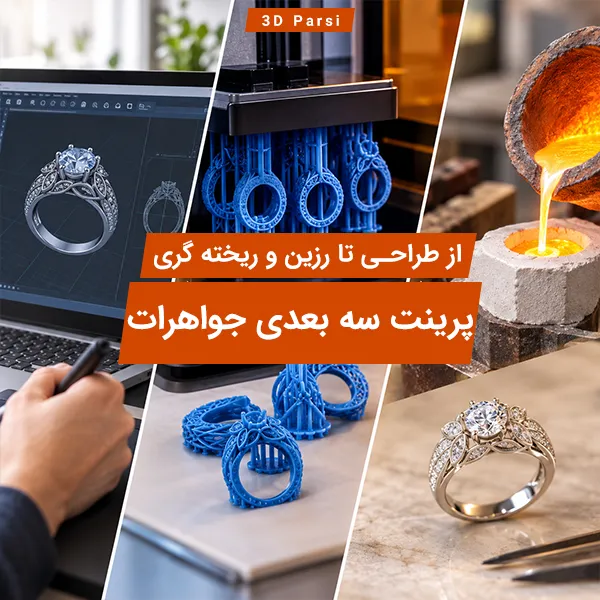
پرینت سه بعدی جواهرسازی معمولا جای ریخته گری یا پرداخت نهایی را نمی گیرد؛ ارزش اصلی آن این است که طراحی دیجیتال را به یک نمونه فیزیکی یا الگوی دقیق برای ریخته گری تبدیل می کند. جواهرساز می تواند مدل را در CAD طراحی کند، نسخه فیزیکی را برای بررسی فرم و ابعاد چاپ کند، اصلاحات لازم را انجام دهد و در صورت استفاده از ماده مناسب، همان الگو را وارد فرایند ریخته گری دقیق کند. این رویکرد برای حلقه، آویز، قطعات دارای بافت، طرح های سفارشی و هندسه هایی که ساخت دستی الگوی آنها دشوار است کاربرد دارد.
در عمل دو مسیر اصلی دیده می شود: چاپ الگوی رزینی یا مومی و سپس ریخته گری، و چاپ مستقیم فلز با فناوری های صنعتی. مسیر اول به فرایند سنتی lost-wax یا investment casting نزدیک تر است؛ مسیر دوم مستقیما از مدل CAD به قطعه فلزی می رود و تجهیزات، مواد و طراحی مخصوص ساخت افزایشی فلز می خواهد. بنابراین عبارت «پرینت سه بعدی طلا» همیشه به معنی چاپ مستقیم طلا در یک پرینتر رومیزی نیست.
اگر هنوز تفاوت فناوری های متداول را نمی دانید، ابتدا مقایسه پرینتر رزینی و فیلامنتی را ببینید. برای جواهرسازی ظریف، انتخاب فرایند چاپ باید بر اساس جزئیات مورد نیاز، ماده قابل ریخته گری و سازگاری کل زنجیره تولید انجام شود، نه فقط عدد رزولوشن دستگاه.
مسیر استاندارد از فایل سه بعدی تا قطعه فلزی
یک گردش کار مطمئن از طراحی شروع می شود و تا کنترل قطعه نهایی ادامه دارد. حذف هر کدام از این مراحل می تواند باعث شود مدلی که روی مانیتور عالی به نظر می رسد، در چاپ یا ریخته گری نتیجه قابل قبول ندهد.
۱. مدل CAD را برای ساخت طراحی کنید
مدل جواهر باید علاوه بر زیبایی، قابل چاپ و قابل تولید باشد. ضخامت اجزای ظریف، محل چنگ ها، فضای نشستن سنگ، اتصالات، سطوح داخلی، لبه های تیز و امکان خروج ماده از بخش های توخالی باید از ابتدا دیده شوند. GIA نیز در آموزش CAD/CAM جواهر تاکید می کند که مدل باید با محدودیت های مقیاس، نسبت، روش ساخت و مهندسی قطعه هماهنگ باشد.
این تصمیم تعیین می کند چه ماده، چه نوع پرینتر، چه ساپورتی و چه عملیات پس از چاپی لازم است.
۳. جهت چاپ و ساپورت را با نگاه به سطح نهایی انتخاب کنید
در جواهر، جای ساپورت می تواند مستقیما روی کیفیت سطح و زمان پرداخت اثر بگذارد. ساپورت باید مدل را پایدار نگه دارد، اما تماس آن با سطوح حساس، بافت های ریز یا قسمت هایی که بعدا محل نشستن سنگ هستند باید تا حد امکان مدیریت شود. یک جهت چاپ خوب فقط جهت «کمترین ساپورت» نیست؛ باید تعادل میان پایداری، جزئیات، سطح قابل مشاهده و امکان تمیزکاری را حفظ کند. راهنماهای سازندگان مواد قابل ریخته گری نیز طراحی، جهت قطعه و ساپورت را بخشی از فرایند رسیدن به الگوی قابل اعتماد می دانند.
۴. شستشو و آماده سازی را دقیقا طبق ماده انجام دهید
رزین های قابل ریخته گری یک خانواده یکسان با دستورالعمل مشترک نیستند. بعضی مواد به شستشو و خشک شدن مشخص نیاز دارند، بعضی به post-cure احتیاج دارند و بعضی فرمول ها فرایند متفاوتی دارند. دستورالعمل سازنده ماده و دیتاشیت همان رزین باید مرجع باشد. استفاده از زمان، دما یا روش عمومی برای همه رزین ها می تواند نتیجه Burnout و ریخته گری را خراب کند.
۵. الگو را وارد زنجیره ریخته گری کنید
در investment casting، الگوی چاپ شده در ماده نسوز محصور می شود. سپس طی Burnout الگو حذف می شود و حفره ای برای ورود فلز باقی می ماند. نوع investment، ابعاد Flask، هندسه قطعه، رزین یا موم چاپ شده و فلز هدف روی برنامه کوره اثر دارند. به همین دلیل یک برنامه Burnout ثابت برای تمام مواد و تمام طرح ها قابل توصیه نیست و باید دستورالعمل ماده و سیستم ریخته گری رعایت شود.
۶. قطعه ریخته شده را پرداخت و کنترل کنید
پس از ریخته گری هنوز مراحل قطع راهگاه، پرداخت سطح، اصلاح موضعی، مونتاژ، سنگ گذاری و کنترل ابعادی باقی می ماند. پرینت سه بعدی می تواند تولید الگو را دیجیتال کند، اما کیفیت نهایی همچنان به مجموع طراحی، چاپ، ریخته گری و مهارت پرداخت وابسته است.
مهم ترین کاربردهای پرینت سه بعدی در طلاسازی و جواهرسازی
طراحی سفارشی و اصلاح سریع مدل
در سفارش سفارشی، تغییر اندازه، فرم، نوشته، جای سنگ یا ترکیب اجزا در فایل CAD بسیار ساده تر از ساخت دوباره یک مدل دستی است. نسخه جدید را می توان به عنوان نمونه چاپ کرد و پیش از رفتن به مرحله فلز، تناسب کلی را بررسی کرد. این مزیت به ویژه زمانی ارزشمند است که یک طرح چند بار نیاز به اصلاح داشته باشد.
نمونه سازی قبل از مصرف فلز گران قیمت
نمونه رزینی یا پلاستیکی می تواند برای ارزیابی مقیاس، تناسب، فرم کلی و بعضی مسائل مونتاژ مفید باشد. نمونه فیزیکی جای کنترل مهندسی را نمی گیرد، اما خطاهایی را آشکار می کند که روی نمایشگر کمتر دیده می شوند. استفاده آموزشی GIA از نمونه های رزینی نیز روی همین پیوند میان CAD، مقیاس، تناسب و قابلیت ساخت تاکید دارد.
ساخت الگوی قابل ریخته گری
این یکی از مهم ترین کاربردهاست. الگوی رزینی مخصوص casting یا الگوی مومی چاپ شده می تواند وارد زنجیره lost-wax شود. مزیت اصلی، تبدیل مستقیم مدل دیجیتال به الگوی تکرارپذیر است؛ با این شرط که ماده برای این کاربرد طراحی شده باشد و دستورالعمل چاپ و Burnout آن رعایت شود.
ساخت مستر برای قالب و تکثیر
در بعضی مدل های تولید، یک مستر دقیق چاپ می شود و از آن برای ساخت قالب استفاده می شود تا الگوهای متعدد بعدی تولید شوند. این مسیر می تواند برای طرح هایی که قرار است تکرار شوند مناسب باشد، ولی جنس مستر و نوع قالب باید با فرایند بعدی سازگار انتخاب شود.
ساخت فرم های پیچیده
شبکه ها، بافت ها، فرم های ارگانیک، جزئیات تکرارشونده و هندسه های پارامتریک از حوزه هایی هستند که طراحی دیجیتال و ساخت افزایشی می توانند آزادی بیشتری ایجاد کنند. با این حال «قابل مدل کردن بودن» مساوی «قابل ساخت بودن» نیست و محدودیت های ریخته گری، پرداخت و استحکام باید همزمان بررسی شوند.
رزین، موم یا FDM؛ کدام برای جواهرسازی مناسب تر است؟
روش
کاربرد مناسب
مزیت اصلی
نکته مهم
رزین قابل ریخته گری
الگوی دقیق برای investment casting و نمونه ظریف
جزئیات بالا و دسترسی به هندسه های پیچیده
باید مشخصا برای casting تایید شده باشد و دستورالعمل همان ماده رعایت شود
چاپ موم
الگوی سازگار با گردش کار lost-wax
رفتار نزدیک به الگوی مومی سنتی در زنجیره ریخته گری
تجهیزات و مواد مخصوص خود را می خواهد
FDM
نمونه مفهومی، کنترل اندازه، جیگ و ابزار کمکی
هزینه مواد پایین تر و استفاده آسان برای نمونه های ساده
خطوط لایه و محدودیت جزئیات، آن را برای بسیاری از الگوهای ظریف جواهر به انتخاب اول تبدیل نمی کند
چاپ مستقیم فلز
تولید مستقیم قطعه فلزی با فرایندهای صنعتی مانند LPBF/DMLS
حذف مرحله الگوی پلیمری در برخی کاربردها
فرایندی تخصصی با قواعد طراحی، پودر فلزی، تجهیزات و پس پردازش مخصوص است
رزین های قابل ریخته گری و سیستم های چاپ موم هر دو برای تولید الگوهای جواهر وارد بازار شده اند، اما فرایند آماده سازی و ریخته گری آنها یکسان فرض نمی شود. ماده، هندسه و دستورالعمل سازنده باید مبنای تنظیم گردش کار باشند.
فناوری DMLS/LPBF قطعه فلزی را از مدل CAD و بستر پودر فلز به صورت لایه ای می سازد. این موضوع نشان می دهد چاپ مستقیم فلز از نظر فنی ممکن است، اما آن را نباید با چاپ رزینی الگوی جواهر و سپس ریخته گری یکی دانست.
هنگام انتخاب پرینتر برای جواهرسازی چه چیزهایی مهم است؟
انتخاب دستگاه صرفا با دیدن عدد میکرون یا رزولوشن تبلیغاتی انجام نمی شود. برای یک کارگاه واقعی، این معیارها اهمیت بیشتری دارند:
جزئیات قابل تکرار: آیا دستگاه می تواند ویژگی های ریز مورد نیاز شما را در چند چاپ متوالی به شکل پایدار تولید کند؟
اکوسیستم مواد: آیا ماده قابل ریخته گری معتبر و مستند برای دستگاه وجود دارد؟
پایداری ابعادی: آیا تغییرات اندازه در چاپ، شستشو و مراحل بعدی قابل اندازه گیری و جبران است؟
کیفیت سطح و جای ساپورت: آیا سطح پس از حذف ساپورت با میزان پرداخت قابل قبول برای کار شما سازگار است؟
فرایند پس از چاپ: شستشو، خشک کردن، پخت احتمالی، ایمنی کار با رزین و مدیریت پسماند چه تجهیزاتی می خواهد؟
هماهنگی با ریخته گری: آیا کارگاه یا Casting House شما تجربه کار با همان ماده و برنامه Burnout آن را دارد؟
هزینه کل گردش کار: دستگاه تنها بخشی از هزینه است؛ مواد، تجهیزات پس از چاپ، مصرفی ها، تعمیر و نگهداری، خطای چاپ و آموزش نیز باید دیده شوند.
اگر هدف شما بررسی گزینه های موجود برای خرید دستگاه است، دسته پرینتر سه بعدی مالک اطلاعات تجاری و انتخاب محصول در سایت است. مقاله حاضر نیت آموزشی دارد و نباید جای صفحه خرید یا قیمت را بگیرد.
طراحی برای پرینت و ریخته گری؛ خطاهایی که گران تمام می شوند
استفاده از یک حداقل ضخامت ثابت برای همه طرح ها
یک عدد عمومی برای حداقل ضخامت دیواره، چنگ یا فیلیگری نمی تواند برای همه پرینترها، رزین ها، فلزها و روش های ریخته گری معتبر باشد. مقدار مناسب باید بر اساس راهنمای ماده و فرایند، تجربه Casting House و تست واقعی همان هندسه تعیین شود.
فراموش کردن تغییر ابعاد در کل زنجیره
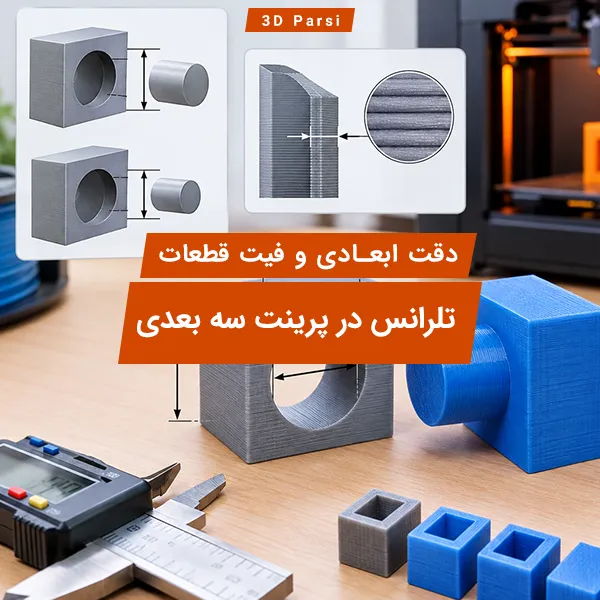
خطای ابعادی فقط از پرینتر نمی آید. چاپ، شستشو، پخت در صورت نیاز، investment، Burnout، انجماد فلز و پرداخت هر کدام می توانند روی اندازه نهایی اثر بگذارند. برای مدل های حساس مانند حلقه یا جای سنگ، بهتر است فرایند با قطعه تست و اندازه گیری واقعی کالیبره شود، نه اینکه یک ضریب ثابت اینترنتی برای همه کارها استفاده شود.
توخالی کردن مدل بدون مسیر مناسب
مدل توخالی می تواند مصرف ماده را کم کند، اما اگر رزین محبوس بماند یا مسیر تخلیه و شستشو مناسب نباشد، دردسر ایجاد می کند. طراحی حفره باید با روش چاپ و دستورالعمل ماده هماهنگ باشد.
گذاشتن ساپورت روی سطح حساس
اثری که روی یک سطح پنهان قابل قبول است، ممکن است روی سطح صیقلی، بافت تزئینی یا محل نشستن سنگ مشکل ساز شود. جهت چاپ و محل تماس ساپورت باید بخشی از طراحی فرایند باشد، نه تصمیمی که در آخرین دقیقه گرفته شود.
اعتماد به مدل سه بعدی بدون نمونه فیزیکی
رندر خوب می تواند ظاهر را نشان دهد، اما حس اندازه، تناسب با دست یا بدن و برخی مشکلات ساخت را کامل منتقل نمی کند. برای طرح های جدید یا پرریسک، یک نمونه فیزیکی می تواند پیش از ریخته گری فلز ارزشمند، ایرادهای مقیاس و قابلیت ساخت را آشکار کند.
آیا پرینت سه بعدی همیشه زمان و هزینه جواهرسازی را کم می کند؟
خیر. چاپ سه بعدی زمانی ارزش اقتصادی ایجاد می کند که مشکل مشخصی را حل کند: اصلاح سریع طرح سفارشی، تولید الگوی پیچیده، تکرارپذیری، نمونه سازی یا مدیریت چند مدل دیجیتال. در مقابل، خرید دستگاه بدون حجم کار کافی می تواند هزینه مواد، نگهداری، تجهیزات پس از چاپ، آموزش و چاپ های ناموفق را به کارگاه تحمیل کند.
برای یک قطعه ساده که استادکار می تواند سریع و مطمئن با روش سنتی بسازد، دیجیتال کردن کل مسیر لزوما بهترین انتخاب نیست. اما برای مجموعه ای از سفارش های سفارشی یا طرح هایی که چند بار اصلاح می شوند، CAD و چاپ سه بعدی می توانند یک سیستم تکرارپذیرتر بسازند. اگر به جنبه اقتصادی و مدل عملیاتی این حوزه علاقه دارید، مقاله راه اندازی کسب و کار پرینت سه بعدی چارچوب گسترده تری برای هزینه، بازار و فرایند سفارش ارائه می کند.
چه زمانی برون سپاری بهتر از خرید دستگاه است؟
اگر تعداد پروژه های جواهرسازی محدود است، هنوز ماده مناسب را انتخاب نکرده اید، یا Casting House شما باید ابتدا فرایند را با چند الگو آزمایش کند، برون سپاری چاپ می تواند منطقی تر از خرید فوری دستگاه باشد. در این حالت می توانید روی طراحی و ریخته گری تمرکز کنید و کیفیت نمونه های چاپی را ارزیابی کنید.
برای درخواست چاپ عمومی فایل، صفحه سفارش پرینت سه بعدی مسیر خدماتی سایت است. برای کار جواهرسازی باید هنگام استعلام، کاربرد نهایی، ابعاد، جزئیات بحرانی، نوع الگو و اینکه قطعه برای نمونه سازی است یا ریخته گری را روشن کنید؛ چون ماده و فرایند مناسب به این اطلاعات وابسته است.
جمع بندی
پرینت سه بعدی در جواهرسازی بیشترین ارزش را زمانی دارد که به عنوان بخشی از یک گردش کار مهندسی شده دیده شود، نه یک دستگاه مستقل که به تنهایی کیفیت را تضمین می کند. طراحی CAD قابل ساخت، انتخاب فناوری مناسب، ماده تایید شده برای کاربرد، جهت چاپ و ساپورت، آماده سازی صحیح، Burnout سازگار و کنترل ریخته گری همه به هم متصل هستند.
برای شروع، اول مشخص کنید هدف شما نمونه سازی، الگوی ریخته گری، مستر قالب یا چاپ مستقیم فلز است. سپس دستگاه و ماده را بر اساس همان هدف انتخاب کنید. این ترتیب تصمیم گیری جلوی یکی از رایج ترین خطاها را می گیرد: خرید تجهیز قبل از تعریف دقیق فرایند تولید.
سوالات متداول
آیا با پرینتر سه بعدی می توان مستقیما طلا و نقره چاپ کرد؟
بله. فناوری های تخصصی چاپ فلز می توانند قطعه فلزی را مستقیما از مدل CAD بسازند، اما در بسیاری از کارگاه های جواهرسازی مسیر رایج تر، چاپ الگوی رزینی یا مومی و سپس ریخته گری دقیق است. انتخاب مسیر به طراحی، تیراژ، تجهیزات و فرایند پرداخت بستگی دارد.
برای جواهرسازی پرینتر رزینی بهتر است یا فیلامنتی؟
برای جزئیات ظریف و الگوهای ریخته گری، چاپ رزینی یا مومی معمولا انتخاب مناسب تری است. FDM می تواند برای نمونه های اولیه ساده، بررسی ابعاد، جیگ و ابزار کمکی مفید باشد، اما برای جزئیات ریز جواهر محدودیت بیشتری دارد.
آیا هر رزینی برای ریخته گری جواهر مناسب است؟
خیر. برای ریخته گری باید از ماده ای استفاده شود که سازنده آن را برای investment casting یا lost-wax workflow تایید کرده باشد و برنامه شستشو، خشک کردن، پخت و Burnout آن با مواد و تجهیزات ریخته گری سازگار باشد.
آیا یک فایل سه بعدی زیبا لزوما قابل ساخت است؟
خیر. مدل باید علاوه بر ظاهر، محدودیت های ساخت مانند ضخامت بخش های ظریف، محل ساپورت، مسیر خروج ماده، جای سنگ، تلرانس ها و تغییر ابعادی فرایند را هم در نظر بگیرد.