نازل که گرفته باشد، همه چیز متوقف میشود. اکسترودر میچرخد، صدای تق تق میدهد، فیلامنت هدر میرود، ولی روی میز چیزی شکل نمیگیرد. این یکی از رایجترین دردسرهای هر کسی است که با پرینتر کار میکند و خبر خوب این است که در بیشتر موارد بدون تعویض قطعه و بدون هزینه حل میشود. در این راهنما اول میفهمیم چرا گرفتگی نازل پرینتر سه بعدی اتفاق میافتد، بعد سراغ راه حلها میرویم؛ از سادهترین کار تا باز کردن کامل هاتاند.
نشانههای گرفتگی نازل چیست؟
قبل از هر اقدامی مطمئن شوید که واقعاً مشکل از گرفتگی است، نه چیز دیگر. چند نشانهی رایج:
خروجی ناقص یا نازکتر از حد معمول: رشتهی خروجی باریکتر از قطر نازل است یا وسط چاپ قطع و وصل میشود.
هیچ موادی خارج نمیشود: موتور اکسترودر کار میکند اما چیزی از نوک نازل بیرون نمیآید.
صدای کلیک یا تق تق از اکسترودر: چرخدندهی اکسترودر نمیتواند فیلامنت را جلو ببرد و روی آن سُر میخورد (اصطلاحاً گرایندینگ).
لهیدگی فیلامنت: روی فیلامنت درست بالای اکسترودر جای دندانه یا خراش عمیق میبینید.
اگر این نشانهها را دارید، احتمال گرفتگی بالاست. اما دقت کنید که خروجی کم گاهی ریشه در دمای پایین یا تنظیم اشتباه فلو دارد؛ اگر مطمئن نیستید، بد نیست نگاهی به راهنمای کالیبره کردن پرینتر سه بعدی بیندازید تا مطمئن شوید مشکل از تنظیمات نیست.
چرا نازل پرینتر سه بعدی گرفته میشود؟
گرفتگی یک علت واحد ندارد. شناختن ریشه کمک میکند هم درست رفعش کنید و هم دیگر تکرار نشود.
باقیماندن مواد سوخته داخل نازل
وقتی فیلامنت مدت طولانی در دمای بالا داخل نازل میماند (مثلاً بعد از پایان چاپ که دستگاه گرم رها شده)، بهمرور کربنیزه و سفت میشود. این ذرات سوخته کمکم مجرای نازل را تنگ میکنند. این شایعترین علت گرفتگیِ تدریجی است.
مخلوط شدن دو نوع فیلامنت با دمای ذوب متفاوت
اگر بعد از چاپ با فیلامنتی که دمای بالا میخواهد (مثل ABS یا PETG) سراغ فیلامنت دمایپایین بروید و درست پاکسازی نکنید، بقایای مواد قبلی ذوب نمیشوند و گلوله میشوند. تفاوت رفتار حرارتی این مواد در مقالهی PLA یا PETG کدام بهتر است توضیح داده شده و همین تفاوت دما یکی از دلایل پنهان گرفتگی است.
هیت کریپ (نرم شدن زودهنگام فیلامنت)
گاهی گرما بالاتر از حد لازم به سمت بالای هاتاند بالا میخزد و فیلامنت پیش از رسیدن به منطقهی ذوب نرم و متورم میشود و گیر میکند. این پدیده مکانیزم خاص خودش را دارد؛ اگر گرفتگیهای تکراری در ناحیهی بالای نازل دارید، حتماً مقالهی مشکل هیت کریپ در پرینتر سه بعدی را بخوانید.
فاصلهی کم نازل تا میز در لایهی اول
اگر نوک نازل بیش از حد به میز نزدیک باشد، مواد جایی برای خروج ندارند و به داخل نازل فشرده میشوند. این عملاً یک گرفتگی موقتِ ناشی از تنظیم است، نه خرابی قطعه. تنظیم درست این فاصله را در راهنمای تراز کردن میز پرینتر سه بعدی کامل توضیح دادهایم.
فیلامنت بیکیفیت یا نمکشیده و گرد و غبار
فیلامنت با قطر ناهماهنگ، ناخالصی، یا رطوبتگرفته بیشتر گرفتگی میسازد. گرد و غباری هم که موقع عبور فیلامنت وارد نازل میشود، در دمای بالا میسوزد و رسوب میکند.
رفع گرفتگی نازل؛ گام به گام از ساده به سخت
ترتیب زیر را رعایت کنید. با سادهترین روش شروع کنید و فقط اگر جواب نداد سراغ روش بعدی بروید.
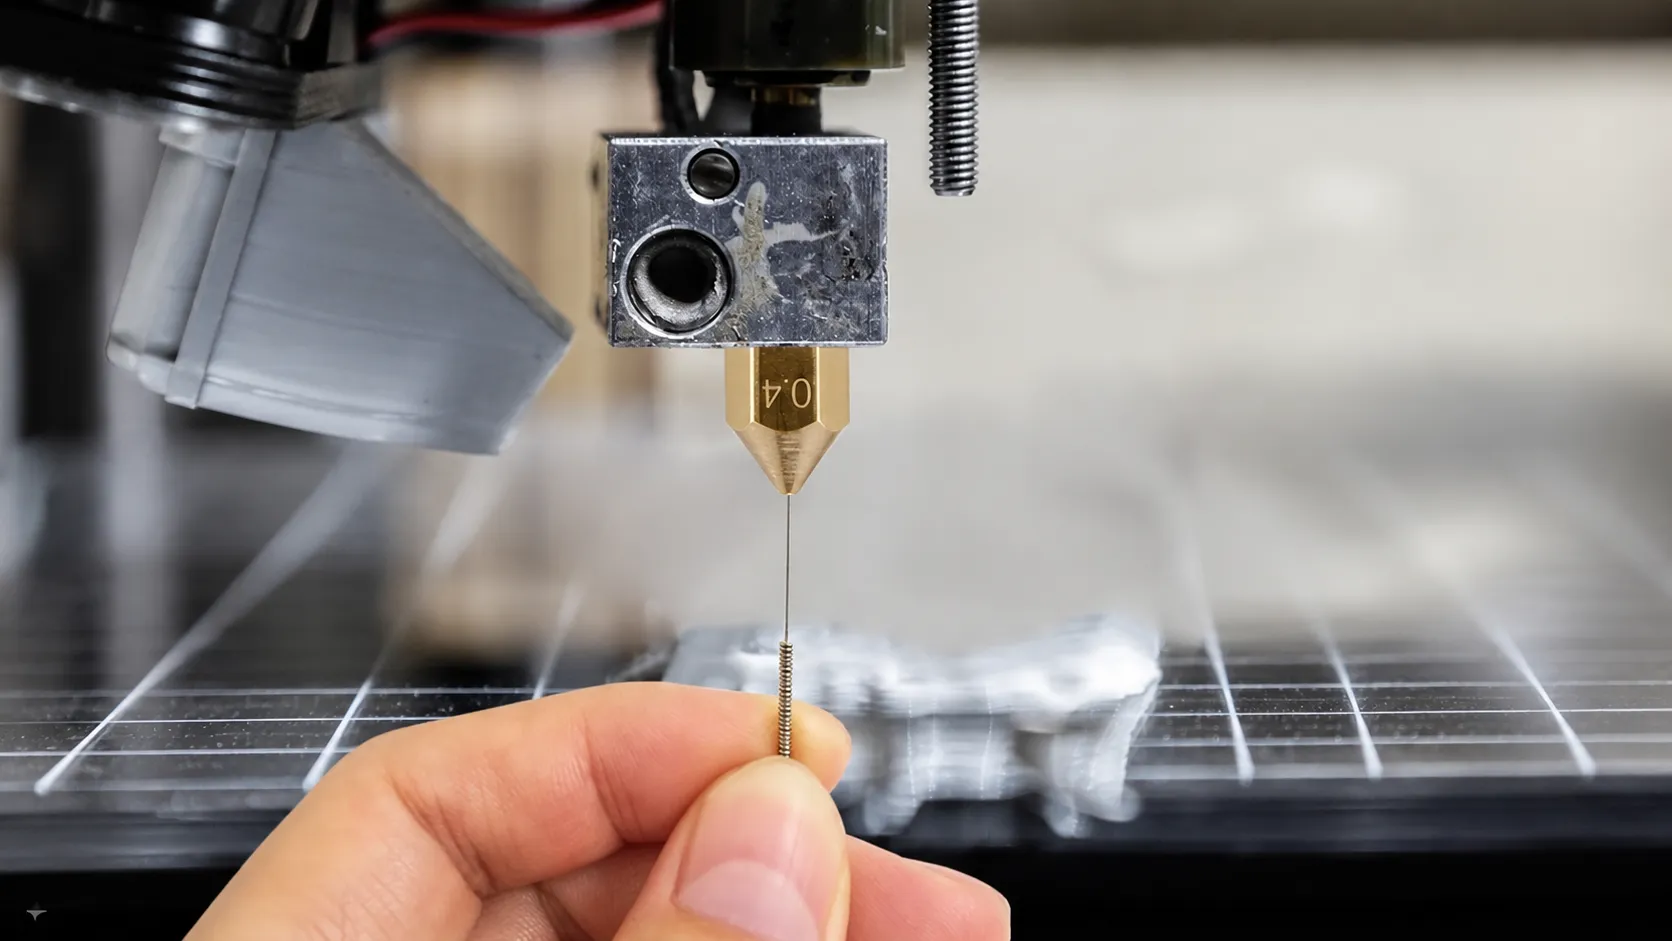
گام ۱: تمیز کردن با سوزن (برای گرفتگی جزئی)
نازل را تا دمای کاری فیلامنت گرم کنید (برای PLA حدود ۲۰۰ درجه، برای PETG و ABS بالاتر). بعد با یک سوزن سوزن نازل یا سیم گیتار نازک، از نوک نازل به سمت داخل چند بار وارد و خارج کنید تا رسوب نرمشده جابهجا شود. سپس دستی کمی فیلامنت را به داخل هل بدهید تا مواد کهنه بیرون بریزد.
نکتهی مهم: قطر سوزن باید کمی از قطر نازل کمتر باشد؛ سوزن ضخیمتر به مجرای نازل آسیب میزند.
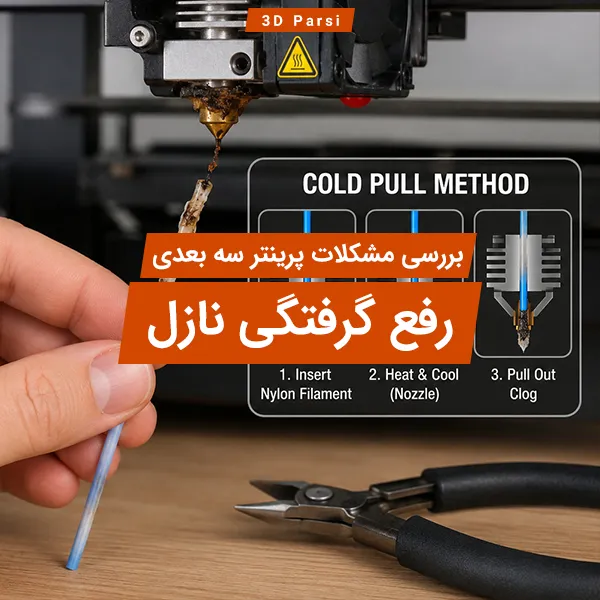
گام ۲: کولد پول یا Cold Pull (روش کشیدن سرد)
مؤثرترین روش برای گرفتگیهای متوسط این است:
نازل را تا حدود ۲۲۰ درجه گرم کنید و مقداری فیلامنت (نایلون یا کلینینگ فیلامنت بهتریناند، ولی PLA هم جواب میدهد) دستی به داخل هل بدهید.
دما را کم کنید تا حدود ۹۰ تا ۱۰۰ درجه (برای PLA). صبر کنید فیلامنت نیمهسفت شود.
حالا فیلامنت را با یک حرکت محکم و سریع به سمت بیرون بکشید.
اگر درست انجام شده باشد، فیلامنت با خودش رسوب و مواد سوختهی داخل را بیرون میکشد و نوک آن قالبِ داخل نازل را نشان میدهد. این کار را دو سه بار تکرار کنید تا فیلامنتِ بیرونکشیده تمیز و بدون لکه باشد.
گام ۳: باز کردن و تمیز کردن مکانیکی نازل
اگر دو روش بالا جواب نداد، نازل را باز کنید. برای این کار هاتاند را گرم کنید (نازل داغ راحتتر باز میشود)، بعد با آچار مناسب نازل را جدا کنید. حالا میتوانید:
نازل جدا شده را با شعلهی ملایم گرم کنید تا مواد داخلش بسوزد و بریزد (با احتیاط و دور از قطعات پلاستیکی).
یا نازل را در استون یا حلال مناسب بخیسانید (بسته به نوع فیلامنت).
مجرا را با سیم نازک تمیز باز کنید.
اگر نازل بهشدت آسیب دیده یا نوکش ساییده شده، تعویضش منطقیتر از تمیزکاری است. جزئیات نگهداری و انتخاب نازل مناسب را در مقالهی نازل پرینتر سه بعدی و برای کل مجموعهی هاتاند در تعمیر و نگهداری هات اند بخوانید.
گام ۴: بررسی گلوگاه و بخش سرد هاتاند
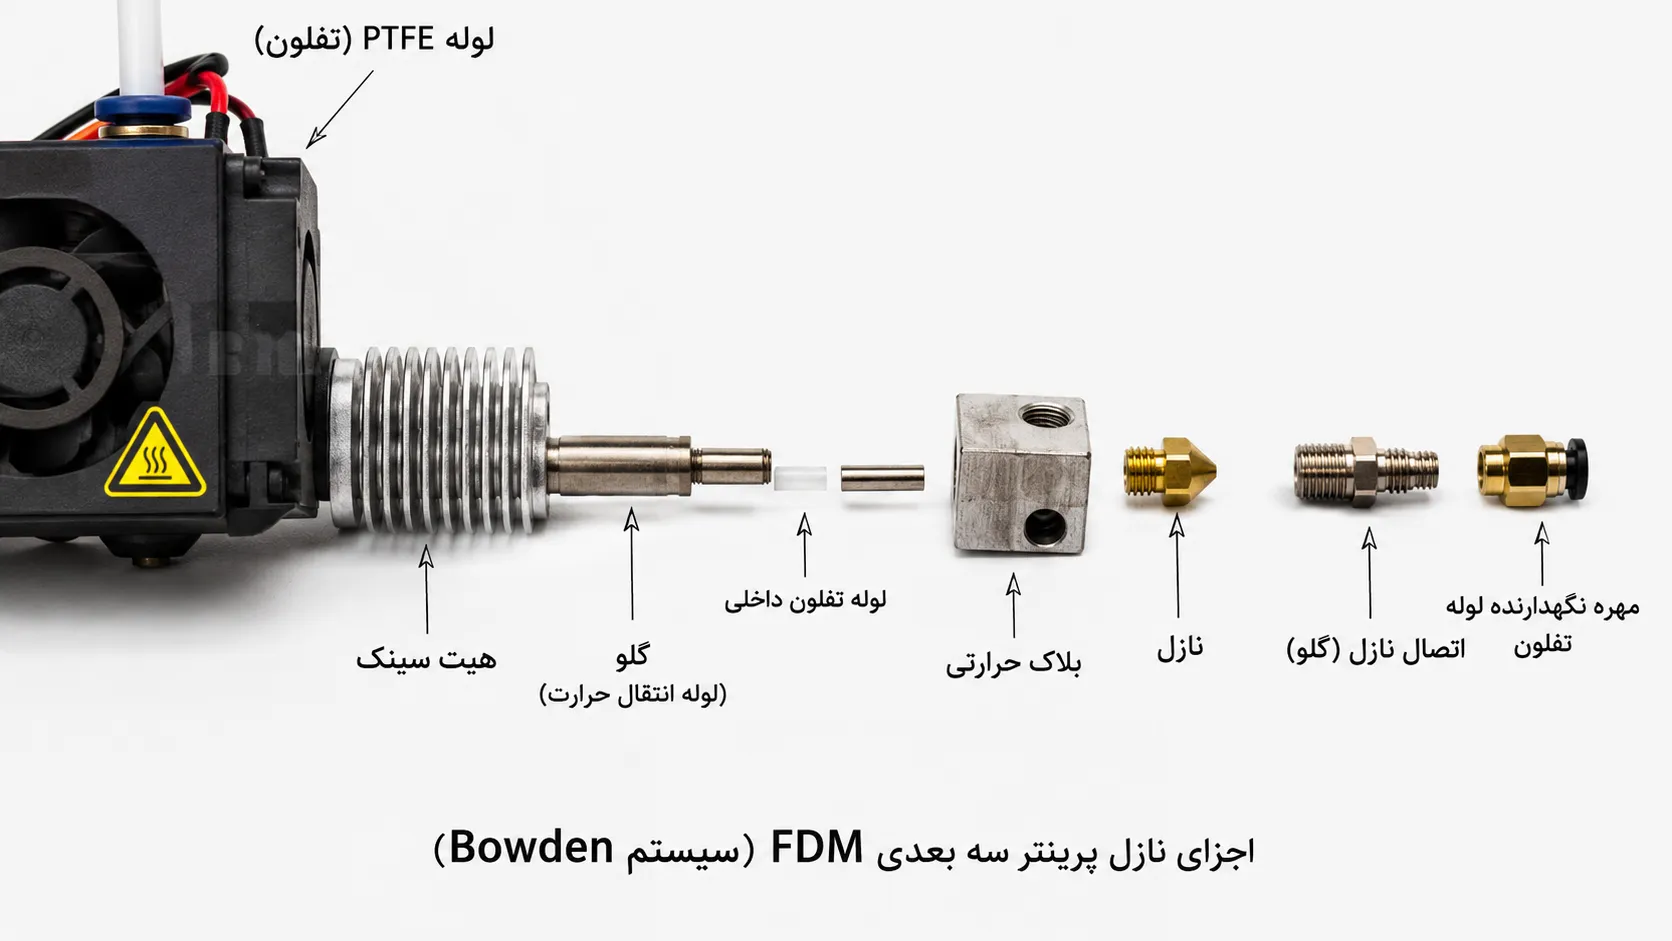
گاهی گرفتگی اصلاً در نازل نیست، بلکه در لولهی گلوگاه (Heat Break) یا تیوب تفلونی است. اگر بعد از تمیز کردن نازل باز هم مشکل دارید، این بخش را بررسی کنید؛ تیوب تفلونیِ سوخته یا بدجانشسته یکی از علتهای پنهان گرفتگی مکرر است.
چطور جلوی گرفتگی نازل را بگیریم؟
پیشگیری همیشه از رفع ارزانتر و کمدردسرتر است. چند عادت ساده:
بعد از هر چاپ مواد را خالی نکنید و دستگاه را داغ رها نکنید. بعد از پایان کار اجازه بدهید خنک شود.
موقع تعویض فیلامنت پاکسازی کنید. چند سانتیمتر از فیلامنت جدید را در دمای مناسب هل بدهید تا بقایای مواد قبلی کاملاً خارج شود، مخصوصاً موقع رفتن از دمای بالا به دمای پایین.
فیلامنت باکیفیت و خشک استفاده کنید. فیلامنت نمکشیده و بیکیفیت بیشترین سهم را در گرفتگی و کیفیت پایین دارد. برای انتخاب و تهیهی مواد اصل میتوانید فیلامنت پرینتر سه بعدی را ببینید.
دمای درست را تنظیم کنید. دمای خیلی پایین باعث خروج ناقص و دمای خیلی بالا باعث سوختن و رسوب میشود.
نازل را دورهای تمیز کنید. یک کولد پول ماهانه، جلوی رسوب تدریجی را میگیرد.
رعایت همین چند نکته، بهخصوص روی پرینتر سه بعدی خانگی که معمولاً کاربران تازهکار دارند، تفاوت زیادی در طول عمر نازل ایجاد میکند. مدلهای خانگی مثل H20 Lite و H20 Nexus تکنازل و سادهاند و همین نگهداری نازلشان را راحتتر میکند.
چه زمانی باید نازل را تعویض کنیم؟
اگر نازل را چند بار تمیز کردهاید و باز هم گرفتگی برمیگردد، یا نوک نازل ساییده و بیضی شده (مخصوصاً اگر با فیلامنتهای ساینده مثل فیبر کربن کار کردهاید)، وقت تعویض است. نازل قطعهای مصرفی و ارزان است و اصرار بر تمیز کردن یک نازل فرسوده فقط کیفیت چاپ را پایین نگه میدارد.
سوالات متداول
چرا با اینکه اکسترودر میچرخد هیچ موادی از نازل خارج نمیشود؟
این کلاسیکترین نشانهی گرفتگی کامل نازل است. موتور فیلامنت را هل میدهد اما مسیر مسدود است، برای همین چرخدنده روی فیلامنت سُر میخورد و آن را میلهد. اول با روش کولد پول امتحان کنید؛ اگر جواب نداد، نازل را باز و تمیز کنید.
آیا میتوانم بدون باز کردن نازل گرفتگی را رفع کنم؟
در بیشتر موارد بله. روش سوزن و بهخصوص کولد پول اغلب بدون باز کردن هیچ قطعهای مشکل را حل میکنند. باز کردن نازل آخرین گزینه است، وقتی روشهای سادهتر جواب ندادند.
بهترین دما برای کولد پول چقدر است؟
برای گرم کردن اولیه حدود ۲۲۰ درجه و برای مرحلهی کشیدن، فیلامنت را تا حدود ۹۰ تا ۱۰۰ درجه (برای PLA) خنک کنید تا نیمهسفت شود و بتواند رسوب را با خودش بیرون بکشد. برای فیلامنتهای دمایبالاتر این اعداد کمی بالاتر میروند.
فیلامنت نمکشیده باعث گرفتگی نازل میشود؟
بهطور مستقیم گرفتگی کامل نمیسازد، اما رطوبت باعث ترکیدن بخار داخل نازل، خروج ناهموار و کیفیت پایین میشود و در کنار عوامل دیگر به رسوب و گرفتگی تدریجی کمک میکند. نگهداری درست و خشک فیلامنت یکی از مهمترین کارهای پیشگیرانه است.
هر چند وقت یک بار باید نازل را تمیز کنم؟
بستگی به میزان استفاده دارد، اما یک کولد پول پیشگیرانه هر چند هفته یا بعد از هر چند کیلوگرم فیلامنت، جلوی رسوب تدریجی را میگیرد و نیازی به تمیزکاری اضطراری وسط چاپ نمیماند.
دوستان قبل از اینکه نازل رو عوض کنید مطمئن شید گرفتگی از کجاست. فیلامنت دستگاه من یه بار درست خارج میشد یه بار خیلی کم. روش cold pull رو طبق دستور مناسب هات اند خودم انجام دادم و مقداری از مواد قبلی بیرون اومد. مشکل کمتر شد. سوزن زدن به تنهایی برای من جواب پایداری نداده بود.
ممنون از بیان تجربه عملی شما. درست است که کماکسترود شدن همیشه به معنی خرابی نازل نیست و بررسی مسیر عبور فیلامنت مهم است. روش Cold Pull در هاتاندهای سازگار، اگر با دمای مناسب همان متریال و مطابق دستور ایمنی انجام شود، میتواند برخی رسوبات را خارج کند. استفاده نادرست از سوزن یا نیروی زیاد ممکن است به نازل آسیب بزند. خوشحالیم این تجربه را برای دیگر کاربران نوشتید.
سلام، بله؛ صدای تقتق اکسترودر حتی بعد از تعویض نازل هم الزاماً به معنی گرفتگی خود نازل نیست. دمای ناکافی هاتاند، فشار زیاد ناشی از سرعت یا دبی بالا، گیر در مسیر فیلامنت، وضعیت چرخدنده اکسترودر یا گرفتگی در بخشهای بالاتر مسیر هم میتوانند مؤثر باشند. پیشنهاد میکنیم ابتدا با دمای مناسب متریال و سرعت اکستروژن کم تست کنید و مسیر فیلامنت را بررسی کنید. اگر مدل دستگاه و جنس فیلامنت را بفرمایید، راهنمایی دقیقتری میدهیم.











دوستان قبل از اینکه نازل رو عوض کنید مطمئن شید گرفتگی از کجاست. فیلامنت دستگاه من یه بار درست خارج میشد یه بار خیلی کم. روش cold pull رو طبق دستور مناسب هات اند خودم انجام دادم و مقداری از مواد قبلی بیرون اومد. مشکل کمتر شد. سوزن زدن به تنهایی برای من جواب پایداری نداده بود.
ممنون از بیان تجربه عملی شما. درست است که کماکسترود شدن همیشه به معنی خرابی نازل نیست و بررسی مسیر عبور فیلامنت مهم است. روش Cold Pull در هاتاندهای سازگار، اگر با دمای مناسب همان متریال و مطابق دستور ایمنی انجام شود، میتواند برخی رسوبات را خارج کند. استفاده نادرست از سوزن یا نیروی زیاد ممکن است به نازل آسیب بزند. خوشحالیم این تجربه را برای دیگر کاربران نوشتید.
نازل رو عوض کردم ولی بازم اکسترودر تق تق میکنه
یعنی ممکنه اصلا گرفتگی نباشه؟؟
سلام، بله؛ صدای تقتق اکسترودر حتی بعد از تعویض نازل هم الزاماً به معنی گرفتگی خود نازل نیست. دمای ناکافی هاتاند، فشار زیاد ناشی از سرعت یا دبی بالا، گیر در مسیر فیلامنت، وضعیت چرخدنده اکسترودر یا گرفتگی در بخشهای بالاتر مسیر هم میتوانند مؤثر باشند. پیشنهاد میکنیم ابتدا با دمای مناسب متریال و سرعت اکستروژن کم تست کنید و مسیر فیلامنت را بررسی کنید. اگر مدل دستگاه و جنس فیلامنت را بفرمایید، راهنمایی دقیقتری میدهیم.