۱۰ تنظیم مهم اسلایسر پرینت سه بعدی
اسلایسر پرینتر سه بعدی یک نرمافزار است که مدل سه بعدی را به مجموعهای از دستورالعملهای قابل فهم برای پرینتر تبدیل میکند. موفقیت در پرینت سه بعدی تا حد زیادی به درست انتخاب کردن تنظیمات اسلایسر بستگی دارد. این تنظیمات میتوانند تفاوت بین یک قطعهی باکیفیت و یک تودهی درهم از پلاستیک باشند که تمیز کردنش سخت است.
تنظیمات اسلایسر پرینت سه بعدی
مهمترین تنظیماتی که باید برای رسیدن به یک پرینت موفق در نظر گرفته شوند شامل دما، موقعیت، تعداد ساپورتها و هر چیزی است که روی چسبندگی لایهی اول به سطح پرینت اثر بگذارد. اشتباه در این بخشها تقریباً همیشه باعث شکست پرینت خواهد شد. در این مقاله به ۱۰ تنظیم مهم پرینترهای سه بعدی FDM (مدلسازی با فیلامنت ذوبشده) میپردازیم که باید برای یک پرینت سه بعدی موفق روی آنها تمرکز کنید.
۱. دما (Temperature)
تنظیمات دما در اسلایسر مربوط به دمای صفحهی پرینت و دمای نازل (در هات اند) است.
دمای صفحهی پرینت کمک میکند لایهی اول به خوبی به سطح بچسبد و از تاب برداشتن جلوگیری شود.
دمای نازل دمایی است که فیلامنت در آن ذوب شده و از نازل خارج میشود. معمولاً در نازل یک المنت حرارتی و یک سنسور مثل ترموکوپل قرار دارد که این دما را کنترل میکند.
هر متریال دمای مخصوص خودش را نیاز دارد. برای مثال:
- PLA → دمای صفحه: ۵۰–۶۰ درجه سانتیگراد / دمای نازل: ۱۹۰–۲۲۰ درجه
- ABS → دمای صفحه: ۹۰–۱۱۰ درجه سانتیگراد / دمای نازل: ۲۲۰–۲۵۰ درجه
بیشتر اسلایسرها تنظیمات پیشفرض برای متریالهای مختلف دارند که معمولاً بدون نیاز به تغییر، نتیجهی خوبی میدهند.
مقاله آموزشی مربوط به صفحه شیشه ای گرم پرینتر سه بعدی ↖ که راز پرینت های بی نقص و حرفه ای است را مطالعه کنید.
۲. سرعت (Speed)
در اسلایسر میتوان سرعت پرینت را بهصورت کلی یا برای بخشهای مختلف تنظیم کرد.
- افزایش سرعت = پرینت سریعتر ولی کیفیت پایینتر.
- کاهش سرعت = زمان بیشتر ولی کیفیت بهتر.
مثلاً میتوانید سرعت infill (پرکننده داخلی) را بالا ببرید تا زمان صرفهجویی شود، اما برای دیوارها و جزئیات بیرونی سرعت را کمتر کنید تا کیفیت سطح بالا برود. هرچه پرینتر سه بعدی شما محکمتر و پایدارتر باشد، میتواند با سرعت بالاتری بدون افت کیفیت پرینت کند.
۳. جریان (Flow)
- جریان (Flow Rate) میزان خروج فیلامنت از نازل است.
- اگر جریان بیش از حد باشد، دیوارهها ضخیم و فیلامنت زیادی مصرف میشود.
- اگر جریان کم باشد، دیوارهها نازک و پرینت شکننده خواهد شد. تنظیمات دیواره پرینت در کیورا را ببینید.
جریان معمولاً روی مقدار پیشفرض پرینتر تنظیم است و به ندرت تغییر میکند. بیشتر مواقع بهجای تغییر مستقیم جریان، یک ضریب (مثلاً ۹۸٪ یا ۱۰۲٪) برای تنظیم دقیق وارد میشود.
۴. جمعکردن فیلامنت (Retraction)
وقتی پرینتر در حال پرینت فعال نیست و فقط از یک نقطه به نقطهی دیگر حرکت میکند، پلاستیک کمکم از نازل نشت میکند. این اتفاق باعث میشود رشتههای نازکی از پلاستیک روی قطعه کشیده شوند.
تنظیم جمعکردن فیلامنت (Retraction) این مشکل رو حل میکند؛ به این صورت که اکسترودر به عقب میچرخد و مقداری از فیلامنت رو دوباره به داخل نازل میکشد تا از نشت جلوگیری کند. این تنظیمات شامل میزان جمعشدن فیلامنت و سرعت جمعکردن هستند که بسته به پرینتر و نوع فیلامنت قابل تغییرند.
۵. خنککاری (Cooling)
تنظیمات خنککاری پرینتر سه بعدی بیشتر مربوط به سرعت فن نازل است. سرعت فن معمولاً بین ۰ تا ۱۰۰٪ تنظیم میشود.
خنککاری اهمیت زیادی دارد، مخصوصاً وقتی میخواهید قطعاتی با اورهنگ (Overhang) یا پل (Bridge) پرینت کنید. اگر خنککاری سریع انجام نشود، پلاستیک در بخشهای بدون ساپورت آویزان میشود.
نکتهی مهم این است که معمولاً در لایهی اول فن خاموش میشود تا چسبندگی بهتر به صفحهی پرینت ایجاد شود و سطح زیرین کیفیت بالاتری داشته باشد.
۶. پُرکننده داخلی (Infill)
اسلایسرها تنظیمات زیادی برای اینفیل (پر کننده داخلی) دارند. دو مورد از مهمترین آنها:
- تراکم (Infill Density): میزان پُر بودن قطعه است. عدد ۰٪ یعنی قطعه توخالی و ۱۰۰٪ یعنی قطعه کاملاً توپر. مقدار رایج معمولاً حدود ۲۰٪ است.
- الگوی اینفیل (Infill Pattern): شکل هندسی پرکننده داخلی. رایجترین الگو شبکهای (Grid) است.
برخی الگوها سرعت پرینت را افزایش میدهند ولی استحکام قطعه کمتر میشود. برخی دیگر استحکام بیشتری ایجاد میکنند اما زمان پرینت طولانیتر خواهد شد.
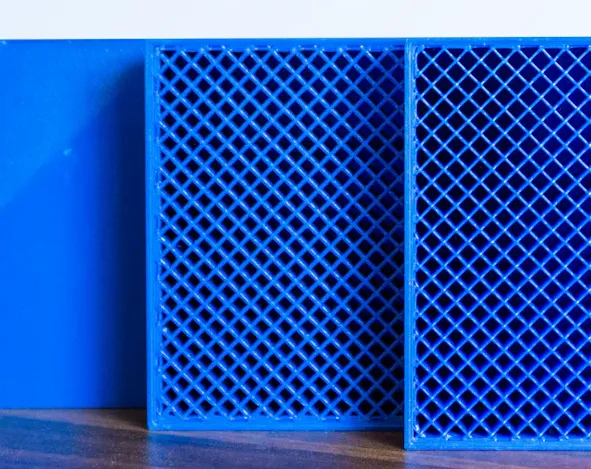
پرکنندههای FDM
۷. ساپورتها (Supports)
انتخاب تنظیمات درست اسلایسر برای ساپورتها خیلی مهم است، مخصوصاً برای پرینت قطعاتی که اورهنگ یا پل دارند.
پرینتر سه بعدی نمیتواند در هوا پرینت کند؛ هر لایه باید روی لایهی قبلی یا یک ساپورت بنا شود. بنابراین در بخشهایی که اورهنگ دارند، ساپورت از روی صفحهی پرینت ساخته میشود تا به نقطهی اورهنگ برسد.
مثل اینفیل، در ساپورت هم میتوان تراکم و الگو را تغییر داد. همچنین میتوان زاویهی اورهنگ را تنظیم کرد که معمولاً بین ۴۵ تا ۶۰ درجه است. برای یادگیری بیشتر میتوانید آموزش ساپورت گذاری در کیورا را مطالعه کنید.
- ۰٪ → هیچ ساپورتی ساخته نمیشود.
- ۹۰٪ → حتی کوچکترین اورهنگ هم ساپورت میگیرد.
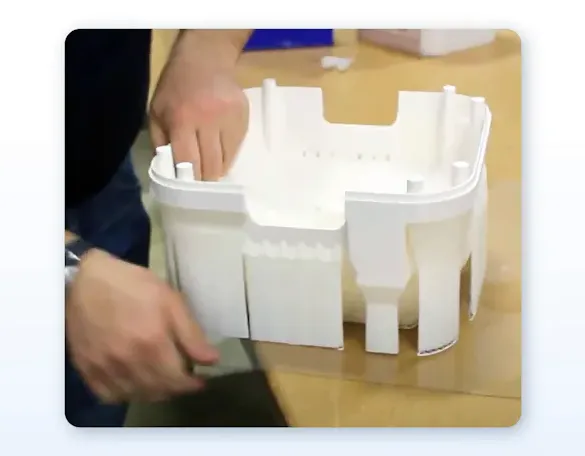
برداشتن تکیهگاه
۸. ارتفاع لایه (Layer Height)
اسلایسر مدل سه بعدی را در راستای محور z (عمودی) به لایههای نازک تقسیم میکند. ضخامت این لایهها همان ارتفاع لایه است.
- ارتفاع لایه زیاد: سرعت پرینت بیشتر، اما کیفیت سطح پایینتر (خطوط پلهای بیشتر دیده میشود).
- ارتفاع لایه کم: کیفیت پرینت بالاتر و سطح صافتر، اما زمان پرینت طولانیتر.
تنظیم quality (کیفیت قطعه) در کیورا را مطالعه کنید تا آموزش های لازم را دریفات کرده باشید.
۹. ضخامت پوسته (Shell Thickness)
ضخامت پوسته در تنظیمات اسلایسر به ویژگیهای پوستهی بیرونی قطعه اشاره دارد که دیوارههای قطعهی پرینتشده را تشکیل میدهد. ضخامت پوسته باید ضریبی از قطر نازل باشد. مثلاً اگر قطر نازل ۰٫۴ میلیمتر باشد و ضخامت پوسته روی ۰٫۸ میلیمتر تنظیم شود، پرینتر دو خط (دو محیط) را در دیواره پرینت میکند.
با افزایش تعداد این خطوط (Perimeters) استحکام قطعه بیشتر میشود، بدون اینکه زمان پرینت خیلی تغییر کند. در خیلی از موارد، ضخامت پوسته حتی تأثیر بیشتری از تراکم اینفیل روی مقاومت قطعه دارد. به طور کلی، هرچه تعداد خطوط دیواره بیشتر باشد، قطعه محکمتر خواهد بود.
۱۰. چسبندگی به بستر (Bed Adhesion)
یکی از چالشهای رایج در پرینت سه بعدی، چسبندگی قطعه به صفحهی پرینت است. گاهی قطعه در حین پرینت از سطح جدا میشود. این مشکل میتواند باعث شود پرینتر در فضای خالی فیلامنت تزریق کند و یک تودهی درهم از پلاستیک بهوجود بیاید.
در برخی موارد هم قطعه به نازل میچسبد و پلاستیک بهتدریج اطراف نازل جمع میشود تا جایی که کل اکسترودر را میپوشاند. چسبندگی ضعیف همچنین باعث تاب برداشتن (Warping) لایهی اول میشود که نتیجهاش شکست پرینت است.
برای بهبود چسبندگی، اسلایسر امکاناتی مثل Brim (لبهی اضافی) و Raft (سطح زیرین کمکی) ارائه میدهد:
- Brim: یک لایهی نازک است که سطح تماس قطعه با بستر را بیشتر میکند. این لایه اطراف قطعه پرینت میشود، نه زیر آن.
- Raft: شبیه Brim است، اما هم زیر قطعه و هم اطراف آن پرینت میشود و بهطور کامل سطح زیرین را میپوشاند.
مزیت Brim این است که بعد از پرینت فقط باید لبههای اضافی رو جدا کنید و سطح زیر قطعه تمیز میماند. اما در Raft باید کل لایهی زیرین از قطعه جدا شود که نیاز به پردازش بیشتر دارد.
اسلایسر پرینتر سه بعدی چیست؟
اسلایسر پرینتر سه بعدی یک نرمافزار است که مدل سه بعدی (معمولاً با فرمت STL) را برای پرینت آماده میکند. این نرمافزار مدل را به مجموعهای از دستورالعملها به زبان G-code تبدیل میکند.
G-code شامل مسیر حرکت نازل، دماها، سرعتها، ارتفاع لایه، چرخهی فن و بسیاری از پارامترهای دیگر است.
چرا تنظیمات اسلایسر مهم هستند؟
تنظیمات اسلایسر اهمیت زیادی دارند چون تضمین میکنند قطعه با دستورالعمل صحیح برای متریال موردنظر و طراحی خاص قطعه پرینت شود. این تنظیمات کمک میکنند هر قطعهی متفاوت با ساپورت، اینفیل، دما و سرعت مناسب پرینت شود.
استفاده از تنظیمات نادرست در اسلایسر میتواند باعث شکست پرینت شود.
فیلیپ کین، مهندس طراحی و متخصص نمونهسازی
“مهم نیست پرینتر سه بعدی شما چقدر حرفهای باشد، اگر تنظیمات اسلایسر اشتباه باشد کیفیت پرینت شما پایین خواهد آمد. قبل از شروع مخصوصاً در پروژههای بزرگ، حتماً تنظیمات را دقیق کنید.”
چطور میتوانم تنظیمات اسلایسر را تغییر بدهم؟
روش تغییر تنظیمات در اسلایسر بستگی به نرمافزاری دارد که استفاده میکنید. بیشتر اسلایسرها یک سری تنظیمات استاندارد برای مبتدیها دارند و در کنار آن، تنظیمات پیشرفتهتر هم برای کاربران حرفهای قابل ویرایش است.
برای یادگیری رایگان پرینت سه بعدی FDM میتوانید ویدیوهای آموزشی پرینتر سه بعدی را تماشا کنید.
چطور از یک اسلایسر استفاده کنم؟
برای استفاده از اسلایسر باید نرمافزار Slicer رو از وبسایت سازنده دانلود کنید. بعضی از آنها رایگان هستند و برخی دیگر نیاز به خرید دارند. بعد از نصب، نرمافزار رو باز کنید و مدل سه بعدی موردنظرتان را وارد (Import) کنید.
فرمتهای قابل قبول به نوع نرمافزار بستگی دارد، اما رایجترین فرمت STL است. بیشتر نرمافزارهای طراحی (CAD) میتوانند مدل را به فرمت STL خروجی بگیرند.
در سایت 3dParsi میتوانید دو تا از بهترین اسلایسر ها را دانلود کنید:
اسلایسر پرینتر سه بعدی چطور کار میکند؟
اسلایسر یک مدل سه بعدی را به مجموعهای از برشهای دوبعدی تقسیم میکند. تعداد این برشها به ارتفاع لایه (Layer Height) بستگی دارد. سپس این برشها به دستورالعملهایی تبدیل میشوند که پرینتر بتواند آنها را اجرا کند.
این دستورالعملها G-code نام دارند و به پرینتر میگویند:
- کجا حرکت کند و با چه سرعتی
- چه دمایی لازم است
- چه ویژگیهایی باید پرینت شوند (مثل Brim، ساپورت یا ضخامت پوسته)
بهترین اسلایسرهای پرینت سه بعدی کداماند؟
نرمافزارهای اسلایسر متنوعی وجود دارند، اما برخی از بهترینها عبارتند از:
- Cura: توسعه داده شده توسط شرکت Ultimaker. رایگان است و تقریباً با تمام پرینترهای سه بعدی FDM سازگار میباشد.
- Simplify3D: نرمافزاری پولی با رابط کاربری ساده و تنظیمات قدرتمند برای پرینتر.
- Prusa Slicer: ساختهی شرکت Prusa. بهینهشده برای پرینترهای این شرکت، اما با بیشتر پرینترهای FDM دیگر هم سازگار است.
- Netfabb: محصول حرفهای Autodesk، بیشتر برای پرینت سه بعدی صنعتی کاربرد دارد و میتواند فایلها را برای انواع مختلف فناوریهای پرینت آماده کند.
- OrcaSlicer: یک اسلایسر متنباز بر پایهی Bambu Studio و PrusaSlicer. امکانات پیشرفته مثل کالیبراسیون فشار، تنظیم جریان فیلامنت و پشتیبانی از چند متریال دارد. هم بین علاقهمندان و هم در سطح حرفهای محبوب است.
آیا اسلایسر روی کیفیت پرینت تأثیر دارد؟
خیر، خود برند اسلایسر بهطور مستقیم روی کیفیت پرینت سه بعدی اثر نمیگذارد. چیزی که واقعاً مهم است درست تنظیم کردن پارامترهای اسلایسر است. استفاده از تنظیمات صحیح میتواند تفاوت بین یک پرینت موفق و یک شکست کامل باشد.
البته بعضی اسلایسرها گزینههای بیشتری ارائه میدهند که به شما کمک میکند نتیجهی بهتری بگیرید. با این حال، اکثر اسلایسرها تنظیمات پیشفرض مناسبی دارند که میتوان آنها را بهمرور برای دستیابی به کیفیت بالاتر تغییر داد.