هر پرینت موفقی روی یک چیز بنا میشود: لایه اول. اگر این لایه درست و یکنواخت روی میز بنشیند، بقیهی کار معمولاً بدون دردسر پیش میرود. اما اگر لایه اول بد بچسبد، دیر یا زود قطعه از میز کنده میشود، جابهجا میشود یا کلاً به تودهای از رشتههای درهم تبدیل میشود. به همین دلیل بیشتر شکستهای پرینت، ریشه در همان چند دقیقهی اول دارند.
مشکل لایه اول پرینت سه بعدی معمولاً یک علت واحد ندارد؛ ترکیبی از فاصلهی نادرست نازل تا میز، دمای نامناسب، سطح کثیف یا تنظیمات اشتباه اسلایسر است. خبر خوب این است که هر کدام از اینها راهحل مشخص و قابلتکراری دارند. در این راهنما نشانهها را میشناسیم، بعد سراغ رفع تکتک علتها میرویم.
نشانههای یک لایه اول خراب
پیش از رفع مشکل، باید بدانید با کدام حالت روبهرو هستید. لایه اول مشکلدار معمولاً یکی از این شکلهاست:
قطعه اصلاً نمیچسبد: فیلامنت پشت نازل کشیده میشود و روی میز جمع میشود، انگار هیچچیز روی سطح نمیماند.
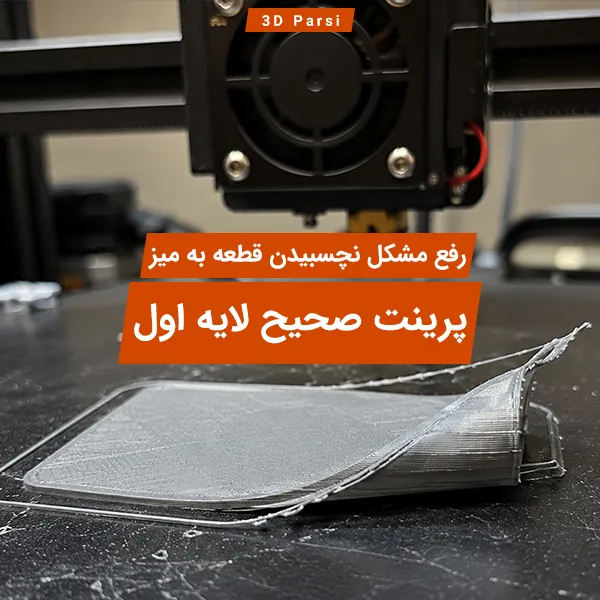
گوشهها بالا میزنند (وارپینگ): لبهها بعد از چند لایه از میز جدا و به سمت بالا خم میشوند.
خطوط لایه اول از هم فاصله دارند: بین رشتههای پلاستیک شکاف دیده میشود؛ نشانهی زیاد بودن فاصلهی نازل.
لایه اول له و پهن است: رشتهها بیش از حد فشرده شدهاند و لبهها موج برمیدارند؛ نشانهی کم بودن فاصله.
لکههای براق و شفاف: نازل آنقدر نزدیک است که پلاستیک را روی میز میمالد.
تشخیص درست حالت، مسیر رفع را کوتاه میکند. حالا سراغ علتها برویم.
علت اصلی شماره یک: فاصلهی نازل تا میز
شایعترین دلیل نچسبیدن قطعه، غلط بودن فاصلهی بین نوک نازل و سطح میز است. اگر این فاصله زیاد باشد، پلاستیک قبل از رسیدن به سطح خنک میشود و نمیچسبد. اگر خیلی کم باشد، مسیر خروج فیلامنت بسته میشود و رشتهها له و ناهموار میشوند.
تنظیم این فاصله همان کاری است که به آن تراز کردن میز میگویند. روش کلاسیک و کاربردی، روش کاغذ A4 است: یک برگه کاغذ معمولی را زیر نازل بگذارید و نازل را طوری تنظیم کنید که کاغذ با کمی مقاومت (نه گیر کردن، نه لق زدن) حرکت کند. این کار را در هر چهار گوشه و مرکز میز تکرار کنید.
نکتهای که مبتدیها اغلب فراموش میکنند: تراز میز یک کار یکبار برای همیشه نیست. با هر جابهجایی دستگاه، تعویض نازل یا حتی گرم و سرد شدن مکرر، ممکن است دوباره نیاز به تنظیم باشد. اگر میخواهید قدمبهقدم و کامل یاد بگیرید، راهنمای تراز کردن میز پرینتر سه بعدی را جداگانه بخوانید؛ آنجا روش کاغذ و تنظیم Z Offset را با جزئیات آوردهایم.
روی مدلهای خانگی مثل پرینترهای سری H20 که تراز خودکار میز ندارند، این تنظیم دستی انجام میشود و کمی تمرین لازم دارد، اما بعد از چند بار به کار سادهای تبدیل میشود.
علت شماره دو: دمای نامناسب نازل و میز
دما مستقیم روی چسبندگی اثر میگذارد. اگر دمای نازل پایینتر از حد مناسب فیلامنت باشد، پلاستیک بهخوبی ذوب و پخش نمیشود و لایه اول ضعیف میماند. کمی بالا بردن دمای نازل برای لایه اول (حدود ۵ درجه) اغلب چسبندگی را بهتر میکند.
میز گرم هم نقش مهمی دارد، بهخصوص برای فیلامنتهایی که مستعد جمعشدناند. جدول زیر دماهای شروع رایج را نشان میدهد:
فیلامنت
دمای نازل (تقریبی)
دمای میز گرم
PLA
۲۰۰–۲۲۰ درجه
۵۰–۶۰ درجه
PETG
۲۳۰–۲۵۰ درجه
۷۰–۸۰ درجه
ABS
۲۳۰–۲۵۰ درجه
۹۰–۱۱۰ درجه
یک نکتهی مهم و صادقانه: همهی دستگاهها میز گرم ندارند. مثلاً مدلهای خانگی H20 Lite و H20 Nexus فاقد میز گرم و محفظهی بستهاند. این یعنی روی این دستگاهها بهترین انتخاب، فیلامنت PLA است که بدون میز گرم هم بهخوبی میچسبد؛ سراغ ABS رفتن روی دستگاه بدون میز گرم و محفظه، تقریباً همیشه به وارپینگ ختم میشود. برای مقایسهی دو فیلامنت پرکاربرد، تفاوت PLA و PETG کمکتان میکند انتخاب درستی داشته باشید.
علت شماره سه: سطح کثیف یا نامناسب میز
حتی با تراز و دمای درست، اگر سطح میز چرب یا گردوغبارگرفته باشد، چسبندگی از بین میرود. اثر انگشت روی سطح شیشه یکی از پنهانترین علتهای نچسبیدن است، چون چربی پوست مانع تماس مستقیم پلاستیک با سطح میشود.
راهحل ساده است: سطح را با الکل ایزوپروپیل تمیز کنید و پیش از پرینت با دست کثیف به آن دست نزنید. برای سطوح شیشهای، استفاده از چسب ماتیکی نازک یا اسپری چسب مخصوص هم چسبندگی را چند برابر میکند. اگر با میز شیشهای کار میکنید، راهنمای صفحه شیشهای گرم نکات نگهداری و آمادهسازی سطح را کامل توضیح داده است.
علت شماره چهار: تنظیمات اسلایسر
گاهی سختافزار سالم است و مشکل از تنظیمات نرمافزار میآید. چند تنظیم کلیدی که روی لایه اول اثر میگذارند:
سرعت لایه اول: پایین آوردن سرعت لایه اول (حدود نصف سرعت عادی) به پلاستیک فرصت میدهد بهتر بنشیند و بچسبد.
ارتفاع لایه اول: کمی ضخیمتر گرفتن لایه اول، تحمل آن نسبت به خطای جزئی تراز را بالا میبرد. برای درک عمیقتر این پارامتر، راهنمای ارتفاع لایه را ببینید.
کمکچسبهای اسلایسر: استفاده از بریم یا رفت سطح تماس با میز را افزایش میدهد و از کندهشدن گوشهها جلوگیری میکند. تفاوت این گزینهها را در مقالهی فرق اسکرت، بریم و رفت توضیح دادهایم، و تنظیم آن در نرمافزار را میتوانید در آموزش build plate adhesion در کیورا دنبال کنید.
اگر گوشهها بالا میزنند (وارپینگ)
وقتی لایه اول در ابتدا میچسبد اما بعد از چند لایه گوشهها بلند میشوند، معمولاً با وارپینگ روبهرو هستید نه صرفاً مشکل چسبندگی. این حالت بیشتر با فیلامنتهای مستعد انقباض مثل ABS و گاهی PETG رخ میدهد و ریشهاش در سرد شدن ناگهانی و ناهمگون قطعه است. چون این موضوع علت و راهحل جداگانهای دارد، آن را بهطور کامل در مقالهی جلوگیری از پیچخوردگی (وارپینگ) در پرینت سه بعدی پوشش دادهایم.
چکلیست سریع رفع مشکل لایه اول
وقتی لایه اول خراب شد، به این ترتیب پیش بروید:
سطح میز را با الکل تمیز کنید.
فاصلهی نازل تا میز را با روش کاغذ دوباره تنظیم کنید.
چرا لایه اول پرینت سه بعدی من به میز نمیچسبد؟ رایجترین علت، زیاد بودن فاصلهی نازل تا میز است؛ پلاستیک قبل از رسیدن به سطح خنک میشود. علتهای بعدی عبارتاند از سطح کثیف یا چرب، دمای پایین نازل یا میز، و سرعت زیاد لایه اول. ابتدا میز را تمیز و تراز کنید، سپس دما و سرعت را تنظیم کنید.
فاصلهی درست نازل تا میز چقدر است؟ معیار عملی، روش کاغذ A4 است: یک برگه کاغذ باید با کمی مقاومت زیر نازل حرکت کند؛ نه آزادانه لق بزند، نه محکم گیر کند. این فاصله تقریباً برابر ضخامت یک برگه کاغذ معمولی است و باید در چند نقطهی میز یکسان باشد.
آیا بدون میز گرم میتوان لایه اول خوبی داشت؟ بله، مخصوصاً با فیلامنت PLA که بدون میز گرم هم بهخوبی میچسبد. روی دستگاههای بدون میز گرم مثل مدلهای خانگی H20، تمیز نگهداشتن سطح، تراز دقیق و استفاده از چسب ماتیکی نازک اهمیت بیشتری پیدا میکند. برای ABS اما میز گرم و محفظه تقریباً ضروری است.
چرا لایه اول من له و بیش از حد پهن میشود؟ این نشانهی نزدیک بودن بیش از حد نازل به میز است. رشتهها فشرده میشوند و لبهها موج برمیدارند. فاصلهی نازل را کمی بیشتر کنید یا مقدار Z Offset را افزایش دهید تا رشتههای لایه اول کنار هم صاف بنشینند بدون آنکه روی هم بمالند.
چطور بفهمم مشکل از تراز میز است یا از تنظیمات نرمافزار؟ اگر لایه اول در نقاط مختلف میز کیفیت متفاوتی دارد (یک گوشه خوب، گوشهی دیگر بد)، مشکل از تراز میز است. اگر کیفیت در کل سطح یکنواخت اما ضعیف است، احتمالاً دما، سرعت یا ارتفاع لایه در اسلایسر باید اصلاح شود.
سلام، بله ممکن است ناهمواری سطح چاپ یکی از علتها باشد، اما پیش از نتیجهگیری باید عوامل سادهتر را هم بررسی کرد: تمیزی هر دو سمت صفحه، یکنواختی فاصله نازل از میز، نصب صحیح صفحه و تراز در دمای معمول چاپ. یک تست لایه اول در چند نقطه بگیرید؛ اگر اختلاف همیشه در همان ناحیه تکرار شد، بررسی تختبودن صفحه و وضعیت مکانیکی میز منطقی است. عکس تست و مدل دستگاه را بفرستید تا دقیقتر راهنمایی کنیم.
ممنون که نتیجه تجربهتان را نوشتید. آلودگی سطح چاپ میتواند حتی با تنظیمات درست باعث ضعف چسبندگی لایه اول شود. خوب است که هم تمیزکاری صفحه PEI را مطابق دستور سازنده انجام دادید و هم فاصله نازل را بررسی کردید. برای کاربران دیگر هم پیشنهاد میکنیم پیش از تغییر چند تنظیم همزمان، وضعیت سطح میز و تراز را مرحلهبهمرحله کنترل کنند.









سلام من یه مشکلی دارم فقط یه سمت میز چاپ خوب میچسبه اون یکی سمت نه، تراز هم کردم ولی هنوز همونه. ممکنه خود صفحه تاب داشته باشه؟
سلام، بله ممکن است ناهمواری سطح چاپ یکی از علتها باشد، اما پیش از نتیجهگیری باید عوامل سادهتر را هم بررسی کرد: تمیزی هر دو سمت صفحه، یکنواختی فاصله نازل از میز، نصب صحیح صفحه و تراز در دمای معمول چاپ. یک تست لایه اول در چند نقطه بگیرید؛ اگر اختلاف همیشه در همان ناحیه تکرار شد، بررسی تختبودن صفحه و وضعیت مکانیکی میز منطقی است. عکس تست و مدل دستگاه را بفرستید تا دقیقتر راهنمایی کنیم.
ای بابا من این همه تنظیمات رو دستکاری کردم آخرش مشکل از تمیز نبودن صفحه بود 😐
صفحه PEI خودمو طبق دستور تمیز کردم فاصله نازل رو هم دوباره تنظیم کردم الان خیلی بهتر میچسبه
ممنون که نتیجه تجربهتان را نوشتید. آلودگی سطح چاپ میتواند حتی با تنظیمات درست باعث ضعف چسبندگی لایه اول شود. خوب است که هم تمیزکاری صفحه PEI را مطابق دستور سازنده انجام دادید و هم فاصله نازل را بررسی کردید. برای کاربران دیگر هم پیشنهاد میکنیم پیش از تغییر چند تنظیم همزمان، وضعیت سطح میز و تراز را مرحلهبهمرحله کنترل کنند.