اینسرت برنجی در پرینت سه بعدی؛ طراحی سوراخ، نصب و جلوگیری از هرز شدن
اینسرت برنجی چیست و چه زمانی باید از آن استفاده کنیم؟
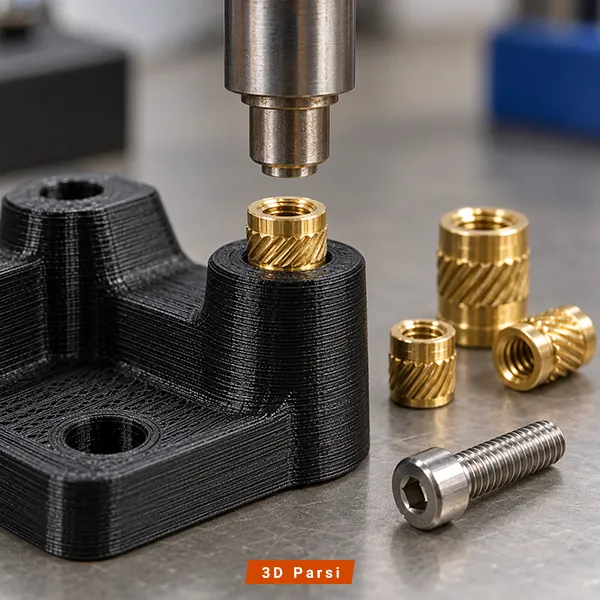
اینسرت برنجی در پرینت سه بعدی یک قطعه فلزی رزوه دار است که داخل بدنه پلاستیکی نصب می شود تا بتوان پیچ را چندین بار باز و بسته کرد، بدون اینکه رزوه مستقیما در پلاستیک ایجاد شده باشد.
برای ساخت یک اتصال پیچ دار قابل اعتماد در قطعات FDM، سه موضوع اهمیت اصلی دارند:
- انتخاب اینسرت مناسب: قطر رزوه، طول، قطر بیرونی و شکل آج اینسرت باید با نوع اتصال سازگار باشد.
- طراحی صحیح محل نصب: قطر سوراخ، ضخامت دیواره اطراف آن و عمق نشیمن باید بر اساس مشخصات همان اینسرت تعیین شود.
- نصب و کنترل اتصال: اینسرت باید با حرارت کنترل شده و در امتداد محور سوراخ نصب شود و پس از سرد شدن، در برابر چرخش و بیرون آمدن مقاومت کافی داشته باشد.
نکته مهم این است که داشتن اینسرت فلزی به تنهایی به معنی داشتن اتصال محکم نیست. ممکن است رزوه فلزی سالم باقی بماند، اما پلاستیک اطراف آن ترک بخورد یا اینسرت همراه پیچ از بدنه خارج شود.
به همین دلیل، طراحی اتصال باید از مرحله مدل سازی سه بعدی آغاز شود، نه پس از پایان چاپ.
اینسرت حرارتی چگونه داخل پلاستیک محکم می شود؟
اینسرت حرارتی یا Heat-Set Insert معمولا از فلز برنج ساخته می شود و سطح بیرونی آن شیارها و آج های مخصوصی دارد.
هنگام نصب، یک ابزار گرم مانند هویه مجهز به نوک مخصوص، حرارت را به اینسرت منتقل می کند. پلاستیک ترموپلاستیک اطراف سوراخ نرم می شود و تحت فشار کنترل شده، اطراف آج های اینسرت جریان پیدا می کند.
پس از برداشتن ابزار و سرد شدن قطعه، پلاستیک دوباره سخت می شود و در شیارهای بیرونی اینسرت قرار می گیرد.
این درگیری هندسی به مقاومت اتصال در برابر دو نوع بار کمک می کند:
- مقاومت در برابر بیرون کشیده شدن (Pull-out): جلوگیری از خارج شدن اینسرت در امتداد محور پیچ.
- مقاومت در برابر چرخش (Torque-out): جلوگیری از چرخیدن اینسرت داخل پلاستیک هنگام بستن یا باز کردن پیچ.
این دو ویژگی یکسان نیستند. اتصالی ممکن است در برابر کشش عملکرد قابل قبولی داشته باشد اما هنگام اعمال گشتاور پیچ، داخل سوراخ بچرخد.
آیا همه اینسرت های برنجی مناسب نصب حرارتی هستند؟
خیر. اینسرت ها برای روش های مختلفی مانند نصب حرارتی، نصب فشاری و نصب هنگام قالب گیری طراحی می شوند.
برای قطعات FDM باید نوعی انتخاب شود که سازنده آن را برای نصب حرارتی در ترموپلاستیک مناسب معرفی کرده باشد.
وجود رنگ طلایی یا آج روی بدنه، به تنهایی نشان نمی دهد یک اینسرت برای هویه کاری مناسب است.
اینسرت برنجی بهتر است یا مهره و پیچ مستقیم؟
انتخاب روش اتصال به تعداد دفعات باز و بسته شدن، بار مکانیکی، فضای موجود و امکانات مونتاژ بستگی دارد.
| روش اتصال | مزیت اصلی | محدودیت مهم | کاربرد مناسب |
|---|---|---|---|
| اینسرت برنجی حرارتی | رزوه فلزی با قابلیت مونتاژ تکراری | نیازمند طراحی پایه و نصب دقیق | قاب تجهیزات، محفظه ها و قطعات قابل تعمیر |
| مهره شش گوش در حفره طراحی شده | بدون نیاز به حرارت، قابل تعویض | اشغال فضای بیشتر و احتمال چرخش مهره | اتصالات قابل دسترس و قطعات کارگاهی |
| پیچ مستقیم در پلاستیک | ساده و دارای قطعات کمتر | احتمال آسیب به رزوه پلاستیکی با مونتاژ مکرر | قطعات سبک با دفعات مونتاژ محدود |
| رزوه چاپ شده با FDM | بدون قطعه فلزی اضافه | وابسته به ابعاد، جهت چاپ و کیفیت لایه ها | رزوه های نسبتا بزرگ و اتصالات کم بار |
در یک محفظه الکترونیکی که در طول عمر محصول بارها برای تعمیر باز می شود، اینسرت حرارتی می تواند انتخاب مناسبی باشد.
اما اگر فضای کافی برای قراردادن مهره شش گوش وجود دارد و امکان دسترسی به آن فراهم است، استفاده از مهره معمولی گاهی ساده تر و قابل تعمیرتر خواهد بود.
در طراحی قطعات کاربردی، انتخاب روش اتصال باید با اصول عمومی طراحی مدل برای پرینتر سه بعدی هماهنگ باشد.
طراحی سوراخ و پایه برای نصب اینسرت برنجی
بیشتر مشکلات نصب اینسرت از انتخاب نامناسب قطر سوراخ یا ضعیف بودن پلاستیک اطراف آن شروع می شوند.
پیش از مدل سازی، نقشه ابعادی اینسرت واقعی را تهیه کنید.
چهار اندازه باید مشخص باشد:
- قطر رزوه داخلی: مانند M3 یا M4، برای انتخاب پیچ.
- قطر خارجی اینسرت: بزرگ ترین قطر بخش آج دار یا مقدار مرجع مشخص شده توسط سازنده.
- طول اینسرت: برای تعیین عمق محل نصب.
- قطر سوراخ پیشنهادی سازنده: اندازه حفره پلاستیکی پیش از نصب.
این مقادیر را نباید با یکدیگر اشتباه گرفت.
قطر سوراخ اینسرت M3 چقدر باید باشد؟
M3 به معنی قطر اسمی رزوه داخلی سه میلی متر است؛ بنابراین الزاما به معنی سوراخ سه میلی متری در قطعه چاپی نیست.
برای مثال، در جدول ابعادی یک مدل مشخص از اینسرت های CNC Kitchen، اطلاعات زیر ارائه شده است:
| مشخصه نمونه | مقدار |
|---|---|
| رزوه داخلی | M3 |
| طول اینسرت | ۵.۷ میلی متر |
| قطر خارجی مرجع | ۴.۶ میلی متر |
| قطر پیشنهادی سوراخ | ۴.۰ میلی متر |
این جدول فقط نمونه ای از یک مدل مشخص است، نه استاندارد عمومی تمام اینسرت های M3.
حتی اینسرت هایی با رزوه داخلی یکسان ممکن است طول، قطر آج و قطر سوراخ نصب متفاوتی داشته باشند.
نکته مهم دیگر، تفاوت قطر اسمی سوراخ در نقشه سازنده، قطر طراحی شده در CAD و قطر واقعی سوراخ پس از چاپ است. در FDM ممکن است سوراخ چاپ شده کوچک تر از مقدار CAD باشد. بنابراین، قطر پیشنهادی ۴.۰ میلی متر در این نمونه لزوما به معنی وارد کردن همین عدد در CAD برای تمام پرینترها نیست. نتیجه آزمون جدید CNC Kitchen و روش بررسی این اختلاف در بخش آزمایش قطر سوراخ توضیح داده شده است.
برای همین، پیش از نهایی کردن مدل CAD باید نقشه سازنده را بررسی کنید. نمونه مشخصات و روش نصب در راهنمای اینسرت های CNC Kitchen در وب سایت Prusa ارائه شده است.
ضخامت دیواره و قطر پایه چقدر باشد؟
قطعه پلاستیکی اطراف سوراخ باید حجم کافی از مواد داشته باشد تا هنگام نصب تغییر شکل بیش از حد ندهد و هنگام اعمال بار نیز ترک نخورد.
در طراحی مکانیکی، برجستگی استوانه ای اطراف سوراخ را Boss یا پایه اتصال می نامند.
برای شروع طراحی، می توان قطر خارجی پایه را حدود دو برابر قطر خارجی بخش آج دار اینسرت در نظر گرفت و سپس با توجه به بار، جنس پلاستیک و فضای مونتاژ آن را بررسی کرد.
برای مثال، اگر قطر خارجی اینسرت نمونه ۴.۶ میلی متر باشد، قطر تقریبی اولیه پایه می تواند ۹.۲ میلی متر باشد.
این مقدار، یک نقطه شروع طراحی است و ظرفیت تحمل بار را تضمین نمی کند.
مطابق راهنمای طراحی سوراخ اینسرت شرکت SPIROL، هندسه پایه، ضخامت دیواره و مقدار پلاستیک اطراف اینسرت بر عملکرد اتصال اثر مستقیم دارند.
در طراحی عملی به موارد زیر توجه کنید:
- تا حد امکان سوراخ را در مرکز یک پایه با دیواره کافی قرار دهید.
- برای پایه های بلند یا بارگذاری جانبی، اتصال پایه به بدنه را با فیلت یا ریب تقویت کنید.
- از قرار دادن اینسرت بسیار نزدیک لبه آزاد قطعه خودداری کنید.
- اگر پایه در نزدیکی گوشه بدنه است، مسیر انتقال نیرو از پایه به دیواره اصلی را بررسی کنید.
- افزایش ضخامت بدون توجه به کیفیت اتصال لایه ها، همیشه مشکل را حل نمی کند.
سوراخ کور بهتر است یا سوراخ عبوری؟
هر دو روش می توانند مناسب باشند.
سوراخ کور (Blind Hole) از یک سمت بسته است و برای محفظه هایی مناسب است که نباید پیچ یا سوراخ به سمت دیگر قطعه باز شود.
در این حالت، عمق سوراخ باید از طول اینسرت بیشتر باشد تا فضای کافی برای نصب، جابه جایی محدود پلاستیک و انتهای پیچ وجود داشته باشد.
برای طراحی صنعتی، دستورالعمل SPIROL حداقل عمق سوراخ را برابر طول اینسرت به اضافه دو گام رزوه پیشنهاد می کند؛ با این حال مقدار نهایی باید با هندسه و دستور سازنده اینسرت انتخابی سازگار باشد.
سوراخ عبوری (Through Hole) از هر دو سمت باز است و می تواند فضای بیشتری برای عبور پیچ یا مدیریت مواد جابه جا شده فراهم کند.
در هر دو حالت، باید بررسی شود که طول پیچ باعث فشار نامناسب به انتهای سوراخ یا بیرون راندن اینسرت نشود.
آیا ورودی سوراخ به پخ نیاز دارد؟
یک پخ کوچک و کنترل شده می تواند به هدایت اولیه اینسرت کمک کند؛ اما طراحی پخ یا خزینه باید با شکل اینسرت سازگار باشد.
برای اینسرت های لبه دار، ممکن است خزینه مشخصی لازم باشد. در اینسرت های بدون لبه، بزرگ کردن بیش از حد دهانه می تواند مقدار پلاستیکی را که باید با آج درگیر شود کاهش دهد.
پخ و خزینه را بر اساس نقشه همان اینسرت طراحی کنید؛ نه به عنوان یک تنظیم ثابت برای همه مدل ها.

تنظیمات پرینت FDM برای مقاوم تر شدن اتصال
کیفیت اتصال رزوه ای فقط به هندسه CAD وابسته نیست. ساختار داخلی قطعه چاپ شده نیز در رفتار اتصال نقش دارد.
تعداد دیواره ها مهم تر است یا درصد اینفیل؟
هر دو اهمیت دارند، اما کارکرد آنها متفاوت است.
دیواره های پیرامونی، ماده پیوسته اطراف سوراخ را تشکیل می دهند؛ در حالی که اینفیل فضای داخلی قطعه را پر می کند.
اگر اطراف سوراخ فقط تعداد کمی دیواره وجود داشته باشد و پشت آن فضای کم تراکم اینفیل قرار گیرد، ممکن است بخشی از اینسرت هنگام نصب به ناحیه ضعیف برسد.
برای کاهش این مشکل:
- در اسلایسر، پیش نمایش مسیر دیواره ها را در ارتفاع محل اینسرت بررسی کنید.
- تعداد دیواره ها را به اندازه ای افزایش دهید که ناحیه اطراف سوراخ ساختار کافی داشته باشد.
- در صورت پشتیبانی نرم افزار، از Modifier یا تنظیمات موضعی برای تقویت ناحیه پیچ استفاده کنید.
- اگر قطعه باربر است، تراکم داخلی ناحیه اتصال را نیز ارزیابی کنید.
در بررسی فنی SPIROL درباره اینسرت در قطعات چاپ سه بعدی، افزایش تعداد دیواره ها و تراکم اینفیل در نمونه های آزمایشی FDM با بهبود مقاومت اتصال همراه بوده است.
این موضوع به معنی ضرورت استفاده از اینفیل ۱۰۰ درصد در تمام قطعه نیست. گاهی تقویت موضعی پایه، راهکار بهتری از افزایش مصرف مواد در کل مدل است.
برای شناخت عملکرد الگوها و انتخاب ساختار داخلی می توانید مقاله انواع اینفیل و روش انتخاب تراکم را مطالعه کنید.
جهت چاپ چه تاثیری بر مقاومت اینسرت دارد؟
در FDM، مقاومت ماده در جهت لایه ها و عمود بر آنها لزوما یکسان نیست.
اگر نیروی کششی پیچ در جهتی اعمال شود که موجب باز شدن مرز بین لایه ها شود، ممکن است پلاستیک قبل از جدا شدن اینسرت از بدنه بشکند.
بنابراین هنگام تعیین جهت چاپ:
- راستای نیروی اصلی اتصال را مشخص کنید.
- بررسی کنید نیروی پیچ در کدام مسیر به بدنه منتقل می شود.
- استحکام بین لایه ای را در بارهای کششی و خمشی در نظر بگیرید.
- دسترسی مناسب ابزار نصب به دهانه سوراخ را حفظ کنید.
- برای اتصالات حساس، چند جهت چاپ را با نمونه های واقعی مقایسه کنید.
هیچ جهت چاپی برای تمام اتصالات بهترین نیست. هندسه پایه، محل پیچ، نوع بار و جنس فیلامنت تعیین می کنند کدام جهت مناسب تر است.
جنس فیلامنت چه تاثیری دارد؟
اینسرت حرارتی برای ترموپلاستیک های سازگار با این روش، از جمله برخی گریدهای PLA، PETG و ABS، استفاده می شود.
اما رفتار آنها هنگام نصب و در شرایط کاری متفاوت است.
- PLA: نصب حرارتی روی آن امکان پذیر است، ولی مقاومت اتصال در محیط گرم و زیر بار طولانی مدت باید با احتیاط بررسی شود.
- PETG: قابلیت استفاده دارد؛ کنترل حرارت و حرکت ابزار برای جلوگیری از تغییر شکل اطراف سوراخ اهمیت دارد.
- ABS و ASA: با اینسرت های حرارتی سازگار می توانند باشند، اما شرایط تهویه، دمای ابزار و کیفیت چاپ اهمیت دارند.
- فیلامنت های مهندسی و تقویت شده: به مشخصات حرارتی، نوع پرکننده و توصیه سازنده اینسرت نیاز دارند؛ رفتار آنها را نباید معادل مواد معمولی فرض کرد.
انتخاب متریال باید بر اساس دمای محیط، تنش، تعداد دفعات مونتاژ و عمر مورد انتظار قطعه انجام شود.
آموزش نصب اینسرت برنجی با هویه
برای نصب دستی، هویه دارای کنترل دما و نوک مخصوص اینسرت از ابزارهای مناسب است.
نوک مخصوص به حفظ هم محوری کمک می کند و احتمال آسیب به رزوه داخلی را کاهش می دهد.
مرحله ۱: آماده کردن قطعه و ابزار
پیش از نصب، موارد زیر را بررسی کنید:
- قطعه چاپ شده کاملا سرد شده باشد.
- دهانه سوراخ تمیز و بدون رشته های اضافی باشد.
- اینسرت انتخابی با قطر سوراخ و پیچ سازگار باشد.
- نوک هویه با اندازه اینسرت هماهنگ باشد.
- قطعه روی یک سطح ثابت و مقاوم در برابر حرارت قرار گرفته باشد.
هنگام کار از تماس پوست با قطعات داغ جلوگیری کنید و تهویه مناسب فراهم باشد. نصب حرارتی نباید در کنار مواد قابل اشتعال انجام شود.
مرحله ۲: تنظیم دمای هویه
دمای نصب باید به اندازه ای باشد که پلاستیک اطراف اینسرت به شکل کنترل شده نرم شود.
در راهنمای نصب اینسرت های CNC Kitchen که Prusa نیز عرضه می کند، دمایی حدود ۱۰ تا ۲۰ درجه سانتی گراد بیشتر از دمای چاپ همان فیلامنت به عنوان روش اولیه پیشنهاد شده است.
اما این مقدار یک قانون جهانی نیست.
دمای مناسب به جنس و گرید پلاستیک، ساختار اینسرت، جرم حرارتی ابزار و توصیه سازنده بستگی دارد.
برای مونتاژ حرفه ای، به جای استفاده کورکورانه از یک دمای ثابت، از دستورالعمل همان اینسرت و آزمون نمونه استفاده کنید.
مرحله ۳: قرار دادن اینسرت در دهانه سوراخ
اینسرت را مطابق جهت معرفی شده توسط سازنده روی دهانه قرار دهید.
نوک هویه را با محور سوراخ هم راستا کنید.
فشار باید تدریجی باشد. وارد کردن نیروی زیاد پیش از نرم شدن پلاستیک می تواند باعث ترک خوردن دیواره پایه شود.
مرحله ۴: فرو بردن اینسرت
با انتقال حرارت، پلاستیک اطراف اینسرت نرم می شود و اینسرت به آرامی وارد سوراخ می شود.
در این مرحله:
- ابزار را در امتداد محور سوراخ نگه دارید.
- از حرکت جانبی و چرخاندن غیرضروری اینسرت خودداری کنید.
- اگر ورود اینسرت متوقف شد، فشار شدید وارد نکنید.
- اجازه ندهید سطح اطراف سوراخ به شکل گسترده تغییر شکل دهد.
در حالت معمول، سطح بالایی اینسرت باید مطابق نقشه نصب، هم سطح سطح نشیمن یا در موقعیت تعریف شده توسط سازنده قرار گیرد.
مرحله ۵: سرد شدن و کنترل اولیه
پس از رسیدن اینسرت به عمق مناسب، ابزار را عمودی خارج کنید.
تا زمان سرد شدن و سخت شدن مجدد پلاستیک، پیچ را داخل اینسرت نبندید و به آن بار وارد نکنید.
بعد از سرد شدن موارد زیر را بررسی کنید:
- اینسرت نسبت به سطح قطعه کج نباشد.
- اطراف سوراخ ترک یا تورم شدید نداشته باشد.
- رزوه داخلی با پلاستیک مسدود نشده باشد.
- پیچ با دست و بدون گیر غیرعادی شروع به بسته شدن کند.
اگر اینسرت کج نصب شده باشد، تلاش برای صاف کردن آن با فشار جانبی در حالت سرد ممکن است باعث شکست پایه شود.
طراحی اتصال دو قطعه با پیچ و اینسرت
فرض کنید قصد دارید یک محفظه الکترونیکی دو تکه بسازید که در قسمت پایینی آن اینسرت M3 نصب شود و درپوش بالایی با پیچ بسته شود.
این اتصال از سه بخش اصلی تشکیل می شود:
- درپوش با سوراخ عبور پیچ
- بدنه اصلی با پایه نگهدارنده اینسرت
- پیچ ماشینی سازگار با رزوه اینسرت
سوراخ درپوش باید چه اندازه باشد؟
سوراخ درپوش باید امکان عبور آزاد ساقه پیچ را فراهم کند؛ نباید مانند خود اینسرت با پیچ درگیر شود.
با این حال، در طراحی بدون اینسرت لبه دار باید مراقب بود که سوراخ قطعه مقابل آن قدر بزرگ نباشد که اینسرت بتواند تحت نیروی اتصال از آن عبور کند.
در نتیجه، قطر سوراخ درپوش علاوه بر عبور پیچ باید با هندسه تکیه گاه اینسرت و مسیر انتقال نیرو سازگار باشد.
طول پیچ را چگونه انتخاب کنیم؟
پیچ باید پس از عبور از درپوش، به اندازه کافی وارد رزوه اینسرت شود.
اما نباید انتهای پیچ به کف سوراخ کور برخورد کند و به اتصال فشار اضافی وارد کند.
برای انتخاب طول پیچ، ضخامت درپوش، واشر احتمالی، موقعیت سر پیچ، طول رزوه قابل استفاده اینسرت و عمق فضای پشت آن را بررسی کنید.
پیچ بیش از حد بلند ممکن است هنگام سفت شدن، به جای فشردن دو قطعه به یکدیگر، به کف سوراخ فشار بیاورد و اینسرت را به سمت بیرون حرکت دهد.
این حالت یکی از مسیرهای ایجاد پدیده Jack-out است.
آیا اینسرت باید تمام نیروی اتصال را تحمل کند؟
خیر. بهتر است هندسه قطعات به گونه ای طراحی شود که سطوح تماس، نیروهای جانبی و موقعیت دهی را تا حد امکان مدیریت کنند و وظیفه پیچ، ایجاد نیروی بستن مناسب باشد.
برای مثال، استفاده از لبه هم مرکزکننده در یک محفظه می تواند از اعمال بار جانبی غیرضروری به پایه های پیچ جلوگیری کند.
این رویکرد در قاب های بزرگ، قطعات لرزشی و مونتاژهایی که چند پیچ دارند اهمیت بیشتری پیدا می کند.
چگونه قطر سوراخ مناسب را قبل از تولید نهایی آزمایش کنیم؟
به جای چاپ مجدد یک بدنه کامل پس از هر خطا، می توان یک نمونه کوچک از پایه و سوراخ طراحی کرد.
این نمونه باید از نظر متریال، جهت چاپ، تعداد دیواره ها و تنظیمات اصلی به قطعه نهایی نزدیک باشد.
ساخت نمونه آزمون چهار سوراخه
برای اینسرت نمونه M3 که سازنده آن سوراخ اسمی ۴.۰ میلی متری پیشنهاد کرده است، می توان چهار پایه آزمایشی با قطرهای طراحی CAD زیر تهیه کرد:
- ۳.۹ میلی متر
- ۴.۰ میلی متر
- ۴.۱ میلی متر
- ۴.۲ میلی متر
عدد ۴.۲ میلی متر در این مثال بر اساس آزمون جدید و مستند CNC Kitchen اضافه شده است؛ اما یک اندازه استاندارد برای همه اینسرت های M3 نیست.
در آزمایش CNC Kitchen درباره قطر سوراخ اینسرت حرارتی، منتشرشده در مارس ۲۰۲۶، نزدیک به ۵۰ اینسرت M3 در نمونه هایی با قطر طراحی ۳.۶ تا ۴.۶ میلی متر بررسی شدند.
در این آزمایش، نمونه ها با پرینتر Prusa CORE One L و فیلامنت Polymaker PolySonic PLA چاپ شدند. سوراخ های چاپ شده تقریبا ۰.۲۵ میلی متر کوچک تر از قطر تعیین شده در CAD بودند.
به بیان دیگر، سوراخ ۴.۲ میلی متری در CAD، در شرایط همان آزمایش، قطر واقعی نزدیک به ۳.۹۵ میلی متر ایجاد می کرد. این اختلاف ناشی از رفتار فرآیند چاپ و دقت ابعادی آن است و نباید برای تمام پرینترها و فیلامنت ها ثابت فرض شود.
نتایج CNC Kitchen نشان داد که در نمونه های چاپ شده بدون سوراخ کاری مجدد، قطر CAD برابر ۴.۲ میلی متر تعادل مناسبی میان سه عامل ایجاد می کرد: قرارگیری اولیه آسان اینسرت در سوراخ، نبود پلیسه قابل توجه زیر اینسرت پس از نصب و حفظ حدود ۹۰ درصد بیشترین مقاومت بیرون کشیدن مشاهده شده در همان مجموعه آزمون.
در مقابل، برای نمونه هایی که سوراخ آنها پس از چاپ با مته به قطر واقعی مشخص رسانده شده بود، افت شدید مقاومت بین قطرهای ۴.۱ و ۴.۲ میلی متر رخ داد. این تفاوت نشان می دهد که قطر ۴.۲ میلی متر در CAD با سوراخ واقعی ۴.۲ میلی متری یکسان نیست و بزرگ کردن سوراخ بدون اندازه گیری می تواند مقاومت اتصال را کاهش دهد.
بنابراین، چهار قطر پیشنهادی بالا فقط نقاط آزمایشی برای همین نوع اینسرت هستند. در پروژه واقعی، بازه آزمون باید با توجه به نقشه سازنده، خطای ابعادی پرینتر و جنس فیلامنت انتخاب شود.
مراحل آزمون:
- هر چهار نمونه را با فیلامنت و تنظیمات یکسان چاپ کنید.
- قطر واقعی سوراخ ها را با ابزار اندازه گیری مناسب بررسی کنید.
- اینسرت یکسان را با روش و تنظیمات نصب ثابت در هر نمونه قرار دهید.
- کج شدن، ترک، بیرون زدگی پلاستیک و کیفیت قرارگیری اینسرت را ثبت کنید.
- پس از سرد شدن، پیچ مناسب را ببندید و رفتار اتصال را با روشی یکسان بررسی کنید.
برای ارزیابی دقیق ابعاد، راهنمای تلرانس و دقت ابعادی قطعات FDM می تواند در انتخاب روش اندازه گیری و کنترل خطا کمک کند.
چه چیزی را باید در گزارش آزمون ثبت کنیم؟
حداقل اطلاعات مفید عبارت اند از:
| پارامتر | اطلاعات مورد نیاز |
|---|---|
| اینسرت | سازنده، مدل، رزوه، طول و قطر بیرونی |
| نمونه چاپ | جنس فیلامنت، جهت چاپ و تعداد دیواره |
| سوراخ | قطر اسمی CAD و قطر اندازه گیری شده |
| نصب | ابزار، دمای تنظیم شده و کیفیت قرارگیری |
| مونتاژ | طول پیچ، تعداد دفعات بستن و وضعیت ظاهری |
| نتیجه | چرخش، بیرون آمدن، ترک یا سالم ماندن اتصال |
این گزارش باعث می شود تصمیم بعدی بر اساس داده همان پروژه گرفته شود.
برای قطعاتی که باید بار مشخصی را تحمل کنند، مشاهده ظاهری کافی نیست و به آزمون های متناسب با نیاز، مانند اندازه گیری گشتاور چرخش یا نیروی بیرون کشیدن، نیاز خواهد بود.
خطاهای رایج نصب اینسرت برنجی و روش اصلاح
| مشکل مشاهده شده | علت های محتمل | اقدام پیشنهادی |
|---|---|---|
| اینسرت داخل سوراخ لق است | قطر سوراخ زیاد یا ذوب و درگیری ناکافی پلاستیک | بررسی نقشه اینسرت، قطر واقعی سوراخ و آزمون نمونه جدید |
| اطراف سوراخ ترک خورده است | سوراخ کوچک، فشار نصب زیاد یا دیواره نازک | اصلاح قطر سوراخ و تقویت پایه |
| اینسرت کج نصب شده است | هم محور نبودن ابزار یا نبود فیکسچر | استفاده از نوک مناسب و هدایت عمودی |
| پلاستیک دور دهانه برجسته شده است | حرارت یا فشار نامناسب، یا حجم جابه جایی بیش از حد | بازبینی قطر سوراخ و شرایط نصب |
| اینسرت با پیچ می چرخد | درگیری ناکافی آج با پلاستیک یا گشتاور بیش از ظرفیت اتصال | بازطراحی پایه، اصلاح نصب و کنترل گشتاور |
| اینسرت هنگام سفت کردن پیچ بالا می آید | پیچ بلند، طراحی نامناسب قطعه مقابل یا مقاومت کششی ناکافی | اصلاح طول پیچ و هندسه اتصال |
| پایه از محل اتصال به بدنه می شکند | انتقال نامناسب بار یا مقاومت ناکافی لایه ها | اضافه کردن فیلت یا ریب و بازبینی جهت چاپ |
نکته: گرم کردن مجدد یک اینسرت خراب و فشار دادن آن به همان سوراخ، لزوما اتصال اولیه را بازسازی نمی کند. پلاستیک اطراف ممکن است قبلا تغییر شکل داده یا آسیب دیده باشد. برای کاربردهای حساس، ساخت نمونه یا تعویض قطعه مطمئن تر است.
چه زمانی نباید به اتصال اینسرت برنجی اعتماد کنیم؟
اینسرت برنجی راهکاری کاربردی برای اتصال مکانیکی قطعات چاپ شده است، اما در همه شرایط جایگزین اتصال فلزی مهندسی شده نیست.
در شرایط زیر باید طراحی و آزمون دقیق تری انجام شود:
- اتصال تحت بار کششی یا ضربه ای زیاد قرار دارد.
- قطعه در معرض گرمای نزدیک به محدوده نرم شدن پلاستیک است.
- مونتاژ تحت لرزش مداوم کار می کند.
- خرابی اتصال می تواند خطر جانی یا آسیب جدی به تجهیزات ایجاد کند.
- پیچ ها باید با گشتاور مشخص و تکرارپذیر بسته شوند.
- جنس فیلامنت در گذر زمان مستعد خزش تحت بار است.
در چنین کاربردهایی، مقاومت رزوه فلزی تنها یکی از عوامل طراحی است.
استحکام بدنه، خزش ماده، خستگی اتصال، دمای کاری، نوع بار و شرایط مونتاژ نیز باید بررسی شوند.
برای قطعات صنعتی حساس، استفاده از آزمایش و معیار پذیرش مهندسی ضروری است.
چک لیست نهایی طراحی و نصب اینسرت
پیش از تایید فایل CAD و شروع مونتاژ، موارد زیر را کنترل کنید:
- ☐ مدل دقیق اینسرت و نقشه ابعادی آن مشخص است.
- ☐ قطر سوراخ از اطلاعات سازنده انتخاب شده است، نه فقط اندازه رزوه M3 یا M4.
- ☐ عمق سوراخ با طول اینسرت و طول پیچ سازگار است.
- ☐ ضخامت پایه و اتصال آن به بدنه برای بار مورد انتظار بررسی شده است.
- ☐ مسیر دیواره ها و ساختار داخلی در Preview اسلایسر کنترل شده است.
- ☐ جهت چاپ با نوع بارگذاری سازگار است.
- ☐ دما و ابزار نصب برای جنس پلاستیک و مدل اینسرت مناسب اند.
- ☐ اینسرت پس از نصب کاملا سرد شده و هم راستایی آن بررسی شده است.
- ☐ نمونه اتصال در برابر بار و گشتاور مورد نیاز پروژه ارزیابی شده است.
اگر هنوز در مرحله نمونه سازی هستید، بهتر است ابتدا یک نمونه کوچک اتصال بسازید و پس از تایید هندسه، سراغ چاپ بدنه اصلی بروید.
برای ساخت قطعات سفارشی نیز می توانید از مسیر سفارش پرینت سه بعدی استفاده کنید و فایل سه بعدی، مشخصات اینسرت و نیاز مونتاژ را در اطلاعات سفارش ارائه دهید.
جمع بندی
اینسرت برنجی زمانی نتیجه مناسبی می دهد که از ابتدا بخشی از طراحی قطعه باشد.
مهم ترین تصمیم، انتخاب یک قطر سوراخ ثابت برای تمام اینسرت ها نیست؛ بلکه هماهنگ کردن نقشه واقعی اینسرت با جنس پلاستیک، هندسه پایه، جهت چاپ و روش نصب است.
یک اتصال رزوه ای موفق باید هم در برابر باز و بسته شدن پیچ دوام کافی داشته باشد و هم از نظر مقاومت پلاستیک اطراف اینسرت، متناسب با کاربرد ارزیابی شده باشد.
سوالات متداول
آیا سوراخ اینسرت M3 باید ۳ میلی متر باشد؟
خیر. M3 اندازه رزوه داخلی پیچ است، نه قطر بیرونی اینسرت. قطر سوراخ باید از نقشه همان مدل اینسرت و پس از آزمون چاپ تعیین شود.
آیا می توان اینسرت برنجی را در قطعات رزینی نصب کرد؟
برای اغلب رزین های فوتوپلیمری سخت شونده، نصب حرارتی مانند قطعات FDM مناسب نیست. باید از اتصال مکانیکی یا اینسرت سازگار با رزین و دستور سازنده استفاده کرد.
چرا اینسرت هنگام بستن پیچ می چرخد یا بیرون می آید؟
معمولا قطر سوراخ نامناسب، دیواره ضعیف، نصب کج، پر نشدن شیارهای اینسرت با پلاستیک یا بلند بودن پیچ علت است. ابتدا هندسه و طول پیچ را بررسی کنید و سپس نمونه اتصال را آزمون کنید.