

انواع اینفیل Infill (پر شوندگی داخلی قطعه) در پرینت سه بعدی
تو این مطلب میخوایم درباره اهمیت “infill” یا پر شوندگی داخلی تو طراحی برای پرینت سه بعدی یاد بگیریم و با چند نمونه از الگوهای مختلف پر شوندگی داخلی آشنا بشیم. یه عکس نزدیک از الگوی اینفیل تو پرینت سه بعدی FDM هم میبینید.
در 3d پارسی، ما گزینههای مختلفی از پر شوندگی داخلی رو برای چاپ سه بعدی FDM ارائه میدیم. “Infill” در پرینت سه بعدی به ساختارهای داخلی اشاره داره که فضای داخلی یه قطعه چاپ شده رو پر میکنن. *** هدف از استفاده از این ساختارها، بهینهسازی و ایجاد تعادل بین وزن قطعه، استحکام و زمان چاپه ***. این الگوها میتونن تو شکلها و طراحیهای مختلفی تنظیم بشن. خیلی از این طراحیها تو نرمافزار های اسلایسر هستن و بسته به شرایط مختلف، بعضی از این الگوها عملکرد بهتری دارن.
تو این مقاله، مفهوم “infill” تو پرینت سه بعدی رو تعریف میکنیم، نحوه انتخاب الگوی مناسب و چگالی پر شوندگی داخلی رو توضیح میدیم و انواع مختلف این الگوها رو معرفی میکنیم. تمرکز اصلیمون روی الگوهایی هست که معمولاً تو نرم افزار های اسلایسر برای دستگاههای FDM رومیزی استفاده میشه. به زودی مقالات جدیدتر و کامل تر در همین سایت منتشر خواهد شد. پس با ما همراه باشید.
اینفیل یا پر شوندگی (تراکم داخلی قطعه) در پرینتر سه بعدی چیست؟
“Infill” یا همون پر شوندگی داخلی تو پرینت سه بعدی، به الگوهای داخلی گفته میشه که داخل بیشتر قطعات چاپشده با فرآیند FDM وجود داره. تو بعضی از روشهای تولید مثل قالبگیری تزریقی، قطعهها باید یا کاملاً توپر باشن یا کاملاً توخالی. اما تو روش FDM، میتونیم از الگوهای مختلفی استفاده کنیم که فقط بخشی از فضای داخلی بین دیوارههای خارجی چاپشده رو پر میکنن. استفاده از این الگوها تو پرینت سه بعدی رایجه چون میتونه تو مصرف مواد صرفهجویی کنه و زمان چاپ رو کمتر کنه. خیلی وقتها نیازی نیست که یه قطعه کاملاً توپر باشه تا استحکام لازم رو داشته باشه. با این حال، تو بعضی از تکنولوژیهای پرینت سه بعدی، چاپ توپر لازمه.
تو تصویر زیر، سه نوع اصلی اینفیل داخلی رو میبینید: توپر (سمت چپ)، سبک (وسط) و فوقسبک (سمت راست).
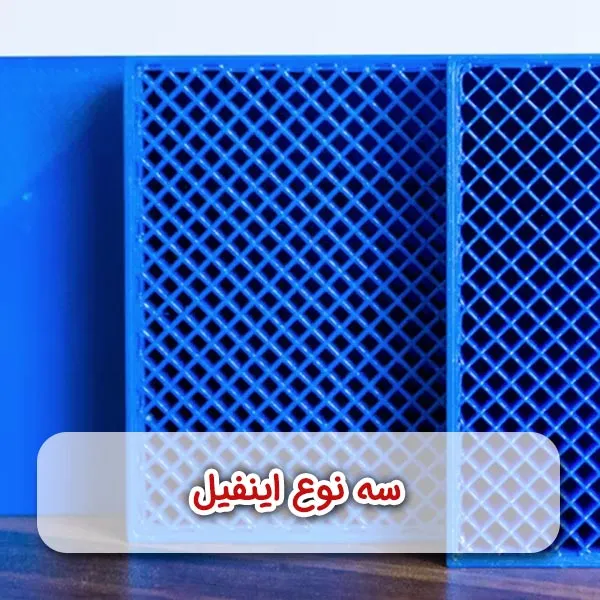
سه نوع اصلی اینفیل داخلی رو میبینید: توپر (سمت چپ)، سبک (وسط) و فوقسبک (سمت راست).
هدف از ایجاد اینفیل در پرینت سه بعدی
هدف از استفاده از پر شوندگی داخلی (Infill) تو پرینت سه بعدی اینه که با ایجاد یه ساختار شبکهای داخل قطعه، هم تو زمان چاپ صرفهجویی بشه و هم مصرف مواد کاهش پیدا کنه. چاپ قطعات کاملاً توپر معمولاً غیرضروریه و باعث هدر رفتن مواد میشه. با استفاده هوشمندانه از اینفیل، میشه تو جاهایی که بیشترین فشار و بار روی قطعه است، استحکام لازم رو ایجاد کرد. هر چی درصد پرکن بیشتر باشه، چگالی قطعه هم بیشتر میشه.
یه قطعه چاپ شده با روش FDM معمولاً یه پوسته بیرونی با ضخامت مشخص داره. ساختار پر شوندگی داخلی کاملاً داخل این پوسته قرار میگیره و بعد از تموم شدن چاپ، دیده نمیشه. پر شوندگی داخلی به طور یکنواخت تو کل قطعه توزیع میشه و معمولاً با سرعت بیشتری نسبت به پوسته بیرونی چاپ میشه تا زمان چاپ کاهش پیدا کنه. ضخامت الگوی شبکهای پرکن هم معمولاً کمتر از ضخامت پوسته است. الگوهای مختلفی برای اینفیل وجود داره که هر کدوم مزایا و معایب خودشون رو دارن. برای اینکه بتونید قطعه تون رو بهتر طراحی کنید میتونید از مطالب این صفحه استفاده کنید: آموزش طراحی سه بعدی
تصویر زیر برخی از مدل های اینفیل را در کنار هم نشان میدهد:
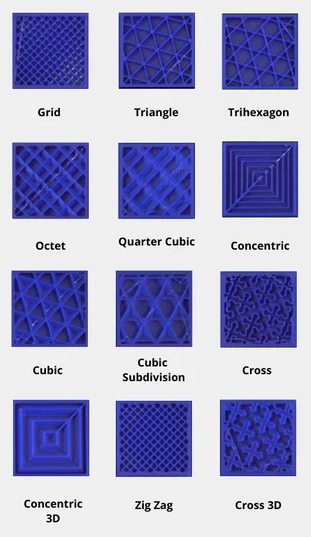
انواع اینفیل ها در پرینت سه بعدی
تفاوت های انواع اینفیل (پر شوندگی)
انواع مختلفی از الگوهای پر شوندگی داخلی (Infill) تو پرینت سه بعدی وجود داره. همه این الگوها یه هدف دارن: کاهش زمان چاپ و مصرف مواد. در ادامه، چند نمونه از رایجترین الگوهای اینفیل تو پرینت سه بعدی رو میتونید ببینید:
۱. خطی “Line”:
پرکن خطی از چندین خط موازی تو هر لایه تشکیل شده. هر لایه با زاویه ۹۰ درجه نسبت به لایه قبلی قرار میگیره. بر خلاف بقیه الگوها، خطوط تو یه لایه از هم رد نمیشن. این نوع پرکن، استحکام قطعه رو تو دو بعد افزایش میده. الگوی خطی کمی سریعتر از الگوهای شبکهای یا مثلثیه. تو تصویر زیر میتونید یه نمونه از پرکن خطی رو ببینید:
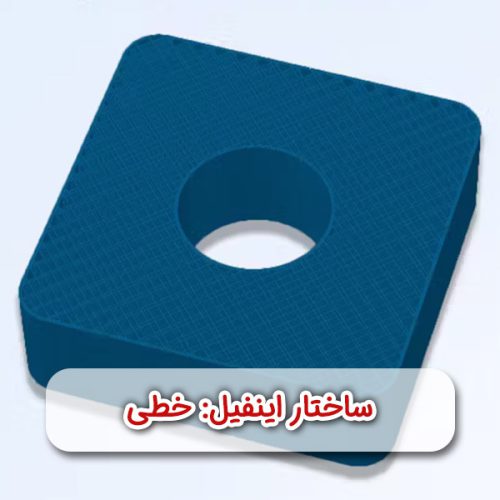
اینفیل خطی Line
2. ژیروید (کریستالی) “Gyroid”:
اینفیل ژیروید تو پرینت سه بعدی، خطوط موجدار یا منحنیهای متناوب ایجاد میکنه. این الگو نسبت به بقیه زمان بیشتری برای چاپ میبره، اما ساختار خاص داخلی ژایرود باعث میشه خواص مکانیکی تقریباً یکسانی تو همه جهات داشته باشه. البته، قطعات هنوز تو محور z ضعیفتر هستن، اما این الگو استحکام برشی در محورهای x و y رو بهبود میده. الگوی ژایرود برای مواد انعطافپذیر خیلی خوب کار میکنه. تو تصویر زیر میتونید یه نمونه از الگوی ژیروید یا کریستالی رو ببینید:
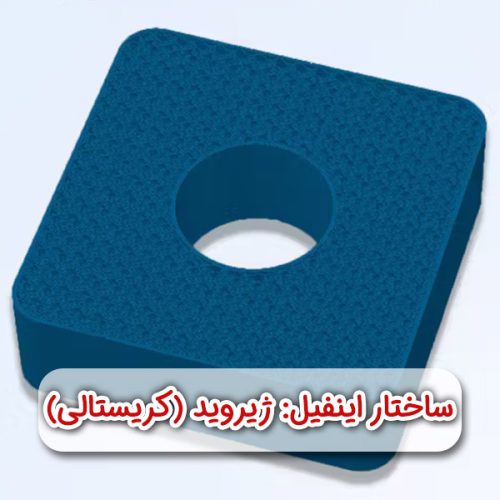
اینفیل ژیروید (کریستالی)
3. متحدالمرکز “Concentric”:
پُرکننده (infill) سه بعدی “Concentric” یکی از سریعترین الگوها برای پرینته و کمترین مقدار مواد رو مصرف میکنه. ولی این سرعت و کممصرفی باعث میشه که استحکام قطعه کمتر بشه. یعنی این الگو به اندازه بقیه الگوها قوی نیست، مخصوصاً وقتی فشاری توی جهتهای x یا y بهش وارد بشه. اگه به تصویر نگاه کنی، الگوی Concentric رو میتونی ببینی.
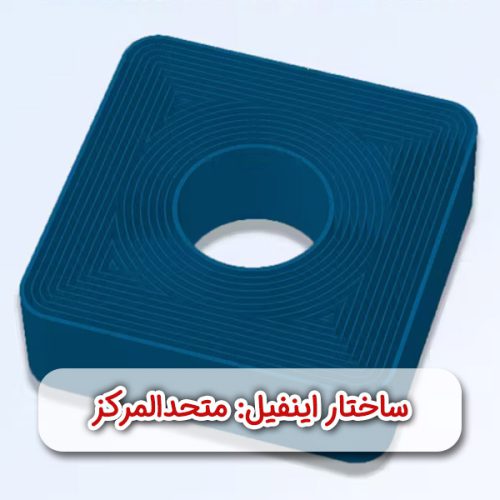
اینفیل متحدالمرکز “Concentric”
۴. رعد و برقی “Lightning”:
یه نوع خاص و منحصربهفرد از اینفیل که سریعترین زمان پرینت رو فراهم میکنه، ولی استحکام قطعه رو فدای سرعت میکنه. تو این الگو، ساپورتها به شکل رعد و برق اضافه میشن و فقط جایی قرار میگیرن که لازمه. قطعاتی که با این الگو پر میشن، عملاً پوستهای هستن به جز جاهایی که برای ویژگیهای افقی یا آویزهای داخلی نیاز به ساپورت دارن. تو تصویر میتونی شکل الگوی Lightning رو ببینی.
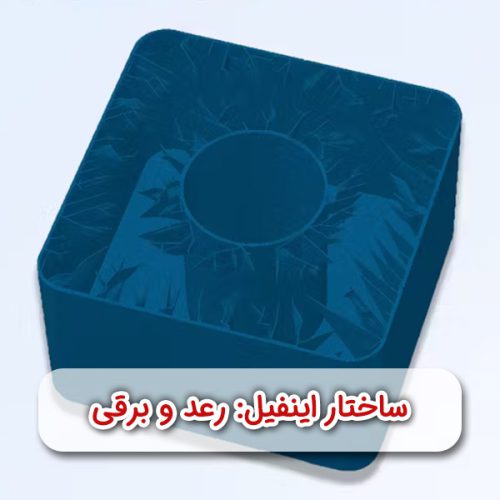
اینفیل رعد و برقی “Lightning”
۵. سه گوش (مثلثی) “Triangular”:
الگوی سه گوش یا مثلثی تو پرینت سه بعدی به این صورته که پلاستیک رو تو یه شبکه مثلثی میذاره که خطوطش با زاویه ۶۰ درجه از روی هم رد میشن. این نوع الگو بیشتر برای قطعاتی که سطوح بزرگ و صاف دارن مناسبه. ولی حواست باشه که این الگو ممکنه باعث گرفتگی بیشتر نازل بشه، چون خطوطش تو یه لایه از روی هم رد میشن. توی تصویر زیر میتونی یه نمونه از الگوی مثلثی رو ببینی.
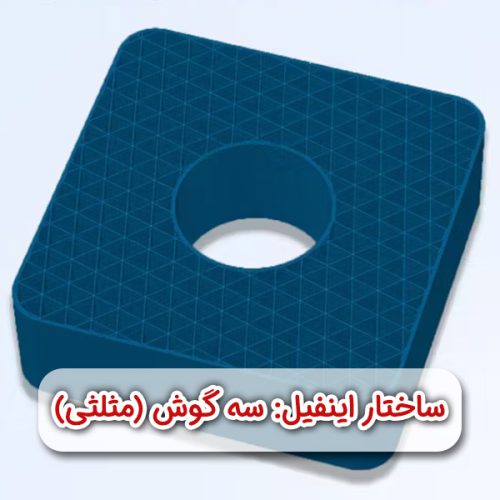
اینفیل سه گوش (مثلثی) “Triangular”
۶. سه ضلعی “Tri-Hexagon” یا اینفیل سه گوش-شش گوش:
یکی از قویترین الگوهای پُرکنندست. مثل الگوهای شبکهای و مثلثی، خطوطش از روی هم رد میشن تا یه الگوی ششگوشی ایجاد کنن که با مثلثها ترکیب شده. به خاطر همین تلاقی خطوط تو یه لایه، این الگو هم احتمال گرفتگی نازل پرینتر رو بیشتر میکنه. تو تصویر زیر میتونی نمونهای از الگوی Tri-Hexagon رو ببینی.
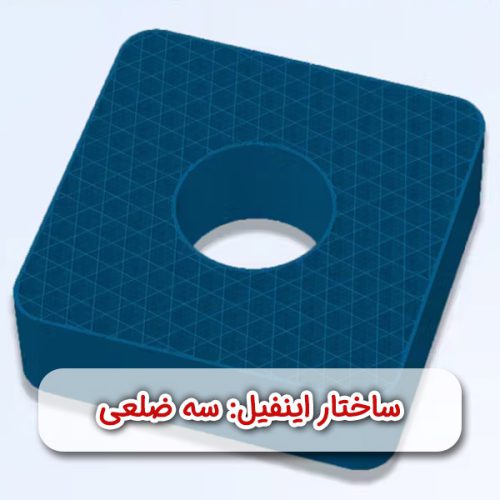
اینفیل سه ضلعی “Tri-Hexagon” یا سه گوش-شش گوش
۷. مکعبی “Cubic”:
اینفیل مکعبی حجمهای مکعبی رو داخل قطعه ایجاد میکنه. این کار رو با ایجاد یه الگوی لایهبهلایه که شبیه الگوی مثلثیه انجام میده. اما هر لایه بعدی رو یه مقداری جابجا میکنه تا حجمهای مکعبی بستهشده رو توی قطعه بسازه. این مکعبها طوری قرار میگیرن که انگار یه گوشهشون روی سطح متعادله. تو تصویر زیر میتونی یه نمونه از الگوی پُرکننده Cubic رو ببینی.
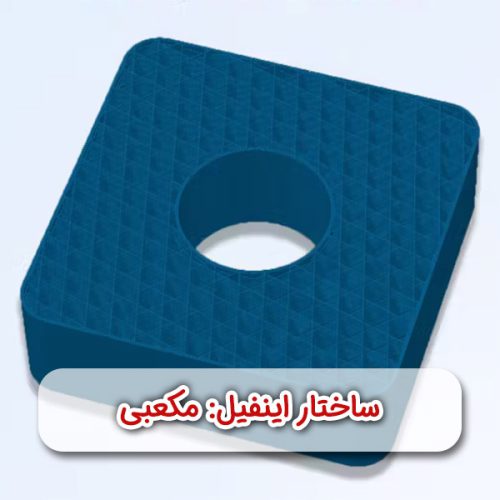
اینفیل مکعبی “Cubic”
۸ مشبک “Grid”:
اینفیل “Grid” یا شبکهای یکی از رایجترین الگوهاست و خیلی شبیه به چیزی هست که ما تو چاپهای FDM در تری دی پارسی بیشتر ازش استفاده میکنیم. این الگو مواد رو تو یه شبکه مکعبی قرار میده که با زاویه ۹۰ درجه از روی هم رد میشن. این الگو برای قطعاتی که سطوح بزرگ و صاف دارن ایدهآله. البته تو پرینتر های سه بعدی خانگی FDM گاهی ممکنه باعث گرفتگی نازل بشه، چون خطوطش تو یه لایه از روی هم رد میشن. تو تصویر زیر میتونی الگوی Grid رو ببینی.
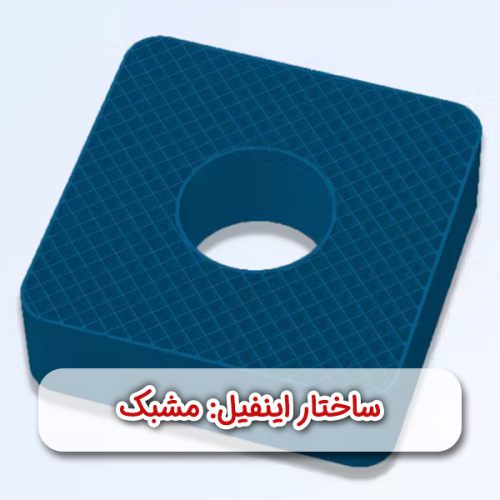
اینفیل مشبک “Grid”
۹. لانه زنبوری “Honeycomb”:
همونطور که از اسمش پیداست، شبیه به ساختارهای کندوی زنبوره. از ششضلعیهایی که با دیوارههای نازک به هم وصل شدن تشکیل شده. این الگوی اینفیل خیلی کارآمده، استحکام خوبی داره و برای قطعاتی که نیاز به استحکام، پایداری ابعادی و دوام دارن، عالیه. یه نمونه از الگوی Honeycomb رو میتونی تو تصویر زیر ببینی.
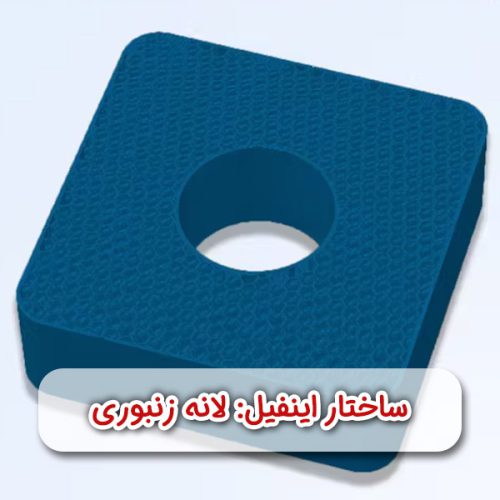
اینفیل لانه زنبوری “Honeycomb”
انتخاب درصد اینفیل Infill یا پُرکنندگی مناسب
مهمترین عامل برای انتخاب درصد پُرکننده (infill) اینه که قطعه رو برای چه کاری میخوای استفاده کنی. برای نمونهسازیها و کارهای سرگرمی، معمولاً بیشتر از ۲۰٪ پُرکننده نیاز نداری. ولی اگه قطعهای قراره تحت فشار مکانیکی باشه، معمولاً باید درصد پُرکننده ۵۰٪ یا بیشتر باشه. تو 3d Parsi ما یه گزینه “Solid” داریم که در واقع همون پُرکننده ۱۰۰٪ است. ولی حتی با پُرکننده کامل هم باید بدونی که قطعات FDM کمی تخلخل دارن به خاطر شکافهای میکروسکوپی بین لایهها.
هرچی درصد پُرکننده بیشتر باشه، مقاومت کششی قطعه هم بیشتر میشه. البته یادت باشه که درصد پُرکننده تنها عامل تأثیرگذار نیست. انتخاب مواد و جهت چاپ هم نقش خیلی مهمی تو مقاومت کششی دارن. قطعات FDM بهخصوص خاصیت ناهمسانگردی دارن، یعنی تو جهت z ضعیفترن چون اتصال بین لایهها ضعیفتر از داخل یه لایهست. پیشنهاد میکنیم قسمتهایی که فشار زیادی بهشون وارد میشه رو تا جایی که میتونی تو صفحه xy بذاری تا از استحکام بیشتر اتصال تو این جهت بهره ببری.
برای اجسامی که قراره تحت فشار مکانیکی زیادی نباشن، معمولاً ۲۰٪ پُرکننده کافیه. البته بعضی از شکلها ممکنه درصد پُرکننده بیشتری بخوان؛ مثلاً یه سطح افقی صاف شاید نیاز به پُرکننده متراکمتری داشته باشه تا لایه بالایی به خاطر نبود ساپورت خم نشه.
چطور بهترین نوع اینفیل را انتخاب کنیم؟
پاسخ کوتاه: برای قطعه نمایشی با بار کم، اینفیل ۱۰ تا ۱۵ درصد یک نقطه شروع متداول است؛ برای قطعه کاربردی از روی عدد درصد به تنهایی تصمیم نگیرید. ابتدا بار واقعی، جهت چاپ، تعداد دیوارهها، ضخامت لایههای بالا و ابعاد سقف را مشخص کنید، سپس الگو و تراکم را با پیشنمایش اسلایسر و آزمون نمونه انتخاب کنید. در قطعات حساس، جایگزین کردن آزمون مکانیکی با توصیه عمومی ایمن نیست.
راهنمای تصمیم بر اساس کاربرد قطعه
- ماکت و قطعه تزئینی: از تراکم پایینتر شروع کنید؛ هنگام انتخاب Lightning یا الگوهای کممصرف، بستهشدن سطح بالایی را در Preview بررسی کنید.
- جعبه و قاب معمولی: ۱۰ تا ۲۰ درصد میتواند بازه آزمایشی باشد؛ نخست تعداد دیوارهها و تکیهگاه سقف را بررسی کنید، نه صرفا افزایش درصد اینفیل.
- براکت و اتصال تحت بار: نوع بار (کشش، خمش، فشار، ضربه)، جهت لایهها و جنس فیلامنت تعیینکنندهاند؛ Gyroid و Cubic هر دو نامزد آزموناند، نه برنده قطعی.
- قطعه منعطف TPU: مقدار تراکم، ضخامت پوسته و الگو را با هم آزمایش کنید؛ اینفیل بیشتر همیشه به معنای عملکرد بهتر برای یک قطعه انعطافپذیر نیست.
نکتههای مهمی که در مقایسه الگوها نباید جا بیفتد
Grid و Triangles به دلیل تقاطع مسیرها در یک لایه ممکن است در برخی ترکیبهای سرعت و جریان، ماده را در محل تقاطع انباشته کنند. Gyroid در هر لایه مسیرهای بدون تقاطع مستقیم دارد. Cubic یک الگوی حجمی است، اما هیچ الگویی مستقل از جهت بار و کیفیت پیوند لایهها «قویترین» نیست. Honeycomb، Tri-Hexagon، Concentric، Lines و Lightning نیز کاربردهای متفاوت دارند؛ معیار انتخاب، شکل واقعی قطعه و خروجی Slice است، نه فقط ظاهر تصویر الگو.
آزمون مقایسهای قابل تکرار؛ پیش از تولید سری
- یک مدل نمونه با ابعاد ثابت و مشابه قطعه نهایی تهیه کنید؛ فیلامنت، جهت چاپ، نازل، ارتفاع لایه، تعداد دیوارهها، دما و سرعت را بین نمونهها ثابت نگه دارید.
- سه نسخه با الگوی متفاوت و درصد تراکم یکسان Slice کنید. زمان پیشبینیشده، وزن تقریبی، فاصله تکیهگاههای سقف و مسیرهای عبور نازل را ثبت کنید.
- نمونهها را با تنظیمات یکسان چاپ کنید؛ کیفیت سقف، برخورد احتمالی نازل، اتصال داخلی به دیواره و جرم قطعه را بررسی کنید.
- در صورت کاربرد سازهای، آزمون بارِ مرتبط با کاربرد را با روش و شرایط یکسان انجام دهید و نتایج را ثبت کنید. این مراحل روش پیشنهادی ارزیابیاند، نه ادعای نتیجه آزمایش انجامشده توسط 3D پارسی.
تفاوت این مقاله با آموزشهای دیگر: این صفحه مرجع شناخت الگوها و انتخاب تراکم Infill است. برای پیدا کردن گزینههای Infill Density، Pattern، Gradual Infill و Infill Overlap در نرمافزار، آموزش اختصاصی Infill در Cura را بخوانید. اگر مشکل شما حفره یا فرورفتگی روی سقف قطعه است، راهنمای رفع پیلویینگ را دنبال کنید؛ افزایش بیهدف تراکم، همیشه راهحل نیست.
منابع فنی برای مطالعه تکمیلی: Prusa: Infill و Prusa: Infill Patterns.
برای انتخاب بهترین نوع پُرکننده باید این مراحل رو طی کنی:
- نیازهای قطعه و کاربردش رو در نظر بگیر. مثلاً، آیا این قطعه تحت فشار مکانیکی قرار میگیره و نیاز به اینفیل قوی و متراکم داره، یا فقط یه مدل برای نمایش هست و میشه با یه پُرکننده کمتراکمتر هم کار رو راه انداخت؟
- منابعی که در دسترس داری رو بسنج. مثل موادی که داری و زمانی که میتونی برای هر قطعه صرف کنی. الگوهای اینفیل متراکمتر و پیچیدهتر ممکنه مفید باشن، ولی مواد بیشتری مصرف میکنن و زمان چاپ رو هم بیشتر میکنن.
- الگوهای پُرکنندهای که با نیازها و منابع تو همخوانی دارن رو فهرست کن.
- از بین اون الگوهای انتخابی، میتونی یکی رو به عنوان الگوی نهایی برای قطعهت انتخاب کنی. همچنین میتونی همون قطعه رو با چند نوع الگوی مختلف چاپ کنی و ببینی کدومش برای کاربردت بهتره، در حالی که میزان مواد مصرفی و زمان چاپ رو هم در نظر میگیری.
انتخاب بهترین الگوی پُرکننده معمولاً با آزمون و خطا همراهه. پیشنهاد میکنیم یه قطعه کوچک رو به عنوان تست چاپ کنی تا تنظیمات مناسب رو پیدا کنی.
اگه شک داشتی، الگوهای سادهای مثل شبکهای (Grid)، خطی (Line)، یا ششضلعی (Honeycomb) جای خوبی برای شروع هستن.




