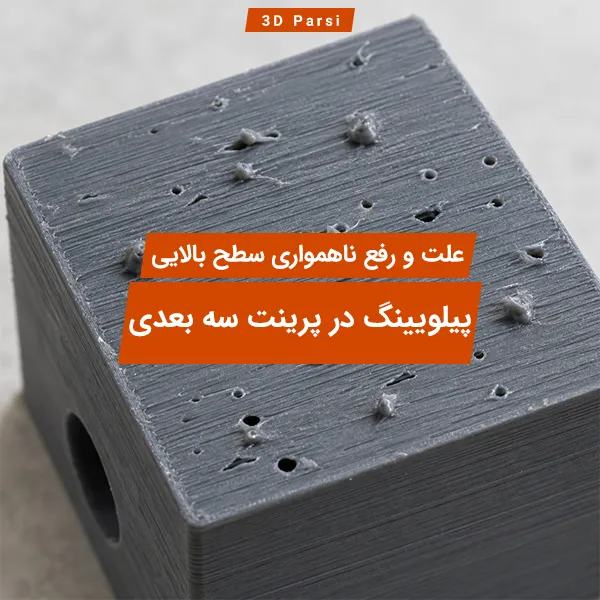
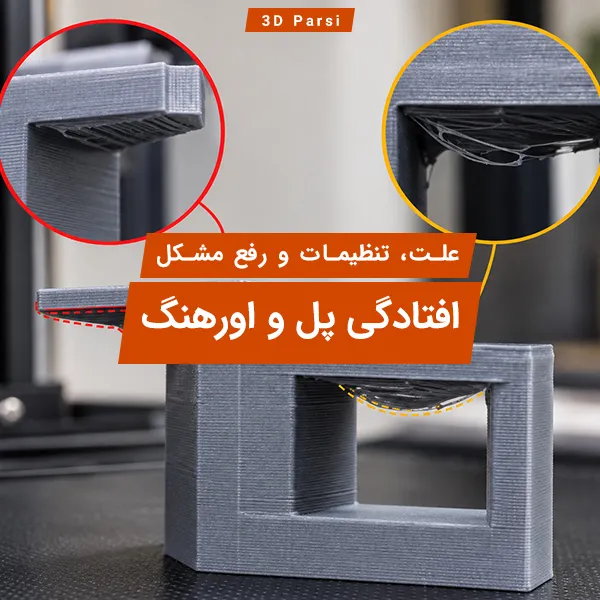
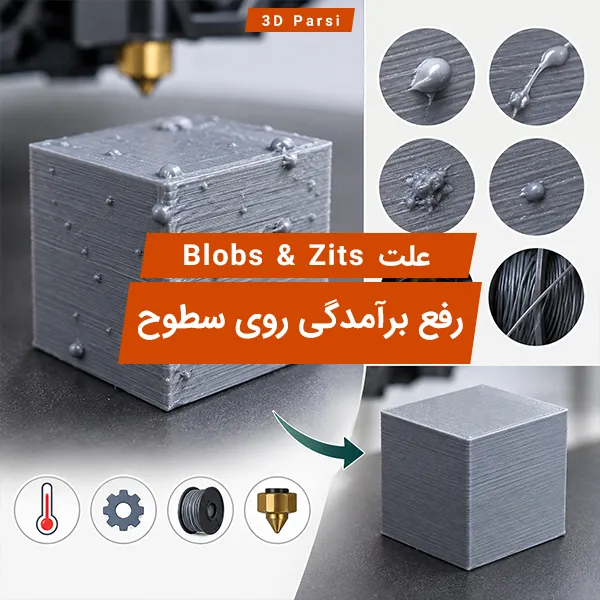
اگر دیواره های قطعه سالم هستند اما سطح بالایی به جای یک پوسته صاف و بسته، پر از برآمدگی، فرورفتگی یا سوراخ های کوچک شده است، احتمالا با Pillowing روبه رو هستید. در این عیب، اولین لایه های جامد بالای قطعه باید روی فضای خالی بین خطوط اینفیل کشیده شوند؛ یعنی عملا بخشی از مسیر را مانند یک Bridge طی می کنند. اگر این لایه ها بیش از حد نازک باشند، تکیه گاه داخلی کافی نباشد یا پلاستیک قبل از سفت شدن تغییر شکل دهد، سطح نهایی کاملا بسته و صاف نمی شود. مستندات Prusa نیز توضیح می دهد که Top Solid Infill روی اینفیل پل می زند و هرچه فاصله تکیه گاه ها بیشتر باشد، احتمال افتادگی بیشتر می شود؛ UltiMaker هم تعداد کم Top Layers و Infill کم را از عوامل Pillowing می داند.
نکته مهم این است که پیلویینگ معمولا مسئله سطح بالایی است، نه یک خرابی عمومی در تمام چاپ. به همین دلیل تغییر همزمان Flow، دما، سرعت، فن و Infill بدون تشخیص دقیق، بیشتر باعث سردرگمی می شود. بهتر است عیب را مرحله به مرحله بررسی کنید. برای سایر خطاهای چاپ نیز می توانید به مجموعه آموزش و عیب یابی پرینتر سه بعدی مراجعه کنید.
چطور مطمئن شویم مشکل واقعا Pillowing است؟
قبل از تغییر تنظیمات، محل و شکل عیب را نگاه کنید. چند مشکل مختلف می توانند سطح قطعه را سوراخ یا ناهموار نشان دهند، اما علت آنها یکسان نیست.
نشانه
احتمال بیشتر
برآمدگی، فرورفتگی یا حفره روی سطح افقی بالای قطعه
Pillowing
خطوط سطح بالایی فرو می ریزند و الگوی Infill از زیر دیده می شود
Top Layers ناکافی یا تکیه گاه ضعیف Infill
کمبود ماده روی دیواره ها، لایه ها و Infill هم دیده می شود
Under Extrusion
یک خط عمودی مشخص از پایین تا بالای قطعه دیده می شود
Z Seam
ترک افقی یا باز شدن اتصال بین لایه ها وجود دارد
Layer Separation
فقط سطح سالم است اما رد خطوط چاپ از نظر ظاهری آزاردهنده است
مشکل پرداخت Top Surface، نه لزوما Pillowing
اگر کمبود پلاستیک فقط در سقف قطعه دیده نمی شود و در دیواره یا اینفیل هم شکاف دارید، بهتر است ابتدا راهنمای رفع اکسترود کم و زیاد در پرینت سه بعدی را بررسی کنید. منابع عیب یابی نیز Under Extrusion را از Pillowing جدا می کنند؛ Under Extrusion می تواند در بخش های مختلف چاپ دیده شود، در حالی که Pillowing مشخصا با بسته شدن سطح بالایی مرتبط است.
چرا پیلویینگ ایجاد می شود؟
لایه های بالایی برای پوشاندن فضای خالی کافی نیستند
Top Layers فقط برای زیبایی نیستند. اولین لایه جامد بالای Infill باید فاصله میان دیواره های داخلی را پر کند و معمولا مقداری افتادگی در همین لایه اول طبیعی است. لایه های جامد بعدی روی آن قرار می گیرند و به تدریج سطح را بسته و یکنواخت می کنند.
اگر سقف فقط از چند لایه بسیار نازک تشکیل شده باشد، ایراد اولین لایه فرصت پوشانده شدن پیدا نمی کند و روی سطح نهایی باقی می ماند. به همین دلیل بهتر است به جای نگاه کردن صرف به عدد Top Layers، ضخامت کل سقف را در نظر بگیرید.
رابطه ساده است:
Top Thickness = Layer Height × Number of Top Layers
برای مثال، پنج لایه با ارتفاع ۰.۲ میلی متر، سقفی ضخیم تر از پنج لایه با ارتفاع ۰.۱ میلی متر می سازند. بنابراین اگر Layer Height را کاهش داده اید اما تعداد Top Layers همان مقدار قبلی مانده، ممکن است ناخواسته سقف قطعه را بسیار نازک کرده باشید. Prusa نیز تاکید می کند که با کاهش ارتفاع لایه، برای رسیدن به همان ضخامت سقف باید تعداد Solid Layers افزایش پیدا کند.
اینفیل زیر سقف تکیه گاه کافی ایجاد نمی کند
وظیفه Infill فقط افزایش استحکام قطعه نیست؛ یکی از کارهای مهم آن ایجاد تکیه گاه برای لایه های بالایی است.
وقتی تراکم Infill بسیار پایین است، فاصله بین خطوط داخلی بیشتر می شود. اولین Top Layer مجبور است این فاصله های بزرگ را بدون تکیه گاه طی کند و احتمال افتادن رشته مذاب در فضای خالی افزایش پیدا می کند.
با این حال، نتیجه این نیست که برای هر Pillowing باید Infill را به مقدار زیادی افزایش دهید. افزایش Infill روی کل حجم داخلی اثر می گذارد و ممکن است مصرف فیلامنت و زمان چاپ را به شکل غیرضروری بالا ببرد. در بسیاری از موارد، افزایش Top Thickness راه کم هزینه تری است.
پلاستیکی که روی فضای خالی Infill کشیده می شود باید به اندازه کافی سریع شکل خود را حفظ کند. اگر رشته اکسترود شده مدت زیادی نرم بماند، وزن خودش یا فشار خطوط بعدی می تواند آن را به سمت پایین منحرف کند.
اما یک اشتباه رایج این است که برای رفع Pillowing بدون توجه به متریال، فن را روی بیشترین مقدار قرار دهیم. تنظیم خنک کاری باید با نوع فیلامنت سازگار باشد. برای مثال پروفایل های PLA معمولا از فن بیشتری استفاده می کنند، در حالی که ABS و ASA به خنک کاری محدودتر و محیط پایدارتر نیاز دارند. مستندات Prusa نیز رفتار فن را برای مواد مختلف جدا تنظیم می کند و ABS، ASA و PC را از موادی می داند که معمولا فن دائمی زیادی نمی خواهند.
اگر با Cura کار می کنید، مقاله تنظیم Cooling در Cura برای فهم دقیق تر نقش فن مفید است.
دمای نازل بیش از نیاز است
دمای بالاتر پلاستیک را روان تر نگه می دارد و زمان بیشتری لازم است تا رشته اکسترود شده فرم خود را حفظ کند. این مسئله می تواند Bridging لایه های ابتدایی سقف را دشوارتر کند.
این به معنی پایین آوردن شدید دما نیست. دمای بیش از حد پایین ممکن است خود باعث اکستروژن ضعیف یا افت چسبندگی لایه ها شود. اگر احتمال می دهید دما عامل مشکل است، آن را در محدوده مناسب همان فیلامنت و به صورت مرحله ای آزمایش کنید.
سرعت Top Surface یا Solid Infill بیش از حد بالاست
هرچه نازل سریع تر روی فاصله های بدون تکیه گاه حرکت کند، شرایط برای قرار گرفتن یکنواخت رشته ها سخت تر می شود؛ به خصوص اگر سیستم اکستروژن در آن سرعت نتواند Flow مورد نیاز را حفظ کند.
اگر Pillowing بیشتر روی سقف های عریض یا در پروفایل های سریع ظاهر شده است، کاهش کنترل شده سرعت Solid Infill و Top Surface ارزش آزمایش دارد. هدف این نیست که کل چاپ را بسیار کند کنید؛ فقط بخش مشکل دار باید زمان کافی برای قرارگیری و پایدار شدن داشته باشد.
اکستروژن یا خود Infill ضعیف است
گاهی تنظیم Infill روی کاغذ مناسب است، اما ساختار چاپ شده واقعا سالم نیست. گرفتگی جزئی نازل، Flow کم، سرعت بیش از توان Hotend یا مشکل در تغذیه فیلامنت می تواند Infill را نازک و شکننده کند.
در این حالت، افزایش درصد Infill مشکل اصلی را پنهان می کند. ابتدا باید بررسی کنید خطوط داخلی واقعا با ضخامت و پیوستگی مناسب چاپ می شوند یا خیر.
رفع پیلویینگ؛ ترتیب پیشنهادی عیب یابی
به جای تغییر همزمان چند پارامتر، این ترتیب معمولا سریع تر مشخص می کند علت در کدام بخش است.
۱. Preview اسلایسر را قبل از چاپ بررسی کنید
مدل را Slice کنید و چند لایه آخر را در Preview ببینید. مشخص کنید:
چند Top Layer وجود دارد؟
ضخامت واقعی سقف چقدر است؟
اولین Solid Layer باید چه فاصله ای را روی Infill طی کند؟
آیا زیر تمام سطح بالایی ساختار داخلی مناسبی وجود دارد؟
آیا هندسه مدل باعث ایجاد یک سقف بسیار عریض و تقریبا بدون تکیه گاه شده است؟
این بررسی ساده جلوی بسیاری از تست های بی نتیجه را می گیرد.
۲. ابتدا ضخامت Top Layers را بیشتر کنید
اگر سقف نازک است، اولین تغییر منطقی افزایش Top Layers یا Top Thickness است.
مستندات Prusa حداقل سه لایه بالایی را به عنوان توصیه عمومی مطرح می کند، اما همین مستندات تاکید دارد که عدد لایه به تنهایی کافی نیست و در Layer Height پایین تر به تعداد بیشتری نیاز دارید. Simplify3D نیز افزایش لایه های جامد بالایی را اولین اقدام برای حفره های Top Surface پیشنهاد می کند.
به جای جهش بزرگ، یک یا دو Top Layer اضافه کنید و دوباره یک نمونه کوچک را چاپ کنید. اگر سطح به شکل محسوسی بهتر شد، مسیر عیب یابی درست است.
در Cura تنظیمات مربوط به این بخش را می توانید در راهنمای Top/Bottom در Cura دنبال کنید.
۳. اگر هنوز فاصله زیاد است، Infill را بررسی کنید
اگر افزایش Top Thickness کافی نبود، به ساختار زیر سقف نگاه کنید. درصد بسیار پایین Infill یا الگویی که زیر یک سقف عریض فاصله های بزرگی ایجاد می کند، Bridging را دشوار می کند.
در این مرحله می توانید:
تراکم Infill را کمی افزایش دهید.
الگویی را آزمایش کنید که در قسمت زیر Top Surface تکیه گاه مناسب تری ایجاد کند.
بررسی کنید Infill واقعی دچار Under Extrusion نشده باشد.
در Preview فاصله بین نقاط تکیه گاه و سطح بالایی را مقایسه کنید.
افزایش Infill باید هدفمند باشد، نه واکنش پیش فرض به هر سطح ناهموار.
۴. خنک کاری را مطابق نوع فیلامنت اصلاح کنید
اگر اولین Top Layer نرم می ماند و به داخل حفره های Infill خم می شود، Cooling را بررسی کنید.
برای PLA ممکن است خنک کاری بیشتر کمک کند. برای ABS و ASA نباید نسخه PLA را کپی کنید؛ فن زیاد می تواند مشکلات دیگری از جمله افت چسبندگی بین لایه ها ایجاد کند.
در نتیجه به جای «فن بیشتر»، هدف باید خنک کاری مناسب همان ماده باشد.
۵. دما و سرعت را مرحله ای اصلاح کنید
اگر فیلامنت بیش از حد مذاب و روان به نظر می رسد، کاهش جزئی دمای چاپ در محدوده مجاز همان ماده را آزمایش کنید.
اگر سقف در سرعت های بالا خراب می شود، سرعت Solid Infill یا Top Surface را کاهش دهید. هر بار فقط یک پارامتر را تغییر دهید تا مشخص باشد کدام اصلاح نتیجه داده است.
۶. Under Extrusion را رد کنید
اگر خطوط Top Surface از هم جدا هستند، دیواره ها نیز نشانه کمبود ماده دارند یا Infill نازک و ناقص چاپ می شود، مشکل دیگر فقط Pillowing نیست.
موارد زیر را بررسی کنید:
گرفتگی جزئی نازل
قطر و وضعیت فیلامنت
لغزش یا مشکل در مسیر اکسترودر
Flow یا Extrusion Multiplier
سرعتی که از توان ذوب Hotend بیشتر است
دمای چاپ نامتناسب با فیلامنت
رفع کم اکسترود شدن باید قبل از دستکاری شدید Infill انجام شود.
۷. یک تست کوچک چاپ کنید
برای عیب یابی لازم نیست دوباره یک قطعه چند ساعته را کامل چاپ کنید. یک مدل ساده با سطح بالایی نسبتا عریض انتخاب کنید و همان Layer Height، فیلامنت و تنظیمات اصلی پروژه را روی آن اجرا کنید.
نسخه اول را فقط با Top Thickness بیشتر چاپ کنید. اگر مشکل باقی ماند، در نسخه بعدی Infill یا Cooling را تغییر دهید.
این روش مشخص می کند کدام تغییر واقعا موثر بوده است.
چرا افزایش Top Layers اغلب بهتر از افزایش شدید Infill است؟
فرض کنید مشکل فقط در چند لایه انتهایی قطعه است. اگر برای حل آن Infill را در کل حجم قطعه افزایش دهید، بخش بزرگی از فیلامنت اضافی در جایی مصرف می شود که مستقیما مشکل سطح بالایی را حل نمی کند.
Top Layers فقط در سقف مدل اضافه می شوند. به همین دلیل در بسیاری از قطعات، افزایش منطقی ضخامت سقف از نظر زمان و مواد بهینه تر است.
البته اگر فاصله های Infill بسیار بزرگ باشند، Top Layers هم مجبورند Bridge طولانی ایجاد کنند. در این حالت ترکیبی از سقف ضخیم تر + تکیه گاه داخلی مناسب نتیجه بهتری می دهد. Prusa نیز Infill را تکیه گاه لایه های بالایی معرفی می کند و Simplify3D افزایش Infill را زمانی پیشنهاد می کند که افزایش Top Layers به تنهایی کافی نباشد.
تعداد Top Layers مهم تر است یا Top Thickness؟
برای مقایسه پروفایل ها، Top Thickness معیار قابل اعتماد تری است.
دو پروفایل ممکن است هر دو پنج Top Layer داشته باشند، اما اگر یکی با ارتفاع لایه ۰.۱ میلی متر و دیگری با ۰.۲ میلی متر چاپ شود، ضخامت واقعی سقف آنها یکسان نیست.
پس هنگام عیب یابی این سه مقدار را کنار هم ببینید:
Layer Height
Number of Top Layers
Total Top Thickness
این نکته به خصوص زمانی مهم است که برای افزایش کیفیت ظاهری Layer Height را کم کرده اید. کاهش ارتفاع لایه بدون افزایش متناسب Top Layers می تواند سقف را نازک تر کند؛ دقیقا در شرایطی که انتظار داشتید کیفیت بهتر شود.
آیا الگوی Infill روی Pillowing اثر دارد؟
بله، اما نه فقط از نظر استحکام.
برای Pillowing مهم است که نقاط تکیه گاه زیر اولین لایه جامد چگونه توزیع شده باشند. دو الگوی مختلف با درصد Infill مشابه می توانند فاصله های متفاوتی زیر Top Surface ایجاد کنند.
با این حال، انتخاب Infill باید علاوه بر کیفیت سقف با استحکام مورد نیاز، زمان چاپ، وزن و مصرف فیلامنت نیز هماهنگ باشد. بنابراین تغییر Pattern فقط برای پنهان کردن یک مشکل اکستروژن یا سقف بسیار نازک تصمیم خوبی نیست.
پیلویینگ در PLA، PETG، ABS و ASA یکسان رفع می شود؟
اصل مسئله مشابه است، اما تنظیم Cooling و Temperature برای همه مواد یکسان نیست.
PLA: معمولا خنک کاری فعال تر را بهتر تحمل می کند، بنابراین اگر رشته های سقف دیر سفت می شوند، بررسی فن ارزش زیادی دارد.
PETG: باید میان کیفیت Bridge و چسبندگی مناسب تعادل ایجاد شود. استفاده مستقیم از تنظیمات PLA همیشه نتیجه خوبی نمی دهد.
ABS و ASA: افزایش شدید فن می تواند تنش حرارتی و ضعف اتصال لایه ها را تشدید کند. در این مواد ابتدا ضخامت سقف، کیفیت Infill، دما و شرایط حرارتی چاپ را بررسی کنید و Cooling را مطابق پروفایل معتبر همان فیلامنت تنظیم کنید.
پس توصیه «فن را روی ۱۰۰ درصد بگذار» یک راه حل عمومی برای Pillowing نیست.
آیا Ironing می تواند Pillowing را پنهان کند؟
Ironing برای صاف تر کردن یک Top Surface که اساسا درست چاپ شده مفید است، اما جایگزین رفع Pillowing نیست.
اگر زیر سطح حفره وجود داشته باشد یا رشته های Solid Infill فرو ریخته باشند، عبور دوباره نازل روی سطح علت اصلی را برطرف نمی کند. حتی ممکن است ظاهر بعضی قسمت ها بهتر شود و عیب ساختاری زیر آن باقی بماند.
ترتیب درست این است:
Top Thickness و تکیه گاه Infill را اصلاح کنید.
Cooling، Temperature و Extrusion را بررسی کنید.
سطح را بدون حفره و افتادگی چاپ کنید.
سپس در صورت نیاز از Ironing یا تنظیمات ظاهری Top Surface استفاده کنید.
چه زمانی مشکل از خود پرینتر است؟
اگر یک پروفایل که قبلا سطح بالایی سالم تولید می کرده ناگهان دچار Pillowing شده، فقط اسلایسر را مقصر ندانید.
فن قطعه ممکن است درست کار نکند، نازل می تواند نیمه گرفته باشد یا اکسترودر در سرعت فعلی Flow کافی تولید نکند. اگر قصد بررسی یا انتخاب پرینتر سه بعدی برای چاپ قطعات کاربردی را دارید، پایداری اکستروژن و کنترل مناسب فرایند چاپ مهم تر از تکیه بر یک عدد تبلیغاتی برای سرعت است.
چک لیست سریع رفع Pillowing
اگر می خواهید بدون تغییرات پراکنده عیب یابی کنید، این ترتیب را حفظ کنید:
مطمئن شوید عیب فقط روی Top Surface است.
در Preview ضخامت واقعی Top Layers را بررسی کنید.
یک یا دو لایه بالایی اضافه و تست کنید.
وضعیت و فاصله های Infill زیر سقف را بررسی کنید.
Cooling را بر اساس نوع فیلامنت تنظیم کنید.
در صورت نیاز سرعت Top Surface یا Solid Infill را کم کنید.
اگر کمبود ماده در بخش های دیگر هم وجود دارد، Under Extrusion را رفع کنید.
هر بار فقط یک تغییر اصلی انجام دهید و با یک نمونه کوچک نتیجه را مقایسه کنید.
سوالات متداول
پیلویینگ در پرینت سه بعدی دقیقا چیست؟
پیلویینگ عیبی در سطح بالایی قطعه FDM است که به شکل برآمدگی، فرورفتگی یا سوراخ های کوچک دیده می شود. علت اصلی این است که لایه های بالایی روی فضای خالی اینفیل به اندازه کافی پایدار نیستند یا قبل از سفت شدن تغییر شکل می دهند.
برای رفع Pillowing اول Top Layers را زیاد کنیم یا Infill؟
معمولا بهتر است ابتدا ضخامت لایه های بالایی را افزایش دهید و نتیجه را با یک تست کوچک بررسی کنید. افزایش Infill هم می تواند فاصله های بدون تکیه گاه را کم کند، اما مصرف مواد و زمان چاپ را بیشتر می کند.
آیا فن را برای رفع پیلویینگ روی ۱۰۰ درصد بگذاریم؟
نه برای همه مواد. PLA معمولا از خنک کاری بیشتر سود می برد، اما ABS و ASA ممکن است با فن زیاد دچار افت چسبندگی بین لایه ها شوند. سرعت فن باید با نوع فیلامنت و پروفایل معتبر همان ماده تنظیم شود.
آیا Ironing مشکل Pillowing را برطرف می کند؟
خیر. Ironing می تواند ظاهر سطح بالایی سالم را یکنواخت تر کند، اما کمبود Top Layers، ساپورت ضعیف اینفیل، خنک کاری ناکافی یا Under Extrusion را اصلاح نمی کند. ابتدا علت اصلی را برطرف کنید.