برای رفع افتادگی Bridge و Overhang از کجا شروع کنیم؟
اگر زیر یک پل پرینت سه بعدی رشتههای آویزان میبینید یا لبههای یک اورهنگ به سمت پایین پیچیده و سطح آن زبر شده است، اولین کار افزایش کورکورانه ساپورت یا تغییر همزمان چند تنظیم نیست. ابتدا مشخص کنید با Bridge طرف هستید یا Overhang؛ سپس خنککاری، سرعت، جریان ماده و دما را با یک تست کوچک بررسی کنید.
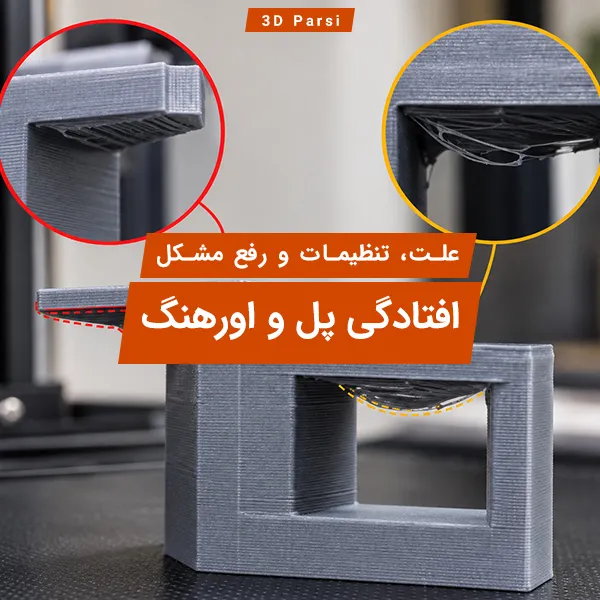
در Bridging نازل باید یک رشته اکسترودشده را بین دو نقطه دارای تکیهگاه عبور دهد. در Overhang مسیر کاملاً معلق نیست، اما بخشی از هر خط نسبت به لایه زیرین بیرون میزند. همین تفاوت باعث میشود تنظیمی که یک Bridge را بهتر میکند، الزاماً بهترین درمان برای Overhang نباشد.
یک ترتیب منطقی برای عیبیابی این است:
در Preview اسلایسر مشخص کنید ناحیه خراب Bridge است یا Overhang.
جهت جریان هوای فن و عملکرد واقعی فن قطعه را بررسی کنید.
یک مدل تست کوچک با همان فیلامنت و پروفایل چاپ کنید.
ابتدا سرعت و خنککاری ناحیه بدون تکیهگاه را اصلاح کنید.
سپس Flow و دمای نازل را فقط یک متغیر در هر مرحله تغییر دهید.
اگر هندسه ذاتاً دشوار است، جهت مدل یا طراحی را اصلاح کنید.
اگر هنوز مسیر بیش از توان پایدار چاپ است، از ساپورت استفاده کنید.
این روش یک مزیت مهم دارد: بهجای پیدا کردن یک «عدد جادویی»، محدوده واقعی توان پرینتر، فیلامنت و پروفایل خودتان را پیدا میکنید.
Bridging و Overhang چه تفاوتی دارند؟
فرض کنید در مدل یک پنجره مستطیلی وجود دارد. وقتی پرینتر سقف پنجره را از یک دیواره به دیواره مقابل میکشد، در حال Bridge زدن است. رشته در بخش عمده مسیر چیزی زیر خود ندارد و باید بین دو انتها کشیده و سریع تثبیت شود.
حالا یک سطح شیبدار را تصور کنید که در هر لایه کمی از لایه قبلی جلوتر میآید. این یک Overhang است. هر خط هنوز مقداری تکیهگاه از لایه قبلی دارد، اما هرچه میزان همپوشانی کمتر شود، چاپ دشوارتر میشود.
به همین دلیل «زاویه ۴۵ درجه» را نباید یک قانون مطلق دانست. توان چاپ اورهنگ به هندسه، ارتفاع لایه، عرض اکستروژن، ماده، دما، سرعت، طراحی داکت فن و حتی جهت قرارگیری مدل نسبت به جریان هوا بستگی دارد.
اگر مدل هنوز در مرحله طراحی است، مقاله طراحی مدل سه بعدی بدون ساپورت مکمل این راهنماست؛ آن صفحه روی اصلاح هندسه تمرکز دارد، در حالی که این مقاله روی عیبیابی کیفیت Bridge و Overhang هنگام چاپ متمرکز است.
از روی ظاهر قطعه علت افتادگی را تشخیص دهید
ظاهر خرابی اطلاعات بیشتری از یک عدد در تنظیمات اسلایسر به شما میدهد.
رشته های Bridge در وسط دهانه شکم داده اند
وقتی اولین خطوط پل سالم به دو طرف متصل شدهاند اما در وسط دهانه پایین افتادهاند، مسئله را ابتدا در خنککاری، دمای ماده، سرعت Bridge و مقدار ماده اکسترودشده جستوجو کنید.
هدف این نیست که رشته مذاب روی فضای خالی «بخوابد»؛ رشته باید از یک سمت به سمت دیگر کشیده شود و پیش از آنکه وزن و حرارت باعث تغییر شکل زیاد شود، پایداری کافی پیدا کند.
اولین خط خوب است اما لایه های بعدی زیر پل خراب می شوند
این حالت نشان میدهد اولین Bridge تا حدی موفق بوده، اما هنوز سطح مناسبی برای لایههای بعدی ایجاد نکرده است. افتادگی اولین خطوط میتواند در لایههای بعدی جمع شود و زیر پل را به سطحی موجدار تبدیل کند.
پس فقط نمای بیرونی قطعه را بررسی نکنید. کیفیت اولین لایهای که واقعاً روی فضای خالی چاپ شده، شاخص مهمتری است.
فقط یک سمت اورهنگ خراب است
اگر یک سمت مدل تمیز و سمت دیگر آن زبر یا برگشته است، قبل از دستکاری Flow به جهت جریان هوا شک کنید. فن سالم الزاماً به معنی خنککاری متقارن نیست؛ شکل داکت و جهت مدل میتواند باعث شود یک سمت نازل هوای مؤثرتری دریافت کند.
یک آزمایش ساده این است که همان مدل کوچک را با چرخش روی صفحه چاپ تکرار کنید. اگر محل خرابی همراه جهت مدل نسبت به فن تغییر کرد، سرنخ مهمی درباره توزیع هوا دارید.
لبه اورهنگ رو به بالا جمع می شود و نازل به آن برخورد می کند
این عیب با افتادگی ساده فرق دارد. وقتی لبه یک اورهنگ گرم تغییر شکل میدهد و بالا میآید، ممکن است نازل در عبور بعدی به آن برخورد کند. در چنین وضعی خنککاری، زمان خنکشدن هر لایه، دمای چاپ و هندسه قطعه اهمیت بیشتری پیدا میکنند.
اگر مشکل به جابهجایی واقعی لایهها منجر شده است، ادامه عیبیابی را در راهنمای جابجایی لایه در پرینت سه بعدی انجام دهید؛ Layer Shifting مسئله متفاوتی از خود Overhang است.
چرا خنک کاری اولین متغیر مهم است؟
پلاستیک پس از خروج از نازل باید به اندازه کافی شکلپذیر باشد تا به مسیر قبلی متصل شود، اما در Bridge و Overhang نباید آنقدر دیر سفت شود که تحت وزن خود تغییر شکل زیادی بدهد.
اینجاست که فن قطعه اهمیت پیدا میکند.
بااینحال نسخه «فن همیشه روی ۱۰۰ درصد» اشتباه است. رفتار مواد یکسان نیست. خنککاری شدید ممکن است برای بعضی ترکیبهای ماده و شرایط چاپ نتیجه مناسبی نداشته باشد و حتی چسبندگی بین لایهها را تضعیف کند. اگر همزمان با اصلاح Overhang روی دیوارههای قطعه ترک یا ضعف اتصال مشاهده کردید، مسئله را جداگانه با راهنمای جدا شدن لایه های پرینت سه بعدی بررسی کنید.
بهتر است برای هر ماده از پروفایل پایه معتبر شروع کنید و سپس خنککاری Bridge/Overhang را مستقل و با تست کنترلشده تغییر دهید.
سرعت Bridge و Overhang را چگونه تنظیم کنیم؟
برای اورهنگها کاهش سرعت معمولاً فرصت بیشتری برای خنکشدن مسیر فراهم میکند. اسلایسرهای جدید میتوانند سرعت را با توجه به میزان همپوشانی مسیر با لایه زیرین کاهش دهند؛ یعنی هرچه مسیر بیپشتوانهتر شود، رفتار چاپ محافظهکارانهتر شود.
اما Bridge کمی متفاوت است. سرعت بیش از حد میتواند اتصال ابتدا و انتهای رشته را نامطمئن کند و سرعت نامناسب در جهت دیگر نیز ممکن است اجازه افتادگی بیشتری بدهد. بنابراین یک مقدار ثابت را نمیتوان برای تمام دستگاهها و مواد نسخه کرد.
اگر با تنظیمات Speed، Flow، Support و Cooling در اسلایسر آشنا نیستید، ابتدا ۱۰ تنظیم مهم اسلایسر پرینت سه بعدی را ببینید و سپس برای Bridge پروفایل اختصاصی خود را بسازید.
نکته مهم این است که سرعت نوشتهشده در تنظیمات همیشه همان سرعت واقعی حرکت نیست. طول مسیر، شتاب، محدودیت جریان حجمی و سایر محدودیتهای پروفایل میتوانند سرعت نهایی را تغییر دهند. بنابراین Preview فایل اسلایسشده از خود عدد تنظیمشده مهمتر است.
Bridge Flow چه کاری انجام می دهد؟
در Bridge، افزایش ماده الزاماً به معنی ساخت پل قویتر نیست. اکستروژن بیش از نیاز میتواند رشته را سنگینتر و مستعد افتادگی کند. در مقابل، کاهش افراطی Flow نیز رشتهای ناپیوسته یا ضعیف میسازد.
به همین دلیل Bridge Flow باید مستقل از این سؤال بررسی شود که آیا دستگاه در کل قطعه Under Extrusion یا Over Extrusion دارد.
اگر دیوارهها، Top Surface و خطوط معمولی چاپ نیز نشانه کمبود یا اضافهاکستروژن دارند، ابتدا مشکل عمومی را با راهنمای اکسترود کم و زیاد در پرینت سه بعدی حل کنید. تنظیم Bridge Flow نباید برای پنهانکردن یک اکستروژن اساساً کالیبرهنشده استفاده شود.
آیا کاهش دمای نازل افتادگی را رفع می کند؟
گاهی کاهش محدود دما باعث میشود رشته Bridge سریعتر پایداری خود را به دست آورد، اما این تغییر باید بعد از اطمینان از عملکرد خنککاری و پروفایل پایه انجام شود.
کاهش بیش از حد دما میتواند جریان ماده را ناپایدار یا اتصال لایهها را ضعیف کند. افزایش بیش از حد دما نیز ممکن است ماده را مدت بیشتری نرم نگه دارد و افتادگی را تشدید کند.
بنابراین بهجای انتخاب یک دمای اینترنتی، از دمای مناسب همان ماده و پروفایل شروع کنید و تغییرات کوچک را روی مدل تست مقایسه کنید. Bridge خوب محصول تعادل دما، جریان، سرعت و خنککاری است؛ نه یک پارامتر منفرد.
ارتفاع لایه چرا روی Overhang اثر می گذارد؟
در یک سطح شیبدار، هر لایه نسبت به لایه قبلی مقداری جابهجایی افقی دارد. با تغییر ارتفاع لایه، هندسه این پلهها و میزان تکیهگاه مؤثر مسیر نیز تغییر میکند.
در بسیاری از مدلها، لایههای ظریفتر میتوانند شکل اورهنگ را بهتر دنبال کنند و مقدار بیرونزدگی هر مرحله را کاهش دهند. بااینحال نتیجه به عرض خط و هندسه واقعی مدل نیز وابسته است.
این یعنی اگر یک اورهنگ دقیقاً در مرز توان پروفایل فعلی چاپ میشود، تغییر Layer Height میتواند مؤثرتر از دستکاری چندین پارامتر فرعی باشد.
روش تستی که جلوی تنظیمات شانسی را می گیرد
ارزش یک Bridge Test در این نیست که رکورد طولانیترین پل را ثبت کنید. هدف باید ساختن یک پروفایل قابل تکرار باشد.
یک مدل تست با چند دهانه متفاوت انتخاب کنید و همان فیلامنتی را به کار ببرید که در قطعه اصلی استفاده خواهد شد. سپس یک Baseline با پروفایل فعلی چاپ کنید.
بعد فقط یک متغیر را تغییر دهید؛ مثلاً Bridge Speed. نمونه دوم را با همان دما، همان Flow و همان خنککاری چاپ کنید. نتیجه را از سه جهت بررسی کنید: افتادگی زیر پل، پیوستگی خطوط و کیفیت سطحی که لایههای بعدی روی آن ساختهاند.
پس از پیدا کردن محدوده مناسب سرعت، همین کار را برای خنککاری یا Bridge Flow انجام دهید.
این روش کندتر از تغییر همزمان پنج گزینه به نظر میرسد، اما در عمل سریعتر است؛ چون در پایان میدانید کدام تغییر واقعاً باعث بهبود شده است.
برای ثبت نتیجه میتوانید برای هر ترکیب «پرینتر + فیلامنت + نازل + ارتفاع لایه» یک یادداشت کوچک نگه دارید. این دفترچه تنظیمات از کپیکردن پروفایل فرد دیگری ارزش عملی بیشتری دارد، چون محدودیت واقعی سیستم خودتان را ثبت میکند.
یک آزمون چرخش برای تشخیص مشکل فن
یکی از تستهای کمهزینهای که اغلب نادیده گرفته میشود، چاپ دوباره همان Overhang با چرخش مدل روی صفحه است.
اگر سطحی که قبلاً خراب بود پس از چرخاندن مدل بهتر شد و خرابی به سمت دیگری منتقل شد، قبل از تغییر اساسی پروفایل، داکت فن، انسداد مسیر هوا و توزیع خنککاری اطراف نازل را بررسی کنید.
اما اگر عیب مستقل از جهت مدل تقریباً ثابت باقی ماند، احتمال بیشتری وجود دارد که پارامترهایی مانند دما، سرعت، Flow یا محدودیت هندسی نقش اصلی داشته باشند.
این آزمون ساده کمک میکند بین «پروفایل بد» و «خنککاری جهتدار» تفاوت بگذارید.
جهت گیری مدل گاهی از هر تنظیمی مهم تر است
فرض کنید قطعهای دارای یک Bridge طولانی است. ممکن است ساعتها برای بهترکردن Bridge تلاش کنید، در حالی که با چرخاندن مدل، همان سطح به یک دیواره معمولی یا Bridge بسیار کوتاهتر تبدیل شود.
Orientation روی موارد متعددی اثر دارد:
طول Bridge؛
شدت Overhang؛
مقدار ساپورت؛
کیفیت سطح زیر ساپورت؛
زمان چاپ و مصرف ماده؛
و در قطعات عملکردی، جهت لایهها نسبت به بار مکانیکی.
بنابراین قبل از فعالکردن ساپورت گسترده، مدل را از چند جهت در اسلایسر بررسی کنید. بهترین جهت الزاماً جهتی نیست که کمترین ارتفاع Z را داشته باشد.
چه زمانی ساپورت بهتر از ادامه تنظیمات است؟
Bridge قابلیت مفیدی است، اما قرار نیست هر فاصلهای بدون ساپورت چاپ شود. با افزایش طول دهانه، کنترل رشته معلق دشوارتر میشود و حتی اگر چاپ کامل نشکند، کیفیت سطح زیرین ممکن است برای قطعه نهایی قابل قبول نباشد.
برای Overhang نیز زاویه بهتنهایی تصمیمگیرنده نیست. اگر سطح زیرین باید ظاهر تمیزی داشته باشد، یک اورهنگ «قابل چاپ» ممکن است هنوز از نظر کیفیت قابل قبول نباشد.
ساپورت زمانی منطقیتر میشود که:
Bridge از محدوده قابل اعتماد تستشده برای پروفایل شما خارج شده باشد؛
سطح زیرین اهمیت ظاهری یا عملکردی بالایی داشته باشد؛
اورهنگ شدید در چندین لایه ادامه پیدا کند؛
تغییر Orientation مشکل دیگری مثل کاهش استحکام ایجاد کند؛
یا شکست احتمالی چاپ هزینه بیشتری از مصرف ساپورت داشته باشد.
برای هندسههایی که از ابتدا قابل ویرایش هستند، معمولاً اصلاح طراحی، تقسیم قطعه یا کوتاهکردن Bridge ارزش بررسی دارد.
آیا فیلامنت مرطوب می تواند نتیجه Bridge را خراب کند؟
بله، وضعیت ماده میتواند کیفیت اکستروژن را تغییر دهد و همین موضوع در رشتههای ظریف و بدون تکیهگاه بیشتر به چشم بیاید. اگر علاوه بر Bridge بد، نشانههایی مانند اکستروژن ناپایدار، سطح غیرعادی یا کیفیت متغیر در بخشهای دیگر قطعه دارید، وضعیت فیلامنت را نیز بررسی کنید.
راهنمای خشک کردن و نگهداری فیلامنت برای زمانی مفید است که مشکل فقط به هندسه Bridge محدود نیست و به سلامت ماده نیز مشکوک هستید.
اما هر Bridge خراب را به رطوبت نسبت ندهید. اگر تمام دیوارهها تمیز هستند و مشکل دقیقاً با شروع مسیرهای معلق ظاهر میشود، ابتدا تنظیمات و خنککاری همان ناحیه را بررسی کنید.
اشتباهات رایج هنگام رفع افتادگی Bridge و Overhang
یکی از رایجترین اشتباهات تغییر همزمان دما، سرعت، Flow و فن است. حتی اگر چاپ بعدی بهتر شود، معلوم نیست کدام تغییر مؤثر بوده و پروفایل حاصل نیز قابل تحلیل نیست.
اشتباه دوم، استفاده از یک عدد ثابت برای همه مواد و دستگاههاست. توان Bridge یک پرینتر فقط مشخصه دستگاه نیست؛ نتیجه تعامل سیستم خنککاری، ماده، نازل، ارتفاع لایه، پروفایل و هندسه است.
اشتباه سوم، تلاش برای حل یک هندسه نامناسب صرفاً با تنظیمات است. گاهی تغییر جهت مدل یا اصلاح طراحی راهحل مهندسی بهتری است.
و اشتباه چهارم، قضاوت فقط از روی این است که «پل نیفتاد». یک Bridge موفق باید علاوه بر کاملشدن چاپ، سطح زیرین قابل قبول و پایه نسبتاً مناسبی برای لایههای بعدی ایجاد کند.
یک پروتکل عملی برای قطعه واقعی
اگر قطعه مهمی دارید و Bridge یا Overhang آن خراب میشود، کل قطعه را برای هر آزمایش دوباره چاپ نکنید. ناحیه مشکلدار را در صورت امکان به یک نمونه کوچکتر تبدیل کنید یا یک تست هندسی نزدیک به همان شرایط بسازید.
ابتدا Baseline را ثبت کنید. سپس خنککاری و جهت جریان هوا را بررسی کنید. بعد سرعت ناحیه بدون تکیهگاه را آزمایش کنید. در مرحله بعد سراغ Flow و در صورت نیاز دما بروید.
اگر نتیجه هنوز در مرز قابل قبول است، Orientation و ساپورت را مقایسه کنید.
در نهایت تنظیمات موفق را با نام ماده، قطر نازل و Layer Height ذخیره کنید. به این ترتیب دفعه بعد بهجای شروع از صفر، یک نقطه شروع آزمایششده دارید.
اگر مشکلات چاپ شما فقط به Bridge محدود نیست و دستگاه در چند بخش مختلف خروجی ناپایدار دارد، کالیبراسیون پرینتر سه بعدی نقطه شروع مناسبتری برای بررسی عمومی دستگاه است.
جمع بندی
برای رفع افتادگی Bridging در پرینت سه بعدی، ابتدا Bridge را از Overhang تشخیص دهید. سپس خنککاری واقعی قطعه، سرعت، Flow و دما را یکییکی آزمایش کنید. اگر فقط یک جهت مدل خراب است، توزیع هوای فن را جدی بگیرید. اگر مشکل با افزایش طول دهانه یا شدت اورهنگ ظاهر میشود، محدودیت هندسی سیستم را در نظر بگیرید.
مهمتر از پیدا کردن یک عدد آماده، ساختن یک تست تکرارپذیر برای ترکیب دستگاه، ماده و پروفایل خودتان است. نتیجه چنین تستی به شما میگوید چه Bridge یا Overhangی را میتوانید با اطمینان چاپ کنید و از چه نقطهای به بعد بهتر است جهت مدل، طراحی یا ساپورت را تغییر دهید.
در پروژههایی که کیفیت Overhang و Bridge یک معیار مهم برای انتخاب تجهیزات است، میتوانید ساختار و گزینههای موجود در دسته پرینتر سه بعدی را نیز بررسی کنید؛ اما توان واقعی هر دستگاه برای هندسه موردنظر باید با پروفایل، ماده و شرایط چاپ همان پروژه سنجیده شود.
سوالات متداول
تفاوت Bridge و Overhang در پرینت سه بعدی چیست؟
در Bridge، مسیر اکستروژن بین دو نقطه دارای تکیهگاه از روی فضای خالی عبور میکند. در Overhang، بخشی از مسیر هنوز روی لایه قبلی تکیه دارد اما از آن بیرون زده است. به همین دلیل روش بهینهسازی این دو کاملاً یکسان نیست.
آیا برای رفع افتادگی Bridge باید سرعت فن را روی ۱۰۰ درصد بگذاریم؟
نه لزوماً. خنککاری بیشتر میتواند برای بعضی مواد و شرایط به تثبیت Bridge کمک کند، اما مقدار مناسب به ماده، پروفایل و سیستم خنککاری دستگاه وابسته است. خنککاری بیش از حد نیز میتواند برای برخی مواد مشکلات دیگری ایجاد کند.
بهترین سرعت Bridging در پرینت سه بعدی چقدر است؟
یک سرعت ثابت و بهترین برای همه پرینترها وجود ندارد. دستگاه، ماده، دمای چاپ، طول Bridge، Flow و خنککاری روی نتیجه اثر دارند. بهترین روش، چاپ یک Bridge Test و تغییر یک متغیر در هر مرحله است.
چه زمانی برای Overhang یا Bridge از ساپورت استفاده کنیم؟
وقتی هندسه از محدوده قابل اعتماد پروفایل شما خارج شده، کیفیت سطح زیرین اهمیت زیادی دارد یا اصلاح سرعت و خنککاری نتیجه قابل قبول نمیدهد، ساپورت منطقیتر است. قبل از آن، تغییر جهت مدل یا اصلاح هندسه نیز ارزش بررسی دارد.