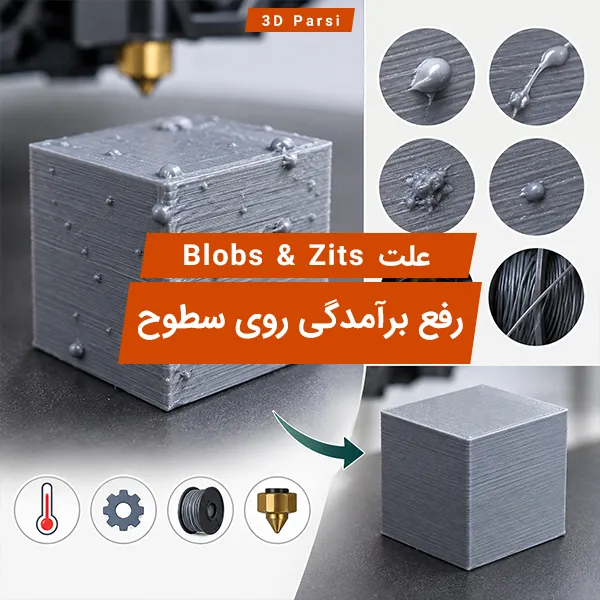
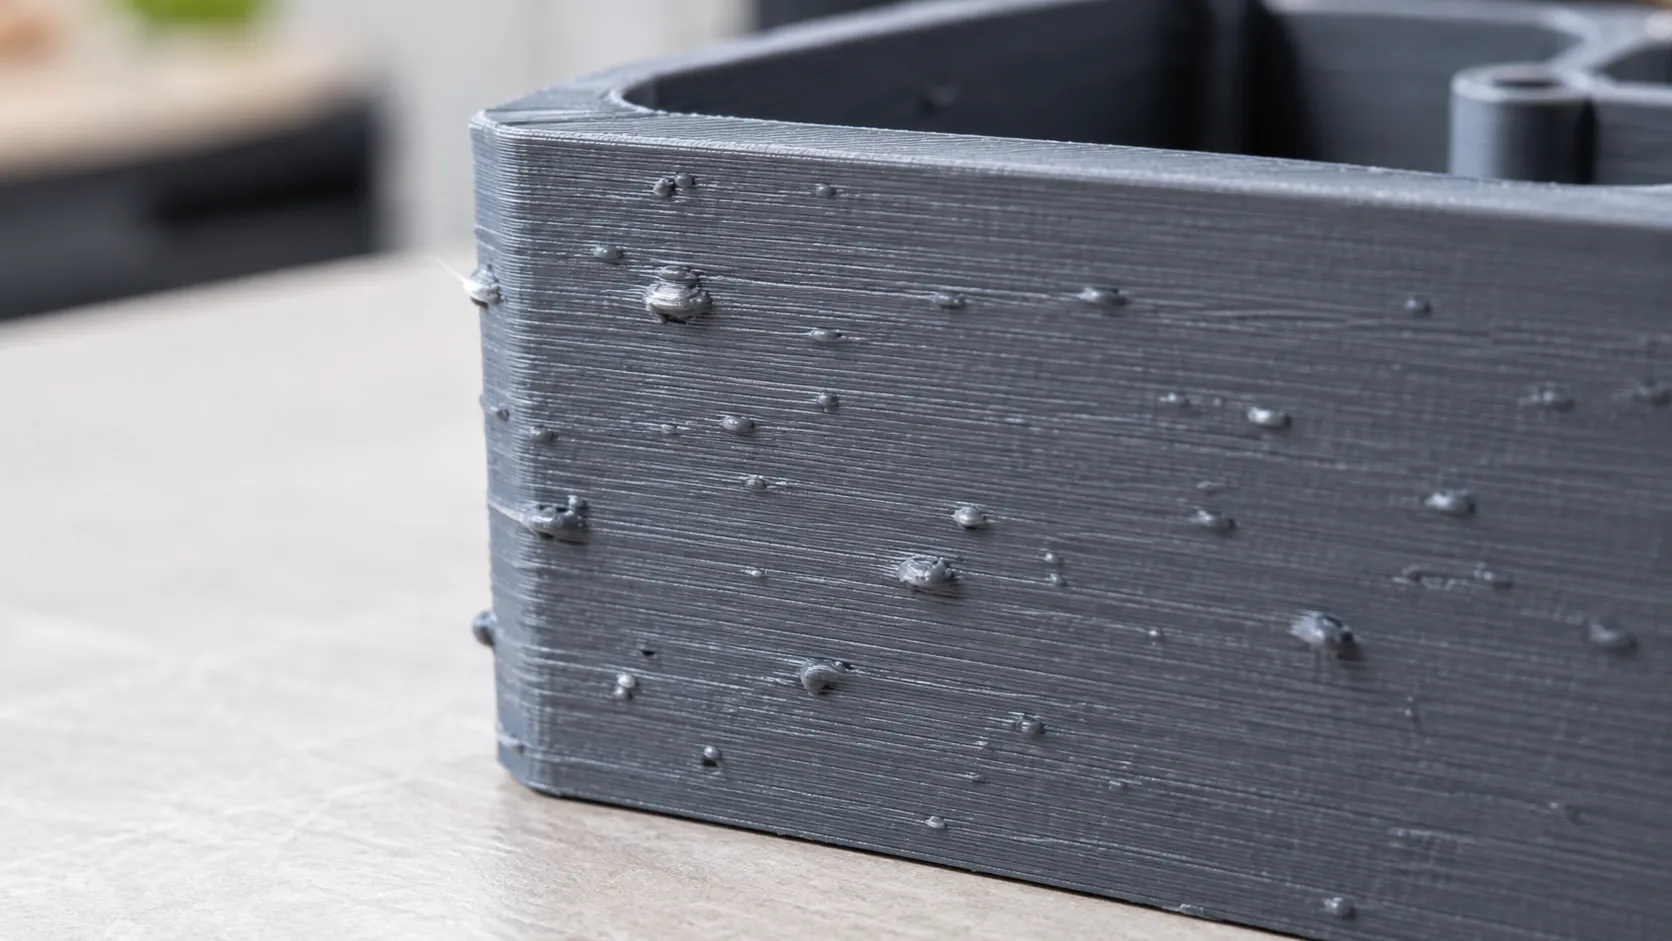
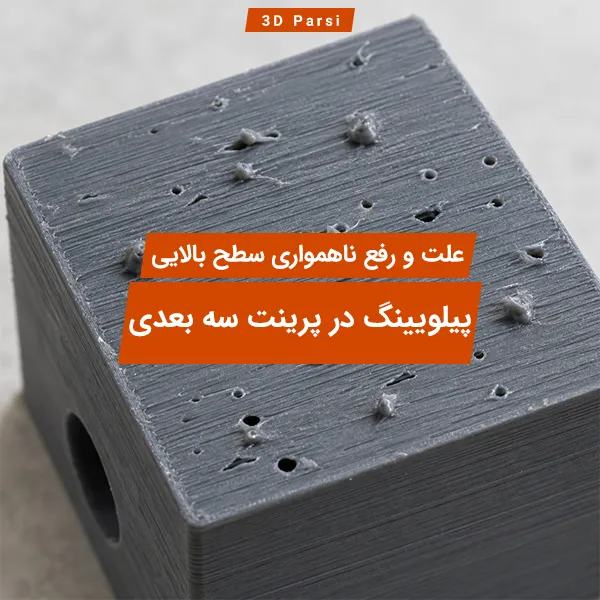
اگر روی دیواره قطعه، دانه های کوچک، جوش های پلاستیکی یا برجستگی های نقطه ای می بینید، قبل از دستکاری چند تنظیم اسلایسر باید یک سوال را جواب دهید: این برجستگی دقیقا چه زمانی ایجاد می شود؟
Blobs & Zits اغلب زمانی شکل می گیرند که جریان پلاستیک در یک نقطه از مسیر، برای لحظه ای بیشتر از مقدار مورد نیاز باشد. این اتفاق می تواند هنگام شروع دوباره اکستروژن، پایان یک perimeter، تغییر سرعت یا آزاد شدن فشار باقی مانده داخل نازل رخ دهد. از طرف دیگر، شروع و پایان هر حلقه دیواره ناگزیر باید جایی اتفاق بیفتد و همین نقطه می تواند اثری روی سطح باقی بگذارد. در حالت Random Seam حتی ممکن است این آثار به شکل دانه های پراکنده روی کل پوسته دیده شوند.
نکته مهم این است که هر برجستگی روی پرینت سه بعدی را نباید با افزایش Retraction درمان کرد. اگر علت واقعی Flow زیاد، دمای نامناسب، Pressure Advance تنظیم نشده یا حتی فیلامنت مرطوب باشد، تغییر Retraction فقط تشخیص را سخت تر می کند.
در مجموعه آموزش پرینتر سه بعدی مشکلات مختلف چاپ از یکدیگر جدا شده اند، چون شکل ظاهری مشابه لزوما به معنی علت یکسان نیست.
Blobs & Zits با Z Seam، Stringing و Over Extrusion چه تفاوتی دارد؟
یکی از دلایل طولانی شدن عیب یابی این است که چند ایراد مختلف با عنوان کلی «سطح خراب» شناخته می شوند. تفاوت آن ها را از روی الگوی عیب می توان سریع تر تشخیص داد.
چیزی که روی قطعه می بینید
احتمال بیشتر
مسیر درست بررسی
برجستگی هایی که تقریبا در یک خط عمودی قرار گرفته اند
Z Seam
محل Seam و کیفیت شروع و پایان perimeter را بررسی کنید
دانه های پراکنده که در هر لایه جای متفاوتی دارند
Random Seam یا شروع و توقف اکستروژن
Preview اسلایسر را با محل Seam مقایسه کنید
اضافه ماده در بیشتر دیواره ها، گوشه ها و سطح بالا
Over Extrusion
Flow و کالیبراسیون اکستروژن را بررسی کنید
رشته های نازک بین دو قسمت جدا از مدل
Stringing
دما، Retraction و Travel را بررسی کنید
موج هایی که بعد از گوشه تکرار می شوند
Ghosting / Ringing
سرعت، شتاب، لرزش و سیستم حرکتی را بررسی کنید
سوراخ یا برآمدگی گسترده روی سقف قطعه
Pillowing
Top Layers، اینفیل و خنک کاری را بررسی کنید
اگر عیب شما بیشتر شبیه یک خط عمودی از نقاط برجسته یا فرورفته است، راهنمای درز Z در پرینت سه بعدی مسیر دقیق تری برای عیب یابی است. اگر تمام قطعه نشانه اضافه یا کم بودن ماده دارد، ابتدا مقاله رفع اکسترود کم و زیاد در پرینت سه بعدی را بررسی کنید.
از روی شکل عیب، علت را مرحله به مرحله محدود کنید
به جای تغییر هم زمان پنج گزینه اسلایسر، محل وقوع برجستگی را به عنوان یک «سرنخ زمانی» ببینید. برای Blobs & Zits، زمان ایجاد عیب معمولا اطلاعات بیشتری از اندازه خود برجستگی به شما می دهد.
برجستگی درست در شروع دیواره ایجاد می شود
اگر نازل Travel را تمام می کند، چاپ perimeter را شروع می کند و همان لحظه یک توده کوچک پلاستیک روی سطح می نشیند، باید روی شروع مجدد اکستروژن تمرکز کنید.
ممکن است بعد از Retraction، مقدار بیشتری از ماده لازم دوباره به نازل برگردانده شود یا فشار نازل هنگام شروع حرکت به اندازه کافی کنترل نشده باشد. بعضی اسلایسرها گزینه هایی برای تنظیم مقدار ماده هنگام Restart دارند، اما نام و رفتار این تنظیم بین نرم افزارها متفاوت است.
برجستگی درست در پایان دیواره ایجاد می شود
اگر دیواره تقریبا تمیز چاپ می شود اما درست پیش از Travel یا توقف اکستروژن یک توده تشکیل می شود، فشار باقی مانده در نازل محتمل تر است. راهنمای عیب یابی Simplify3D نیز پیشنهاد می کند برای تشخیص Blobs ابتدا مشخص شود عیب هنگام آغاز perimeter ایجاد می شود یا هنگام پایان آن؛ این تفکیک مسیر تنظیم را کاملا عوض می کند.
در این وضعیت، Wipe، تنظیم صحیح Pressure Advance و در بعضی اسلایسرها Coasting می توانند مرتبط باشند. اما فعال کردن همه آن ها با هم روش خوبی برای تشخیص نیست.
برجستگی در نقاط مختلف سطح پخش شده است
اول Preview اسلایسر را باز کنید و محل Seam را نمایش دهید. اگر نقاط روی قطعه با Seam های نمایش داده شده منطبق باشند، احتمالا یک مشکل کاملا تصادفی ندارید؛ فقط Seam روی سطح پخش شده است.
این موضوع مخصوصا روی استوانه، مجسمه یا سطوح منحنی واضح می شود. انتقال Seam به پشت مدل، یک گوشه یا ناحیه کم دید می تواند ظاهر قطعه را بهتر کند، اما اگر هر نقطه بسیار برجسته باشد، پنهان کردن Seam جای تنظیم جریان ماده را نمی گیرد.
برجستگی ها بیشتر در گوشه ها دیده می شوند
اگر عیب نه فقط روی Seam، بلکه نزدیک تغییر سرعت و گوشه ها نیز دیده می شود، رفتار فشار داخل نازل را جدی بگیرید. Pressure Advance برای جبران تغییرات فشار اکسترودر در شتاب گیری و کاهش سرعت طراحی شده و تنظیم درست آن می تواند blobbing در گوشه ها و ooze را کاهش دهد.
یک تست کنترل شده بهتر از ده تغییر تصادفی است
برای پیدا کردن علت، یک مدل ساده با دیواره صاف یا استوانه انتخاب کنید و همان فیلامنتی را استفاده کنید که مشکل با آن دیده شده است. پروفایل فعلی را ذخیره کنید تا همیشه بتوانید به نقطه شروع برگردید.
مرحله اول: Seam را موقتا از Random خارج کنید و آن را در یک سمت مشخص یا پشت مدل قرار دهید. اگر تمام دانه ها به همان ناحیه منتقل شدند، ارتباط عیب با شروع و پایان perimeter تقریبا مشخص شده است.
مرحله دوم: چاپ را از نزدیک مشاهده کنید. به جای اینکه فقط قطعه نهایی را ببینید، لحظه تشکیل برآمدگی را پیدا کنید: قبل از Travel، بعد از Travel، هنگام کاهش سرعت یا هنگام شروع perimeter.
مرحله سوم: فقط یک متغیر را تغییر دهید و دوباره همان مدل را چاپ کنید. اگر هم زمان دما، Flow، Retraction و Seam را عوض کنید، حتی در صورت بهتر شدن قطعه نمی دانید کدام تغییر موثر بوده است.
این روش یک مزیت مهم دارد: بعد از دو یا سه تست، به جای «حدس تنظیم مناسب» یک الگوی علت و معلولی برای همان دستگاه، فیلامنت و پروفایل خودتان خواهید داشت.
ترتیب درست تنظیمات برای رفع Blobs & Zits
اول Flow را بررسی کنید
اگر Flow بیش از نیاز باشد، ماده اضافی جایی باید ظاهر شود. ممکن است این اضافه ماده در نقاط شروع و پایان مسیر واضح تر شود، ولی معمولا نشانه هایی از آن در بخش های دیگر قطعه هم وجود دارد.
سطح بالایی بیش از حد پر، خطوط فشرده و تجمع پلاستیک کنار perimeter ها سرنخ های مهمی هستند. Prusa نیز Extrusion Multiplier را ابزار تنظیم مقدار خروجی ماده معرفی می کند و تاکید دارد مقدار مناسب می تواند با نوع، رنگ و حتی رول فیلامنت تغییر کند.
بنابراین Flow را فقط برای حذف یک دانه کوچک پایین نیاورید. اگر Flow درست است، کاهش بی دلیل آن می تواند شکاف بین خطوط، دیواره ضعیف یا Under Extrusion ایجاد کند.
بعد دمای نازل را ارزیابی کنید
دمای بیش از نیاز، ویسکوزیته مذاب را کاهش می دهد و خروج ماده از نازل را آسان تر می کند. اگر هم زمان با Blobs، نشت ماده و رشته های نازک نیز بیشتر شده اند، یک تست دمای کنترل شده ارزش دارد.
هدف پیدا کردن «کمترین دمای ممکن» نیست. دما باید همچنان برای چسبندگی مناسب لایه ها و جریان پایدار کافی باشد. کاهش شدید دما می تواند مشکل سطح را با Under Extrusion یا اتصال ضعیف لایه ها عوض کند.
Retraction بیشتر همیشه بهتر نیست. وظیفه آن کاهش نشت ماده در حرکت هایی است که اکستروژن انجام نمی شود، اما Blobs ممکن است دقیقا هنگام بازگشت از Retraction ایجاد شوند.
اگر برجستگی بلافاصله بعد از Travel دیده می شود، مقدار Retract، سرعت آن و رفتار Restart را بررسی کنید. اگر چاپ تا آخر perimeter تمیز است و برجستگی فقط هنگام توقف شکل می گیرد، افزایش Retraction لزوما علت اصلی را هدف نمی گیرد.
در سیستم Bowden و Direct Drive نیز رفتار Retraction یکسان نیست؛ برای درک تفاوت مسیر فیلامنت می توانید مقایسه Direct Drive و Bowden را ببینید.
Wipe را برای انتقال نرم تر بررسی کنید
Wipe باعث می شود نازل هم زمان با پایان یا اجرای Retraction به حرکت ادامه دهد، بنابراین ماده باقی مانده به جای جمع شدن در یک نقطه روی مسیر کوتاهی پخش می شود.
اگر اسلایسر شما این قابلیت را دارد، ابتدا آن را با مقادیر محافظه کارانه تست کنید. هدف حذف کامل اثر Seam با تنظیمات افراطی نیست؛ هدف این است که انتقال بین اکستروژن و Travel بدون تشکیل یک توده قابل مشاهده انجام شود.
Coasting را با Pressure Advance قاطی نکنید
Coasting در اسلایسرهایی که از آن پشتیبانی می کنند، اکستروژن را کمی پیش از پایان مسیر متوقف می کند تا فشار باقی مانده ماده بخش نهایی مسیر را پر کند. این ایده می تواند برای blob انتهای perimeter مفید باشد، اما تنظیم بیش از حد آن ممکن است قبل از Seam کمبود ماده ایجاد کند.
اگر Firmware شما Pressure Advance یا Linear Advance را به شکل صحیح پیاده سازی و کالیبره کرده است، از ترکیب چند روش جبران فشار با مقادیر تهاجمی خودداری کنید. ابتدا یک سیستم کنترل را تنظیم و نتیجه را بررسی کنید.
Pressure Advance را بعد از Flow و دما تنظیم کنید
Pressure Advance یک راه میان بر برای جبران Flow اشتباه نیست. ابتدا باید اکستروژن پایه، دما و وضعیت نازل منطقی باشند.
اگر برجستگی ها با شتاب گیری، کاهش سرعت یا گوشه ها تغییر می کنند، کالیبراسیون Pressure Advance ارزش بالایی دارد. مقدار صحیح نیز به ترکیب اکسترودر، نازل و فیلامنت وابسته است؛ به همین دلیل یک عدد ثابت برای همه دستگاه ها قابل توصیه نیست.
Seam را در آخر پنهان کنید، نه در اول عیب یابی
وقتی جریان ماده به اندازه کافی کنترل شد، می توانید Seam Position را برای ظاهر بهتر انتخاب کنید. روی مدل دارای گوشه، قرار دادن Seam روی گوشه یا پشت قطعه معمولا کمتر دیده می شود.
قابلیت هایی مانند Seam Painting یا Scarf Joint نیز می توانند ظاهر اتصال را بهتر کنند. Scarf Seam با ایجاد یک انتقال تدریجی در محل اتصال، برای کاهش دیده شدن Seam طراحی شده است، اما برای نتیجه خوب همچنان به تنظیم مناسب Flow، Retraction و شرایط چاپ نیاز دارد.
وقتی تنظیمات اسلایسر مقصر اصلی نیستند
فیلامنت مرطوب
فیلامنت مرطوب می تواند خروجی نازل را ناپایدار کند. اگر همراه با سطح زبر، صدای ریز ترکیدن، حباب یا تغییرات نامنظم اکستروژن روبرو هستید، قبل از ساعت ها تنظیم Retraction وضعیت متریال را بررسی کنید.
گاهی چیزی که شبیه مشکل اسلایسر است، از پلاستیک چسبیده به بیرون نازل شروع می شود. مواد جمع شده ممکن است مدتی همراه هات اند حرکت کنند و بعد روی دیواره مدل باقی بمانند.
نازل را در شرایط ایمن و طبق دستورالعمل دستگاه تمیز کنید و ببینید آیا پلاستیک به بلوک گرمکن یا اطراف نازل نشت کرده است. اگر جریان خروجی نازل نیز ناپایدار است، راهنمای رفع گرفتگی نازل را جداگانه بررسی کنید.
ناپایداری تغذیه فیلامنت
گیر کردن رول، اصطکاک غیرعادی مسیر فیلامنت یا فشار نامناسب مکانیزم تغذیه می تواند نرخ خروج ماده را ناپایدار کند. در این حالت معمولا سطح فقط یک Seam تمیز و منظم ندارد؛ کیفیت extrusion در طول مسیر تغییر می کند.
تغییر شدید سرعت بین دیواره ها
اگر سرعت دیواره داخلی، خارجی و بخش های کوچک اختلاف زیادی داشته باشد، اکسترودر باید مرتب بین نرخ های جریان متفاوت جابه جا شود. در دستگاهی که کنترل فشار اکسترودر به خوبی تنظیم نشده، این تغییرات می توانند روی سطح خود را نشان دهند.
کاهش سرعت صرفا برای پنهان کردن مشکل همیشه لازم نیست؛ مهم تر این است که ببینید آیا عیب با تغییر Flow Rate و شتاب همبستگی دارد یا نه.
پنج اشتباه که عیب یابی Blobs & Zits را طولانی می کنند
تغییر هم زمان چند تنظیم: شاید قطعه بهتر شود، اما علت واقعی ناشناخته می ماند و مشکل با فیلامنت بعدی برمی گردد.
افزایش زیاد Retraction: ممکن است به جای برآمدگی، تاخیر در شروع extrusion یا مشکلات تغذیه ایجاد شود.
کاهش Flow فقط برای صاف شدن یک Seam: اگر Flow کلی درست باشد، این کار کیفیت سایر دیواره ها را قربانی یک نقطه می کند.
Random کردن Seam برای مخفی کردن خط عمودی: Random Seam ممکن است یک خط مشخص را به تعداد زیادی نقطه پراکنده تبدیل کند؛ ظاهر متفاوت می شود، اما مسئله شروع و پایان extrusion لزوما حل نشده است.
شروع از تنظیمات پیشرفته: Scarf Seam، Coasting یا Pressure Advance زمانی بیشترین ارزش را دارند که اکستروژن پایه، دما، فیلامنت و نازل ابتدا بررسی شده باشند.
یک ترتیب عیب یابی عملی برای استفاده در کارگاه
ترتیب
چیزی که کنترل می کنید
نتیجه ای که دنبال می کنید
1
محل Seam در Preview
مشخص شود دانه ها با Seam همبستگی دارند یا نه
2
لحظه تشکیل Blob هنگام چاپ
شروع perimeter، پایان perimeter یا تغییر سرعت مشخص شود
3
Flow و وضعیت کلی extrusion
Over Extrusion عمومی حذف شود
4
دمای نازل و وضعیت فیلامنت
نشت ماده و اکستروژن ناپایدار محدود شود
5
Retraction و Wipe
رفتار Travel و Restart اصلاح شود
6
Pressure Advance یا ابزار مشابه
فشار دینامیکی اکسترودر کنترل شود
7
Seam Position یا Scarf Seam
اثر باقی مانده در ناحیه کم دید منتقل یا نرم شود
این ترتیب عمدا از ساده ترین مشاهده شروع می شود. هدف این نیست که تمام تنظیمات را تغییر دهید؛ هدف این است که در هر مرحله یک علت احتمالی را تایید یا رد کنید.
اگر بعد از تنظیم دقیق همچنان کیفیت سطح برای نوع کار شما کافی نیست، مسئله ممکن است به پایداری اکستروژن، سیستم حرکتی یا تناسب دستگاه با سطح کیفی مورد انتظار مربوط باشد. در این مرحله می توانید مشخصات و دسته بندی انواع پرینتر سه بعدی را بر اساس کاربرد و نیاز واقعی پروژه بررسی کنید، نه صرفا بر اساس وجود یک عیب قابل تنظیم در یک چاپ.
سوالات متداول
آیا Blobs & Zits همان Z Seam است؟
نه همیشه. Z Seam محل شروع و پایان مسیر دیواره در هر لایه است و معمولا یک خط یا الگوی قابل ردیابی می سازد. Blobs & Zits می توانند روی Seam ایجاد شوند، اما ممکن است به دلیل فشار نازل، Flow نامناسب، Retraction یا اکستروژن ناپایدار در نقاط دیگری هم دیده شوند.
برای رفع برآمدگی سطح پرینت اول Retraction را زیاد کنم؟
خیر. ابتدا مشخص کنید برجستگی در شروع مسیر، پایان مسیر یا سراسر سطح ایجاد می شود. افزایش کورکورانه Retraction ممکن است عیب دیگری ایجاد کند. Retraction را فقط زمانی تغییر دهید که شواهد به نشت ماده یا رفتار شروع و توقف اکستروژن اشاره دارد.
آیا فیلامنت مرطوب می تواند روی سطح پرینت دانه و برجستگی ایجاد کند؟
بله، رطوبت می تواند خروجی نازل را ناپایدار کند و همراه با صداهای ریز، حباب یا زبری سطح دیده شود. با این حال، اگر دانه ها دقیقا روی نقاط Seam تکرار می شوند، اول تنظیمات شروع و پایان اکستروژن را بررسی کنید.
Pressure Advance چه زمانی برای Blobs & Zits مفید است؟
وقتی برجستگی ها با تغییر سرعت، گوشه ها یا پایان مسیر اکستروژن ارتباط دارند، تنظیم صحیح Pressure Advance می تواند فشار اضافی داخل نازل را بهتر کنترل کند. این تنظیم باید بعد از اطمینان از Flow، دما و وضعیت مکانیکی مناسب انجام شود.