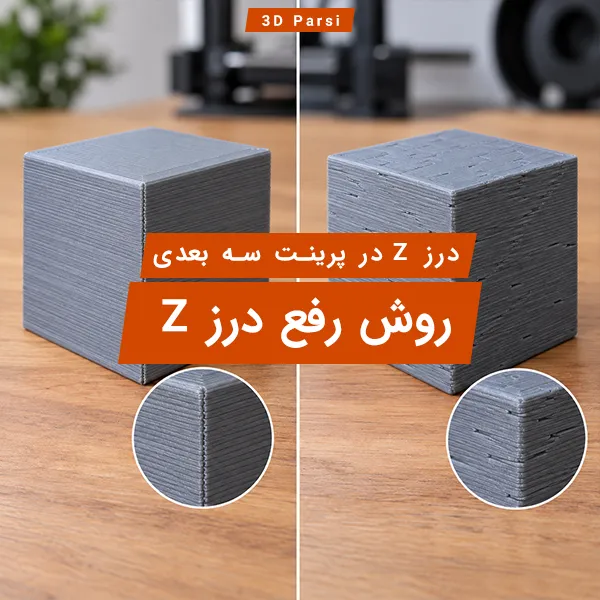
اگر قطعه در میانه چاپ سالم به نظر می رسد اما روی بدنه آن ترک افقی، شکاف یا بازشدگی بین دو لایه دیده می شود، احتمالا با Layer Separation یا Delamination روبه رو هستید. در بیشتر موارد، نقطه شروع عیب یابی باید دمای چاپ و میزان خنک کاری باشد؛ بعد از آن نوبت بررسی اکستروژن، شرایط محیط، وضعیت فیلامنت و جهت قرارگیری قطعه است.
در چاپ FDM هر لایه باید در حالی روی لایه قبلی قرار بگیرد که شرایط کافی برای اتصال دو لایه وجود داشته باشد. اگر لایه قبلی بیش از حد سرد شده باشد، ماده جدید دمای کافی نداشته باشد یا تنش ناشی از جمع شدگی قطعه از استحکام اتصال لایه ها بیشتر شود، ترک می تواند دقیقا در مرز لایه ها شکل بگیرد. دمای نامناسب و خنک کاری بیش از حد نیز از علت های شناخته شده این مشکل هستند.
نکته مهم این است که هر خط افقی روی پرینت به معنی Layer Separation نیست. قبل از تغییر تنظیمات، باید مطمئن شوید با چه عیبی طرف هستید.
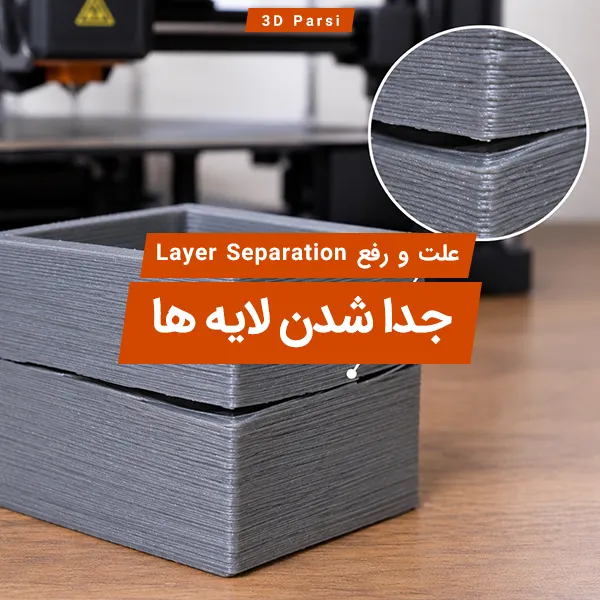
جدا شدن لایه ها دقیقا چه شکلی است؟
نشانه کلاسیک این مشکل یک ترک یا شکاف نسبتا تمیز در امتداد لایه های چاپ است. گاهی دو طرف شکاف کمی از یکدیگر فاصله گرفته اند و در قطعات بلند یا متریال هایی که هنگام سرد شدن بیشتر جمع می شوند، ترک کاملا قابل مشاهده است.
برای تشخیص سریع تر، این تفاوت ها را در نظر بگیرید:
نشانه
مسیر بررسی محتمل
اولین بررسی
ترک افقی بین دو لایه
Layer Separation
دمای نازل، فن و دمای محیط
خطوط ناقص، نازک یا کمبود ماده
کم اکسترود شدن
مسیر فیلامنت، نازل و Flow
جابه جایی ناگهانی کل هندسه به چپ یا راست
Layer Shifting
تسمه، پولی و حرکت محورها
خط یا برجستگی عمودی تکرارشونده
Z Seam
محل Seam و کنترل اکستروژن
جدا شدن قطعه از صفحه چاپ
مشکل لایه اول
تراز میز، فاصله نازل و سطح چاپ
اگر خود لایه ها نسبت به هم جابه جا شده اند، راهنمای رفع جابجایی لایه در پرینت سه بعدی مرتبط تر است. اگر عیب به شکل یک خط عمودی در محل شروع و پایان دیواره دیده می شود، باید سراغ رفع درز Z بروید.
از طرف دیگر، اگر مشکل از پایین قطعه شروع شده و قطعه به صفحه نمی چسبد، موضوع مربوط به مشکل لایه اول و نچسبیدن قطعه به میز است، نه چسبندگی بین لایه های بالاتر.
چرا لایه ها از هم جدا می شوند؟
دمای نازل برای آن متریال پایین است
اتصال بین دو لایه فقط به قرار گرفتن آنها روی یکدیگر وابسته نیست. ماده تازه اکسترود شده باید بتواند سطح لایه قبلی را به اندازه کافی گرم کند تا اتصال مناسبی شکل بگیرد.
وقتی دمای نازل برای فیلامنت، سرعت چاپ و شرایط واقعی دستگاه پایین باشد، خط اکسترود شده ممکن است از نظر ظاهری سالم باشد اما اتصال آن به لایه قبلی ضعیف بماند.
اگر به دمای پایین مشکوک هستید، دما را در محدوده توصیه شده سازنده فیلامنت و در گام های کوچک افزایش دهید. تغییر شدید دما روش خوبی برای عیب یابی نیست؛ چون دمای بیش از حد هم می تواند مشکلات دیگری مانند افت کیفیت سطح، رشته کشی یا تغییر رفتار ماده ایجاد کند.
فن قطعه یا جریان هوای محیط بیش از حد است
خنک کاری برای بعضی مواد و هندسه ها ضروری است، اما «خنک تر شدن بیشتر» همیشه به معنی چاپ بهتر نیست.
اگر لایه قبلی خیلی سریع سرد شود، اختلاف دمای بیشتری بین لایه تازه و بخش های قبلی قطعه ایجاد می شود. این مسئله مخصوصا در متریال های مستعد جمع شدگی می تواند اتصال لایه ای را ضعیف تر کند.
Prusa نیز خنک کاری زیاد و هوای سرد محیط را از عوامل اصلی جداشدگی لایه ها معرفی می کند.
در چنین شرایطی باید هم فن قطعه و هم محیط اطراف دستگاه را بررسی کنید. پنجره باز، باد مستقیم کولر یا قرار گرفتن پرینتر در مسیر جریان هوا می تواند نتیجه چاپ را تغییر دهد.
اختلاف دما باعث ایجاد تنش در قطعه می شود
هرچه بخش های مختلف قطعه با سرعت متفاوت تری سرد شوند، تنش داخلی بیشتری می تواند ایجاد شود. اگر این نیرو از استحکام اتصال بین لایه ها بیشتر شود، قطعه از ضعیف ترین مرز باز می شود.
به همین دلیل Layer Separation و تاب برداشتن یا Warping می توانند ریشه حرارتی مشترکی داشته باشند، اما یک مشکل نیستند. در Warping معمولا تغییر شکل یا بلند شدن بخش هایی از قطعه مطرح است؛ در Layer Separation شکست داخل خود قطعه و بین لایه ها رخ می دهد.
پژوهش های مربوط به FDM نیز نشان می دهند که شرایط حرارتی محیط و نحوه خنک شدن لایه ها می توانند روی اتصال بین لایه ای اثر بگذارند.
ماده کافی بین لایه ها قرار نمی گیرد
گاهی مشکل در ظاهر شبیه جداشدگی حرارتی است، اما علت اصلی این است که اکسترودر ماده کافی تحویل نمی دهد.
گرفتگی جزئی نازل، لغزش فیلامنت، Flow نامناسب، مشکل مسیر تغذیه یا تنظیم اشتباه پروفایل می تواند عرض خط اکسترود شده را کاهش دهد. در نتیجه سطح تماس بین لایه ها کمتر می شود و قطعه در همان ناحیه راحت تر می شکند.
اگر علاوه بر ترک، خطوط نازک، فضای خالی بین مسیرها یا تغییرات نامنظم در سطح قطعه می بینید، ابتدا راهنمای اکسترود کم و زیاد در پرینت سه بعدی را بررسی کنید. در صورت مشکوک بودن به مسیر خروج مواد، رفع گرفتگی نازل نیز مسیر عیب یابی مناسب تری است.
ارتفاع لایه یا پروفایل چاپ با شرایط واقعی سازگار نیست
وقتی ارتفاع لایه نسبت به توانایی نازل و پروفایل انتخاب شده بیش از حد تهاجمی باشد، تماس موثر بین خطوط چاپ می تواند کاهش پیدا کند.
مشکل مشابه زمانی رخ می دهد که پروفایل آماده ای را برای دستگاه، نازل یا فیلامنت دیگری استفاده کنید. تنظیمات دما، سرعت، Flow و فن باید به عنوان یک مجموعه دیده شوند؛ تغییر یک گزینه بدون توجه به بقیه همیشه نتیجه قابل پیش بینی نمی دهد.
در مجموعه آموزش پرینتر سه بعدی موضوعات مرتبط با تنظیمات، کالیبراسیون و عیب یابی دستگاه به صورت جداگانه پوشش داده شده اند.
جهت قرارگیری قطعه برای بار نهایی مناسب نیست
گاهی چاپ هیچ ترک ظاهری ندارد، اما کافی است قطعه تحت بار قرار بگیرد تا دقیقا بین لایه ها بشکند. این حالت بیشتر یک مسئله طراحی برای ساخت است تا یک خرابی ساده چاپ.
قطعات FDM رفتار کاملا یکسانی در همه جهت ها ندارند. جهت ساخت، ارتفاع لایه، دمای اکستروژن و آرایش مسیرها همگی می توانند روی عملکرد مکانیکی قطعه اثر بگذارند. مطالعات مروری روی FDM نیز وابستگی خواص مکانیکی به جهت ساخت و پارامترهای فرایند را گزارش کرده اند.
اگر بار اصلی دقیقا تمایل دارد لایه ها را از یکدیگر جدا کند، حتی چاپی که از نظر ظاهری سالم است ممکن است انتخاب مناسبی برای آن جهت نباشد.
روش عیب یابی مرحله به مرحله جدا شدن لایه ها
به جای تغییر همزمان چند تنظیم، این ترتیب را دنبال کنید. هدف این است که در هر مرحله فقط یک گروه از علت ها را حذف کنید.
۱. ابتدا مطمئن شوید واقعا Layer Separation است
محل ترک را نگاه کنید. اگر شکاف دقیقا در امتداد لایه های چاپ قرار دارد و دو بخش قطعه بدون جابه جایی جانبی از هم باز شده اند، احتمال Layer Separation زیاد است.
اگر لایه ها جابه جا شده اند، سراغ سیستم حرکتی بروید. اگر ماده در یک یا چند لایه تقریبا وجود ندارد، مسیر اکستروژن را بررسی کنید.
۲. به پروفایل شناخته شده برگردید
اگر مشکل بعد از تغییر پروفایل شروع شده است، قبل از هر کار به تنظیماتی برگردید که قبلا نتیجه قابل قبول داشته اند.
پروفایل سفارشی اشتباه می تواند چند متغیر را همزمان تغییر داده باشد: دما، سرعت، فن، ارتفاع لایه یا Flow. بازگشت به یک نقطه مرجع، عیب یابی را بسیار کوتاه تر می کند.
۳. دمای نازل را بررسی کنید
اگر دما در بخش پایین محدوده پیشنهادی فیلامنت قرار دارد، یک تست کوچک با افزایش محدود دما انجام دهید.
به جای چاپ دوباره یک قطعه چند ساعته، یک نمونه کوتاه یا بخشی از هندسه مشکل دار را تست کنید. اگر اتصال لایه ها بهتر شد، احتمالا مسیر درستی را پیدا کرده اید.
۴. فن و جریان هوای محیط را کم کنید
اگر ترک در ABS، ASA یا مواد مستعد جمع شدگی رخ می دهد، جریان هوای محیط اهمیت زیادی دارد.
فن را مطابق پروفایل همان ماده تنظیم کنید و مطمئن شوید باد مستقیم به قطعه نمی خورد. برای قطعات بزرگ یا بلند، پایدار نگه داشتن شرایط اطراف چاپ می تواند از تغییرات شدید دما جلوگیری کند.
۵. اکستروژن را کنترل کنید
یک دیواره یا قطعه تست را نگاه کنید. خطوط باید پیوسته باشند و نشانه ای از قطع و وصل شدن جریان ماده، فضای خالی غیرعادی یا صدای لغزش اکسترودر دیده نشود.
اگر اکستروژن نامنظم است، بالا بردن دمای محفظه یا تغییر فن مشکل اصلی را حل نمی کند. ابتدا مسیر فیلامنت، نازل، اکسترودر و تنظیم Flow را بررسی کنید.
۶. وضعیت فیلامنت را بررسی کنید
اگر هنگام اکستروژن صدای ترکیدن، حباب، سطح غیرعادی یا تغییرات ناپایدار می بینید، وضعیت فیلامنت را نیز بررسی کنید.
بعضی مواد رطوبت را سریع تر جذب می کنند. راهنمای خشک کردن و نگهداری فیلامنت کمک می کند این متغیر را از فرایند عیب یابی حذف کنید.
۷. جهت قطعه و طراحی را بازبینی کنید
اگر قطعه فقط بعد از اعمال نیرو می شکند، ممکن است تنظیمات چاپ کاملا قابل قبول باشند اما جهت ساخت مناسب نباشد.
مدل را طوری بچرخانید که بار اصلی تا حد امکان لایه ها را از یکدیگر جدا نکند. برای قطعات مهندسی، این تصمیم اغلب از افزایش کورکورانه Infill موثرتر است.
راهکار جدا شدن لایه ها برای فیلامنت های مختلف
PLA
در PLA جداشدگی شدید لایه ها در یک پروفایل سالم معمولا طبیعی نیست. دمای پایین، سرعت نامتناسب، خنک کاری بیش از حد یا اختلال در اکستروژن را بررسی کنید.
خاموش کردن کامل فن برای تمام چاپ های PLA راه حل عمومی مناسبی نیست. ابتدا باید مشخص شود آیا واقعا خنک کاری علت مشکل است یا نه.
PETG
PETG معمولا اتصال لایه ای مناسبی ایجاد می کند. اگر قطعه PETG به راحتی بین لایه ها می شکند، دمای چاپ، شدت فن، وضعیت اکستروژن و شرایط فیلامنت ارزش بررسی بیشتری دارند.
ABS و ASA
این دو ماده نسبت به تغییرات دما و جریان هوای سرد حساس ترند. در قطعات بزرگ یا بلند، محیط پایدار اهمیت بیشتری پیدا می کند.
اگر با ASA چاپ می کنید، راهنمای فیلامنت ASA و شرایط چاپ آن را هم ببینید. کاهش جریان هوای ناخواسته و استفاده از تنظیمات سازگار با ماده معمولا مهم تر از بالا بردن تصادفی چند پارامتر است.
پلی کربنات و مواد مهندسی
در مواد مهندسی، مدیریت دما، وضعیت خشک فیلامنت و سازگاری دستگاه با شرایط مورد نیاز ماده اهمیت بیشتری دارد. برای مثال، راهنمای فیلامنت پلی کربنات محدودیت ها و نیازهای این ماده را جداگانه بررسی می کند.
اگر پروژه شما به چاپ مواد مهندسی، قطعات بزرگ یا کنترل بهتر محیط چاپ نیاز دارد، انتخاب دستگاه باید بر اساس کاربرد و ماده انجام شود؛ صفحه انواع پرینتر سه بعدی مسیر مقایسه مدل های موجود را در اختیار شما قرار می دهد.
آیا محفظه بسته همیشه مشکل را حل می کند؟
خیر. محفظه بسته یک درمان عمومی برای تمام موارد Layer Separation نیست.
برای موادی که به اختلاف دمای محیط حساس هستند، کاهش جریان هوا و ایجاد محیط پایدار می تواند مفید باشد. اما اگر علت اصلی گرفتگی نازل، کم اکسترود شدن، پروفایل اشتباه یا دمای نامناسب هات اند باشد، محفظه مشکل اصلی را برطرف نمی کند.
برای PLA و بسیاری از چاپ های معمول PETG نیز نباید صرفا به دلیل یک ترک، دستگاه را در محیط بسیار گرم قرار داد. نیاز حرارتی هر ماده متفاوت است.
برای قطعه کاربردی، فقط رفع ترک کافی نیست
فرض کنید ترک قابل مشاهده را با افزایش دما برطرف کرده اید. این هنوز به معنی آن نیست که قطعه در کاربرد واقعی به اندازه کافی مقاوم شده است.
FDM یک فرایند لایه ای است و جهت قرارگیری مدل روی صفحه چاپ می تواند مسیر شکست قطعه را تغییر دهد. اگر نیرو در راستایی وارد شود که لایه ها را از هم باز کند، نقطه ضعف ساخت لایه ای اهمیت بیشتری پیدا می کند.
برای قطعات کاربردی بهتر است:
جهت ساخت را بر اساس جهت بار واقعی انتخاب کنید.
ضخامت دیواره و هندسه محل تمرکز تنش را بررسی کنید.
گوشه های تیز و مقاطع ناگهانی را در نقاط تحت بار با دقت طراحی کنید.
برای قطعات مهم، تست مکانیکی متناسب با کاربرد واقعی انجام دهید.
به ظاهر سالم قطعه به عنوان تنها معیار استحکام اعتماد نکنید.
اگر یک فایل و فیلامنت مشخص قبلا بدون مشکل چاپ می شده و اکنون ناگهان قطعات در ارتفاع های مختلف ضعیف یا جدا می شوند، سخت افزار را هم وارد بررسی کنید.
موارد مهم شامل اینها هستند:
گرفتگی جزئی یا آلودگی نازل
لغزش چرخ دنده اکسترودر روی فیلامنت
افزایش اصطکاک در مسیر فیلامنت
ناپایداری دمای هات اند
عملکرد غیرعادی فن
اتصال نامطمئن سنسور یا هیتر
تغییر مکانیکی در مجموعه اکسترودر یا هات اند
در این شرایط، تغییر دادن تعداد زیادی از تنظیمات اسلایسر ممکن است فقط نشانه اصلی را پنهان کند.
اشتباهات رایج هنگام رفع Layer Separation
بالا بردن شدید دمای نازل: اگر علت اصلی اکستروژن یا جریان هوای محیط باشد، دمای بسیار بالا فقط یک مشکل جدید ایجاد می کند.
خاموش کردن فن برای همه مواد: نیاز خنک کاری PLA با ABS یا ASA یکسان نیست.
تمرکز روی چسب صفحه چاپ: چسب یا تمیز کردن میز، ترک بین لایه های میانی قطعه را درمان نمی کند.
تغییر همزمان دما، سرعت، Flow و فن: بعد از چاپ بعدی دیگر مشخص نیست کدام تغییر واقعا موثر بوده است.
نادیده گرفتن جهت مدل: تنظیمات عالی نمی توانند همیشه جهت ساخت نامناسب برای یک بار مکانیکی خاص را جبران کنند.
افزایش Infill به عنوان اولین راه حل: اگر شکست در مرز لایه ها رخ می دهد، ابتدا باید کیفیت اتصال لایه ای و جهت بار را بررسی کرد.
جمع بندی
برای رفع جدا شدن لایه ها در پرینت سه بعدی، ابتدا مطمئن شوید مشکل واقعا Layer Separation است. سپس با یک پروفایل مطمئن، دمای نازل، میزان خنک کاری، جریان هوای محیط و کیفیت اکستروژن را به ترتیب بررسی کنید. اگر مشکل فقط هنگام اعمال نیرو ظاهر می شود، جهت قرارگیری قطعه و نحوه انتقال بار را هم وارد تحلیل کنید.
بهترین روش عیب یابی این است که متغیرها را یکی یکی تغییر دهید. چاپی که با چند تغییر همزمان «اتفاقی» درست می شود، اطلاعات زیادی برای چاپ بعدی در اختیار شما نمی گذارد.
سوالات متداول
تفاوت جدا شدن لایه ها با نچسبیدن لایه اول چیست؟
در جدا شدن لایه ها، ترک یا شکاف بین لایه های بالاتر قطعه ایجاد می شود؛ اما در مشکل لایه اول، اتصال قطعه به صفحه چاپ ضعیف است و ایراد از همان ابتدای چاپ دیده می شود.
آیا بالا بردن دمای نازل همیشه Layer Separation را رفع می کند؟
نه. دمای پایین یکی از علت هاست، اما جریان هوای زیاد، کم اکسترود شدن، فیلامنت نامناسب یا مرطوب، پروفایل اشتباه و جهت نامناسب قطعه هم می توانند اتصال بین لایه ها را ضعیف کنند.
برای ABS و ASA چگونه احتمال جدا شدن لایه ها را کمتر کنیم؟
از پروفایل متناسب با همان فیلامنت استفاده کنید، جریان هوای سرد و تغییرات شدید دمای محیط را کم کنید و برای قطعات بزرگ یا بلند، محیط چاپ پایدار و در صورت نیاز محفظه بسته را در نظر بگیرید.
چرا قطعه ظاهرا سالم است اما در راستای لایه ها راحت می شکند؟
قطعات FDM ذاتا جهت دار هستند و مقاومت در راستای اتصال لایه ها می تواند از راستای خطوط اکسترود شده کمتر باشد. جهت قرارگیری قطعه باید با مسیر بارگذاری نهایی هماهنگ انتخاب شود.