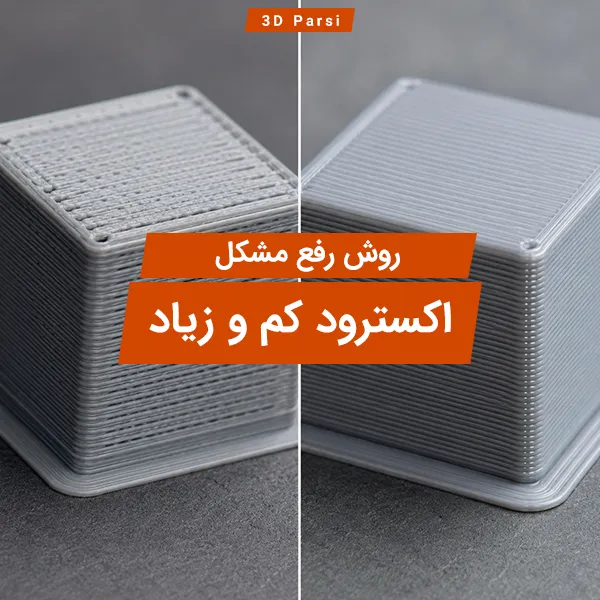
اکسترود کم و زیاد در پرینت سه بعدی زمانی اتفاق می افتد که مقدار واقعی فیلامنت خارج شده از نازل با مقداری که اسلایسر انتظار دارد یکسان نباشد. اگر ماده کمتر از مقدار لازم خارج شود با Under Extrusion و اگر بیشتر خارج شود با Over Extrusion روبه رو هستیم.
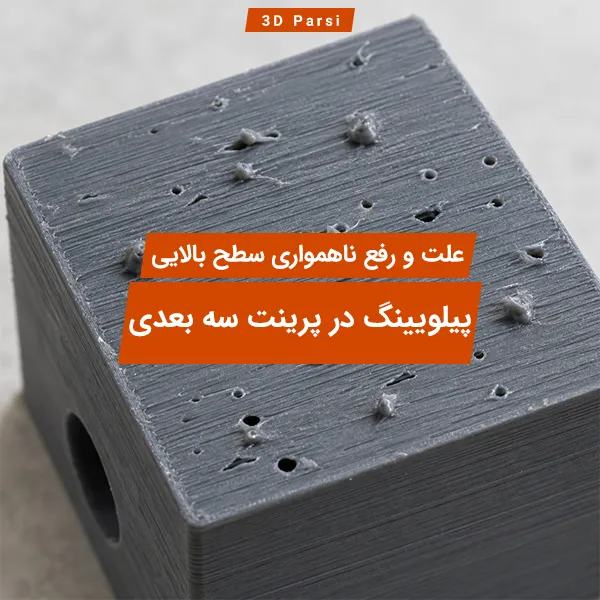
در Under Extrusion معمولا بین خطوط چاپ فاصله دیده می شود، دیواره ها ممکن است ضعیف شوند و اتصال بین مسیرهای مجاور کامل نباشد. در Over Extrusion برعکس، ماده اضافه می تواند روی سطح بالایی جمع شود، لبه ها را برجسته کند و حتی باعث کشیده شدن نازل روی سطح قطعه شود. این تعریف با راهنماهای عیب یابی سازندگان و توسعه دهندگان اسلایسر نیز همخوان است.
اما یک نکته مهم وجود دارد: هر حفره ای Under Extrusion و هر سطح زبری Over Extrusion نیست. قبل از تغییر Flow باید مشخص کنید مشکل از مقدار اکستروژن است یا از نازل، دما، سرعت، لایه اول، فیلامنت یا بخش مکانیکی دستگاه.
یکی از اشتباهات رایج این است که با دیدن اولین نشانه کمبود ماده، Flow را افزایش دهیم. این کار ممکن است ظاهر یک تست را موقتا بهتر کند، اما اگر علت واقعی گرفتگی نازل یا لغزش اکسترودر باشد، فقط فشار وارد شده به سیستم اکستروژن را بیشتر می کند.
آیا مشکل فقط در لایه اول است؟
اگر کمبود اکستروژن فقط در ابتدای چاپ دیده می شود، فاصله نازل از میز را بررسی کنید. نزدیک بودن بیش از حد نازل به سطح چاپ می تواند راه خروج فیلامنت را محدود کند و نشانه ای شبیه Under Extrusion ایجاد کند. این مورد در راهنمای Prusa نیز به عنوان یکی از علت های احتمالی کمبود اکستروژن مطرح شده است.
اگر جریان فیلامنت گاهی خوب و گاهی بسیار کم است، گرفتگی جزئی نازل یکی از مظنون های اصلی است. وجود ذرات سوخته، باقی ماندن متریال قبلی یا مواد کامپوزیتی می تواند مسیر خروج را محدود کند.
وجود تار بین قسمت های مختلف مدل به تنهایی برای تشخیص Over Extrusion کافی نیست. Stringing می تواند بیشتر به Retraction، دمای چاپ و رفتار مذاب فیلامنت مربوط باشد.
برای رفع Under Extrusion بهتر است از ساده ترین علت ها شروع کنید و فقط زمانی سراغ کالیبراسیون Flow بروید که مطمئن شده باشید سیستم مکانیکی و حرارتی درست کار می کند.
۱. حرکت آزاد فیلامنت را بررسی کنید
قرقره باید بدون گیر کردن بچرخد و فیلامنت نباید در مسیر ورود به اکسترودر تحت کشش غیرعادی باشد. گره خوردن فیلامنت روی قرقره، زاویه نامناسب ورودی یا اصطکاک زیاد در مسیر می تواند باعث شود اکسترودر نتواند مقدار مورد انتظار را تغذیه کند.
در سیستم های Bowden، سلامت تیوب و کوپلرها نیز اهمیت دارد. اگر درباره تفاوت مسیر انتقال فیلامنت در دو معماری رایج مطمئن نیستید، مقاله Direct Drive یا Bowden؛ کدام اکسترودر بهتر است؟ توضیح می دهد طول مسیر فیلامنت چگونه روی کنترل اکستروژن اثر می گذارد.
۲. نازل را از نظر گرفتگی جزئی بررسی کنید
Under Extrusion همیشه به معنی مسدود شدن کامل نازل نیست. گاهی مسیر فقط تا حدی محدود شده و هنوز مقداری ماده خارج می شود.
اگر هنگام اکسترود دستی، جریان ماده باریک، نامنظم یا منحرف است، وضعیت نازل و هات اند را بررسی کنید. تعویض نازل یا تمیزکاری نیز باید مطابق ساختار هات اند دستگاه انجام شود؛ نصب نادرست نازل خود می تواند مشکلات جدیدی مانند نشت یا گرفتگی ایجاد کند.
۳. دمای چاپ را با پروفایل همان فیلامنت تطبیق دهید
اگر دما برای متریال و سرعت انتخاب شده پایین باشد، ویسکوزیته مذاب افزایش پیدا می کند و اکسترودر برای عبور دادن فیلامنت با مقاومت بیشتری روبه رو می شود.
اما راه حل این نیست که دما را بدون محدودیت افزایش دهید. نقطه شروع باید پروفایل معتبر همان ماده یا دیتاشیت سازنده فیلامنت باشد و تغییرات نیز مرحله ای انجام شوند.
دمای بیش از حد نیز همیشه مفید نیست. در شرایط نامناسب می تواند مشکلات دیگری ایجاد کند و در بعضی سیستم ها افزایش گرما در بخش سرد هات اند زمینه Heat Creep را فراهم می کند.
۴. چرخ دنده اکسترودر و فشار Idler را کنترل کنید
به فیلامنتی که از اکسترودر خارج کرده اید نگاه کنید. اگر چرخ دنده بخش زیادی از سطح آن را تراشیده یا در یک نقطه گود کرده است، ممکن است اکسترودر به جای حرکت دادن فیلامنت روی آن بلغزد.
فشار بسیار کم Idler می تواند باعث لغزش شود؛ فشار بیش از حد نیز ممکن است فیلامنت را تغییر شکل دهد یا مقاومت حرکت آن را بیشتر کند. به همین دلیل تنظیم فشار باید بر اساس طراحی خود اکسترودر انجام شود، نه یک عدد ثابت برای همه دستگاه ها.
۵. قطر فیلامنت و تنظیمات اسلایسر را کنترل کنید
اسلایسر برای محاسبه حجم اکستروژن باید قطر فیلامنت را درست بشناسد. وارد کردن قطر نادرست می تواند مقدار محاسبه شده ماده را تغییر دهد.
اگر از پروفایل ناشناخته یا تنظیماتی که قبلا تغییر داده شده استفاده می کنید، ابتدا قطر فیلامنت، سایز نازل و پروفایل دستگاه را بررسی کنید. بازگشت موقت به یک پروفایل سالم و شناخته شده گاهی سریع تر از دستکاری چند تنظیم به صورت همزمان است.
۶. وضعیت رطوبت فیلامنت را نادیده نگیرید
رطوبت می تواند کیفیت جریان، سطح قطعه و پایداری چاپ بعضی مواد را تحت تاثیر قرار دهد. اگر همراه با مشکل اکستروژن صدای ترکیدن، بخار، سطح غیرعادی یا رفتار ناپایدار مشاهده می کنید، شرایط نگهداری فیلامنت را نیز بررسی کنید.
یکی از مهم ترین سرنخ ها این است که یک مدل در سرعت پایین خوب چاپ شود، اما با افزایش سرعت ناگهان خطوط باریک، فاصله بین مسیرها یا صدای کلیک اکسترودر ظاهر شود.
در این حالت ممکن است مسئله اصلی Flow تنظیم شده در اسلایسر نباشد، بلکه نرخ جریان حجمی مورد نیاز چاپ از ظرفیت قابل اتکای هات اند و فیلامنت عبور کرده باشد.
به صورت تقریبی، حجم ماده درخواستی با سه عامل افزایش پیدا می کند:
عرض اکستروژن × ارتفاع لایه × سرعت چاپ
بنابراین حتی اگر سرعت خطی به تنهایی خیلی بالا به نظر نرسد، ترکیب یک لایه ضخیم و عرض اکستروژن زیاد می تواند حجم زیادی از پلاستیک را در هر ثانیه از هات اند طلب کند.
Prusa نیز Maximum Volumetric Speed را حداکثر مقداری تعریف می کند که هات اند می تواند به شکل قابل اتکا ذوب کند و از Under Extrusion در سرعت بالا به عنوان یکی از نشانه های عبور از این محدودیت یاد می کند.
اگر مشکل فقط در سرعت بالا ایجاد می شود:
سرعت چاپ را کاهش دهید و همان تست را تکرار کنید.
در صورت استفاده از لایه های بسیار ضخیم، ارتفاع لایه را کمتر کنید.
عرض اکستروژن غیرعادی را بررسی کنید.
دما را فقط در محدوده مناسب همان متریال اصلاح کنید.
اگر اسلایسر شما محدودیت جریان حجمی دارد، آن را متناسب با هات اند و فیلامنت تنظیم کنید.
این روش بسیار بهتر از افزایش کورکورانه Flow است؛ چون افزایش Flow در شرایطی که هات اند همین حالا هم توان ذوب ماده بیشتری ندارد، علت اصلی را برطرف نمی کند.
Heat Creep چگونه می تواند Under Extrusion ایجاد کند؟
در Hotend باید مرز مشخصی میان بخش گرم و سرد وجود داشته باشد. اگر گرما بیش از حد به سمت بالا منتقل شود، فیلامنت ممکن است قبل از رسیدن به ناحیه ذوب اصلی نرم شود و اصطکاک آن در مسیر افزایش پیدا کند.
در موارد شدید، اکسترودر شروع به ساییدن فیلامنت یا تولید صدای کلیک می کند و خروجی نازل کاهش می یابد یا متوقف می شود. Prusa این الگو را یکی از نشانه های Heat Creep معرفی می کند.
اگر فن هات اند درست کار نمی کند، مسیر جریان هوا مسدود شده یا مشکل بعد از گرم ماندن طولانی دستگاه ظاهر می شود، بررسی سیستم خنک کاری هات اند اهمیت بیشتری پیدا می کند. برای عیب یابی عمیق تر می توانید راهنمای تعمیر و نگهداری هات اند را نیز ببینید.
چطور Over Extrusion را رفع کنیم؟
در Over Extrusion ابتدا باید مشخص کنید آیا واقعا کل قطعه بیش از اندازه ماده دریافت می کند یا فقط یک بخش خاص، مثلا لایه اول، مشکل دارد.
۱. Flow یا Extrusion Multiplier را بررسی کنید
اگر Flow قبلا تغییر داده شده است، مقدار فعلی را با پروفایل پایه و سالم همان فیلامنت مقایسه کنید.
Extrusion Multiplier یا Flow برای تنظیم دقیق مقدار ماده کاربرد دارد، اما بهتر است به عنوان ابزار جبران گرفتگی، لغزش اکسترودر یا مشکل دمایی استفاده نشود. Prusa نیز کالیبراسیون Extrusion Multiplier را یک کالیبراسیون پیشرفته برای Fine-tuning می داند و پیشنهاد می کند اصلاحات بر اساس تست انجام شوند.
۲. قطر فیلامنت انتخاب شده را کنترل کنید
اگر اسلایسر اطلاعات اشتباهی درباره قطر فیلامنت داشته باشد، محاسبه حجم ماده نیز اشتباه خواهد شد. مخصوصا هنگام ساخت پروفایل دستی یا انتقال تنظیمات از دستگاهی دیگر، این مورد را بررسی کنید.
۳. لایه اول را جداگانه ارزیابی کنید
لایه اول بیش از حد فشرده می تواند ظاهری شبیه خروج ماده اضافه ایجاد کند. اگر فقط پایین قطعه پهن، زبر یا برجسته است ولی لایه های بالاتر طبیعی هستند، تغییر Flow کل چاپ احتمالا راه حل مناسبی نیست.
ابتدا Z Offset، تراز میز و فاصله نازل را بررسی کنید.
۴. تنظیمات اکسترودر در Firmware را بی دلیل تغییر ندهید
اگر دستگاه قبلا درست چاپ می کرده و بدون تغییر سخت افزاری ناگهان Over Extrusion ایجاد شده، تغییر فوری E-steps یا Rotation Distance منطقی نیست.
کالیبراسیون حرکتی اکسترودر زمانی باید بررسی شود که دلیل مشخصی برای نادرست بودن مقدار پایه وجود داشته باشد؛ مثلا تغییر در سیستم تغذیه، تنظیمات Firmware یا اجزای اکسترودر. برای کالیبراسیون کلی دستگاه می توانید از راهنمای کالیبره کردن پرینتر سه بعدی استفاده کنید.
کالیبراسیون Flow را چه زمانی انجام دهیم؟
کالیبراسیون Flow زمانی ارزشمند است که این موارد قبلا تایید شده باشند:
نازل تمیز است و خروجی یکنواخت دارد.
اکسترودر فیلامنت را بدون لغزش تغذیه می کند.
دمای چاپ برای ماده مناسب است.
سرعت از ظرفیت واقعی هات اند فراتر نمی رود.
قطر فیلامنت و نازل در اسلایسر صحیح تعریف شده اند.
مشکل فقط محدود به لایه اول نیست.
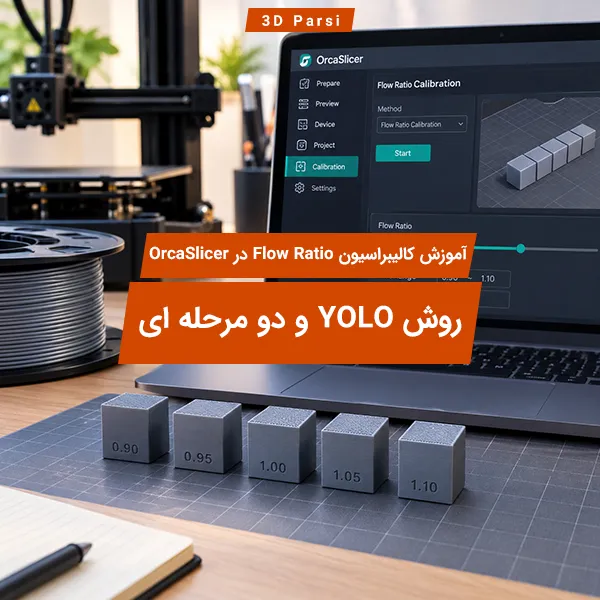
بعد از این مرحله می توان با یک مدل کالیبراسیون مناسب، Flow یا Extrusion Multiplier را اصلاح کرد.
بهتر است هر بار فقط یک متغیر را تغییر دهید. اگر همزمان Flow، دما، سرعت، Retraction و فشار اکسترودر را تغییر دهید، حتی در صورت بهتر شدن نتیجه متوجه نخواهید شد کدام تغییر واقعا موثر بوده است.
برای Fine-tuning نیز تغییرات کوچک و تست مجدد منطقی تر از جهش های بزرگ است. در روش Visual Calibration منتشر شده توسط Prusa، تنظیم مرحله ای Extrusion Multiplier بر اساس وضعیت سطح بالایی قطعه پیشنهاد شده است.
ترتیب پیشنهادی برای پیدا کردن علت در کمترین زمان
اگر نمی دانید از کجا شروع کنید، این ترتیب معمولا از تغییرات بی هدف جلوگیری می کند:
فقط لایه اول مشکل دارد؟ تراز، Z Offset و فاصله نازل را بررسی کنید.
جریان نازل نامنظم است؟ گرفتگی جزئی و وضعیت Hotend را بررسی کنید.
اکسترودر کلیک می کند یا فیلامنت را می ساید؟ مقاومت مسیر، دما، نازل و فشار Idler را بررسی کنید.
فقط در سرعت بالا Under Extrusion دارید؟ محدودیت جریان حجمی و سرعت را بررسی کنید.
مشکل در کل قطعه یکنواخت است؟ قطر فیلامنت، پروفایل و Flow را کنترل کنید.
فقط Stringing دارید؟ به جای کاهش Flow، تنظیمات مرتبط با Stringing را عیب یابی کنید.
بعد از همه این موارد هنوز مقدار ماده اشتباه است؟ Flow یا Extrusion Multiplier را با مدل کالیبراسیون تنظیم کنید.
این ترتیب کمک می کند Flow به آخرین مرحله Fine-tuning تبدیل شود، نه ابزاری برای پنهان کردن یک ایراد مکانیکی.
چه زمانی باید خود اکسترودر یا هات اند را جدی تر بررسی کنید؟
اگر Under Extrusion پس از تمیز کردن نازل و استفاده از یک پروفایل سالم دائما برمی گردد، احتمال وجود مشکل سخت افزاری بیشتر می شود. مواردی مانند چرخ دنده فرسوده، فن هات اند معیوب، مسیر فیلامنت آسیب دیده، کوپلر نامطمئن یا ایراد در مجموعه Hotend ارزش بررسی دقیق دارند.
همچنین اگر پس از سرویس، کالیبراسیون و استفاده از تنظیمات منطقی مشخص شود نیاز پروژه شما دائما فراتر از توان اکستروژن یا ظرفیت کاری دستگاه فعلی است، بهتر است به جای فشار آوردن به سخت افزار، مشخصات پرینترهای سه بعدی متناسب با کاربردهای مختلف را مقایسه کنید.
جمع بندی
برای رفع اکسترود کم و زیاد، مهم ترین کار این است که Flow را با علت مشکل اشتباه نگیرید.
Under Extrusion می تواند از گرفتگی نازل، مقاومت مسیر فیلامنت، لغزش اکسترودر، دمای نامتناسب، محدودیت جریان حجمی یا تنظیمات اشتباه اسلایسر ایجاد شود. Over Extrusion نیز می تواند به Flow نامناسب، اطلاعات اشتباه فیلامنت یا کالیبراسیون نادرست مربوط باشد.
اگر ابتدا مسیر مکانیکی و حرارتی را بررسی کنید و بعد سراغ Fine-tuning بروید، احتمال اینکه با تغییر یک تنظیم مشکل دیگری بسازید بسیار کمتر می شود.
سوالات متداول
آیا Under Extrusion همیشه به معنی گرفتگی نازل است؟
خیر. گرفتگی جزئی نازل یکی از علت هاست، اما دمای نامناسب، سرعت بیش از ظرفیت هات اند، لغزش چرخ دنده اکسترودر، اصطکاک مسیر فیلامنت، تنظیم اشتباه قطر فیلامنت یا Flow نیز می توانند خروجی را کم کنند.
برای رفع Under Extrusion باید Flow را زیاد کنم؟
نه به عنوان اولین اقدام. اگر علت واقعی گرفتگی، دمای پایین، محدودیت جریان حجمی یا لغزش اکسترودر باشد، افزایش Flow فقط فشار بیشتری به سیستم وارد می کند. ابتدا علت مکانیکی و حرارتی را برطرف کنید و سپس Flow را با تست کالیبراسیون تنظیم کنید.
Over Extrusion با Stringing یکی است؟
خیر. Over Extrusion یعنی حجم ماده بیشتر از مقدار مورد انتظار خارج می شود، در حالی که Stringing معمولا هنگام حرکت نازل بین نواحی چاپ شده رخ می دهد و به عواملی مثل ریترکشن، دما و رفتار ماده وابسته است.
چرا پرینتر در سرعت پایین خوب چاپ می کند اما در سرعت بالا Under Extrusion دارد؟
این الگو معمولا نشان می دهد نرخ جریان درخواستی به محدوده توان ذوب و عبور هات اند یا ماده نزدیک شده یا از آن عبور کرده است. کاهش سرعت، ارتفاع لایه یا عرض اکستروژن و تنظیم درست محدودیت جریان حجمی می تواند کمک کند.