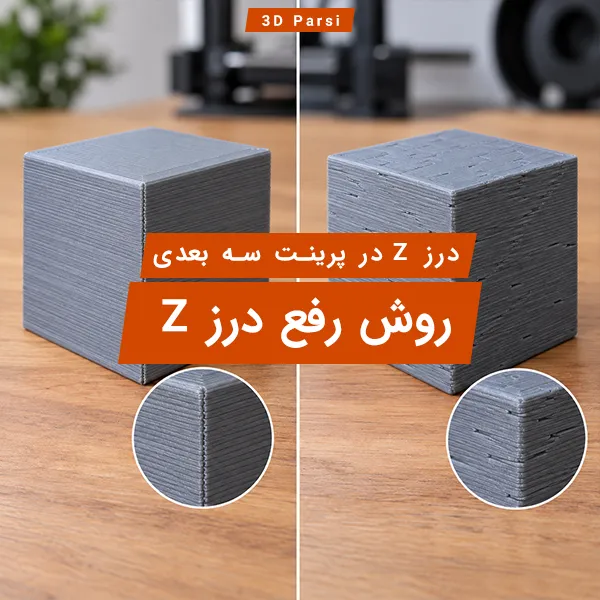
درز Z یا Z Seam خط، برجستگی یا فرورفتگی باریکی است که در محل شروع و پایان دیواره هر لایه دیده می شود. در چاپ FDM، نازل برای ساخت یک دیواره بسته باید در نقطه ای مسیر را شروع کند و در همان حلقه به پایان برساند. اگر این نقطه در لایه های متوالی تقریبا روی یک محل قرار بگیرد، اثر آن به شکل یک خط عمودی روی سطح قطعه دیده می شود.
پس دیدن یک خط عمودی روی بدنه، لزوما به معنی خرابی محور Z یا پیچ لید اسکرو نیست. اگر هندسه قطعه جابه جا نشده و فقط در یک نقطه از محیط، رد شروع و پایان لایه ها دیده می شود، اول باید Z Seam را بررسی کنید. برای عیب های دیگر می توانید از مجموعه آموزش و عیب یابی پرینتر سه بعدی استفاده کنید.
نکته مهم این است که هدف همیشه حذف کامل درز نیست. در بسیاری از قطعات FDM، راه حل حرفه ای این است که درز را به جای کم دید منتقل کنید و همزمان کیفیت شروع و پایان اکستروژن را آن قدر تنظیم کنید که برجستگی یا حفره محسوس ایجاد نشود.
از کجا بفهمیم مشکل واقعا Z Seam است؟
قبل از تغییر تنظیمات، شکل عیب را نگاه کنید. این کار جلوی تنظیمات اشتباه و آزمون و خطای طولانی را می گیرد.
نشانه روی قطعه
احتمال بیشتر
اولین بررسی
یک خط تقریبا عمودی از نقاط ریز روی یک سمت مدل
Z Seam هم راستا
محل Seam در Preview اسلایسر
دانه ها یا جوش های ریز در نقاط پراکنده سطح
Seam تصادفی یا اکستروژن ناپایدار
Seam Position و Flow
موج های تکرارشونده بعد از گوشه ها
Ghosting/Ringing
سیستم حرکتی، سرعت و شتاب
جابه جایی واقعی بخشی از مدل نسبت به لایه های پایین
Layer Shifting
تسمه، پولی و حرکت محور
رشته های نازک بین دو بخش جدا از مدل
Stringing
دما و Retraction
دیواره ها در کل قطعه کم ماده یا بیش از حد پر هستند
Under/Over Extrusion
Flow، مسیر فیلامنت و اکسترودر
اگر اثر به صورت موج پس از گوشه دیده می شود، مسیر درست عیب یابی مقاله گوستینگ و رینگینگ در پرینت سه بعدی است. اگر مشکل در همه دیواره ها دیده می شود، ابتدا اکسترود کم و زیاد در پرینت سه بعدی را بررسی کنید. Z Seam معمولا موضعی است و درست جایی ظاهر می شود که مسیر دیواره تمام و دوباره آغاز می شود.
چرا درز Z گاهی برجسته و گاهی فرورفته است؟
خود Seam یک محل اتصال اجتناب ناپذیر در مسیر چاپ است، اما شکل زشت آن معمولا نتیجه یک عامل دوم است. برای همین دو پرینتر با یک مدل یکسان می توانند درزهای کاملا متفاوتی بسازند.
۱. محل نامناسب شروع دیواره
اگر اسلایسر Seam را وسط یک سطح صاف و روبه دید قرار دهد، حتی یک اتصال نسبتا تمیز هم دیده می شود. روی مدل های گوشه دار معمولا پنهان کردن Seam در یک گوشه یا پشت قطعه بسیار موثرتر از تلاش برای محو کردن آن روی یک سطح بزرگ است.
۲. فشار زیاد مذاب در لحظه پایان یا شروع مسیر
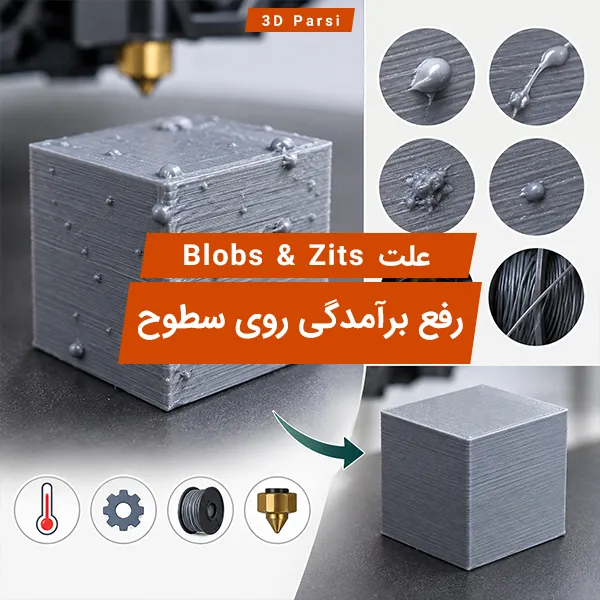
فیلامنت مذاب داخل نازل مانند یک ستون کاملا بی فشار رفتار نمی کند. هنگام تغییر سرعت و توقف اکستروژن، فشار داخل مسیر ذوب می تواند باعث خروج کمی ماده اضافه یا برعکس کمبود کوتاه مدت ماده شود. نتیجه ممکن است یک برجستگی، جوش ریز یا فرورفتگی در محل Seam باشد.
اگر کل قطعه نشانه Over Extrusion دارد، مخفی کردن آن با Seam Gap یا Retraction راه حل اصولی نیست. اول باید Flow و اکستروژن پایه درست شوند.
۳. Retraction نامتناسب
Retraction بیش از حد می تواند ابتدای دیواره بعدی را با کمبود ماده روبه رو کند و حفره یا بریدگی بسازد. Retraction کم یا نامناسب نیز در بعضی شرایط به تجمع ماده و لکه در محل شروع کمک می کند. بنابراین افزایش Retraction به صورت کورکورانه، نسخه عمومی رفع Z Seam نیست.
نوع اکسترودر هم روی رفتار Retraction اثر دارد. اگر می خواهید منطق این تفاوت را بهتر بفهمید، مقایسه Direct Drive و Bowden را ببینید.
۴. دمای بالاتر از نیاز واقعی فیلامنت
دمای زیاد، روانی مذاب و احتمال تراوش در توقف های کوتاه را بیشتر می کند. اگر همراه Z Seam، تار، نشت از نازل یا نقاط براق و متورم می بینید، دما یکی از متغیرهایی است که باید با تست کنترل شده بررسی شود. اما دما را آن قدر پایین نیاورید که چسبندگی لایه ها یا جریان پایدار ماده آسیب ببیند.
۵. Flow یا Extrusion Multiplier نامناسب
Flow بالا می تواند حجم ماده در نقطه اتصال را بیشتر کند. Flow پایین نیز ممکن است در همان نقطه حفره بسازد. اگر قرار است Flow را تغییر دهید، آن را برای کل اکستروژن کالیبره کنید، نه اینکه فقط برای پنهان کردن یک خط روی سطح، مقدار سراسری را دستکاری کنید.
۶. Pressure Advance یا Linear Advance تنظیم نشده
در پرینتر و فریموری که از جبران فشار اکسترودر پشتیبانی می کند، تنظیم درست Pressure Advance یا Linear Advance می تواند تغییر فشار در شتاب گرفتن و کند شدن اکستروژن را کنترل پذیرتر کند. این قابلیت جای Flow و Retraction درست را نمی گیرد؛ بلکه بعد از تنظیم پایه ها می تواند کیفیت گوشه ها و محل شروع و پایان مسیر را بهتر کند.
۷. هندسه مدل
روی استوانه صاف جایی برای پنهان کردن Seam وجود ندارد، بنابراین رد آن بیشتر به چشم می آید. روی یک جعبه یا قطعه دارای گوشه تیز، همان Seam را می توان در یک گوشه قرار داد و تا حد زیادی از دید خارج کرد. به همین دلیل تنظیم مناسب یک مدل لزوما برای مدل دیگر بهترین انتخاب نیست.
بهترین روش رفع Z Seam؛ از ساده ترین تغییر شروع کنید
ترتیب عیب یابی مهم تر از تعداد تنظیماتی است که تغییر می دهید. اگر همزمان Flow، دما، Retraction، سرعت، Wipe و Seam Gap را عوض کنید، حتی با بهتر شدن قطعه نمی دانید کدام تغییر واقعا موثر بوده است.
مرحله ۱: محل Seam را در Preview پیدا کنید
بعد از Slice، نمایش مسیرها را باز کنید و نقاط شروع دیواره ها را پیدا کنید. اگر خط روی قطعه دقیقا با نقاط Seam در Preview منطبق است، تشخیص تقریبا روشن است. اگر محل عیب با Seam همخوانی ندارد، قبل از ادامه سراغ علت دیگری بروید.
برای مدل های گوشه دار، یکی از بهترین انتخاب ها قرار دادن Seam روی گوشه داخلی، گوشه تیز یا پشت قطعه است. برای قطعه ای که فقط از یک سمت دیده می شود، انتقال Seam به پشت معمولا از Random نتیجه ظاهری تمیزتری می دهد.
Random درز را حذف نمی کند؛ فقط نقاط اتصال را بین لایه ها پخش می کند. روی یک استوانه صاف ممکن است به جای یک خط واضح، تعداد زیادی نقطه ریز روی کل سطح بسازد. بنابراین Random را راه حل پیش فرض برای زیبایی سطح در نظر نگیرید.
مرحله ۳: Flow را قبل از تنظیمات ریز Seam اصلاح کنید
اگر درز به شکل برآمدگی ضخیم است و دیواره های دیگر هم کمی پر ماده به نظر می رسند، ابتدا اکستروژن را کالیبره کنید. اگر درز حفره دارد و در بخش های دیگر نیز کمبود ماده دیده می شود، مشکل بزرگ تر از Seam است. تنظیم Seam روی اکستروژن پایه اشتباه فقط عیب را جابه جا می کند.
مرحله ۴: دما و Retraction را با تست کوچک تنظیم کنید
یک مدل تست کوتاه انتخاب کنید و فقط یک متغیر را در هر مرحله تغییر دهید. اگر Seam همراه با Ooze و تار است، دما و Retraction اهمیت بیشتری دارند. اگر ابتدای دیواره سوراخ یا کم ماده است، Retraction زیاد، Restart نامناسب یا تنظیمات Wipe می توانند دخیل باشند.
مرحله ۵: Wipe و Seam Gap را محافظه کارانه تنظیم کنید
بعضی اسلایسرها امکان Wipe یا ایجاد فاصله کنترل شده بین دو سر حلقه دیواره را می دهند. این تنظیمات می توانند برجستگی را کم کنند، اما مقدار زیاد ممکن است یک شیار واقعی روی دیواره بسازد. تغییر کوچک، چاپ تست و مقایسه نتیجه بسیار مطمئن تر از انتخاب یک عدد عمومی از اینترنت است.
مرحله ۶: Pressure Advance یا Linear Advance را بعد از تنظیم پایه ها بررسی کنید
اگر Flow، دما و Retraction منطقی هستند اما هنوز شروع و پایان مسیر دچار تغییر حجم است، جبران فشار اکسترودر ارزش بررسی دارد. این مرحله مخصوصا زمانی مهم می شود که سرعت چاپ و تغییرات سرعت در مسیر زیاد است.
مرحله ۷: در مدل های مناسب از Scarf Seam استفاده کنید
Scarf Seam به جای اینکه اتصال را در یک نقطه تیز متمرکز کند، شروع و پایان مسیر را در یک طول مشخص با هم ترکیب می کند. روی دیواره های منحنی و سطوحی که Seam در آنها به سختی پنهان می شود، این روش می تواند ظاهر خط اتصال را نرم تر کند.
اما Scarf Seam یک دکمه جادویی نیست. روی گوشه های تیز، Overhang یا پروفایل اکستروژن تنظیم نشده ممکن است فایده محدود داشته باشد یا به تنظیم بیشتری نیاز پیدا کند. ابتدا یک قطعه تست کوچک بسازید، بعد آن را روی چاپ طولانی اجرا کنید.
تنظیم Z Seam در Cura، PrusaSlicer و OrcaSlicer
نام گزینه ها ممکن است با نسخه نرم افزار کمی تفاوت داشته باشد، اما منطق آنها تقریبا یکسان است: کجا Seam قرار بگیرد و اتصال چگونه ساخته شود.
Cura
در Cura تنظیمات Z Seam معمولا به شما اجازه می دهند محل اتصال را بر اساس گوشه، موقعیت انتخابی، کوتاه ترین مسیر یا حالت تصادفی کنترل کنید. برای یک قطعه دکوراتیو که از روبه رو دیده می شود، تعیین سمت پشت یا یک گوشه مناسب اغلب بهتر از Random است.
در نسخه های جدیدتر Cura گزینه های دقیق تری برای رفتار Seam و Scarf در دسترس است. قبل از چاپ، Preview را بررسی کنید؛ نام زیبا برای یک گزینه تضمین نمی کند که روی هندسه شما بهترین مسیر را انتخاب کرده باشد.
PrusaSlicer
در PrusaSlicer می توانید Seam Position را تغییر دهید و در مدل های حساس، با ابزار Seam Painting ناحیه های مجاز یا نامناسب را مشخص کنید. Seam Gap و Scarf Joint نیز برای کنترل شکل اتصال کاربرد دارند.
اگر هنوز در مرحله نصب و ساخت پروفایل هستید، ابتدا آموزش PrusaSlicer را انجام دهید و بعد سراغ تنظیمات ظریف Seam بروید؛ یک پروفایل پایه اشتباه می تواند نتیجه هر تنظیم جزئی را بی اعتبار کند.
OrcaSlicer
OrcaSlicer نیز کنترل موقعیت Seam، Seam Painting، Seam Gap و Scarf Joint را ارائه می کند. روی مدل های صاف یا استوانه ای، Scarf می تواند گزینه ارزشمندی برای تست باشد؛ روی قطعات گوشه دار معمولا اولویت اول همچنان پنهان کردن درز در یک گوشه منطقی است.
Seam را روی یک گوشه تیز یا سمت پشت قرار دهید. این ساده ترین سناریو برای پنهان کردن خط اتصال است. اگر یک گوشه داخلی وجود دارد، اغلب از نظر بصری انتخاب خوبی است، به شرطی که Overhang یا دسترسی نامناسب ایجاد نکند.
استوانه و قطعات گرد
روی سطح گرد، Seam جایی برای مخفی شدن ندارد. در اینجا سه راه دارید: آن را در پشت هم راستا کنید، آن را با تنظیمات اکستروژن بسیار تمیز کنید یا Scarf Seam را آزمایش کنید. Random فقط زمانی منطقی است که پراکندگی نقاط از یک خط منظم برای کاربرد شما قابل قبول تر باشد.
قطعات دکوراتیو با یک نمای اصلی
قبل از Slice، مدل را طوری بچرخانید که سمت کم اهمیت آن در موقعیت مناسب Seam قرار بگیرد. گاهی چرخاندن مدل ده درجه موثرتر از ساعت ها دستکاری Retraction است.
قطعات فنی و مونتاژی
زیبایی تنها معیار نیست. اگر Seam روی سطح تماس، محل آب بندی، سوراخ دقیق یا ناحیه اصطکاکی قرار بگیرد، حتی یک برجستگی کوچک می تواند مونتاژ را بدتر کند. در چنین قطعاتی Seam را از سطح عملکردی دور کنید و بعد ابعاد را با قطعه تست کنترل کنید.
اشتباهات رایج هنگام رفع درز Z
Random کردن Seam برای پنهان کردن هر مشکلی: یک خط را به ده ها نقطه تبدیل می کند و علت اکستروژن را حل نمی کند.
افزایش شدید Retraction: ممکن است به جای برجستگی، حفره و کمبود ماده در ابتدای دیواره بسازد.
کم کردن Flow فقط برای صاف کردن Seam: اگر Flow اصلی درست باشد، کاهش سراسری آن کیفیت و استحکام دیواره را قربانی ظاهر یک نقطه می کند.
تغییر چند تنظیم به صورت همزمان: امکان تشخیص عامل موثر را از بین می برد.
نادیده گرفتن Preview: وقتی اسلایسر Seam را دقیقا روی نمای اصلی گذاشته، اول موقعیت را اصلاح کنید، نه اینکه سراغ تعمیر مکانیکی پرینتر بروید.
اشتباه گرفتن Seam با Ghosting یا Layer Shift: شکل عیب مسیر عیب یابی را تعیین می کند.
آیا Z Seam روی استحکام قطعه اثر می گذارد؟
اگر شروع و پایان دیواره خوب به هم متصل شوند، Z Seam در بسیاری از چاپ ها بیشتر یک مسئله ظاهری است. اما اگر در محل اتصال کمبود ماده، شکاف یا حفره واقعی وجود داشته باشد، همان ناحیه می تواند به نقطه ضعیف تری تبدیل شود؛ مخصوصا وقتی Seam همه لایه ها روی یک خط قرار گرفته باشد.
برای قطعه فنی، راه حل بهتر این است که اتصال سالم بسازید و محل آن را هوشمندانه انتخاب کنید. پخش کردن یک Seam معیوب با Random، جای کالیبراسیون درست را نمی گیرد.
یک روش تست سریع و قابل تکرار
برای اینکه بین تغییرات گم نشوید، یک تست ساده بسازید:
یک مدل کوچک با دیواره صاف و حداقل جزئیات انتخاب کنید.
با همان فیلامنت و پروفایل اصلی خود چاپ کنید.
Seam را ابتدا Aligned یا Back قرار دهید تا عیب در یک محل قابل مقایسه جمع شود.
یک چاپ پایه بدون دستکاری زیاد بگیرید و از Seam عکس بگیرید.
اگر برجستگی در کل قطعه هم دیده می شود، Flow را بررسی کنید.
اگر مشکل فقط هنگام شروع و پایان است، دما، Retraction و Wipe را یکی یکی تست کنید.
در صورت پشتیبانی دستگاه، Pressure Advance یا Linear Advance را کالیبره کنید.
در پایان، اگر سطح گرد است، Scarf Seam را با همان مدل مقایسه کنید.
این روش به شما یک زنجیره علت و معلول می دهد. هر چاپ باید فقط یک سوال را جواب دهد؛ نه اینکه همزمان شش تنظیم جدید را امتحان کند.
چه زمانی مشکل از خود پرینتر است؟
اگر خطی که Seam تصور می کنید در Preview وجود ندارد، یا اثر روی هر دور لایه در موقعیت متفاوتی تکرار می شود، احتمال دارد مسئله فقط تنظیم Seam نباشد. لقی مکانیکی، اکستروژن ناپایدار، نازل کثیف، فیلامنت مرطوب یا تغییرات سرعت نیز می توانند عیب سطحی بسازند.
در چنین شرایطی مسیر فهرست کامل مشکلات پرینتر سه بعدی کمک می کند عیب را بر اساس نشانه ها دسته بندی کنید. اگر مشکل از محدودیت دستگاه، پایداری حرکت یا کنترل اکستروژن ناشی می شود و قصد ارتقای تجهیزات دارید، مشخصات انواع پرینتر سه بعدی را بر اساس کاربرد و حجم چاپ مقایسه کنید؛ اما برای یک Z Seam معمولی، تعویض دستگاه اولین راه حل نیست.
سوالات متداول درباره Z Seam
آیا درز Z در چاپ FDM قابل حذف کامل است؟
در چاپ معمولی FDM، محل شروع و پایان دیواره وجود دارد و معمولا حذف کامل آن واقع بینانه نیست. می توان درز را در گوشه یا پشت مدل پنهان کرد، اکستروژن را بهتر تنظیم کرد یا در مدل های مناسب از Scarf Seam استفاده کرد. حالت Vase Mode نیز Seam معمول را حذف می کند، اما فقط برای هندسه های سازگار با دیواره پیوسته کاربرد دارد.
بهترین محل Z Seam کجاست؟
برای مدل های گوشه دار، معمولا یک گوشه تیز، گوشه داخلی یا سمت پشت قطعه بهترین محل است. برای سطوح گرد که گوشه ندارند، هم راستا کردن درز در پشت یا استفاده آزمایشی از Scarf Seam معمولا کنترل بیشتری از پخش تصادفی نقاط روی کل سطح می دهد.
چرا Z Seam به شکل برجستگی یا جوش دیده می شود؟
برجستگی معمولا وقتی شدیدتر می شود که در محل توقف و شروع دیواره، فشار مذاب یا مقدار اکستروژن بیش از نیاز باشد. Flow زیاد، دمای بالا، Retraction نامتناسب یا جبران فشار تنظیم نشده می توانند اثر را تشدید کنند. ابتدا باید مشخص شود مشکل فقط در Seam است یا کل قطعه نشانه اکستروژن نامناسب دارد.
Scarf Seam چیست و آیا همیشه بهتر است؟
Scarf Seam اتصال شروع و پایان دیواره را به جای یک نقطه، روی یک مسیر کوتاه پخش می کند تا تغییر سطح نرم تر شود. این روش روی بسیاری از سطوح منحنی مفید است، اما روی گوشه های تیز، Overhang یا پروفایل تنظیم نشده لزوما بهترین نتیجه را نمی دهد و باید با قطعه تست ارزیابی شود.