آموزش پرینتر سه بعدی

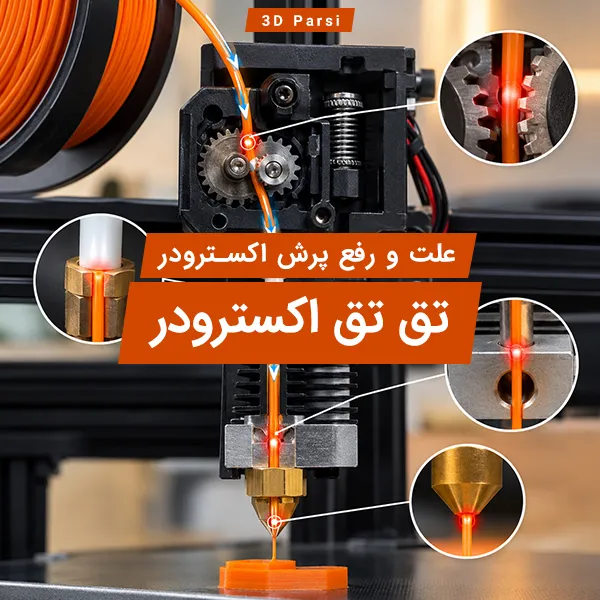
تق تق اکسترودر پرینتر سه بعدی؛ علت و رفع پرش اکسترودر

تق تق اکسترودر پرینتر سه بعدی
فهرست مطالب

چرا اکسترودر پرینتر سه بعدی تق تق می کند؟

تق تق اکسترودر معمولا یعنی سیستم تغذیه تلاش می کند فیلامنت را جلو ببرد، اما در جایی از مسیر با مقاومتی بیشتر از توان فعلی خود روبه رو شده است. نتیجه می تواند پرش موتور، لغزش چرخ دنده روی فیلامنت یا ساییده شدن خود فیلامنت باشد.

نکته مهم این است که شنیدن این صدا به تنهایی ثابت نمی کند نازل گرفته است. گرفتگی فقط یکی از علت هاست. نازل بیش از حد نزدیک به میز، سرعت چاپ بالا، دمای نامناسب، محدودیت دبی هات اند، گیر کردن قرقره، فشار نامناسب چرخ دنده و Heat Creep هم می توانند اکسترودر را به همان نقطه برسانند.

بهترین روش عیب یابی این نیست که از همان ابتدا اکسترودر را باز کنید. اول مشخص کنید صدا دقیقا چه زمانی شروع می شود. زمان وقوع تق تق، در بسیاری از موارد سریع تر از خود صدا شما را به علت اصلی می رساند.

اول از همه: تق تق اکسترودر دقیقا چه چیزی را نشان می دهد؟

وظیفه اکسترودر این است که فیلامنت را با نیروی کنترل شده به سمت هات اند حرکت دهد. در شرایط عادی، چرخ دنده فیلامنت را می گیرد، هات اند ماده را ذوب می کند و پلاستیک مذاب از نازل خارج می شود.

اگر مقاومت مسیر بالا برود، سیستم تغذیه با یکی از این وضعیت ها روبه رو می شود:

  • موتور اکسترودر یک یا چند گام را از دست می دهد و ناگهان به عقب می پرد.

  • چرخ دنده روی سطح فیلامنت سر می خورد.

  • دندانه های چرخ دنده قسمتی از فیلامنت را می تراشند.

  • فیلامنت تحت فشار تغییر شکل می دهد و حرکت آن سخت تر می شود.

بنابراین صدای کلیک یک علامت است، نه تشخیص نهایی.

این تفاوت اهمیت زیادی دارد. اگر علت واقعی نازل نزدیک به میز باشد، سفت کردن پیچ فشار اکسترودر کمکی نمی کند. اگر هات اند توان ذوب حجم درخواستی را نداشته باشد، تعویض موتور هم مشکل را حل نمی کند. اگر فیلامنت روی قرقره گیر کرده باشد، باز کردن هات اند فقط زمان بیشتری تلف می کند.

اگر علاوه بر صدا، روی قطعه شکاف، دیواره کم جان یا خطوط ناقص می بینید، راهنمای رفع Under Extrusion و Over Extrusion نیز برای مرحله بعدی تشخیص مفید است.

جدول تشخیص سریع بر اساس زمان شروع صدا

تق تق چه زمانی رخ می دهد؟علت محتمل تراولین چیزی که بررسی شود
فقط هنگام لایه اولنازل بیش از حد نزدیک به میزفاصله نازل، Z Offset و شکل خط لایه اول
فقط در اینفیل سریع یا مسیرهای پر دبیدبی درخواستی بیش از ظرفیت ذوبسرعت، عرض خط، ارتفاع لایه و دمای مناسب ماده
از همان شروع اکستروژن و حتی با سرعت کممحدودیت یا گرفتگی مسیرنازل، هات اند، PTFE و مسیر فیلامنت
چاپ مدتی خوب است و بعد صدا شروع می شودHeat Creep یا محدودیت تدریجی جریانفن هات اند، دمای محیط و مسیر حرارتی
با کشیده شدن فیلامنت از قرقره بیشتر می شودمقاومت قبل از اکسترودرقرقره، گره فیلامنت، نگهدارنده و خم مسیر
همراه با گرد پلاستیک روی چرخ دنده استلغزش یا ساییده شدن فیلامنتفشار Idler، تمیزی دندانه ها و مقاومت پایین دست
فقط با یک نوع فیلامنت ایجاد می شودپروفایل نامناسب یا رفتار خود مادهدمای چاپ، سرعت و مسیر تغذیه همان متریال
بعد از تغییر اکسترودر یا تعمیر آن شروع شدهمونتاژ یا تنظیم مکانیکیهم راستایی چرخ دنده، پیچ ثابت کننده و فشار Idler

این جدول یک مزیت مهم دارد: قبل از دست زدن به قطعات، محدوده جستجو را کوچک می کند.

آزمایش پنج دقیقه ای بدون باز کردن اکسترودر

برای تشخیص اولیه، لازم نیست دستگاه را قطعه قطعه کنید. این ترتیب ساده معمولا اطلاعات زیادی در اختیار شما قرار می دهد.

  1. اگر تق تق مداوم است، چاپ را متوقف کنید. ادامه دادن می تواند یک شیار عمیق روی فیلامنت ایجاد کند تا جایی که چرخ دنده دیگر نتواند آن را بگیرد.

  2. محل و زمان شروع صدا را یادداشت کنید: لایه اول، اینفیل، بعد از چند دقیقه چاپ یا حتی هنگام Load کردن فیلامنت.

  3. مطمئن شوید قرقره آزادانه می چرخد و فیلامنت زیر حلقه دیگری گیر نکرده است.

  4. مسیر ورودی فیلامنت را بررسی کنید؛ خم شدید، لوله تحت فشار یا مسیر نامناسب می تواند مقاومت قابل توجهی ایجاد کند.

  5. نازل را تا دمای مناسب همان فیلامنت گرم کنید و هد را از سطح میز فاصله دهید.

  6. مقدار کمی فیلامنت را با سرعت کم اکسترود کنید.

  7. به صدای اکسترودر و شکل رشته خروجی نگاه کنید.

حالا نتیجه آزمایش را تفسیر کنید.

اگر اکستروژن آهسته و آزاد کاملا بدون تق تق انجام می شود، احتمال گرفتگی شدید کمتر است. در این حالت باید سراغ شرایطی بروید که هنگام چاپ بار بیشتری به سیستم تحمیل می کنند؛ مثل لایه اول بیش از حد فشرده یا دبی بالا.

اگر حتی در اکستروژن آهسته و با نازل دور از میز تق تق ادامه دارد، مسیر فیلامنت، هات اند، نازل و خود مکانیزم اکسترودر باید دقیق تر بررسی شوند.

این روش باعث می شود قبل از تعویض هر قطعه بدانید مشکل به احتمال بیشتر در کدام سمت سیستم قرار دارد.

آزمایش اکستروژن آهسته با نازل گرم برای بررسی مقاومت مسیر فیلامنت

اگر اکسترودر فقط در لایه اول تق تق می کند

این الگو یکی از بهترین سرنخ های تشخیصی است.

اگر اکسترودر در لایه اول صدا می دهد اما بعد از بالا رفتن هد مشکل کمتر می شود، قبل از هر چیز به فاصله نازل از میز شک کنید. وقتی نازل بیش از حد به سطح نزدیک باشد، فضای کافی برای خروج پلاستیک وجود ندارد. فشار داخل مسیر بالا می رود و سیستم تغذیه دیگر نمی تواند فیلامنت را با همان سرعت جلو ببرد.

به ظاهر لایه اول نگاه کنید:

  • خط چاپ شده بیش از حد نازک یا تقریبا شفاف است.

  • کناره های مسیر به شکل برجسته بیرون زده اند.

  • در بعضی نقاط فیلامنت تقریبا خارج نمی شود.

  • صدای تق تق دقیقا همزمان با حرکت روی سطح میز اتفاق می افتد.

در این وضعیت، افزایش فشار اکسترودر درمان اصلی نیست. ابتدا Z Offset، تراز بودن میز و فاصله واقعی نازل را بررسی کنید.

برای تشخیص کامل این شاخه، راهنمای مشکل لایه اول و نچسبیدن قطعه به میز و آموزش تراز کردن میز پرینتر سه بعدی مسیر دقیق تری ارائه می دهند.

اگر تق تق در سرعت بالا یا اینفیل شدیدتر می شود

گاهی چاپ دیواره خارجی کاملا طبیعی است، اما به محض شروع اینفیل سریع یا خطوط ضخیم، اکسترودر شروع به پرش می کند.

در این حالت باید به جای تمرکز روی «سرعت خطی» به دبی حجمی فکر کنید.

تقریبا می توان تقاضای جریان را با این رابطه بررسی کرد:

دبی حجمی = عرض خط × ارتفاع لایه × سرعت چاپ

برای مثال اگر عرض مسیر ۰.۴۵ میلی متر، ارتفاع لایه ۰.۲ میلی متر و سرعت ۸۰ میلی متر بر ثانیه باشد:

0.45 × 0.2 × 80 = 7.2 mm³/s

این عدد نشان می دهد هات اند باید در هر ثانیه چه حجمی از پلاستیک را آماده عبور کند.

اما ظرفیت واقعی یک هات اند عدد ثابتی برای همه شرایط نیست. نوع فیلامنت، دمای چاپ، نازل، ساختار هات اند و حتی برند یا ترکیب ماده روی آن اثر می گذارند.

به همین دلیل ممکن است تنظیمی که برای PLA بدون مشکل کار می کند، با ماده ای ویسکوزتر باعث تق تق شود.

تست ساده برای محدودیت دبی

یک نسخه کوتاه از همان چاپ را اجرا کنید و فقط سرعت بخش مشکل دار را به شکل محسوس کاهش دهید. اگر تق تق از بین رفت، بدون آنکه مسیر مکانیکی را تغییر داده باشید، یک سرنخ مهم دارید: سیستم احتمالا در شرایط قبلی مجبور بوده بیشتر از ظرفیت واقعی خود ماده ذوب شده عبور دهد.

در این شرایط قبل از افزایش دمای نازل، محدوده توصیه شده سازنده فیلامنت را بررسی کنید. افزایش بی حساب دما راه حل استاندارد نیست.

اگر اکسترودر بعد از مدتی چاپ شروع به تق تق می کند

این الگو با کلیکی که از همان ثانیه اول وجود دارد فرق دارد.

فرض کنید چاپ برای مدتی طبیعی پیش می رود، سپس جریان ماده ضعیف می شود، اکسترودر شروع به کلیک می کند و در نهایت خروج فیلامنت کم یا متوقف می شود. یکی از علت هایی که باید بررسی شود Heat Creep است.

در Heat Creep گرما بیش از محدوده مطلوب به قسمت های بالاتر هات اند منتقل می شود. فیلامنت زودتر از محل مناسب نرم می شود و حرکت آن در مسیر سخت تر خواهد شد.

مواردی که این احتمال را بیشتر می کنند عبارت اند از:

  • مشکل در فن خنک کننده هیت سینک

  • مسدود شدن جریان هوای فن

  • محیط یا محفظه بسیار گرم برای ماده مورد استفاده

  • مشکل در مونتاژ یا انتقال حرارت هات اند

  • شروع مشکل تنها پس از گذشت مدتی از چاپ

اگر الگوی دستگاه شما همین است، به جای تکرار مباحث این صفحه، راهنمای تخصصی Heat Creep در پرینتر سه بعدی را دنبال کنید.

اگر حتی هنگام اکستروژن آهسته هم تق تق ادامه دارد

وقتی نازل از میز فاصله دارد، دما مناسب است، سرعت اکستروژن پایین است و باز هم اکسترودر نمی تواند فیلامنت را یکنواخت جلو ببرد، احتمال محدودیت فیزیکی مسیر جدی تر می شود.

موارد زیر را به ترتیب بررسی کنید:

۱. گرفتگی جزئی نازل

گرفتگی همیشه به معنی مسدود شدن کامل نازل نیست. گاهی فقط سطح مقطع موثر مسیر کمتر شده است. پلاستیک هنوز خارج می شود، اما برای عبور همان حجم قبلی فشار بیشتری لازم دارد.

اگر جریان خروجی نامنظم است یا فیلامنت به سختی خارج می شود، راهنمای رفع گرفتگی نازل پرینتر سه بعدی را بررسی کنید.

۲. مسیر PTFE یا ورودی هات اند

در سیستم هایی که از لوله PTFE استفاده می کنند، تغییر شکل، نصب نامناسب، خم شدید یا قرار نگرفتن صحیح بخش های مسیر می تواند مقاومت ایجاد کند.

هدف این نیست که بدون دلیل همه اجزا را تعویض کنید. باید مشخص شود فیلامنت دقیقا از کدام نقطه به بعد سخت حرکت می کند.

۳. باقی ماندن قسمت ساییده شده فیلامنت

اگر چرخ دنده مدت زیادی روی فیلامنت سر خورده باشد، ممکن است یک فرورفتگی عمیق ایجاد شده باشد. در این حالت حتی بعد از برطرف کردن علت اصلی، همان قسمت آسیب دیده دیگر به خوبی توسط چرخ دنده گرفته نمی شود.

قسمت آسیب دیده را خارج کنید، دندانه های اکسترودر را تمیز کنید و سپس تست را تکرار کنید.

مقاومت مسیر فیلامنت را دست کم نگیرید

یکی از خطاهای رایج در عیب یابی این است که چون صدا از اکسترودر شنیده می شود، تصور کنیم خود اکسترودر خراب است.

ممکن است مشکل قبل از رسیدن فیلامنت به اکسترودر شروع شده باشد.

قرقره را با دست بچرخانید. باید بتواند بدون گیر محسوس فیلامنت آزاد کند. سپس مسیر بین قرقره و ورودی اکسترودر را نگاه کنید.

موارد ساده ای مانند این ها می توانند بار اضافه ایجاد کنند:

  • حلقه فیلامنت زیر حلقه دیگری گیر کرده است.

  • قرقره روی نگهدارنده به سختی می چرخد.

  • فیلامنت از سوراخ یا راهنمایی با اصطکاک زیاد عبور می کند.

  • لوله مسیر خم تندی دارد.

  • زاویه ورود فیلامنت به اکسترودر نامناسب است.

  • سیستم Dry Box یا مسیر خارجی فیلامنت کشش زیادی ایجاد می کند.

یک تست مفید این است که موقتا مقاومت قرقره را از سیستم حذف کنید و مقدار کوتاهی فیلامنت را با مسیر آزاد تغذیه کنید. اگر کلیک متوقف شد، لازم نیست هات اند را باز کنید؛ مشکل احتمالا در سمت قرقره یا مسیر ورودی است.

فشار چرخ دنده اکسترودر؛ نه خیلی کم، نه خیلی زیاد

تنظیم Idler یا فشار چرخ دنده یکی از قسمت هایی است که زیاد دستکاری می شود.

اگر فشار خیلی کم باشد، چرخ دنده نمی تواند نیروی کافی به فیلامنت منتقل کند و روی سطح آن می لغزد.

اما فشار بیش از حد هم راه حل نیست. در بعضی سیستم ها فشار زیاد می تواند:

  • فیلامنت را تغییر شکل دهد.

  • شیار بیش از حد عمیقی روی آن ایجاد کند.

  • اصطکاک مسیر را بیشتر کند.

  • حرکت مواد نرم و انعطاف پذیر را سخت تر کند.

  • گرد پلاستیک بیشتری در دندانه ها جمع کند.

پس پیچ تنظیم فشار را به انتهای مسیر نبندید و آن را به عنوان «تقویت اکسترودر» در نظر نگیرید.

تنظیم مناسب یعنی دندانه ها به اندازه کافی فیلامنت را بگیرند، اما آن را له نکنند.

چه زمانی خود اکسترودر مقصر است؟

بعد از اینکه قرقره، مسیر فیلامنت، لایه اول، دما، سرعت و محدودیت نازل را بررسی کردید، نوبت به مکانیزم خود اکسترودر می رسد.

در این مرحله به این موارد توجه کنید:

دندانه های چرخ دنده کثیف شده اند

گرد پلاستیک می تواند داخل شیارهای چرخ دنده جمع شود و توان گرفتن فیلامنت را کاهش دهد. تمیز کردن دندانه ها گاهی بدون هیچ تغییر دیگری مشکل را حل می کند.

چرخ دنده با مسیر فیلامنت هم راستا نیست

قسمت دندانه دار باید روی مسیر واقعی فیلامنت قرار بگیرد. جابه جایی جانبی چرخ دنده باعث می شود تماس ناقص شود.

پیچ ثابت کننده چرخ دنده شل شده است

در بعضی طراحی ها ممکن است موتور بچرخد اما چرخ دنده نیروی کامل را منتقل نکند. وضعیت اتصال مکانیکی باید بررسی شود.

قطعه Idler یا بازوی اکسترودر آسیب دیده است

ترک، لقی یا خرابی بلبرینگ می تواند فشار تماس را تغییر دهد.

موتور یا بخش الکتریکی

این مورد ممکن است رخ دهد، اما بهتر است اولین فرض نباشد. اگر تمام محدودیت های مکانیکی و حرارتی رد شده اند و حرکت موتور همچنان غیرعادی است، بررسی سیم کشی، کانکتور، درایور یا خود موتور باید مطابق دستورالعمل سرویس دستگاه انجام شود.

برای شناخت تفاوت ساختارهای تغذیه نیز می توانید مقاله Direct Drive یا Bowden را بخوانید؛ اما صرف Direct Drive یا Bowden بودن به تنهایی علت تق تق نیست.

نکته ایمنی: برای باز کردن مکانیزم اکسترودر یا هات اند، دستگاه را طبق دستورالعمل سازنده در وضعیت ایمن قرار دهید. قطعات هات اند می توانند مدت قابل توجهی پس از توقف چاپ داغ باقی بمانند.

اثر ساییدگی فیلامنت و گرد پلاستیک روی چرخ دنده اکسترودر

از روی فیلامنت چه چیزی می توان فهمید؟

فیلامنتی که از اکسترودر خارج می کنید خودش یک مدرک تشخیصی است.

یک شیار عمیق و موضعی

یعنی چرخ دنده مدتی در همان نقطه چرخیده، اما فیلامنت جلو نرفته است. دنبال مقاومت پایین دست بگردید.

سطح کاملا جویده و پر از گرد پلاستیک

لغزش برای مدتی ادامه داشته است. قبل از تست مجدد، دندانه ها را تمیز و قسمت آسیب دیده فیلامنت را حذف کنید.

فیلامنت تخت یا تغییر شکل یافته

فشار اکسترودر ممکن است زیاد باشد یا ماده در قسمتی که نباید، نرم شده باشد.

فیلامنت تقریبا سالم است اما موتور ناگهان عقب می پرد

مقاومت می تواند آن قدر بالا باشد که خود استپر قبل از لغزش محسوس چرخ دنده Skip کند.

این نشانه ها قطعی نیستند، اما در کنار زمان وقوع صدا، تصویر بسیار دقیق تری از مشکل می سازند.

رابطه تق تق اکسترودر و Under Extrusion

این دو اصطلاح یک چیز نیستند.

تق تق اکسترودر یک علامت شنیداری یا مکانیکی است.
Under Extrusion یک نتیجه قابل مشاهده در خروجی چاپ است.

ممکن است اکسترودر تازه شروع به کلیک کرده باشد اما هنوز افت جریان به حدی نرسیده باشد که روی دیواره قطعه دیده شود. در مقابل، Under Extrusion می تواند بدون صدای کلیک هم ایجاد شود.

به همین دلیل بهتر است این دو مرحله را جدا نگه دارید:

  1. ابتدا مشخص کنید چرا سیستم تغذیه تحت فشار است.

  2. سپس اگر کیفیت چاپ همچنان مشکل دارد، جریان ماده و کالیبراسیون اکستروژن را بررسی کنید.

این جداسازی جلوی تغییر همزمان چند تنظیم و گم شدن علت واقعی را می گیرد.

چهار کاری که بهتر است انجام ندهید

پیچ فشار اکسترودر را تا آخر سفت نکنید

اگر مسیر پایین دست بسته باشد، نیروی بیشتر مشکل را حل نمی کند.

دمای نازل را بدون توجه به نوع فیلامنت بالا نبرید

افزایش محدود دما در چارچوب پروفایل معتبر می تواند یک تست تشخیصی باشد؛ اما بالا بردن نامحدود دما هم کیفیت ماده را تغییر می دهد و هم ممکن است مشکل اصلی را پنهان کند.

چاپ را بارها با همان تنظیمات دوباره شروع نکنید

اگر فیلامنت در حال ساییده شدن است، هر بار تکرار فقط وضعیت را بدتر می کند.

قبل از تشخیص، موتور یا اکسترودر کامل نخرید

صدا از اکسترودر می آید، اما علت می تواند یک نازل نزدیک به میز یا قرقره گیر کرده در سمت دیگر دستگاه باشد.

مسیر پیشنهادی عیب یابی؛ از کم هزینه ترین تست تا باز کردن دستگاه

اگر بخواهیم کل مقاله را به یک ترتیب عملی تبدیل کنیم، این مسیر منطقی است:

  1. زمان وقوع صدا را مشخص کنید.

  2. قرقره و مسیر ورودی فیلامنت را آزاد کنید.

  3. وضعیت لایه اول را بررسی کنید.

  4. یک اکستروژن آهسته با نازل گرم و دور از میز انجام دهید.

  5. اگر اکستروژن آهسته سالم است، سرعت و دبی چاپ را بررسی کنید.

  6. اگر اکستروژن آهسته هم مشکل دارد، نازل و هات اند را بررسی کنید.

  7. اگر مشکل بعد از گذشت زمان ظاهر می شود، Heat Creep را جداگانه بررسی کنید.

  8. فیلامنت خارج شده و دندانه های اکسترودر را ببینید.

  9. در پایان سراغ فشار Idler، چرخ دنده، بلبرینگ، پیچ ها و موتور بروید.

این ترتیب یک مزیت مهم دارد: هر مرحله نتیجه مرحله قبل را محدود می کند. در نتیجه به جای تغییر همزمان دما، سرعت، Flow، فشار اکسترودر و نازل، می توانید علت را با کمترین تعداد متغیر پیدا کنید.

برای ادامه یادگیری عیب یابی، مجموعه آموزش پرینتر سه بعدی و رفع مشکلات چاپ مسیرهای مرتبط را یک جا جمع کرده است.

چه زمانی مشکل به انتخاب یا وضعیت دستگاه برمی گردد؟

تق تق گاه به گاه به معنی نامناسب بودن کل پرینتر نیست. بسیاری از موارد با یک تنظیم یا رفع مقاومت ساده حل می شوند.

اما اگر در یک کاربرد مشخص به طور مداوم با دبی بالا، مسیر تغذیه دشوار، متریال خاص یا چاپ طولانی کار می کنید، کیفیت طراحی سیستم اکستروژن و هات اند اهمیت بیشتری پیدا می کند.

هنگام بررسی انواع پرینتر سه بعدی فقط ابعاد چاپ را نبینید. نوع کاربرد، پایداری سیستم تغذیه، ساختار حرارتی و تناسب دستگاه با ماده و حجم تولید نیز باید در تصمیم نهایی دخیل باشند.

سوالات متداول

آیا تق تق اکسترودر همیشه یعنی نازل گرفته است؟

نه. گرفتگی یا محدود شدن مسیر نازل یکی از علت هاست، اما نازل بیش از حد نزدیک به میز، سرعت و دبی بیش از توان هات اند، Heat Creep، گیر کردن قرقره یا تنظیم نادرست فشار چرخ دنده اکسترودر هم می توانند همین صدا را ایجاد کنند.

چرا اکسترودر فقط در لایه اول تق تق می کند؟

اگر صدا فقط در لایه اول شنیده می شود، اول فاصله نازل تا میز را بررسی کنید. وقتی نازل بیش از حد نزدیک باشد، خروجی پلاستیک محدود می شود و فشار در مسیر بالا می رود؛ در نتیجه موتور یا چرخ دنده اکسترودر ممکن است پرش کند.

چرا با افزایش سرعت چاپ صدای تق تق بیشتر می شود؟

با افزایش سرعت، هات اند باید در هر ثانیه حجم بیشتری از فیلامنت را ذوب و عبور دهد. اگر دبی درخواستی از ظرفیت واقعی هات اند و فیلامنت بیشتر شود، مقاومت بالا می رود و اکسترودر ممکن است کلیک یا پرش کند.

آیا سفت کردن پیچ فشار اکسترودر مشکل را حل می کند؟

فقط وقتی فشار چرخ دنده واقعا کم باشد. سفت کردن بیش از حد می تواند فیلامنت را له کند، اصطکاک را بالا ببرد و تشخیص علت اصلی را سخت تر کند. ابتدا مقاومت مسیر، دما، سرعت و وضعیت نازل را بررسی کنید.

دیدگاهتان را بنویسید

نشانی ایمیل شما منتشر نخواهد شد. بخش‌های موردنیاز علامت‌گذاری شده‌اند *