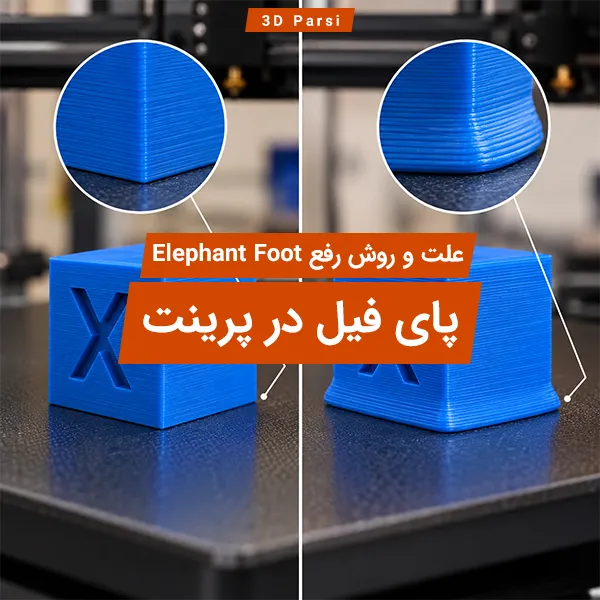
پای فیل در پرینت سه بعدی یا Elephant Foot زمانی رخ می دهد که لبه های پایین قطعه کمی از دیواره های بالاتر بیرون بزنند و پایه چاپ از اندازه واقعی بزرگ تر شود. این عیب بیشتر در یک یا چند لایه ابتدایی دیده می شود و برای قطعات مونتاژی، سوراخ ها، محفظه ها و مدل هایی که تلرانس ابعادی مهمی دارند می تواند مشکل ساز باشد. فشردگی بیش از حد لایه اول، فاصله نامناسب نازل تا میز و شرایط حرارتی لایه های پایین از علت های مهم آن هستند.
برای رفع مشکل، ترتیب منطقی این است:
ابتدا مطمئن شوید واقعا با Elephant Foot روبه رو هستید.
کیفیت و میزان فشردگی لایه اول را بررسی کنید.
تراز میز و فاصله نازل تا سطح چاپ را اصلاح کنید.
اگر میز گرم دارید، دمای آن را متناسب با فیلامنت بررسی کنید.
Flow را فقط در صورت وجود شواهد واقعی از اکستروژن زیاد تغییر دهید.
در پایان، برای دقت ابعادی بیشتر از Elephant Foot Compensation اسلایسر استفاده کنید.
نکته مهم این است که Elephant Foot Compensation نباید جای کالیبراسیون صحیح دستگاه را بگیرد. اگر لایه اول بیش از حد فشرده است، بهتر است ابتدا علت فیزیکی را برطرف کنید و بعد سراغ جبران نرم افزاری بروید.
هر پهن شدگی در پایین قطعه، پای فیل نیست. قبل از تغییر تنظیمات، به شکل عیب دقت کنید.
چیزی که می بینید
علت محتمل
اولین بررسی
فقط لبه های یک یا چند لایه پایین بیرون زده اند
Elephant Foot
فاصله نازل، لایه اول و دمای میز
سطح لایه اول دارای شیار و برجستگی است و خطوط شدیدا له شده اند
نازل بیش از حد نزدیک به میز
Z Offset و تراز میز
کل دیواره قطعه ضخیم یا بزرگ تر از انتظار است
مشکل ابعادی یا اکستروژن
Flow و کالیبراسیون ابعادی
گوشه قطعه از میز بلند شده است
Warping
چسبندگی و شرایط حرارتی
قطعه از همان لایه اول خوب نمی چسبد
مشکل چسبندگی لایه اول
تمیزی سطح، تراز و فاصله نازل
اگر خطوط لایه اول کاملا تخت شده اند و بین خطوط برآمدگی ایجاد شده، نازل می تواند بیش از حد نزدیک باشد. در مقابل، اگر خطوط از یکدیگر فاصله دارند یا به خوبی به هم متصل نیستند، نازل احتمالا بیش از حد بالاست. مستندات کالیبراسیون Prusa نیز این دو حالت را از نشانه های مهم تنظیم نامناسب ارتفاع لایه اول معرفی می کند.
اگر مشکل اصلی شما چسبیدن یا نچسبیدن قطعه است، راهنمای مشکل لایه اول پرینت سه بعدی مسیر دقیق تری برای عیب یابی دارد.
چرا پای فیل در پرینت سه بعدی ایجاد می شود؟
۱. فاصله نازل تا میز بیش از حد کم است
یکی از اولین مواردی که باید بررسی شود، فشردگی بیش از حد لایه اول است.
لایه اول باید آن قدر به سطح نزدیک باشد که خطوط به یکدیگر متصل شوند و چسبندگی مناسبی ایجاد شود؛ اما اگر نازل بیش از حد پایین باشد، مواد مذاب فضای کافی در ارتفاع ندارند و بیشتر به اطراف رانده می شوند. نتیجه می تواند پهن شدن پایه قطعه باشد.
در پرینترهایی که میز گرم دارند، دمای زیاد می تواند لایه های پایین را برای مدت بیشتری نرم نگه دارد و زمینه تغییر شکل آنها را فراهم کند. OrcaSlicer نیز دمای بالای میز و تنظیم نادرست ارتفاع میز را از عوامل مرتبط با Elephant Foot معرفی می کند.
این به معنی پایین آوردن بی قاعده دمای میز نیست. کاهش بیش از حد دما ممکن است مشکل دیگری یعنی کاهش چسبندگی ایجاد کند.
دمای مناسب به نوع و گرید فیلامنت، سطح چاپ و توصیه سازنده ماده بستگی دارد. اگر دستگاه شما میز گرم ندارد، طبیعتا این مرحله موضوعیت ندارد و باید تمرکز بیشتری روی فاصله نازل، لایه اول و نرخ اکستروژن داشته باشید.
۳. مواد زیادی در لایه اول قرار می گیرد
گاهی فاصله نازل مناسب است اما تنظیمات لایه اول باعث می شوند حجم بیشتری از ماده روی سطح قرار گیرد.
مواردی مانند Flow لایه اول، عرض خط، ارتفاع لایه و پروفایل فیلامنت باید به صورت یک مجموعه بررسی شوند.
اما یک اشتباه رایج این است که با مشاهده پای فیل، Flow کل چاپ کاهش داده شود. اگر دیواره های بالاتر، Top Surface و سایر لایه ها طبیعی هستند، دستکاری Flow عمومی می تواند مشکلی را ایجاد کند که قبلا وجود نداشته است.
۴. چسبندگی خوب با فشردگی بیش از حد اشتباه گرفته شده است
گاهی برای جلوگیری از جدا شدن قطعه، کاربر عمدا نازل را بیش از حد به میز نزدیک می کند. ممکن است قطعه محکم به سطح بچسبد، اما این کار دقت ابعادی لبه پایین را خراب می کند.
هدف، چسبندگی کافی بدون له کردن بیش از حد لایه اول است.
اگر برای نگه داشتن قطعات بلند یا کوچک به سطح تماس بیشتری نیاز دارید، استفاده درست از Brim می تواند انتخاب بهتری از فشردن شدید لایه اول باشد. تفاوت این روش ها در مقاله اسکرت، بریم و رفت در پرینت سه بعدی توضیح داده شده است.
رفع پای فیل مرحله به مرحله
مرحله ۱: یک قطعه تست ساده چاپ کنید
برای عیب یابی، بهتر است از مدلی استفاده کنید که:
دیواره عمودی مشخص داشته باشد؛
پایه آن صاف باشد؛
اندازه آن را بتوان با کولیس مقایسه کرد؛
زمان و مواد زیادی مصرف نکند.
به جای قضاوت فقط با چشم، ضخامت یا عرض قطعه را نزدیک پایه و سپس چند میلی متر بالاتر اندازه بگیرید. اگر پایه بزرگ تر است اما دیواره های بعدی به ابعاد مورد انتظار نزدیک هستند، شواهد بیشتری برای Elephant Foot دارید.
مرحله ۲: لایه اول را از نزدیک بررسی کنید
سطح لایه اول را نگاه کنید.
نشانه های نازل بیش از حد پایین می توانند شامل موارد زیر باشند:
خطوط بسیار تخت و له شده؛
برجستگی بین مسیرهای اکستروژن؛
رانده شدن ماده به کنار دیواره خارجی؛
مقاومت غیرعادی خروج ماده در لایه اول.
هدف این نیست که فاصله نازل را آن قدر زیاد کنید که خطوط از هم جدا شوند. اصلاح را تدریجی انجام دهید و بعد از هر تغییر، دوباره لایه اول را بررسی کنید.
اگر فقط یک سمت مدل دچار بیرون زدگی بیشتر است، قبل از تغییر دما یا Flow بررسی کنید آیا فاصله نازل از میز در همه نقاط یکنواخت است یا نه.
در پرینترهایی که Z Offset قابل تنظیم دارند، مقدار را در جهتی اصلاح کنید که فشردگی اضافی لایه اول کمتر شود. جهت مثبت یا منفی عدد Z Offset بین سیستم ها و فریمورها یکسان نیست؛ بنابراین به جای حفظ کردن علامت، به نتیجه واقعی روی لایه اول توجه کنید.
مرحله ۴: دمای میز را فقط در صورت نیاز اصلاح کنید
اگر دستگاه میز گرم دارد و لایه اول از نظر ارتفاع مناسب به نظر می رسد اما پایه همچنان بیش از حد نرم و برجسته است، دمای میز را بررسی کنید.
کاهش دما باید:
در محدوده مناسب همان فیلامنت باشد؛
تدریجی انجام شود؛
همراه با کنترل چسبندگی باشد.
اگر بعد از کاهش دما گوشه ها شروع به بلند شدن کردند، احتمالا از محدوده مناسب عبور کرده اید. در این شرایط مشکل ممکن است از پای فیل به تاب برداشتن یا Warping تبدیل شود.
مرحله ۵: Flow را با شواهد بررسی کنید
Flow را صرفا برای کوچک کردن پایه دستکاری نکنید.
ابتدا بپرسید:
آیا لایه های بالاتر هم ماده اضافی دارند؟
اگر پاسخ خیر است، Flow عمومی احتمالا اولین متغیری نیست که باید تغییر کند.
اگر فقط First Layer Flow در پروفایل شما با مقدار متفاوتی تنظیم شده، همان تنظیم را جداگانه بررسی کنید. تغییر هر بار فقط یک متغیر، تشخیص علت را بسیار ساده تر می کند.
مرحله ۶: از Elephant Foot Compensation استفاده کنید
وقتی لایه اول، تراز، دما و اکستروژن منطقی هستند اما هنوز مقدار کمی پهن شدگی در لبه پایه باقی مانده، جبران نرم افزاری می تواند مفید باشد.
این تنظیم در اصل هندسه لایه یا لایه های پایین را کمی به داخل جبران می کند تا بیرون زدگی واقعی پس از چاپ به ابعاد مورد نظر نزدیک شود.
این مرحله برای اصلاح باقیمانده خطاست، نه پوشاندن یک لایه اول به شدت بد تنظیم شده.
مرحله ۷: نتیجه را اندازه گیری کنید
بعد از هر تغییر، همان فایل تست را با همان شرایط چاپ کنید.
سه نقطه را مقایسه کنید:
عرض طراحی شده مدل؛
عرض قطعه نزدیک پایین ترین لایه ها؛
عرض قطعه در بخش سالم دیواره.
اگر دیواره سالم است ولی پایه بزرگ تر مانده، مقدار کمی جبران می تواند منطقی باشد. اگر کل قطعه ابعاد نادرست دارد، مسئله از Elephant Foot فراتر است و باید کالیبراسیون ابعادی یا اکستروژن بررسی شود.
Elephant Foot Compensation؛ راه حل است یا فقط پوشاندن مشکل؟
هر دو حالت ممکن است.
اگر لایه اول به شدت له شده و شما فقط مقدار Compensation را زیاد کنید، در واقع علت اصلی را اصلاح نکرده اید. اما اگر چاپ از نظر مکانیکی و حرارتی درست تنظیم شده و تنها یک بیرون زدگی کوچک و تکرارپذیر باقی مانده باشد، جبران نرم افزاری ابزار مناسبی برای افزایش دقت ابعادی است.
Elephant Foot Compensation در PrusaSlicer
در PrusaSlicer این تنظیم در حالت Advanced یا Expert در دسترس است و لایه اول را برای جبران پهن شدگی کوچک تر می کند. Prusa برای نازل ۰.۴ میلی متر مقدار حدود ۰.۲ میلی متر را به عنوان مقداری که در بسیاری از شرایط معمول کار می کند ذکر می کند؛ اما این عدد نباید به عنوان مقدار جهانی برای هر دستگاه، فیلامنت یا پروفایل در نظر گرفته شود.
روش بهتر این است که با مقدار کم شروع کنید و نتیجه را با اندازه گیری واقعی قطعه ارزیابی کنید.
Elephant Foot Compensation در OrcaSlicer
OrcaSlicer امکان تعیین میزان جبران و تعداد لایه هایی را که تحت تاثیر آن هستند فراهم می کند. در چند لایه، میزان جبران به صورت تدریجی کاهش می یابد تا پس از محدوده انتخاب شده به صفر برسد. این قابلیت برای شرایطی مفید است که تغییر شکل فقط محدود به اولین خط چاپ نیست و چند لایه پایین را درگیر می کند.
در هر اسلایسر، نام و رفتار دقیق تنظیمات ممکن است با نسخه نرم افزار تغییر کند؛ بنابراین منطق عیب یابی مهم تر از کپی کردن یک عدد از پروفایل شخص دیگر است.
از کجا بفهمیم مقدار Compensation بیش از حد است؟
اگر مقدار جبران زیاد شود، ممکن است پایه قطعه بیش از حد کوچک شود یا جزئیات باریک لایه اول تحت تاثیر قرار گیرند.
در PrusaSlicer فعال بودن این جبران می تواند حتی باعث شود Brim در Preview کمی جدا از مدل به نظر برسد؛ اما اگر در چاپ واقعی Brim به قطعه متصل نشود، Prusa این وضعیت را یکی از نشانه های زیاد بودن مقدار جبران می داند.
بنابراین هدف این نیست که عدد Compensation را تا ناپدید شدن کامل هر اثر بصری بالا ببرید؛ هدف رسیدن به ابعاد قابل قبول بدون تخریب هندسه لایه اول است.
پای فیل برای قطعات مونتاژی چرا مهم تر است؟
در یک مدل تزئینی، بیرون زدگی بسیار کوچک پایین قطعه ممکن است عملا مهم نباشد. اما در قطعات مهندسی می تواند باعث شود:
دو قطعه کنار یکدیگر ننشینند؛
بدنه داخل محفظه قرار نگیرد؛
قطعه روی سطح مرجع لق بزند؛
لبه پایین با قطعه مجاور برخورد کند؛
تلرانس مونتاژ از بین برود.
در چنین کاربردهایی، فقط ظاهر قطعه را بررسی نکنید. اندازه گیری پایه و مقایسه آن با بخش سالم دیواره، معیار بهتری از قضاوت چشمی است.
اگر فایل CAD در اختیار شماست، در بعضی طراحی ها می توان یک پخ کوچک و کنترل شده در لبه پایینی در نظر گرفت تا حساسیت مونتاژ به بیرون زدگی جزئی کاهش یابد. این راهکار طراحی، جایگزین کالیبراسیون صحیح چاپ نیست؛ مخصوصا اگر قطعه باید دقیقا مطابق نقشه ساخته شود.
اشتباهات رایج هنگام رفع Elephant Foot
بالا بردن بیش از حد نازل
ممکن است پای فیل کمتر شود، اما در عوض خطوط لایه اول از هم جدا شوند و چسبندگی افت کند. هدف پیدا کردن نقطه تعادل است.
کاهش شدید دمای میز
رفع یک مشکل با ایجاد Warping موفقیت محسوب نمی شود. دما را فقط در محدوده سازگار با متریال و سطح چاپ تغییر دهید.
کاهش Flow کل چاپ بدون بررسی سایر لایه ها
اگر فقط پایه مشکل دارد، کاهش Flow کل می تواند دیواره ها و لایه های بعدی را دچار کم اکسترودی کند.
شروع مستقیم با Compensation
اگر Z Offset اشتباه است، ابتدا Z Offset را درست کنید. جبران نرم افزاری برای خطای کوچک و تکرارپذیر بسیار مفیدتر از یک لایه اول بد تنظیم شده است.
اشتباه گرفتن Warping با Elephant Foot
در Elephant Foot لبه پایین به بیرون برجسته می شود. در Warping بخشی از پایه از میز جدا و به سمت بالا کشیده می شود. علت و روش رفع این دو یکسان نیست.
یک مسیر عیب یابی عملی
اگر بخواهیم کل فرایند را به یک مسیر کوتاه تبدیل کنیم:
فقط لبه پایین بزرگ شده است؟ ابتدا لایه اول را بررسی کنید.
لایه اول شدیدا له شده است؟ Z Offset و تراز میز را اصلاح کنید.
لایه اول از نظر فاصله مناسب است اما پایه نرم و برجسته می ماند؟ در دستگاه دارای میز گرم، شرایط دمایی میز را بررسی کنید.
دیواره های بالاتر هم بیش از حد ضخیم هستند؟ سراغ کالیبراسیون Flow و اکستروژن بروید.
همه موارد درست هستند و فقط مقدار کمی خطای پایه باقی مانده؟ Elephant Foot Compensation را به صورت تدریجی تنظیم کنید.
گوشه قطعه از میز بلند می شود؟ احتمالا مسئله اصلی Warping است، نه پای فیل.
این ترتیب باعث می شود به جای تغییر همزمان چند تنظیم، علت اصلی را پیدا کنید و نتیجه هر تغییر قابل ارزیابی باقی بماند.
اگر در مرحله انتخاب دستگاه هستید، امکانات مرتبط با کنترل لایه اول، نوع میز چاپ و سطح کاربری را می توانید هنگام مقایسه پرینترهای سه بعدی در کنار نیاز واقعی پروژه بررسی کنید.
سوالات متداول
پای فیل در پرینت سه بعدی دقیقا چیست؟
پای فیل یا Elephant Foot زمانی رخ می دهد که لبه های پایین قطعه از دیواره های بالاتر بیرون بزنند و ابعاد پایه کمی بزرگ تر شود. این مشکل معمولا به فشردگی بیش از حد لایه اول، تنظیم نبودن فاصله نازل تا میز یا شرایط حرارتی لایه های ابتدایی مربوط است.
آیا برای رفع Elephant Foot باید Flow را کم کنم؟
نه به عنوان اولین اقدام. اگر فقط لایه اول پهن شده اما دیواره های بالاتر درست هستند، ابتدا فاصله نازل، تراز میز و دمای میز را بررسی کنید. کاهش Flow کلی وقتی منطقی است که نشانه های Over Extrusion در بخش های دیگر چاپ هم دیده شود.
Elephant Foot Compensation را روی چه عددی بگذاریم؟
عدد ثابت و جهانی وجود ندارد. مقدار مناسب به نازل، ارتفاع و عرض لایه اول، ماده و میزان فشردگی واقعی بستگی دارد. بهتر است از مقدار کم شروع کنید، قطعه تست را اندازه بگیرید و فقط تا حدی جبران را افزایش دهید که ابعاد پایه اصلاح شود.
فرق پای فیل با تاب برداشتن یا Warping چیست؟
در پای فیل، لبه پایین به سمت بیرون برجسته می شود اما قطعه معمولا روی میز باقی می ماند. در Warping، گوشه یا لبه قطعه از سطح چاپ بلند می شود و شکل پایه به علت جمع شدگی حرارتی تغییر می کند.