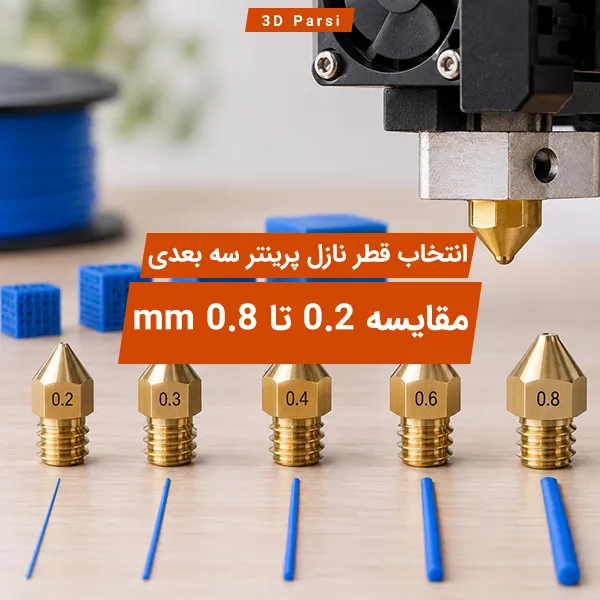
برای بیشتر چاپ های روزمره با فناوری FDM، نازل ۰.۴ میلی متری نقطه شروع مناسبی است. اگر قطعه نوشته های بسیار ریز، شیارهای ظریف یا جزئیات کوچک دارد، نازل ۰.۲ میلی متری ارزش بررسی دارد. برای قطعات کاربردی، براکت ها و محصولات کارگاهی بدون جزئیات بسیار ظریف، نازل ۰.۶ میلی متری می تواند انتخاب بهتری باشد. نازل ۰.۸ میلی متری بیشتر برای ساخت قطعات حجیم با دیواره های ضخیم مناسب است.
اما بزرگ تر شدن نازل لزوما به معنی افزایش سرعت چاپ نیست. اگر هات اند نتواند پلاستیک مورد نیاز را به اندازه کافی ذوب کند، افزایش قطر ممکن است فشار اکستروژن و افت کیفیت را بیشتر کند.
سه معیار اساسی انتخاب، کوچک ترین جزئیات ضروری، ضخامت و عملکرد دیواره ها و ظرفیت واقعی ذوب و تغذیه فیلامنت هستند.
قطر نازل دقیقا چه چیزی را در کیفیت چاپ تغییر می دهد؟
قطر نازل اندازه دهانه خروج پلاستیک مذاب است و بر عرض خطوط اکستروژن، نمایش جزئیات ریز و مقدار ماده لازم هنگام حرکت هد تاثیر می گذارد. با این حال، قطر نازل و ارتفاع لایه یک مفهوم نیستند.
تفاوت قطر نازل با ارتفاع لایه
قطر نازل بیشتر بر جزئیات قابل تولید در صفحه افقی X و Y اثر دارد؛ ارتفاع لایه تفکیک پذیری عمودی در محور Z و ظاهر پله ای سطوح شیب دار را تغییر می دهد.
برای مثال، کاهش ارتفاع لایه از ۰.۲ به ۰.۱ میلی متر الزاما نوشته بسیار باریکی را که عرض خطوط خروجی برای آن زیاد است خواناتر نمی کند. در مقابل، در مجسمه دارای انحناهای عمودی کاهش ارتفاع لایه می تواند اثر بیشتری بر ظاهر سطح بگذارد.
یک قاعده فنی رایج این است که ارتفاع لایه از حدود ۸۰ درصد قطر نازل بیشتر نشود؛ این یک سقف تقریبی است، نه ارتفاع لایه پیشنهادی برای همه قطعات. مطابق راهنمای PrusaSlicer برای نازل های مختلف می توان از آن به عنوان مرز اولیه استفاده کرد.
نازل ۰.۲: ارتفاع لایه حداکثر تقریبی ۰.۱۶ میلی متر
نازل ۰.۴: ارتفاع لایه حداکثر تقریبی ۰.۳۲ میلی متر
نازل ۰.۶: ارتفاع لایه حداکثر تقریبی ۰.۴۸ میلی متر
نازل ۰.۸: ارتفاع لایه حداکثر تقریبی ۰.۶۴ میلی متر
جنس فیلامنت، اتصال لایه ها، خنک کاری و توان هات اند ممکن است استفاده از ارتفاع کمتر را ضروری کند.
مقایسه نازل های ۰.۲، ۰.۴، ۰.۶ و ۰.۸ میلی متر
به جای پرسیدن اینکه کدام نازل بهتر است، ببینید هر قطر چه مسئله ای را حل می کند.
قطر نازل
کاربرد مناسب
محدودیت اصلی
۰.۲ میلی متر
نوشته و لوگوی کوچک، جزئیات ظریف
چاپ کندتر و حساسیت بیشتر به گرفتگی
۰.۴ میلی متر
چاپ عمومی، آموزشی و نمونه سازی
محدودیت در جزئیات بسیار ریز یا تولید حجیم
۰.۶ میلی متر
قطعات مکانیکی، براکت و کارگاه
کاهش توان نمایش برخی جزئیات کوچک
۰.۸ میلی متر
قطعات بزرگ و دیواره های ضخیم
نیاز بیشتر به جریان ماده و محدودیت ظرافت
نازل ۰.۲ میلی متری؛ مناسب وقتی جزئیات واقعا اهمیت دارند
اگر روی یک قطعه کوچک، متن برجسته یا شیار بسیار ظریفی دارید، ممکن است بعضی ویژگی ها با نازل ۰.۴ میلی متری حذف شوند. قطر ۰.۲ می تواند بخشی از این جزئیات را حفظ کند؛ اما برای پوشش همان سطح ممکن است مسیرها و لایه های بیشتری لازم باشد.
گرفتگی ناشی از آلودگی، حساسیت لایه اول و محدودیت سازگاری با مواد پرشده از چالش های این قطر هستند. برای قطعات ساده کارگاهی انتخاب آن معمولا توجیه ندارد.
نازل ۰.۴ میلی متری؛ انتخاب متعادل برای پروژه های متنوع
این قطر میان کیفیت جزئیات، زمان چاپ و انعطاف تنظیمات تعادل خوبی دارد. برای قطعات آموزشی، قاب الکترونیکی و مدل دکوراتیو اغلب نیاز به تغییر سخت افزار ایجاد نمی کند. دسترسی گسترده به پروفایل های آماده نیز مزیت آن است.
البته برای تولید حجیم و تکراری، تعداد مسیرهای بیشتر ممکن است زمان کل ساخت را افزایش دهد.
نازل ۰.۶ میلی متری؛ گزینه قابل بررسی برای تولید قطعات کاربردی
برای پایه نگهدارنده، براکت یا محفظه ای با دیواره های نسبتا ضخیم و جزئیات کم، نازل ۰.۶ می تواند تعداد برخی مسیرهای چاپ را کم کند.
نازل ۰.۶ به خودی خود قطعه را مستحکم تر نمی کند. استحکام به جهت لایه ها، تعداد دیواره ها، دما، اتصال مسیرها، نوع فیلامنت و هندسه وابسته است. برای سوراخ پیچ و سطوح مونتاژ، روش ارزیابی تلرانس و دقت ابعادی پرینت سه بعدی را به کار ببرید.
نازل ۰.۸ میلی متری؛ برای ساخت قطعات بزرگ با محدودیت های مشخص
با عرض خط و ارتفاع لایه بیشتر می توان برخی بخش های قطعات بزرگ را با مسیرها و لایه های کمتر ساخت. با این حال، شیار باریک، نوشته کوچک و دیواره ظریف ممکن است در پیش نمایش اسلایسر حذف یا تغییر کند.
محدودیت مهم دیگر، نرخ ذوب هات اند است؛ قطر بزرگ فقط زمانی به بهره وری کمک می کند که دستگاه از نظر جریان مواد و خنک کاری پاسخ گو باشد.
چرا نازل بزرگ تر همیشه چاپ را سریع تر نمی کند؟
سرعت حرکت هد، مثلا ۱۰۰ میلی متر بر ثانیه، تمام ماجرا نیست. در هر ثانیه باید حجم معینی پلاستیک از نازل خارج شود. تخمین جریان حجمی در مسیر یکنواخت:
جریان حجمی تقریبی = عرض خط × ارتفاع لایه × سرعت حرکت هنگام اکستروژن
واحد نتیجه mm³/s است. این رابطه تقریب مهندسی است و شکل واقعی مقطع رشته و رفتار گذرا را کامل توصیف نمی کند.
مثال محاسباتی برای نازل ۰.۴ میلی متری
با فرض عرض خط ۰.۴۴ میلی متر، ارتفاع لایه ۰.۲۰ میلی متر و سرعت ۵۰ میلی متر بر ثانیه:
0.44 × 0.20 × 50 = 4.4 mm³/s
حالا نازل ۰.۶ میلی متری را بررسی کنیم
با عرض خط ۰.۶۶ میلی متر، ارتفاع لایه ۰.۳۰ میلی متر و همان سرعت ۵۰ میلی متر بر ثانیه:
0.66 × 0.30 × 50 = 9.9 mm³/s
با وجود سرعت حرکت یکسان، تقاضای جریان در مثال دوم بیش از دو برابر شده است. این نتایج محاسبات فرضی هستند، نه نتیجه تست یک دستگاه مشخص.
گلوگاه اصلی کجاست؟
اگر سیستم ذوب در شرایط انتخاب شده نتواند این مقدار را تامین کند، کم اکسترود شدن، افت کیفیت یا پرش اکسترودر محتمل است. اگر سقف جریان پایدار یک سیستم فرضی ۸ mm³/s باشد، برای عرض ۰.۶۶ و ارتفاع ۰.۳۰، سقف نظری سرعت حدود ۴۰ میلی متر بر ثانیه خواهد بود؛ مقدار واقعی به شتاب، هندسه و حاشیه اطمینان نیاز دارد.
قبل از انتخاب نازل بزرگ، محدودیت Max Volumetric Speed را بررسی کنید. برای تشخیص صدای غیرعادی یا از دست رفتن تغذیه، راهنمای تق تق و پرش اکسترودر مفید است.
چطور قطر نازل را از روی طراحی قطعه انتخاب کنیم؟
اندازه کلی قطعه کافی نیست؛ سه ویژگی کوچک ترین جزئیات، دیواره ها و عملکرد مورد انتظار را به طور جداگانه بررسی کنید.
۱. کوچک ترین جزئیات واقعی قطعه چیست؟
در مدل یا پیش نمایش اسلایسر کوچک ترین نوشته، شیار، برجستگی و دیواره نازک را پیدا کنید. کاهش ارتفاع لایه تضمین نمی کند جزئیاتی که از عرض اکستروژن کوچک ترند درست ساخته شوند.
الگوریتم هایی مانند Variable Line Width یا Arachne می توانند عرض بعضی مسیرها را تغییر دهند؛ اما بدون محدودیت نیستند. مدل را با چند قطر اسلایس کنید و قبل از چاپ ببینید ویژگی ضروری حذف شده است یا نه.
۲. آیا ضخامت دیواره ها با عرض مسیر سازگار است؟
دیواره اسمی ۱.۲ میلی متری ممکن است با عرض خط ۰.۴ از سه مسیر و با عرض خط ۰.۶ از دو مسیر تشکیل شود. این مثال هندسی است و تعداد واقعی را تنظیمات، الگوریتم اسلایسر و همپوشانی مسیرها تعیین می کنند.
برای دیواره حساس به مونتاژ، فقط عدد قطر نازل را ملاک نگذارید؛ مسیر خروجی و سپس اندازه واقعی را کنترل کنید.
۳. قطعه برای نمایش است یا تحمل بار؟
در قطعه تزئینی کوچک، جزئیات و ظاهر اهمیت بالاتری دارند. در براکت، محفظه یا قطعه ای که بار تحمل می کند، جهت ساخت، ضخامت دیواره، اتصال لایه ها، ابعاد سوراخ ها و سازگاری ماده باید سنجیده شوند.
برای قطعات ایمنی محور و تحت بار زیاد، انتخاب قطر نازل جایگزین آزمون مهندسی و تایید عملکرد نیست.
انتخاب قطر نازل بر اساس نوع فیلامنت
نوع و ترکیب ماده مصرفی می تواند دامنه قطرهای قابل استفاده را محدود کند.
PLA و PETG معمولی
برای PLA و PETG بدون افزودنی درشت، نازل ۰.۴ میلی متری اغلب شروع مناسبی است؛ قطرهای دیگر نیز بسته به هدف قطعه و توان دستگاه قابل استفاده اند. با افزایش قطر ممکن است شرایط خنک شدن و نرخ اکستروژن تغییر کند.
فیلامنت های فیبر کربن و شیشه
در مواد تقویت شده دو عامل وجود دارد: سایش ناشی از ذرات و گرفتگی ناشی از ذرات و الیاف در دهانه کوچک. جنس مقاوم در برابر سایش و قطر مناسب را طبق توصیه سازنده ماده و هات اند انتخاب کنید.
برای نمونه، در راهنمای محصول Bambu Lab برای بعضی فیلامنت های تقویت شده، نازل ۰.۲ توصیه نشده و نازل فولادی سخت کاری شده با قطر بزرگ تر پیشنهاد شده است؛ این توصیه مخصوص همان محصول است و نباید تعمیم خودکار داد.
فیلامنت های دارای ذرات چوب، سنگ یا فلز
فیلامنت های ذره دار تزئینی ممکن است به دهانه بزرگ تر نیاز داشته باشند. ترکیب، اندازه ذرات و توصیه تولیدکننده تعیین کننده است. اگر خروجی ناپایدار شده، پیش از متهم کردن قطر نازل، مشکل گرفتگی را با راهنمای عیب یابی نازل مسدود بررسی کنید.
بعد از تعویض نازل چه تنظیماتی را اصلاح کنیم؟
تعویض فیزیکی از ۰.۴ به ۰.۶ بدون تغییر پروفایل اسلایسر یک خطای رایج است. تمام تنظیمات مرتبط با عرض مسیر، ارتفاع لایه و جریان مواد باید بازبینی شوند.
مرحله اول: مشخصات نازل واقعی را ثبت کنید
قطر، جنس و نوع نازل را ثبت کنید و از سازگاری رزوه، طول، محل آب بندی و ساختار هات اند مطمئن شوید. همه نازل های هم قطر روی همه دستگاه ها نصب نمی شوند.
تعویض مکانیکی را فقط مطابق دستورالعمل سازنده دستگاه انجام دهید. بعضی هات اندها در حالت گرم آب بندی می شوند؛ انجام روش اشتباه می تواند باعث نشتی، سوختگی یا آسیب مجموعه حرارتی شود.
مرحله دوم: پروفایل اسلایسر را اصلاح کنید
اگر پروفایل معتبر قطر جدید در دسترس است از آن شروع کنید؛ وگرنه یک نسخه مستقل از پروفایل پیشین بسازید. موارد ضروری عبارت اند از:
Nozzle Diameter: قطر واقعی نصب شده
Extrusion Width / Line Width: عرض مسیر
Layer Height: ارتفاع لایه متناسب با قطر
Wall Settings: تعداد و ضخامت دیواره ها
Speed و Max Volumetric Speed: محدودیت جریان پایدار
Temperature و Cooling: تنظیم متناسب با فیلامنت و بار اکستروژن
First Layer Settings: فاصله نازل، عرض و چسبندگی لایه اول
قبل از اجرای چاپ طولانی، با نمونه کوچک پایداری خروجی مواد، قرارگیری خطوط کنار یکدیگر و کیفیت لایه اول را کنترل کنید. سپس ارزیابی سرعت و کیفیت قطعه واقعی را آغاز کنید.
آزمون سه نمونه ای برای انتخاب نازل در کارگاه
برای اینکه انتخاب نازل تصمیمی تکرارپذیر باشد، به جای چاپ یک مدل بزرگ با همه نازل ها، سه نمونه کوچک با معیارهای متفاوت طراحی کنید. این چارچوب آموزشی است و نتیجه واقعی فقط پس از چاپ و اندازه گیری به دست می آید.
نمونه اول: پلاک جزئیات ظریف
یک پلاک با نوشته برجسته، شیار و ویژگی های دارای عرض متفاوت بسازید. بررسی کنید چه جزئیاتی در اسلایسر باقی می مانند، خوانایی نوشته پس از چاپ چقدر است و آیا شیارها بسته یا دچار تغییر شکل شده اند.
این آزمون نشان می دهد نازل کوچک تر واقعا برای محصول ارزش دارد یا خیر.
نمونه دوم: دیواره با ضخامت های مختلف
مدلی با دیواره های اسمی ۰.۸، ۱.۲، ۱.۶ و ۲ میلی متر بسازید. تعداد خطوط، فاصله یا همپوشانی نامطلوب و ضخامت واقعی پس از خنک شدن را یادداشت کنید.
نتیجه ویژه ترکیب دستگاه، ماده، اسلایسر و پروفایل همان آزمون است.
نمونه سوم: قطعه اتصال کاربردی
یک براکت کوچک با سوراخ پیچ و سطوح تماس طراحی کنید. ابعاد سوراخ، کیفیت مونتاژ، زمان، جرم ماده مصرفی و در صورت نیاز آزمون مکانیکی کنترل شده را ثبت کنید.
جا رفتن یک پیچ به تنهایی تایید استحکام یا ایمنی نیست.
فرم ثبت نتایج و انتخاب نهایی
معیار
روش ارزیابی
جزئیات
کوچک ترین ویژگی قابل قبول
دقت ابعادی
اختلاف اندازه واقعی و طراحی
زمان
زمان چاپ موفق
مصرف ماده
جرم قطعه و مواد جانبی
پایداری
تعداد چاپ موفق و خطاها
مونتاژ
قبول یا رد طبق نیاز پروژه
فیلامنت، جهت ساخت و شرایط نگهداری را تا حد امکان ثابت نگه دارید. بعضی تنظیمات مانند عرض خط ناچار با قطر تغییر می کنند؛ بنابراین نتیجه، مقایسه پروفایل های کاربردی هر قطر است، نه اثر قطر در شرایط کاملا یکسان.
قانون تصمیم گیری سه مرحله ای
گزینه های نامعتبر را حذف کنید: قطری که جزئیات ضروری را از بین می برد یا با فیلامنت سازگار نیست، مناسب نیست.
عملکرد را بسنجید: فقط پروفایل هایی را نگه دارید که شرایط ابعادی، مونتاژ و کیفیت را برآورده می کنند.
بهره وری را مقایسه کنید: میان گزینه های قبول شده، زمان، ضایعات، مصرف ماده و نرخ شکست را بسنجید.
سریع ترین چاپی که در مونتاژ مردود می شود، انتخاب بهینه نیست.
چه زمانی تعویض نازل ارزش اقتصادی دارد؟
در تولید تکراری، زمان تنظیم اولیه می تواند در تعداد بالای قطعات جبران شود؛ اما تعویض مکرر برای سفارش های تک نسخه ای ممکن است هزینه ساز باشد.
صرفه جویی خالص زمان = تعداد قطعات × کاهش زمان هر قطعه − زمان تعویض و تنظیم − زمان آزمون اضافی
اگر در یک سناریوی فرضی، هر قطعه ۱۲ دقیقه سریع تر شود و ۳۰ قطعه لازم باشد، صرفه جویی ناخالص ۳۶۰ دقیقه است. با ۴۵ دقیقه زمان تعویض، تنظیم و کنترل کیفیت، صرفه جویی خالص ۳۱۵ دقیقه خواهد بود؛ مشروط به اینکه نرخ شکست و کیفیت افت نکنند.
هزینه ضایعات، استهلاک و قطعات مردود هم باید در تصمیم عملی لحاظ شوند.
پنج اشتباه رایج هنگام انتخاب قطر نازل
انتخاب بزرگ ترین نازل فقط برای سرعت: ابتدا ظرفیت جریان هات اند را بررسی کنید.
کاهش ارتفاع لایه برای جبران تمام جزئیات: تفکیک پذیری افقی و عمودی یکسان نیست.
نازل کوچک برای فیلامنت پرشده: احتمال گرفتگی و سایش را بررسی کنید.
تصور افزایش قطعی استحکام با قطر بزرگ: استحکام تابع طراحی، جهت لایه و کیفیت فرایند است.
تعویض بدون پروفایل جداگانه: اطلاعات نازل و تنظیمات اکستروژن باید مطابق باشند.
برای دستگاه های مختلف چه نکته ای مهم تر است؟
در دستگاه های آموزشی و خانگی، سازگاری مکانیکی، پروفایل درست و پایداری لایه اول اهمیت دارد. در تولید کارگاهی، توان پایدار ذوب، رفتار اکسترودر در کار طولانی و تکرارپذیری هم مهم هستند.
در دسته انواع پرینتر سه بعدی 3D پارسی رده های دستگاه را بر اساس امکانات و ابعاد ساخت بررسی کنید. از بزرگ بودن حجم ساخت نمی توان پشتیبانی خودکار از قطر ۰.۸ یا جریان حجمی خاص را نتیجه گرفت.
نازل ۰.۴ نقطه شروع متعادلی است. قطر ۰.۲ برای جزئیات واقعا ظریف، قطر ۰.۶ برای بسیاری از قطعات کاربردی و تولید تکراری و قطر ۰.۸ برای برخی قطعات بزرگ و دیواره های ضخیم ارزش بررسی دارند؛ البته به شرط سازگاری مواد و توان دستگاه.
اول کوچک ترین جزئیات ضروری، ماده و ظرفیت جریان سیستم را مشخص کنید؛ سپس از بین گزینه های قابل قبول، پایدارترین و کارآمدترین پروفایل را انتخاب کنید. این روش به جای تکیه بر یک عدد سخت افزاری، کیفیت محصول نهایی را معیار قرار می دهد.
سوالات متداول درباره انتخاب قطر نازل
آیا نازل ۰.۶ میلی متر همیشه از نازل ۰.۴ سریع تر است؟
خیر. اگر هات اند نتواند ماده مورد نیاز را با نرخ کافی ذوب کند، سرعت واقعی باید کاهش پیدا کند. زمان چاپ به هندسه قطعه، ارتفاع لایه، تعداد مسیرها و محدودیت جریان حجمی هم بستگی دارد.
آیا با نازل ۰.۸ میلی متر می توان ارتفاع لایه ۰.۲ میلی متر داشت؟
بله، در صورت پشتیبانی پروفایل و تنظیم درست اکستروژن ممکن است؛ قطر بزرگ نازل شما را مجبور به استفاده از لایه ضخیم نمی کند. با این حال، عرض مسیر در صفحه XY همچنان بر نمایش جزئیات ریز تاثیر دارد.
آیا نازل ۰.۲ میلی متر برای فیلامنت فیبر کربن مناسب است؟
معمولا خیر. ذرات و الیاف افزوده شده احتمال گرفتگی را افزایش می دهند و مواد ساینده به نازل مقاوم در برابر سایش نیاز دارند. قطر پیشنهادی را باید از راهنمای همان فیلامنت و سازنده هات اند بررسی کرد.