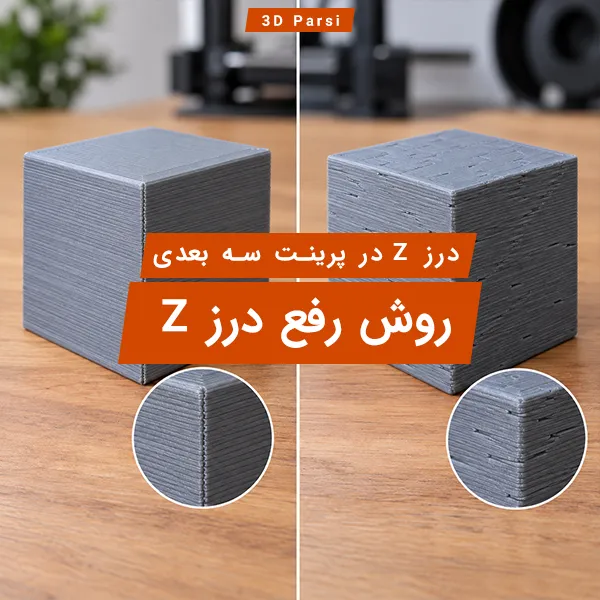
Z Banding چیست و چرا روی دیواره قطعه نوار میاندازد؟
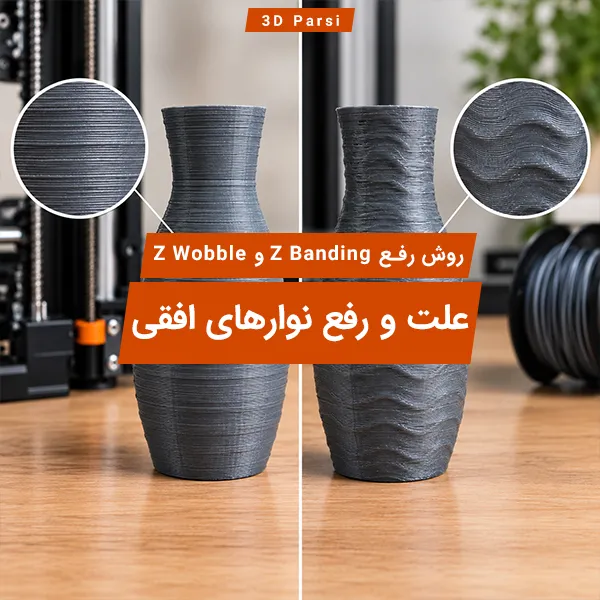
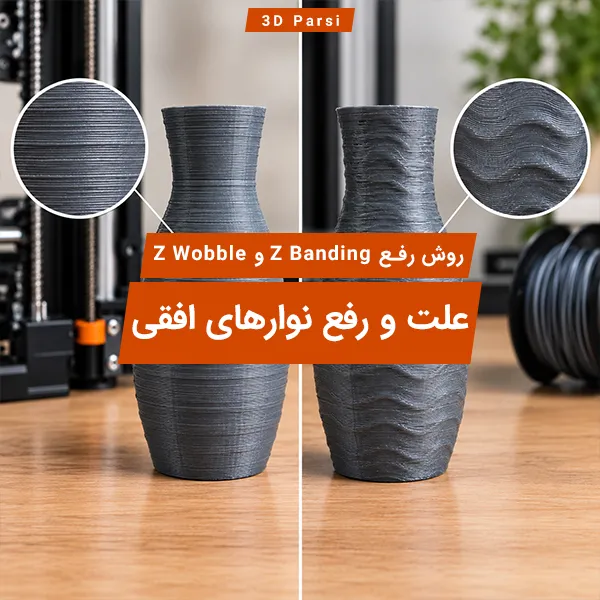
اگر روی دیواره یک قطعه بلند، نوارهای افقی یا موجهایی میبینید که در ارتفاع تکرار میشوند، یکی از مظنونهای اصلی سیستم حرکت محور Z است. این عیب معمولا با نامهای Z Banding و Z Wobble شناخته میشود؛ اما این دو اصطلاح دقیقا یک معنی ندارند و مهمتر از آن، هر خط افقی روی پرینت را نباید به لیداسکرو نسبت داد.
در Z Wobble، حرکت دورانی لیداسکرو یا مجموعه محور Z بهجای اینکه فقط باعث جابهجایی عمودی شود، یک مؤلفه جانبی ناخواسته به کالسکه، گنتری یا نازل منتقل میکند. نتیجه میتواند تغییر تناوبی موقعیت دیواره باشد. Z Banding اصطلاح گستردهتری است و نوارهای قابل مشاهده در ارتفاع قطعه را توصیف میکند؛ نوارهایی که علاوه بر ایراد مکانیکی محور Z، گاهی از تغییر دبی اکستروژن، دما یا حتی هندسه مدل ناشی میشوند.
پس اولین کار تعویض لیداسکرو نیست؛ اولین کار تشخیص الگوی عیب است.
اگر نوارها با فاصله تقریبا ثابت تکرار میشوند، بررسی محور Z اهمیت زیادی پیدا میکند. اگر عیب فقط در یک ارتفاع مشخص ظاهر میشود، همراه با تغییر هندسه مدل جابهجا میشود یا روی چاپ دوم الگوی متفاوتی دارد، باید قبل از متهم کردن محور Z سراغ علتهای دیگر رفت.
Z Banding و Z Wobble دقیقا چه شکلی هستند؟
برای تشخیص درست، به یک خط منفرد نگاه نکنید. قطعه را از کنار و زیر نور مایل بررسی کنید و دنبال الگو بگردید.
نشانههایی که احتمال مشکل محور Z را بیشتر میکنند عبارتاند از:
نوارهای افقی با فاصله نسبتا منظم در ارتفاع قطعه
تکرار برجستگی و فرورفتگی در چند چرخه
دیده شدن عیب روی دیوارههای مختلف یک مدل ساده
تکرار تقریبی الگو در چاپ دوباره همان تست
تغییر قابل مشاهده سطح بدون جابهجایی ناگهانی کل لایه
شدیدتر شدن عیب در بخشی از ارتفاع که محور Z سختتر حرکت میکند
اما اگر لایهها واقعا نسبت به یکدیگر به چپ یا راست منتقل شدهاند، مسئله به جابجایی لایه در پرینت سه بعدی نزدیکتر است.
اگر موجها عمدتا بعد از گوشههای تیز دیده میشوند و با فاصله گرفتن از گوشه ضعیفتر میشوند، Ghosting و Ringing مظنون مناسبتری هستند.
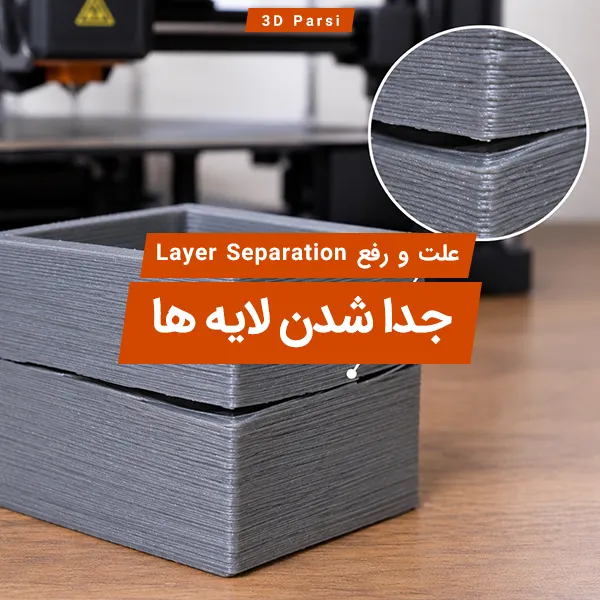
و اگر بهجای تغییر شکل سطح، بین لایهها ترک یا شکاف دارید، باید مسیر رفع جدا شدن لایهها را بررسی کنید.
این تفکیک ساده جلوی یکی از پرهزینهترین روشهای عیبیابی را میگیرد: باز کردن و تعویض قطعات سالم برای مشکلی که اصلا از محور Z نیست.
تفاوت Z Banding با Layer Shifting، Ghosting و مشکل اکستروژن
چهار عیب میتوانند در نگاه اول «خط روی دیواره» به نظر برسند، اما رفتارشان متفاوت است.
عیب
نشانه کلیدی
مظنون اصلی
Z Banding / Z Wobble
نوار یا موج تکرارشونده در ارتفاع
محور Z، لیداسکرو، همراستایی، لقی یا مقاومت حرکت
Layer Shifting
انتقال ناگهانی بخشی از قطعه در X یا Y
تسمه، پولی، استپر، برخورد یا حرکت محور
Ghosting / Ringing
موج محوشونده بعد از گوشه و تغییر جهت
لرزش، شتاب، صلبیت و رزونانس
نوسان اکستروژن
تغییر پهنا یا بافت خطوط همراه با جریان نامنظم
مسیر فیلامنت، نازل، دما، Flow یا اکسترودر
یک نشانه بهتنهایی حکم قطعی نیست. ارزش تشخیصی زمانی بالا میرود که شکل عیب، محل وقوع و تکرار آن را همزمان بررسی کنید.
قبل از باز کردن پرینتر، یک تست تشخیصی بسازید
برای عیبیابی Z Banding، یک مدل پیچیده انتخاب خوبی نیست. لوگو، سوراخ، تغییر ضخامت، اینفیل متغیر و جزئیات هندسی میتوانند اثرهای دیگری روی سطح ایجاد کنند.
یک برج یا استوانه ساده با دیواره یکنواخت چاپ کنید. هدف این تست ثبت رفتار دستگاه در ارتفاع است، نه تولید یک قطعه زیبا.
برای اینکه تست قابل مقایسه باشد:
از فیلامنتی استفاده کنید که رفتار آن را میشناسید.
پروفایل چاپ را در میانه تست تغییر ندهید.
سرعت و دما را ثابت نگه دارید.
محل نوارهای واضح را از کف قطعه اندازه بگیرید.
فاصله بین چند نوار متوالی را یادداشت کنید.
همان فایل را یک بار دیگر بدون تغییر چاپ کنید.
اگر قلهها و فرورفتگیها در چاپ دوم تقریبا در همان ارتفاعها تکرار شدند، احتمال یک علت سیستماتیک بیشتر میشود. اگر الگو کاملا جابهجا شد، باید عوامل متغیر مثل جریان ماده، دما یا رفتار فیلامنت را جدیتر بررسی کنید.
این روش از نگاه کردن به یک Benchy یا قطعه پیچیده اطلاعات بیشتری درباره محور Z میدهد، چون متغیرهای مزاحم را کم میکند.
آزمون دوره تناوب؛ سرنخی که لیداسکرو به شما میدهد
یکی از مفیدترین سرنخها در عیبیابی Z Wobble، فاصله تکرار نوارها است.
فرض کنید روی یک برج تست، برجستگی واضحی در ارتفاع ۸ میلیمتر، نمونه بعدی در حدود ۱۶ میلیمتر و نمونه بعدی نزدیک ۲۴ میلیمتر مشاهده میکنید. مهمترین نکته عدد ۸ نیست؛ مهم این است که یک دوره تقریبا ثابت وجود دارد.
حالا چاپ را تکرار کنید. اگر همان دوره دوباره ظاهر شود، میتوان به دنبال پدیدهای گشت که با حرکت یا چرخش محور Z تکرار میشود.
یک لیداسکروی کاملا مستقیم که فقط وظیفه ایجاد حرکت عمودی را انجام میدهد، نباید چرخش خود را به صورت موج جانبی روی دیواره چاپ منتقل کند. اما اگر لیداسکرو تاب داشته باشد، نصب آن ناهمراستا باشد، مهره تحت تنش جانبی قرار گرفته باشد یا مجموعه اجازه جذب خطای کوچک را ندهد، این حرکت میتواند به سازه منتقل شود.
نکته مهم: برابر بودن تقریبی فاصله نوارها با یک ویژگی مکانیکی فقط یک سرنخ است، نه اثبات قطعی. قبل از خرید قطعه، باید با تستهای بعدی فرضیه را تأیید کنید.
تست چرخاندن دستی محور Z؛ ساده اما بسیار گویا
پرینتر را در شرایط ایمن خاموش کنید و طبق ساختار دستگاه، محور Z را بهآرامی در محدوده مجاز حرکت دهید. در دستگاههایی که امکان چرخاندن دستی لیداسکرو بدون آسیب وجود دارد، به حس حرکت توجه کنید.
حرکت سالم باید تا حد امکان یکنواخت باشد. اگر در هر دور یا در ارتفاع مشخصی مقاومت زیاد و کم میشود، صدای ساییدگی شنیده میشود یا گنتری تمایل به حرکت جانبی دارد، یک سرنخ مکانیکی پیدا کردهاید.
در پرینترهای دارای دو لیداسکرو، علاوه بر حرکت نرم، همارتفاع و همراستا بودن دو سمت محور نیز اهمیت دارد. اگر یک سمت نسبت به سمت دیگر تحت بار متفاوت باشد، مشکل میتواند به صورت کج شدن گنتری یا تغییر کیفیت در ارتفاع ظاهر شود.
هیچ پیچ تنظیمی را صرفا برای «محکمتر شدن» تا انتها سفت نکنید. در سیستم حرکتی، سفتتر همیشه بهتر نیست؛ پیشبار یا فشار جانبی اضافی میتواند خودش Binding ایجاد کند.
علت اول: لیداسکروی تابدار یا ناهمراستا
لیداسکرو یکی از اولین قطعاتی است که هنگام مشاهده Z Wobble بررسی میشود، اما باید بین تاب واقعی پیچ و نصب نامناسب تفاوت گذاشت.
گاهی خود لیداسکرو سالم است ولی محور موتور، کوپلر، مهره و نقاط هدایت خط مشترکی ندارند. در چنین شرایطی مجموعه هنگام چرخش مجبور میشود خطای همراستایی را تحمل کند و این نیرو میتواند به گنتری منتقل شود.
برای بررسی:
به حرکت انتهای لیداسکرو هنگام چرخش آهسته نگاه کنید.
دنبال حرکت دایرهای غیرعادی یا تغییر فاصله نسبت به یک مرجع ثابت باشید.
وضعیت نصب مهره لیداسکرو را بررسی کنید.
مطمئن شوید هیچ براکت یا بست، پیچ را برخلاف مسیر طبیعی آن به یک سمت نمیکشد.
بررسی کنید مشکل پس از مونتاژ، جابهجایی یا تعمیر دستگاه شروع نشده باشد.
اگر عیب بلافاصله بعد از باز و بسته کردن محور Z ایجاد شده، قبل از سفارش لیداسکروی جدید، همراستایی مونتاژ را دوباره بررسی کنید.
علت دوم: کوپلر اشتباه نصب شده است
کوپلر رابط موتور Z و لیداسکرو است و نصب نادرست آن میتواند رفتار محور را تغییر دهد.
اشتباه رایج این است که کاربر تصور میکند هرچه شفت موتور و لیداسکرو عمیقتر داخل کوپلر فرو بروند و تمام اجزا تحت فشار بیشتری بسته شوند، اتصال دقیقتر میشود. در عمل باید طراحی همان دستگاه رعایت شود؛ کوپلر باید مطابق ساختار پرینتر نصب شود و نباید باعث تماس، فشار محوری یا ناهمراستایی ناخواسته شود.
پیچهای کوپلر نیز باید روی محل صحیح شفت محکم شوند. اگر اتصال لق باشد، حرکت Z دقیق منتقل نمیشود؛ اگر مونتاژ کج و تحت تنش باشد، همان اتصال میتواند خطای جانبی ایجاد کند.
بهجای نسخه عمومی «کوپلر را بیشتر سفت کن»، سه چیز را بررسی کنید: موقعیت، هممحوری و لقی.
علت سوم: Z Binding؛ وقتی محور Z آزاد حرکت نمیکند
Z Binding یعنی مجموعه محور Z در بخشی از مسیر با مقاومت غیرعادی روبهرو میشود.
منشأ آن میتواند آلودگی، مونتاژ نامناسب، همراستا نبودن اجزا، مشکل در مهره یا سیستم هدایت خطی باشد. نتیجه همیشه یکسان نیست؛ ممکن است نوار سطحی، تغییر ارتفاع لایه یا صدای غیرعادی ببینید.
یک تست کاربردی این است که محور را در چند ارتفاع بررسی کنید. اگر مقاومت فقط در محدوده خاصی افزایش مییابد، همان محدوده ارزش بازرسی بیشتری دارد.
همچنین دستورالعمل روانکاری دستگاه خودتان را ملاک قرار دهید. نوع لیداسکرو، مهره و سیستم هدایت در پرینترها یکسان نیست و استفاده خودسرانه از گریس یا روغن نامناسب میتواند آلودگی جمع کند یا با طراحی مجموعه سازگار نباشد.
علت چهارم: لقی در مهره، کالسکه یا مجموعه گنتری
حرکت محور Z باید قابل پیشبینی باشد. اگر مجموعهای که موقعیت نازل یا میز را تعیین میکند لقی قابل توجه داشته باشد، نیروهای چاپ میتوانند موقعیت آن را اندکی تغییر دهند.
با دستگاه خاموش و سرد، قطعات مرتبط را بدون اعمال نیروی زیاد بررسی کنید. هدف پیدا کردن حرکت آزاد غیرعادی است، نه آزمایش استحکام دستگاه با فشار دست.
پیچ شل، چرخ تنظیمنشده، بیرینگ آسیبدیده یا اتصال لق میتواند کیفیت سطح را کاهش دهد. در مقابل، سفت کردن بیش از حد چرخها و بیرینگها نیز اصطکاک ایجاد میکند. تنظیم درست جایی بین «لق» و «تحت فشار شدید» است.
اگر مطمئن نیستید مشکل از کدام بخش است، راهنمای کالیبراسیون پرینتر سه بعدی برای بررسی عمومی دستگاه مسیر مناسبتری است؛ در این مقاله تمرکز فقط روی عیب تناوبی محور Z است.
علت پنجم: دو لیداسکرو Z با هم همسطح نیستند
در بعضی پرینترها محور Z توسط دو لیداسکرو حرکت میکند. اگر دو سمت گنتری نسبت به فریم یا میز در وضعیت مناسبی قرار نداشته باشند، کیفیت حرکت میتواند تحت تأثیر قرار گیرد.
نشانه مهم، اختلاف ارتفاع محسوس دو طرف یا حرکت نامتقارن است. در این وضعیت صرفا چرخاندن تصادفی یکی از پیچها راهحل خوبی نیست؛ روش همتراز کردن به طراحی دستگاه و نحوه درایو دو موتور بستگی دارد.
پس از تنظیم، گنتری را نسبت به مرجع سازهای معتبر دستگاه بررسی کنید، نه صرفا نسبت به سطح یک میز کار که ممکن است خودش تراز نباشد.
علت ششم: مشکل اصلا از محور Z نیست
این مرحلهای است که بسیاری از عیبیابیها از آن عبور میکنند.
نوار افقی میتواند در اثر تغییر مقدار پلاستیک خروجی نیز دیده شود. اگر در چند لایه ماده کمی بیشتر و سپس کمتر خارج شود، دیواره میتواند ضخیم و نازک شود و ظاهری شبیه Banding پیدا کند.
اگر نوارها دوره منظم مکانیکی ندارند، موارد زیر را بررسی کنید:
دام تشخیصی مهم: یک خط افقی منفرد لزوما Z Banding نیست
فرض کنید قطعهای تقریبا استوانهای چاپ کردهاید و دقیقا در ارتفاعی که کف داخلی، سوراخ یا بخش دیگری از مدل شروع میشود یک خط روی پوسته ایجاد شده است.
این اتفاق لزوما به محور Z مربوط نیست.
تغییر هندسه میتواند طول مسیر چاپ، زمان هر لایه، نحوه خنک شدن، تعداد دیوارههای همجوار یا شرایط جریان ماده را تغییر دهد. در نتیجه یک خط موضعی در ارتفاع مشخص دیده میشود.
برای تشخیص، همان ارتفاع را در Preview اسلایسر بررسی کنید. اگر خط دقیقا با یک تغییر بزرگ در ساختار مدل همزمان است و روی یک برج ساده ظاهر نمیشود، باز کردن محور Z تصمیم منطقیای نیست.
همین نکته دلیل استفاده از برج تست یکنواخت است: باید اثر مکانیک دستگاه را از اثر هندسه فایل جدا کنیم.
مسیر رفع Z Banding؛ از کمریسکترین بررسی شروع کنید
برای جلوگیری از ایجاد چند متغیر جدید، ترتیب عیبیابی اهمیت دارد.
یک تست ساده چاپ کنید و محل نوارها را اندازه بگیرید.
همان G-code را دوباره چاپ کنید و ببینید الگو تکرار میشود یا نه.
Ghosting، Layer Shifting و خطای اکستروژن را از روی شکل عیب رد کنید.
با دستگاه خاموش و در شرایط ایمن، حرکت محور Z را از نظر مقاومت غیرعادی بررسی کنید.
لقی اتصالات و گنتری را کنترل کنید.
لیداسکرو، مهره و کوپلر را از نظر نصب و همراستایی بررسی کنید.
در سیستم دو Z، همسطح بودن دو سمت گنتری را طبق روش مناسب همان دستگاه کنترل کنید.
اگر شواهد هنوز به محور Z اشاره میکنند، لیداسکرو را از نظر تاب یا آسیب بررسی کنید.
پس از هر اصلاح، همان تست قبلی را بدون تغییر سایر متغیرها دوباره چاپ کنید.
مرحله نهم از همه مهمتر است. اگر همزمان کوپلر را باز کنید، چرخها را تنظیم کنید، Flow را تغییر دهید و لیداسکرو را روانکاری کنید، حتی در صورت بهبود چاپ نمیدانید کدام تغییر مؤثر بوده است.
ماتریس تشخیص سریع Z Banding
برای عیبیابی عملی میتوانید از این منطق استفاده کنید:
نوارها منظم و تکرارشوندهاند؟ ابتدا محور Z، لیداسکرو، کوپلر و Binding را بررسی کنید.
موجها فقط بعد از گوشه ظاهر میشوند؟ احتمال Ghosting/Ringing بیشتر است.
کل هندسه از یک ارتفاع به بعد جابهجا شده؟ مسیر Layer Shifting را دنبال کنید.
نوارها همراه با تغییر واضح پهنای اکستروژن هستند؟ اکسترودر، نازل، دما و Flow را بررسی کنید.
فقط یک خط در ارتفاع تغییر هندسه مدل دیده میشود؟ Preview اسلایسر و تغییر ساختار همان لایه را بررسی کنید.
عیب در چاپ دوم در همان ارتفاعها تکرار نمیشود؟ قبل از تعویض قطعه، عوامل متغیر را بررسی کنید.
این ماتریس قرار نیست جای اندازهگیری را بگیرد؛ هدفش این است که ترتیب بررسیها را منطقی کند.
چه زمانی تعویض لیداسکرو منطقی است؟
تعویض لیداسکرو زمانی منطقیتر میشود که چند شاهد مستقل در یک جهت باشند: حرکت جانبی یا تاب قابل مشاهده، تکرار عیب با دوره ثابت، مقاومت مکانیکی مرتبط با چرخش و باقی ماندن مشکل پس از اصلاح نصب و همراستایی.
صرف مشاهده یک خط روی چاپ دلیل کافی برای خرید لیداسکرو نیست.
اگر دستگاه از ابتدا این عیب را نداشته و مشکل بعد از تعمیر یا جابهجایی ایجاد شده است، مونتاژ و همراستایی باید قبل از خرابی ذاتی قطعه بررسی شوند.
همچنین اگر قصد انتخاب دستگاه جدید دارید، صفحه پرینترهای سه بعدی مسیر تجاری خرید و مقایسه دستگاهها را پوشش میدهد؛ اما برای دستگاه فعلی، تشخیص مکانیکی قبل از تعویض قطعات معمولا اطلاعات بیشتری به شما میدهد.
یک روش ثبت عیب که عیبیابی بعدی را بسیار سریعتر میکند
برای هر تست یک برگه کوچک ثبت اطلاعات داشته باشید:
نام فایل و نسخه G-code
فیلامنت
دمای نازل و میز
سرعت چاپ
ارتفاع اولین نوار واضح
فاصله تقریبی بین نوارهای بعدی
سمت قطعهای که عیب شدیدتر است
تغییری که قبل از تست بعدی انجام دادهاید
سپس هر بار فقط یک متغیر را تغییر دهید.
این کار ساده، عیبیابی را از «حدس و تعویض قطعه» به یک آزمایش قابل تکرار تبدیل میکند. بعد از سه یا چهار تست، معمولا اطلاعات بسیار بیشتری از چند ساعت دستکاری همزمان تنظیمات خواهید داشت.
Z Banding زمانی ارزش بررسی مکانیکی جدی دارد که نوارها الگوی تکرارشونده و قابل بازتولید داشته باشند. لیداسکروی تابدار یکی از علتهای ممکن است، اما تنها علت نیست؛ همراستایی نامناسب، کوپلر، Z Binding، لقی گنتری و حتی نوسان اکستروژن میتوانند ظاهر مشابهی ایجاد کنند.
بهترین مسیر این است که ابتدا یک برج ساده چاپ کنید، فاصله نوارها را اندازه بگیرید، چاپ را تکرار کنید و فقط بعد از اثبات تکرارپذیری سراغ محور Z بروید. سپس از بررسی حرکت آزاد و لقی شروع کنید و مرحلهبهمرحله به سمت لیداسکرو و قطعات پیچیدهتر بروید.
قاعده کاربردی این مقاله ساده است: قبل از تعویض قطعه، الگوی عیب را اندازه بگیرید. اگر نتوانید نشان دهید مشکل چه زمانی و با چه دورهای تکرار میشود، هنوز برای متهم کردن لیداسکرو زود است.
سوالات متداول
آیا Z Banding و Z Wobble یک مشکل هستند؟
دقیقا نه. Z Banding اصطلاح گستردهتری برای نوارهای قابل مشاهده در ارتفاع قطعه است، در حالی که Z Wobble معمولا به خطای تناوبی ناشی از حرکت جانبی ناخواسته در مجموعه محور Z و لیداسکرو اشاره دارد. بنابراین Z Wobble میتواند باعث Banding شود، اما هر Banding الزاماً Z Wobble نیست.
آیا لیداسکروی تابدار همیشه باید تعویض شود؟
خیر. ابتدا باید مشخص شود مشکل واقعا از خود لیداسکرو است یا از نصب، همراستایی، کوپلر، مهره یا سایر اجزای محور Z. تعویض لیداسکرو بدون تشخیص علت ممکن است هیچ تغییری در کیفیت چاپ ایجاد نکند.
چگونه بفهمیم خطوط روی قطعه Z Banding هستند یا Ghosting؟
Z Banding معمولا به صورت نوار یا تغییرات تکرارشونده در ارتفاع دیده میشود. Ghosting بیشتر پس از گوشهها و تغییر جهتهای سریع ظاهر میشود و به شکل موجهایی است که با فاصله گرفتن از لبه ضعیفتر میشوند.
چرا Z Banding فقط در یک ارتفاع مشخص دیده میشود؟
اگر عیب فقط در یک محدوده ارتفاعی دیده شود، ممکن است محور Z در همان بخش مقاومت بیشتری داشته باشد؛ اما تغییر هندسه مدل، زمان لایه یا اکستروژن نیز میتواند یک خط موضعی ایجاد کند. چاپ یک برج ساده و بررسی Preview اسلایسر به تفکیک این دو حالت کمک میکند.
برای رفع Z Banding اول چه چیزی را تنظیم کنیم؟
ابتدا چیزی را تصادفی تنظیم نکنید. یک تست ساده چاپ کنید، فاصله نوارها را اندازه بگیرید و چاپ را تکرار کنید. سپس حرکت آزاد محور Z، لقی، همراستایی لیداسکرو و کوپلر را بررسی کنید و پس از هر تغییر همان تست را دوباره چاپ کنید.