جابجایی لایه چیست و سریع ترین راه رفع آن کدام است؟
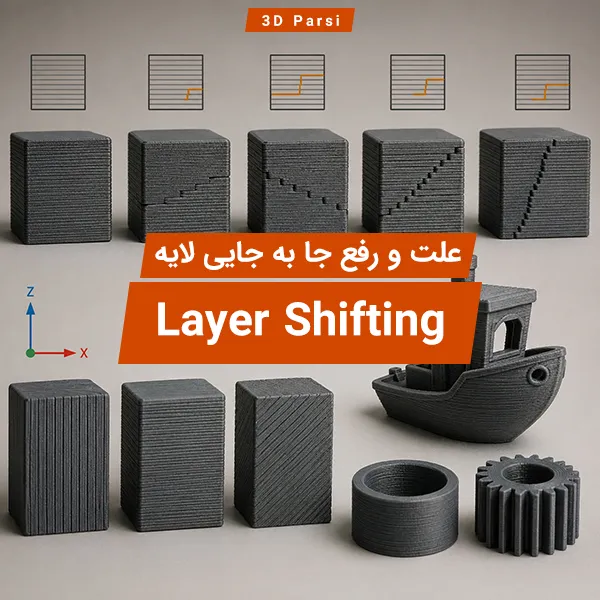
جابجایی لایه در پرینت سه بعدی یا Layer Shifting زمانی رخ می دهد که دستگاه در میانه چاپ، موقعیت صحیح یکی از محورهای حرکتی را از دست می دهد و لایه های بعدی را با فاصله ای نسبت به لایه های قبلی چاپ می کند. نتیجه معمولا یک پله یا انحراف واضح در محور X یا Y است.
برای عیب یابی، بهترین ترتیب این است:
جهت جابجایی را مشخص کنید.
مسیر حرکت محور را از نظر گیر مکانیکی و برخورد بررسی کنید.
کشش تسمه و وضعیت پولی ها را کنترل کنید.
مطمئن شوید ریل، چرخ، بلبرینگ یا واگن بدون گیر حرکت می کند.
احتمال برخورد نازل با قطعه را بررسی کنید.
اگر مکانیک سالم است، سرعت و شتاب را برای تست کاهش دهید.
اگر مشکل بعد از مدتی کار ظاهر می شود، درایور، موتور، اتصالات و خنک کاری بخش الکترونیکی را بررسی کنید.
نکته مهم این است که Layer Shifting معمولا با تغییر Flow، دمای نازل یا تنظیم تصادفی Z Offset درمان نمی شود. مسئله اصلی در بیشتر موارد مربوط به موقعیت و حرکت محور است، بنابراین باید علت از دست رفتن حرکت را پیدا کرد.
اگر در حال بررسی چند ایراد مختلف دستگاه هستید، هاب آموزش و عیب یابی پرینتر سه بعدی نقطه شروع مناسبی برای تفکیک مشکلات مکانیکی، اکستروژن و لایه اول است.
از روی شکل جابجایی، علت را محدود کنید
قبل از باز کردن دستگاه یا تغییر تنظیمات، به شکل خود قطعه نگاه کنید. نوع جابجایی می تواند سرنخ مهمی درباره علت بدهد.
الگوی مشکل
احتمال های مهم
اولین بررسی
یک جابجایی ناگهانی و سپس ادامه صحیح چاپ
برخورد نازل، گیر لحظه ای محور، از دست رفتن گام
مسیر حرکت، قطعه و صدای لحظه بروز خطا
چند جابجایی پله ای در یک جهت
پولی شل، تسمه نامناسب، گیر متناوب محور
پولی موتور، تسمه و حرکت آزاد محور
بروز مشکل تقریبا در یک ارتفاع مشخص
برخورد کابل، گیر مکانیکی در آن محدوده، برخورد نازل با هندسه قطعه
حرکت کامل محور و بررسی همان ارتفاع
مشکل فقط در چاپ های سریع یا حرکات شدید
سرعت یا شتاب زیاد، مقاومت مکانیکی محور
کاهش آزمایشی سرعت و شتاب
مشکل بعد از مدت طولانی چاپ
افزایش دمای درایور یا موتور، اتصال متناوب، گیر وابسته به دما
خنک کاری، اتصالات و تست پس از سرد شدن
شیفت همراه با صدای ضربه یا تق تق
برخورد فیزیکی یا از دست رفتن گام موتور
توقف چاپ و بررسی مکانیک
این جدول تشخیص قطعی نیست؛ هدف آن این است که به جای تغییر همزمان چند تنظیم، محدوده جستجو را کوچک کنید.
جهت شیفت چه چیزی به ما می گوید؟
در بسیاری از پرینترهای کارتزین، اگر بخش بالایی مدل نسبت به بخش پایینی به چپ یا راست منتقل شده باشد، ابتدا مجموعه حرکت محور X بررسی می شود. اگر جابجایی در جهت جلو و عقب باشد، محور Y در اولویت قرار می گیرد.
اما در دستگاه های CoreXY حرکت X و Y حاصل همکاری دو موتور و مسیر تسمه مشترک است. بنابراین نباید صرفا بر اساس جهت ظاهری شیفت نتیجه گرفت که یک موتور خاص خراب شده است. در این معماری، مسیر تسمه، هم ترازی پولی ها و حرکت هر دو موتور اهمیت بیشتری دارد.
مرحله اول: حرکت آزاد محور را بررسی کنید
یکی از مفیدترین تست ها این است که قبل از دستکاری تنظیمات نرم افزاری، مطمئن شوید محور واقعا بدون مقاومت غیرعادی حرکت می کند.
پس از خاموش و سرد شدن دستگاه و در صورتی که سازنده حرکت دستی محور را مجاز می داند، هد یا میز متحرک را آرام در کل محدوده حرکت دهید.
به این موارد توجه کنید:
آیا در بخشی از مسیر مقاومت بیشتر می شود؟
آیا صدای ساییدگی، تقه یا گیر وجود دارد؟
آیا کابل، بست یا شلنگ به فریم گیر می کند؟
آیا تکه فیلامنت یا آلودگی وارد مسیر تسمه یا چرخ شده است؟
آیا واگن یا بلبرینگ در بخشی از ریل گیر می کند؟
آیا چرخ های V-Slot بیش از حد سفت یا بیش از حد آزاد هستند؟
آیا میز یا هد در انتهای مسیر با کابل برخورد می کند؟
حرکت محور باید یکنواخت باشد. اگر برای عبور از بخشی از مسیر نیروی بیشتری لازم است، ابتدا همان ایراد مکانیکی را برطرف کنید.
برای جلوگیری از بازگشت چنین مشکلاتی، نگهداری و سرویس پرینتر سه بعدی باید شامل بازبینی دوره ای مسیر حرکت، تسمه، پیچ ها و نقاط اصطکاک باشد.
تسمه و پولی را چگونه بررسی کنیم؟
تسمه و پولی از مهم ترین بخش هایی هستند که در Layer Shifting باید بررسی شوند، اما یک اشتباه رایج این است که کاربر فقط تسمه را تا حد ممکن سفت می کند.
تسمه نه باید شل باشد و نه بیش از حد سفت.
تسمه شل می تواند کنترل دقیق موقعیت را مختل کند. از طرف دیگر، کشش بیش از حد ممکن است مقاومت حرکت را افزایش دهد و بار بیشتری به موتور و بلبرینگ ها وارد کند.
کشش مناسب بین مدل های مختلف پرینتر متفاوت است؛ بنابراین از عدد یا روش یک دستگاه برای دستگاه دیگر استفاده نکنید و در صورت وجود، دستورالعمل سازنده را مبنا قرار دهید.
پولی موتور را فراموش نکنید
گاهی تسمه کاملا سالم است اما پولی روی شفت موتور کمی می لغزد.
موارد زیر را بررسی کنید:
پیچ یا پیچ های تنظیم پولی شل نباشند.
پولی روی شفت موتور حرکت آزاد ناخواسته نداشته باشد.
در موتورهایی که شفت دارای سطح تخت است، پیچ تنظیم مطابق طراحی دستگاه روی بخش مناسب شفت قرار گرفته باشد.
پولی با مسیر تسمه هم راستا باشد.
تسمه هنگام چرخش از یک سمت پولی به سمت دیگر سرگردان نشود.
اگر پولی روی شفت حرکت کند، موتور ممکن است بچرخد اما محور دقیقا به اندازه فرمان داده شده حرکت نکند. نتیجه می تواند یک Layer Shift ناگهانی یا مجموعه ای از شیفت های پله ای باشد.
پیچ ها و اتصالات مکانیکی را بررسی کنید
Layer Shifting همیشه به خود تسمه مربوط نیست. پیچ های نگهدارنده موتور، براکت، هرزگرد، واگن یا اجزای فریم نیز می توانند به مرور شل شوند.
در بررسی مکانیکی به این نقاط توجه کنید:
پیچ های نصب موتور X و Y
پیچ های هرزگرد تسمه
براکت های نگهدارنده محور
پیچ های پولی
اتصال تسمه به هد یا میز
لقی غیرعادی واگن یا چرخ ها
لقی فریم
هدف، سفت کردن بی رویه همه پیچ ها نیست. پیچ باید مطابق ساختار دستگاه محکم باشد، بدون اینکه باعث تغییر شکل قطعه، فشار اضافی به بلبرینگ یا محدود شدن حرکت شود.
برخورد نازل با قطعه؛ علت پنهان Layer Shifting
یکی از علت هایی که گاهی نادیده گرفته می شود، برخورد نازل با خود قطعه در حال چاپ است.
فرض کنید گوشه قطعه به دلیل Warping کمی بالا آمده باشد. هنگام Travel، نازل ممکن است به این قسمت برخورد کند. اگر ضربه به اندازه کافی شدید باشد، موتور محور بخشی از حرکت مورد انتظار را انجام نمی دهد و موقعیت واقعی هد با موقعیتی که کنترلر تصور می کند متفاوت می شود.
Z-Hop می تواند در برخی شرایط احتمال برخورد هنگام Travel را کاهش دهد، اما نباید برای پنهان کردن یک ایراد مکانیکی، Warping شدید یا اکستروژن نامناسب استفاده شود.
آیا سرعت و شتاب زیاد باعث جابجایی لایه می شود؟
بله، اگر محور برای سرعت، شتاب یا تغییر جهت تنظیم شده توان مکانیکی کافی نداشته باشد، موتور ممکن است موقعیت خود را از دست بدهد.
این موضوع مخصوصا زمانی محتمل تر می شود که:
هد یا میز جرم بالایی داشته باشد.
تسمه بیش از حد سفت باشد.
محور اصطکاک غیرعادی داشته باشد.
تنظیمات شتاب بسیار تهاجمی باشند.
سرعت Travel بالا باشد.
موتور یا درایور حاشیه توان کمی داشته باشد.
کاهش سرعت را به عنوان تست استفاده کنید
اگر بررسی مکانیکی مشکل واضحی نشان نمی دهد، یک فایل تست ثابت را با سرعت و شتاب محافظه کارانه تر چاپ کنید.
اگر Layer Shifting کاملا از بین رفت، بررسی تنظیمات حرکتی منطقی است. اما این نتیجه به تنهایی ثابت نمی کند که فقط تنظیمات نرم افزاری مقصر بوده اند؛ کاهش سرعت ممکن است یک پولی نیمه شل یا محور پر اصطکاک را نیز موقتا قابل تحمل کند.
بنابراین ترتیب بهتر این است:
مکانیک سالم → حرکت آزاد → تسمه و پولی سالم → سپس تنظیم سرعت و شتاب.
اگر Layer Shifting بعد از چند ساعت شروع می شود چه؟
این الگو ارزش تشخیصی زیادی دارد.
اگر پرینتر در ابتدای کار سالم است اما بعد از مدت طولانی شروع به جابجایی لایه می کند، علاوه بر مکانیک باید احتمال مشکلات الکتریکی و حرارتی را جدی تر بررسی کرد.
موارد احتمالی شامل این موارد هستند:
افزایش دمای درایور استپر
خنک کاری ناکافی برد الکترونیکی
جریان نامتناسب موتور
موتور بیش از حد گرم
کانکتور یا سیم دارای اتصال متناوب
کابلی که فقط در بخشی از محدوده حرکت تحت کشش قرار می گیرد
جریان موتور را تصادفی تغییر ندهید
کم بودن جریان موتور می تواند گشتاور در دسترس را کاهش دهد، اما زیاد کردن بی حساب جریان نیز راه حل مناسبی نیست؛ جریان بیشتر می تواند گرمای بیشتری در موتور و درایور تولید کند.
اگر دستگاه از درایورهای قابل تنظیم استفاده می کند، تنظیم جریان باید مطابق مشخصات موتور، برد، درایور و راهنمای سازنده انجام شود. چرخاندن تصادفی Trimpot یا کپی کردن مقدار دستگاهی دیگر می تواند عیب یابی را دشوارتر کند و حتی به سخت افزار فشار وارد کند.
اگر Layer Shifting همراه با ریست، قطع حرکت موتور، بوی غیرعادی، داغ شدن شدید یا تغییر رنگ کانکتور است، ادامه چاپ توصیه نمی شود و بخش الکتریکی باید بررسی شود.
اگر مشکل همیشه در یک ارتفاع مشخص رخ دهد چه؟
تکرار Layer Shift تقریبا در یک ارتفاع ثابت اطلاعات مهمی به شما می دهد.
ابتدا بررسی کنید:
آیا کابل هد در آن ارتفاع یا موقعیت به فریم کشیده می شود؟
آیا هندسه مدل در همان بخش دارای Overhang یا لبه ای است که رو به بالا تغییر شکل می دهد؟
آیا نازل در همان نقطه با قطعه برخورد می کند؟
آیا محور در همان محدوده حرکت مکانیکی سخت تری دارد؟
آیا همان فایل بعد از اسلایس مجدد نیز در همان نقطه مشکل ایجاد می کند؟
اگر یک فایل خاص مشکل دارد اما چند مدل تست دیگر بدون ایراد چاپ می شوند، فایل را دوباره اسلایس کنید و هندسه مدل، Travel و بخش مشکل دار را در Preview اسلایسر بررسی کنید.
با این حال، اگر چند فایل مختلف در محدوده فیزیکی مشابهی دچار شیفت می شوند، احتمال مشکل مکانیکی یا کابل کشی بیشتر می شود.
تفاوت Layer Shifting با چند مشکل مشابه
جابجایی لایه را با هر نوع ناهماهنگی سطح اشتباه نگیرید.
Ghosting یا Ringing
در Ghosting معمولا سایه یا موج در امتداد گوشه های مدل دیده می شود، اما کل بخش بالایی قطعه ناگهان نسبت به پایین آن جابجا نمی شود.
اکستروژن کم یا زیاد
در Under Extrusion و Over Extrusion مقدار ماده خروجی مشکل دارد. در Layer Shifting، موقعیت هندسی لایه در محور X یا Y تغییر می کند.
کج بودن محور یا Skew
Skew معمولا روی هندسه کلی قطعه اثر می گذارد و یک شیفت ناگهانی در ارتفاع مشخص ایجاد نمی کند.
لایه اول نامناسب
مشکل لایه اول می تواند کل چاپ را خراب کند، اما اگر قطعه تا ارتفاع مشخصی کاملا صحیح بوده و سپس همه لایه های بعدی به یک سمت منتقل شده اند، باید ابتدا به Layer Shifting فکر کرد.
یک روش مرحله به مرحله برای پیدا کردن علت
برای جلوگیری از آزمون و خطای بی پایان، این ترتیب را اجرا کنید.
مرحله ۱: از قطعه خراب عکس بگیرید
قبل از جدا کردن قطعه، جهت و ارتفاع شیفت را ثبت کنید. اگر مشکل دوباره تکرار شود، مقایسه دو نمونه بسیار ارزشمند است.
مرحله ۲: محور مرتبط را در کل مسیر بررسی کنید
دستگاه خاموش و سرد باشد. حرکت باید یکنواخت و بدون نقطه سخت باشد.
مرحله ۳: تسمه، پولی و پیچ های موتور را کنترل کنید
به دنبال شلی، لقی، عدم هم راستایی و سایش غیرعادی باشید.
مرحله ۴: مسیر کابل و هر مانع احتمالی را بررسی کنید
مخصوصا در انتهای کورس محور و ارتفاع هایی که کابل خم می شود.
مرحله ۵: احتمال برخورد نازل را حذف کنید
به Warping، قطعه لق، برجستگی سطح و صدای برخورد توجه کنید.
مرحله ۶: یک تست با تنظیمات حرکتی محافظه کارانه انجام دهید
فقط پس از سالم بودن مکانیک، سرعت و شتاب را کاهش دهید و نتیجه را مقایسه کنید.
مرحله ۷: اگر مشکل وابسته به زمان است، بخش حرارتی و الکتریکی را بررسی کنید
بعد از سرد شدن کامل دستگاه همان تست را دوباره انجام دهید. تفاوت میان چاپ سرد و چاپ طولانی می تواند سرنخ مهمی باشد.
مرحله ۸: هر بار فقط یک متغیر را تغییر دهید
اگر همزمان تسمه را تنظیم کنید، سرعت را کم کنید، جریان موتور را عوض کنید و فایل را دوباره اسلایس کنید، حتی در صورت رفع مشکل نمی دانید علت چه بوده است.
عیب یابی خوب یعنی تغییر کنترل شده و قابل مقایسه، نه تغییر تعداد زیادی تنظیم به صورت همزمان.
چه زمانی مشکل به سرویس تخصصی نیاز دارد؟
اگر موارد مکانیکی ساده بررسی شده اند اما Layer Shifting ادامه دارد، در شرایط زیر بهتر است عیب یابی سخت افزار توسط فرد متخصص انجام شود:
موتور در حین حرکت ناگهان متوقف یا ضعیف می شود.
یک محور با دست نیز حرکت یکنواخت ندارد.
درایور یا موتور بیش از حد گرم می شود.
کانکتور یا سیم نشانه آسیب حرارتی دارد.
حرکت موتور مقطعی قطع و وصل می شود.
صدای غیرعادی از بلبرینگ، واگن یا ریل شنیده می شود.
پس از اصلاح تسمه و پولی، شیفت همچنان در چند فایل مختلف تکرار می شود.
اگر مشکل دستگاه تکرارشونده است، انتخاب پرینتری که از نظر ابعاد، ساختار حرکتی و سطح کاربری با نوع پروژه هماهنگ باشد نیز اهمیت دارد. برای بررسی گزینه های موجود می توانید صفحه پرینترهای سه بعدی 3D پارسی را ببینید.
چگونه از تکرار جابجایی لایه جلوگیری کنیم؟
پیشگیری از Layer Shifting بیشتر از هر چیز به سالم نگه داشتن سیستم حرکت مربوط است.
کشش تسمه را مطابق راهنمای دستگاه بررسی کنید.
شل شدن دوره ای پیچ پولی ها را نادیده نگیرید.
محورهای حرکتی را تمیز و مطابق توصیه سازنده نگهداری کنید.
از گیر کردن کابل یا فیلامنت در مسیر حرکت جلوگیری کنید.
تنظیمات سرعت و شتاب را متناسب با مکانیک دستگاه انتخاب کنید.
Warping و برخورد نازل با قطعه را به عنوان مشکل جداگانه حل کنید.
مسیر حرکت قرقره فیلامنت را طوری تنظیم کنید که به هد نیروی ناگهانی وارد نکند.
مسیر تهویه برد و درایورها را با گردوغبار یا مانع مسدود نکنید.
در چاپ های طولانی، مشکلاتی را که فقط پس از گرم شدن دستگاه ظاهر می شوند جدی بگیرید.
Layer Shifting معمولا یک «تنظیم جادویی» ندارد. اگر جهت شیفت، زمان بروز و الگوی تکرار را ثبت کنید و از مکانیک به سمت تنظیمات و سپس الکترونیک پیش بروید، پیدا کردن علت بسیار سریع تر و قابل اعتمادتر خواهد بود.
سوالات متداول
آیا جابجایی لایه با تنظیم Z Offset حل می شود؟
معمولا نه. Layer Shifting خطای موقعیت در محورهای حرکتی است. فقط اگر Z Offset نامناسب باعث برخورد مداوم نازل با قطعه شود، اصلاح آن می تواند عامل برخورد را حذف کند؛ اما باید علت اصلی شیفت مشخص شود.
آیا تسمه را هرچه سفت تر کنیم بهتر است؟
خیر. تسمه شل می تواند لغزش و بی دقتی ایجاد کند و تسمه بیش از حد سفت نیز اصطکاک و بار موتور را بالا می برد. کشش باید مطابق راهنمای همان دستگاه تنظیم شود.
چرا Layer Shifting بعد از چند ساعت چاپ اتفاق می افتد؟
اگر مشکل فقط بعد از گرم شدن دستگاه ظاهر می شود، علاوه بر گیر مکانیکی باید خنک کاری درایور و موتور، جریان تنظیم شده، اتصالات و مسیر کابل ها نیز بررسی شوند. تکرار تست پس از خنک شدن کامل دستگاه می تواند به تشخیص یک مشکل حرارتی یا متناوب کمک کند.
آیا کم کردن سرعت همیشه مشکل جابجایی لایه را حل می کند؟
خیر. اگر علت از دست رفتن گام، سرعت یا شتاب بیش از توان سیستم باشد، کاهش آن ها می تواند مشکل را برطرف کند. اما اگر پولی شل، کشش تسمه نامناسب، گیر محور یا برخورد نازل وجود داشته باشد، کاهش سرعت ممکن است فقط مشکل را موقتا پنهان کند.