نگهداری و سرویس پرینتر سه بعدی؛ برنامه جامع روزانه تا سه ماهه برای کاهش خرابی

اگر کیفیت چاپهای شما کم شده، نازل زودبهزود میگیرد یا دستگاه هنگام حرکت صداهای عجیب تولید میکند، احتمالاً زمان آن رسیده که به نگهداری و سرویس پرینتر سه بعدی جدیتر نگاه کنید. خیلی از خرابیهای پرهزینه، ناگهانی اتفاق نمیافتند؛ از چند نشانه کوچک شروع میشوند و چون نادیده گرفته میشوند، به توقف کامل دستگاه میرسند. در این راهنما یاد میگیرید چطور با یک برنامه ساده روزانه، هفتگی، ماهانه و سهماهه، عمر دستگاه را بیشتر و خطاهای چاپ را کمتر کنید.
نگهداری خوب فقط مخصوص کارگاههای حرفهای نیست. حتی اگر هفتهای چند قطعه کوچک چاپ میکنید، باز هم تمیز کردن صفحه ساخت، بررسی نازل، کنترل تسمهها و مراقبت از اکسترودر میتواند تفاوت زیادی در نتیجه نهایی ایجاد کند. اگر از یک پرینتر سه بعدی ایرانی باکیفیت استفاده میکنید، احتمال خرابی کمتر میشود؛ اما سرویس دورهای همچنان بخشی ضروری از کار با دستگاه است.
یک واقعیت مهم را از همین ابتدا بدانید: طبق گزارشهای فنی منتشرشده در جامعههای تخصصی چاپ سه بعدی و تجربه کاربران حرفهای، بخش زیادی از مشکلات رایج مثل لایهلایه شدن نامنظم، چسبندگی ضعیف، under-extrusion و گرفتگی نازل، بیشتر از آنکه به خرابی بزرگ مربوط باشند، نتیجه نگهداری ضعیف و تنظیمات ناپایدار هستند. پس سؤال اصلی این نیست که «چه زمانی دستگاه خراب میشود؟» سؤال بهتر این است: چطور جلوی خرابی را قبل از شروع بگیریم؟
در ادامه مقاله با ما همراه باشید.
چرا نگهداری و سرویس پرینتر سه بعدی اهمیت دارد؟
پرینتر سه بعدی دستگاهی است که همزمان با حرارت، حرکت مکانیکی، کنترل الکترونیکی و جریان دقیق فیلامنت کار میکند. وقتی یکی از این بخشها از تنظیم خارج شود، نتیجه مستقیم آن روی کیفیت چاپ دیده میشود. گاهی مشکل در حد یک خط نازک روی قطعه است، اما گاهی چاپ ۲۰ ساعته در ساعت نوزدهم خراب میشود.
نگهداری و سرویس پرینتر سه بعدی باعث میشود دستگاه در شرایط پایدار کار کند. یعنی نازل مسیر بازتری داشته باشد، محورها نرمتر حرکت کنند، تسمهها کشش مناسب داشته باشند و صفحه ساخت چسبندگی قابل پیشبینیتری ارائه دهد. این پایداری همان چیزی است که چاپ موفق را از آزمونوخطای دائمی جدا میکند.
فرض کنید یک سفارش فوری دارید و دستگاه باید شب تا صبح کار کند. اگر فن هاتاند پر از گردوغبار باشد یا لوله تفلون در انتهای خود تغییر شکل داده باشد، ممکن است فیلامنت گیر کند و چاپ نیمهکاره بماند. این اتفاق برای کاربر خانگی ناراحتکننده است، اما برای یک کارگاه کوچک میتواند به معنی تأخیر، دوبارهکاری و ضرر مالی باشد.
نکته مهم 💡
نگهداری پیشگیرانه ارزانتر از تعمیر اضطراری است. یک تمیزکاری ۱۰ دقیقهای میتواند از تعویض هاتاند، نازل، فن یا حتی خرابی چاپهای طولانی جلوگیری کند. تعمیر و نگهداری هات اند و اجزای آن را بهتر است یاد بگیرید!
نگهداری منظم چه تاثیری بر کیفیت چاپ دارد؟
وقتی دستگاه تمیز و تنظیم باشد، لایهها یکنواختتر مینشینند. دمای نازل پایدارتر میماند. حرکت محورها نرمتر میشود و احتمال جابهجایی لایه کاهش پیدا میکند. به همین دلیل، نحوه نگهداری پرینتر سه بعدی مستقیماً روی ظاهر، استحکام و دقت قطعه تأثیر دارد.
هزینه پنهان سرویس نکردن دستگاه چیست؟
هزینه فقط قیمت قطعه خرابشده نیست. فیلامنت هدررفته، زمان از دسترفته، برق مصرفشده و چاپهای ناموفق هم بخشی از هزینه هستند. گاهی یک نازل ارزان که دیر تعویض شده، چندین چاپ بزرگ را خراب میکند.
نگهداری پیشگیرانه برای چه کسانی ضروریتر است؟
اگر دستگاه شما بیشتر از ۱۰ ساعت در هفته کار میکند، نگهداری منظم دیگر یک انتخاب لوکس نیست. برای کاربران کارگاهی، مدارس، دفاتر طراحی، تولیدکنندگان قطعات سفارشی و حتی علاقهمندان جدی، داشتن برنامه سرویس پرینتر سه بعدی خانگی یا کارگاهی ضروری است.
برنامه نگهداری پرینتر سه بعدی شامل چه بخش هایی است؟
یک برنامه خوب برای نگهداری و سرویس پرینتر سه بعدی باید زمانبندی داشته باشد. اگر همه کارها را به «وقتی مشکلی پیش آمد» موکول کنید، در واقع برنامه نگهداری ندارید؛ فقط منتظر خرابی هستید. بهترین روش این است که کارها را به چهار دسته تقسیم کنیم: بعد از هر چاپ، هفتگی، ماهانه و سهماهه.
این تقسیمبندی کمک میکند کارهای ساده و سریع را عقب نیندازید. تمیز کردن صفحه ساخت لازم نیست ماهی یکبار انجام شود؛ بهتر است بعد از هر چاپ بررسی شود. در مقابل، بررسی کامل لوله PTFE یا بازبینی دقیق فنها میتواند در بازههای طولانیتر انجام شود.
آیا واقعاً لازم است برای یک پرینتر رومیزی کوچک هم چنین برنامهای داشته باشیم؟ بله، چون همین دستگاه کوچک با دمای بالا، حرکت پیوسته و قطعات مصرفی کار میکند. هر قطعهای که حرکت میکند، گرم میشود یا تحت فشار است، بالاخره نیاز به مراقبت دارد.
نکته مهم 💡
برنامه سرویس را بر اساس ساعت کار تنظیم کنید، نه فقط تقویم. دستگاهی که روزی ۸ ساعت چاپ میکند، نباید مثل دستگاهی سرویس شود که ماهی دو بار روشن میشود.
برنامه پیشنهادی بر اساس میزان استفاده
| میزان استفاده | مثال کاربری | دفعات بررسی سریع | دفعات سرویس عمیق |
|---|---|---|---|
| سبک | کاربر خانگی، چاپ تفریحی | بعد از هر چاپ | هر ۲ تا ۳ ماه |
| متوسط | دانشجو، طراح، دفتر کوچک | هفتهای ۱ بار | ماهی ۱ بار |
| سنگین | کارگاه چاپ، تولید قطعه | هر روز | هر ۲ تا ۴ هفته |
| بسیار سنگین | چاپ مداوم چند دستگاه | قبل و بعد از هر شیفت | طبق ساعت کار قطعات |
۴ سطح اصلی سرویس
- بعد از هر پرینت: تمیز کردن صفحه ساخت، بررسی نازل، جمعکردن باقیمانده فیلامنت
- هفتگی: کنترل تسمهها، فنها، پیچها، کابلها و مسیر فیلامنت
- ماهانه: روغنکاری محورها، بررسی اکسترودر، کالیبراسیون و تست چاپ
- سهماهه: بررسی و تعویض احتمالی نازل، لوله تفلون، فنهای ضعیف و قطعات فرسوده
چک لیست روزانه نگهداری پرینتر سه بعدی بعد از هر پرینت
چکلیست روزانه قرار نیست وقتگیر باشد. اگر درست انجام شود، معمولاً کمتر از ۵ دقیقه زمان میبرد. همین چند دقیقه، جلوی بسیاری از مشکلات رایج پرینتر سه بعدی را میگیرد.
مهمترین کار بعد از هر چاپ، تمیز کردن صفحه ساخت است. باقیمانده چسب، اثر انگشت، گردوغبار و تکههای ریز فیلامنت میتوانند چسبندگی چاپ بعدی را کم کنند. خیلی از کاربران وقتی چاپ به صفحه نمیچسبد، سریع سراغ تغییر دما یا تعویض فیلامنت میروند؛ در حالی که مشکل فقط یک صفحه کثیف است.
مثلاً اگر از PLA استفاده میکنید و روی صفحه اثر چربی دست باقی مانده باشد، ممکن است گوشههای قطعه در همان لایههای اول بلند شود. کاربر فکر میکند مشکل از بد بودن فیلامنت است، اما یک تمیزکاری ساده با الکل ایزوپروپیل میتوانست مسئله را حل کند.
نکته مهم 💡
قبل از دست زدن به صفحه ساخت، صبر کنید دما پایین بیاید. تمیز کردن صفحه داغ هم خطرناک است و هم ممکن است به پوشش سطح آسیب بزند.
چک لیست بعد از هر چاپ
| کار ضروری | چرا مهم است؟ | زمان تقریبی |
|---|---|---|
| تمیز کردن صفحه ساخت | بهبود چسبندگی لایه اول | ۱ دقیقه |
| برداشتن تکههای ریز فیلامنت | جلوگیری از گیرکردن قطعات متحرک | ۳۰ ثانیه |
| بررسی ظاهر نازل | تشخیص نشتی یا تجمع مواد | ۳۰ ثانیه |
| کنترل صدای حرکت محورها | تشخیص زودهنگام خشکی یا لقی | ۱ دقیقه |
| خاموش کردن اصولی دستگاه | کاهش فشار حرارتی و الکتریکی | ۳۰ ثانیه |
تمیز کردن صفحه ساخت چگونه انجام شود؟
برای بیشتر صفحات شیشهای یا PEI، یک دستمال بدون پرز و مقدار کمی الکل ایزوپروپیل مناسب است. اگر از چسب ماتیکی یا اسپری استفاده میکنید، هر چند چاپ یکبار سطح را کاملتر بشویید. البته همیشه نوع صفحه را در نظر بگیرید؛ بعضی پوششها نسبت به مواد شوینده قوی حساس هستند.
بعد از چاپ چه چیزهایی را نباید نادیده گرفت؟
- رشتههای سوخته چسبیده به نازل
- صدای تقتق اکسترودر
- خط افتاده روی صفحه ساخت
- بوی غیرعادی از فن یا برد
- باقیماندن قطعه کوچک زیر محور یا نزدیک تسمه
۷ کار هفتگی برای سرویس دوره ای پرینتر سه بعدی
سرویس هفتگی همان جایی است که تفاوت کاربر منظم و کاربر همیشه درگیر عیبیابی مشخص میشود. در این مرحله لازم نیست دستگاه را کامل باز کنید. هدف، تشخیص مشکلات کوچک قبل از تبدیلشدن به خرابی جدی است.
یکی از اولین موارد، بررسی کشش تسمههاست. تسمه بیش از حد شل باعث جابهجایی لایهها و کاهش دقت میشود. تسمه بیش از حد سفت هم به موتور، پولی و بلبرینگ فشار وارد میکند. صدای تیز، حرکت خشک یا لرزش غیرعادی میتواند نشانه تنظیم نبودن کشش باشد.
واقعیت کمتر گفتهشده این است که گردوغبار فنها فقط باعث کثیفی ظاهری نیست. وقتی فن خنککننده هاتاند درست کار نکند، گرما به بخش بالایی منتقل میشود و احتمال heat creep بالا میرود. نتیجه؟ فیلامنت قبل از رسیدن به نازل نرم میشود و مسیر اکسترود دچار مشکل میگردد.
نکته مهم 💡
برای تمیز کردن فنها از فشار هوای خیلی قوی استفاده نکنید. چرخاندن ناگهانی فن با هوای فشرده میتواند به بلبرینگ کوچک آن آسیب بزند.
۷ کار هفتگی پیشنهادی
- بررسی کشش تسمههای محور X و Y
- تمیز کردن فن هاتاند و فن قطعه
- کنترل پیچهای شلشده روی فریم و اکسترودر
- بررسی کابلها و سوکتها از نظر کشیدگی یا سوختگی
- پاککردن گردوغبار از ریلها، پروفیلها و بدنه
- بررسی مسیر فیلامنت از اسپول تا اکسترودر
- اجرای یک چاپ تست کوچک برای بررسی کیفیت لایهها
چه زمانی تسمه نیاز به تنظیم دارد؟
اگر روی دیواره قطعه موجهای غیرعادی میبینید، لایهها کمی جابهجا میشوند یا هنگام حرکت سریع محور صدای ضربه میشنوید، تسمه را بررسی کنید. اما تنظیم تسمه را با فشار زیاد انجام ندهید. تسمه باید محکم باشد، نه تحت کشش افراطی.
تمیز کردن فن ها با چه ابزاری بهتر است؟
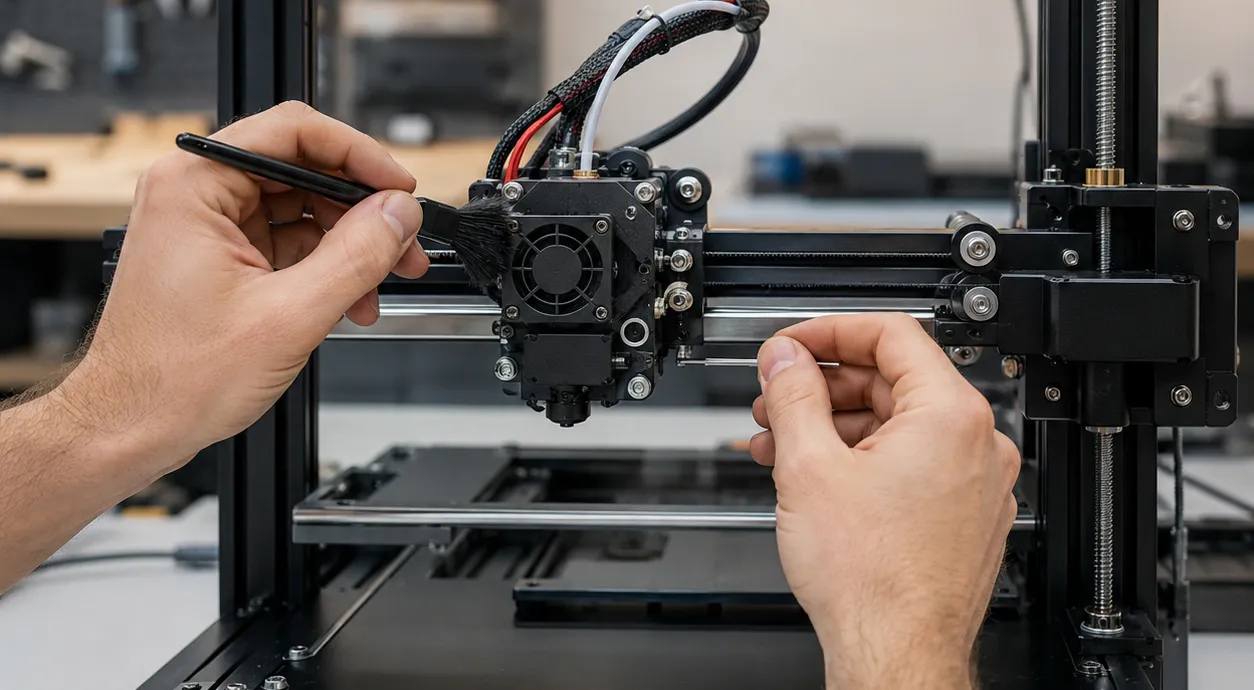
برای فنها از قلمموی نرم، گوشپاککن خشک یا دمنده دستی ملایم استفاده کنید. اگر پرهها خیلی کثیف هستند، دستگاه را خاموش کنید و با دقت گردوغبار را پاک کنید. هیچوقت هنگام روشن بودن دستگاه، ابزار فلزی نزدیک فن نبرید.
چک لیست نازل و اکسترودر برای جلوگیری از گرفتگی و تار عنکبوتی شدن
نازل و اکسترودر قلب جریان مواد در پرینتر FDM هستند. اگر مسیر فیلامنت روان نباشد، حتی بهترین تنظیمات نرمافزاری هم نمیتواند چاپ بینقص ایجاد کند. به همین دلیل، تمیز کردن نازل پرینتر سه بعدی باید بخشی ثابت از برنامه نگهداری باشد.
گرفتگی نازل همیشه ناگهانی نیست. گاهی ابتدا با کمشدن ضخامت خطوط، صدای تقتق اکسترودر یا ایجاد نقاط خالی در دیوارهها دیده میشود. اگر همین علائم ساده را جدی بگیرید، معمولاً نیازی به باز کردن کامل هاتاند پیدا نمیکنید.
در مشکلاتی مثل stringing یا رشتهرشته شدن بین بخشهای چاپ، فقط دمای نازل مقصر نیست. رطوبت فیلامنت، تنظیم retraction، سلامت نازل و وضعیت مسیر اکسترودر هم اثر دارند. برای مطالعه کاملتر درباره این مشکل، راهنمای جلوگیری از تار عنکبوتی شدن میتواند مکمل خوبی برای این بخش باشد.
نکته مهم 💡
نازل فرسوده فقط گرفتگی ایجاد نمیکند. گاهی قطر خروجی آن تغییر میکند و باعث میشود دیوارهها ضخیمتر یا نامنظمتر از مقدار تنظیمشده چاپ شوند.
نشانه های گرفتگی نازل
- خروج فیلامنت بهصورت نازک و کج
- صدای تقتق از اکسترودر
- کمشدن ناگهانی حجم اکستروژن
- ایجاد خطوط ناقص در لایهها
- نیاز غیرعادی به افزایش دما برای خروج مواد
تمیز کردن نازل پرینتر سه بعدی چگونه انجام شود؟
برای گرفتگیهای سبک، ابتدا دمای نازل را متناسب با فیلامنت بالا ببرید و کمی فیلامنت خارج کنید. سپس سطح بیرونی نازل را با برس برنجی نرم تمیز کنید. برای گرفتگیهای داخلی، روش cold pull با فیلامنت مناسب میتواند مؤثر باشد.
در روش cold pull، فیلامنت در دمای مشخص داخل نازل قرار میگیرد و بعد از کاهش دما، با کشش کنترلشده بیرون آورده میشود. این کار ذرات سوخته و باقیماندههای داخلی را همراه خود خارج میکند. البته باید با حوصله انجام شود، نه با زور. برای کسب اطلاعات کامل درباره خصوصیات فیلامنت ها میتوانید مطالب صفحه بررسی تخصصی فیلامنت ها را مطالعه کنید.
چه زمانی نازل را تعویض کنیم؟
اگر بعد از تمیزکاری، خروج مواد هنوز نامنظم است یا کیفیت چاپ با نازل جدید بهوضوح بهتر میشود، زمان تعویض رسیده است. استفاده از فیلامنتهای ساینده مثل کربنفایبر، چوب یا متالیک عمر نازل برنجی را کمتر میکند.
مراقبت از اکسترودر برای جلوگیری از under-extrusion
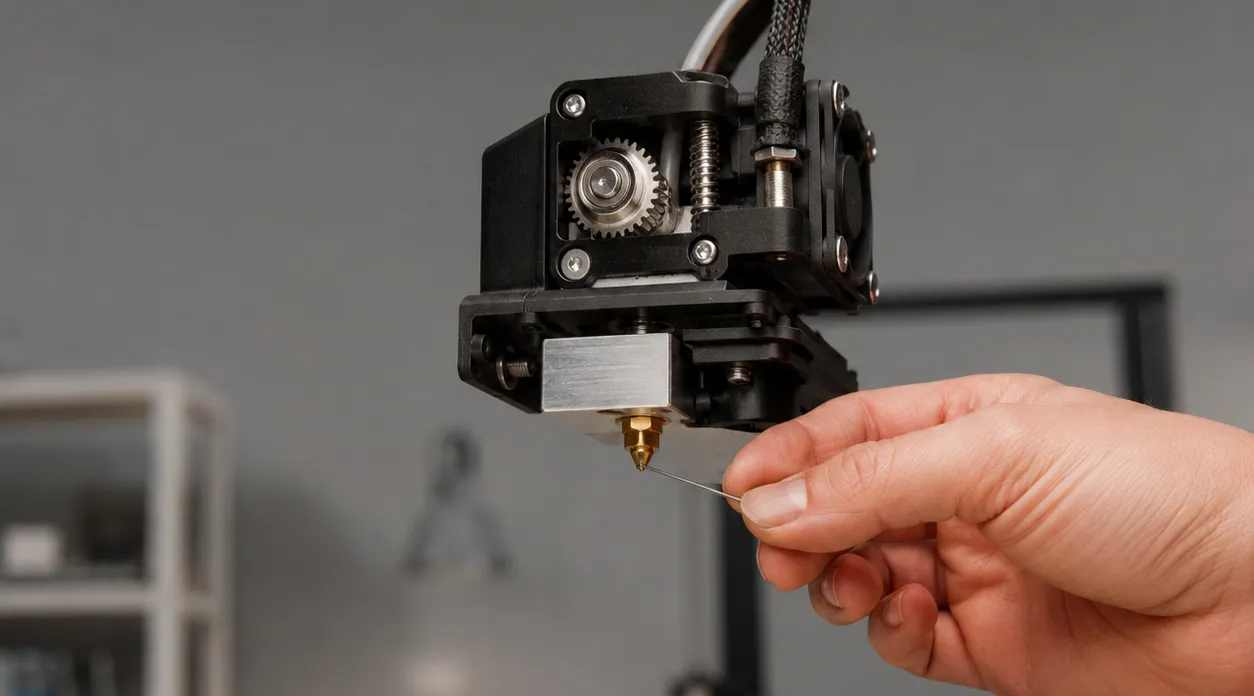
چرخدنده اکسترودر را بررسی کنید. گرد فیلامنت میتواند بین دندانهها جمع شود و گیرایی آن را کم کند. اگر اکسترودر فیلامنت را میجود یا روی آن شیار عمیق میاندازد، فشار فنر، مسیر فیلامنت و سلامت چرخدنده را چک کنید. درباره اکسترودر پرینترهای سه بعدی بیشتر بدانید.
معرفی قطعات مکانیکی پرینتر سه بعدی و بخش های حساس در سرویس
برای نگهداری درست، باید بدانید کدام بخشها بیشتر تحت فشار هستند. در یک پرینتر FDM معمولی، قطعات مکانیکی شامل فریم، محورها، ریلها، پیچ لیداسکرو، تسمهها، پولیها، بلبرینگها، اکسترودر و مجموعه هاتاند میشوند. هر کدام از این قطعات اگر از تنظیم خارج شوند، اثر خاصی روی چاپ میگذارند.
اگر تازه وارد این حوزه شدهاید و میخواهید عملکرد کلی دستگاه را بهتر بفهمید، مطالعه مقاله پرینتر سه بعدی چیست کمک میکند ارتباط بین قطعات مکانیکی، الکترونیکی و نرمافزاری را دقیقتر ببینید. این شناخت باعث میشود هنگام سرویس، فقط ظاهر قطعات را نبینید؛ بلکه بدانید هر بخش چه نقشی در کیفیت چاپ دارد.
یک مثال ساده: اگر محور Z خشک یا آلوده باشد، ممکن است روی دیواره قطعه خطوط منظم افقی ببینید. خیلیها این مشکل را با تنظیمات اسلایسر اشتباه میگیرند. اما گاهی ریشه آن در حرکت نامنظم مکانیکی است.
نکته مهم 💡
هر خط روی قطعه، الزاماً خطای نرمافزاری نیست. قبل از تغییر دهها تنظیم در اسلایسر، سلامت مکانیکی دستگاه را بررسی کنید.
قطعات مکانیکی که باید مرتب بررسی شوند
- تسمههای محور X و Y
- پیچ لیداسکرو محور Z
- ریلها یا شفتهای حرکتی
- چرخهای V-slot در دستگاههای پروفیلی
- پولیها و پیچهای قفلکننده آنها
- بلبرینگها و هرزگردها
- مجموعه اکسترودر و فنر فشاردهنده فیلامنت
لقی مکانیکی چه نشانه هایی دارد؟
لقی معمولاً با لرزش، صدای ضربه، کاهش دقت گوشهها و موجدار شدن دیوارهها همراه است. اگر هد چاپ هنگام حرکت آرام، کمی بازی دارد، باید چرخها، ریل یا پیچهای اتصال بررسی شوند.
چرا پیچ های کوچک مهم هستند؟
در چاپهای طولانی، لرزش مداوم میتواند پیچهای کوچک را شل کند. مخصوصاً پیچهای پولی روی شفت موتور اگر شل شوند، ممکن است جابهجایی لایه رخ دهد. این مشکل گاهی بسیار مرموز به نظر میرسد، اما راهحل آن فقط سفتکردن درست یک پیچ است.
روغن کاری محورها و انتخاب روان کننده مناسب
روغنکاری محورها یکی از بخشهای مهم نگهداری و سرویس پرینتر سه بعدی است، اما نباید بیهدف انجام شود. همه قطعات نیاز به روانکننده ندارند و استفاده از ماده نامناسب میتواند گردوغبار را جذب کند یا حتی به قطعه آسیب بزند.
برای پیچ لیداسکرو معمولاً گریس سبک لیتیومی یا روانکننده مناسب مکانیزمهای خطی استفاده میشود. برای ریلهای خطی، بسته به مدل، گریس مخصوص ریل یا روغن سبک توصیه میشود. برای شفتهای صاف هم باید به جنس بوش یا بلبرینگ توجه کرد.
آیا اسپری WD-۴۰ برای همه چیز خوب است؟ نه. این یکی از اشتباهات رایج است. بسیاری از اسپریهای چندمنظوره بیشتر نقش پاککننده یا آبگریز دارند و روانکننده بلندمدت مناسبی برای محورهای پرینتر نیستند.
نکته مهم 💡
زیاد روغن زدن بهتر از کم روغن زدن نیست. روانکننده اضافی گردوغبار جذب میکند و در طول زمان به خمیر کثیفی تبدیل میشود.
ابزارها و روان کننده های مناسب
| مورد استفاده | گزینه مناسب | نکته کاربردی |
|---|---|---|
| پیچ لیداسکرو Z | گریس لیتیومی سبک | مقدار کم و یکنواخت |
| ریل خطی | گریس مخصوص ریل یا روغن مناسب | مطابق توصیه سازنده |
| شفت صاف | روغن سبک ماشینآلات دقیق | فقط در صورت نیاز |
| فنها | معمولاً بدون روغنکاری | تعویض بهتر از تعمیر موقت است |
| تسمهها | بدون روغن | روغن تسمه را خراب میکند |
| چرخهای V-slot | بدون گریس | تمیزکاری مهمتر است |
روش اصولی روغن کاری
ابتدا گردوغبار و آلودگی قدیمی را پاک کنید. سپس مقدار کمی روانکننده روی بخش موردنظر بزنید و محور را چند بار حرکت دهید تا ماده پخش شود. در پایان اضافه آن را با دستمال بدون پرز بگیرید.
اشتباهات رایج در روغن کاری
- استفاده از روغن خوراکی یا روغن نامشخص
- پاشیدن اسپری روی برد یا کابلها
- روغنکاری تسمهها
- استفاده بیش از حد از گریس
- روغنکاری بدون تمیز کردن آلودگی قبلی
چک لیست ماهانه نگهداری پرینتر سه بعدی
سرویس ماهانه کمی دقیقتر از بررسی هفتگی است. در این مرحله باید دستگاه را از نظر مکانیکی، حرارتی و اکستروژن با دقت بیشتری بررسی کنید. هدف این است که قطعات مصرفی قبل از خرابی کامل شناسایی شوند.
یکی از بخشهای مهم، بررسی لوله PTFE یا همان لوله تفلون است. در بسیاری از پرینترهای Bowden یا هاتاندهای دارای PTFE، انتهای این لوله نزدیک نازل قرار دارد و در معرض گرماست. با گذشت زمان، ممکن است تغییر شکل دهد، بسوزد یا باعث گیرکردن فیلامنت شود.
یک نکته تخصصی کمتر گفتهشده: اگر انتهای لوله تفلون خوب برش نخورده باشد یا کاملاً به نازل نچسبد، یک فضای کوچک بین آنها ایجاد میشود. همین فضای کوچک محل تجمع مواد مذاب میشود و به گرفتگیهای تکراری منجر میگردد.
نکته مهم 💡
وقتی گرفتگی نازل مدام تکرار میشود، فقط خود نازل را مقصر ندانید. اتصال نازل، هیتبریک و لوله تفلون را هم بررسی کنید.
چک لیست ماهانه پیشنهادی
- بررسی و تمیز کردن کامل اکسترودر
- کنترل سلامت لوله تفلون
- بررسی نازل از نظر فرسودگی
- بازبینی پیچهای فریم و اتصالات
- روغنکاری محورهای نیازمند روانکننده
- بررسی کالیبراسیون صفحه ساخت
- اجرای چاپ تست برای کنترل دقت ابعادی
- بررسی سلامت فن هاتاند و فن قطعه
کالیبراسیون پرینتر سه بعدی بعد از سرویس
بعد از سرویس مکانیکی، بهتر است کالیبراسیون را دوباره بررسی کنید. مخصوصاً اگر تسمهها را تنظیم کردهاید، نازل را عوض کردهاید یا محور Z را تمیز و روغنکاری کردهاید.
موارد مهم برای کالیبراسیون:
- تراز بودن صفحه چاپ
- تنظیم Z-offset
- بررسی E-step اکسترودر در صورت نیاز
- تست flow rate
- چاپ یک مکعب کالیبراسیون
- بررسی چسبندگی لایه اول
چرا چاپ تست بعد از سرویس مهم است؟
چون سرویس همیشه به معنی بهتر شدن فوری نیست. گاهی بعد از تنظیم تسمه یا تعویض نازل، باید پارامترها کمی اصلاح شوند. یک چاپ کوچک ۲۰ دقیقهای بهتر از خراب شدن یک چاپ ۱۲ ساعته است.
چک لیست سه ماهه برای تعویض نازل، لوله تفلون و قطعات مصرفی
هر قطعهای عمر مشخصی دارد. بعضی قطعات مثل نازل، لوله PTFE، فنها، تسمهها و سطح چاپ در طول زمان فرسوده میشوند. اگر منتظر بمانید تا کاملاً خراب شوند، معمولاً در بدترین زمان ممکن شما را غافلگیر میکنند. درباره نازل یکی از مهم ترین اجزای پرینتر سه بعدی بیشتر بدانید.
برنامه سهماهه برای کاربرانی که استفاده متوسط دارند، نقطه خوبی برای بررسی عمیقتر است. البته اگر دستگاه شما روزانه چندین ساعت کار میکند، این بازه باید کوتاهتر شود. در کارگاهها، بهتر است قطعات مصرفی بر اساس ساعت کار ثبت شوند.
مثلاً نازل برنجی که با PLA معمولی کار میکند، ممکن است مدت زیادی دوام بیاورد. اما همان نازل اگر با فیلامنت کربنفایبر یا glow-in-the-dark استفاده شود، خیلی سریعتر ساییده میشود. پس فقط تقویم را معیار قرار ندهید؛ نوع فیلامنت هم مهم است.
نکته مهم 💡
همیشه چند قطعه مصرفی آماده داشته باشید؛ نازل، لوله تفلون، ترمیستور، هیتر کارتریج و فن یدکی میتوانند در زمان خرابی ناگهانی نجاتدهنده باشند.
جدول زمان تقریبی تعویض قطعات مصرفی
| قطعه | زمان بررسی | زمان تعویض تقریبی | نشانه نیاز به تعویض |
|---|---|---|---|
| نازل برنجی | ماهانه | ۳ تا ۶ ماه یا بر اساس مصرف | خروج نامنظم، افت کیفیت |
| لوله PTFE | ماهانه | ۳ تا ۶ ماه | تغییر رنگ، سوختگی، گیر فیلامنت |
| تسمهها | ماهانه | ۶ تا ۱۲ ماه | ترک، کشآمدگی، لغزش |
| فن هاتاند | ماهانه | هنگام ضعف یا صدا | صدای زیاد، کاهش دور |
| سطح چاپ | ماهانه | بر اساس فرسودگی | چسبندگی نامنظم، خط عمیق |
| چرخهای V-slot | سهماهه | هنگام لقی یا خوردگی | حرکت ناصاف، پودر پلاستیکی |
آیا نازل را باید دوره ای عوض کرد؟
اگر کیفیت چاپ ثابت است، خروج فیلامنت طبیعی است و از مواد ساینده استفاده نمیکنید، تعویض زودهنگام لازم نیست. اما در استفاده حرفهای، تعویض برنامهریزیشده نازل میتواند از خرابی چاپهای مهم جلوگیری کند.
لوله تفلون چه زمانی خطرساز می شود؟
وقتی انتهای لوله تغییر رنگ میدهد، حالت لهشده پیدا میکند یا فیلامنت در نزدیکی هاتاند گیر میکند، باید آن را بررسی کنید. در دماهای بالا، مخصوصاً با ABS یا PETG، کیفیت و تحمل دمایی PTFE اهمیت بیشتری دارد.
۸ نشانه که می گوید پرینتر سه بعدی فوراً به سرویس نیاز دارد
گاهی دستگاه خودش به شما هشدار میدهد، فقط باید زبانش را بفهمید. افت کیفیت چاپ، صدای غیرعادی و خطاهای تکراری معمولاً اتفاقی نیستند. اگر چند بار پشت سر هم مشکل مشابه دیدید، وقت سرویس است.
یکی از اشتباهات رایج کاربران این است که هر مشکل را جداگانه میبینند. امروز چسبندگی بد است، فردا اکسترودر صدا میدهد، هفته بعد لایهها جابهجا میشوند. اما ممکن است همه اینها از یک برنامه نگهداری نامنظم شروع شده باشند.
سؤال مهم اینجاست: آیا قبل از تغییر تنظیمات اسلایسر، وضعیت مکانیکی و تمیزی دستگاه را چک کردهاید؟ اگر نه، ممکن است ساعتها با اعداد بازی کنید، در حالی که مشکل از یک نازل نیمهگرفته یا تسمه شل است.
نکته مهم 💡
هر بار که مشکل تکراری پیش میآید، آن را یادداشت کنید. ثبت تاریخ، نوع فیلامنت، دما و علامت خرابی، عیبیابی را بسیار سریعتر میکند.
نشانه های فوری نیاز به سرویس
- افت ناگهانی کیفیت چاپ
- جابهجایی لایهها در محور X یا Y
- صدای تقتق اکسترودر
- خروج نامنظم فیلامنت از نازل
- نوسان غیرعادی دمای نازل یا هیتبد
- لرزش زیاد هنگام حرکت سریع
- چسبندگی ضعیف لایه اول با وجود تنظیم دما
- بوی سوختگی یا صدای غیرعادی فن
رفع مشکلات رایج پرینتر سه بعدی از کجا شروع شود؟
اول از سادهترین موارد شروع کنید. صفحه ساخت را تمیز کنید. نازل را بررسی کنید. مسیر فیلامنت را نگاه کنید. تسمهها را چک کنید. بعد سراغ تنظیمات نرمافزاری بروید.
چه زمانی باید از تعمیرکار کمک بگیریم؟
اگر با برق، برد، منبع تغذیه، ترمیستور یا سیمکشی مشکل دارید، ریسک نکنید. بوی سوختگی، جرقه، دمای غیرقابلکنترل یا خاموشی ناگهانی دستگاه مواردی هستند که بهتر است توسط فرد متخصص بررسی شوند.
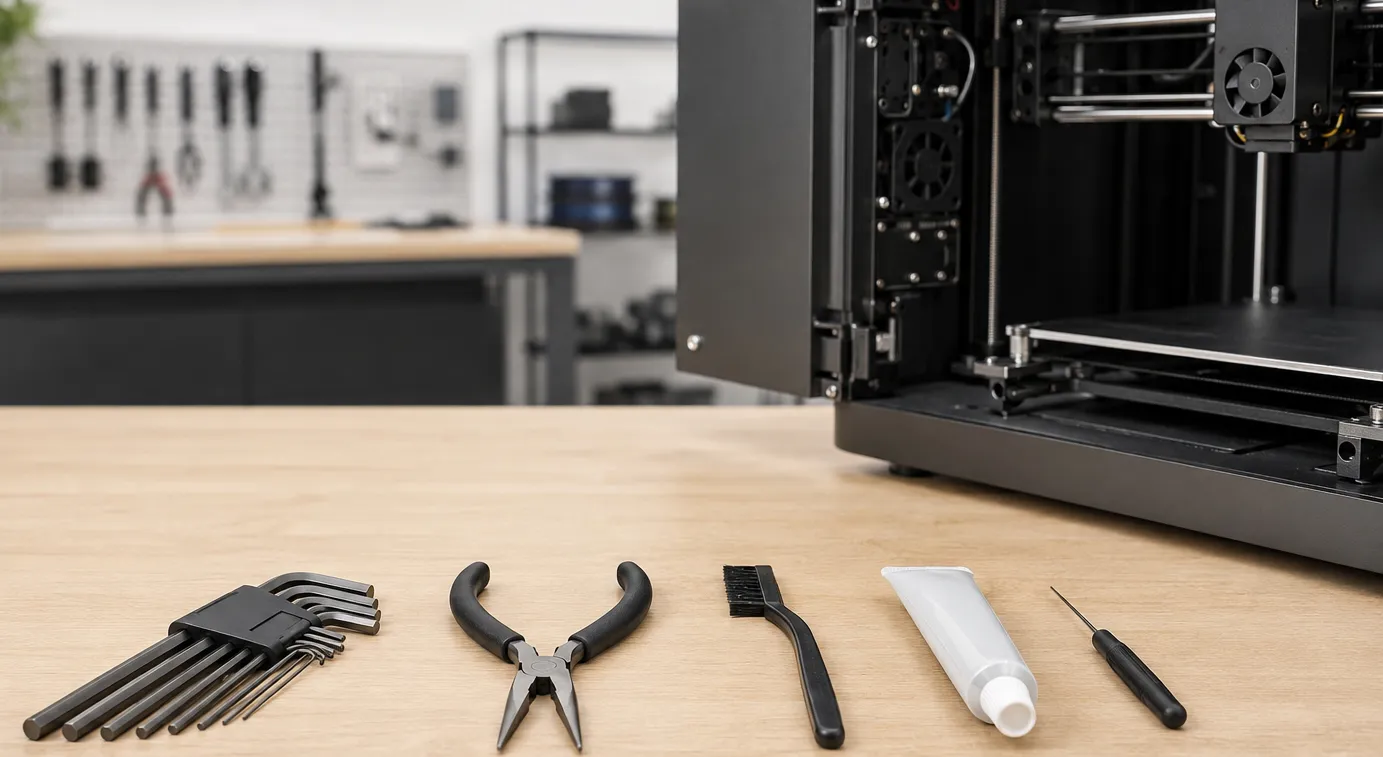
ابزارهای ضروری برای نگهداری و سرویس پرینتر سه بعدی
برای نگهداری و سرویس پرینتر سه بعدی به ابزار عجیب و گران نیاز ندارید. بیشتر کارهای دورهای با چند ابزار ساده انجام میشود. اما کیفیت ابزار مهم است؛ آچار نامناسب میتواند پیچ را هرز کند و برس اشتباه میتواند به نازل یا سطح چاپ آسیب بزند.
یک کیت کوچک کنار دستگاه داشته باشید. وقتی ابزارها دم دست باشند، احتمال اینکه سرویس را عقب بیندازید کمتر میشود. این موضوع ساده بهظاهر بیاهمیت است، اما در عمل باعث میشود نگهداری تبدیل به عادت شود.
در کارگاهها بهتر است ابزار سرویس از ابزار عمومی جدا باشد. چرا؟ چون آلودگی، روغن یا برادههای فلزی ابزارهای دیگر میتوانند وارد بخشهای حساس پرینتر شوند. نظم کوچک، جلوی دردسرهای بزرگ را میگیرد.
نکته مهم 💡
از ابزار فلزی نوکتیز برای کندن قطعه از صفحه ساخت با فشار زیاد استفاده نکنید. آسیب به سطح چاپ، چسبندگی چاپهای بعدی را غیرقابلپیشبینی میکند.
لیست ابزارهای پیشنهادی
- آچار آلن باکیفیت
- آچار نازل مناسب سایز دستگاه
- برس برنجی نرم برای نازل
- دستمال بدون پرز
- الکل ایزوپروپیل برای تمیزکاری
- انبر دمباریک و سیمچین دقیق
- سوزن تمیزکننده نازل با سایز مناسب
- کولیس برای بررسی ابعاد چاپ تست
- گریس یا روغن مناسب محورها
- چراغ کوچک یا هدلامپ برای دیدن بخشهای داخلی
چه ابزارهایی را نباید استفاده کنیم؟
از چاقو، پیچگوشتی نامناسب، برس فولادی زبر، روغن ناشناخته و اسپریهای تهاجمی استفاده نکنید. این ابزارها شاید در لحظه مشکل را حل کنند، اما ممکن است آسیب بلندمدت ایجاد کنند.
چک لیست کامل نگهداری و سرویس پرینتر سه بعدی در یک نگاه
برای اینکه برنامه نگهداری راحتتر اجرا شود، بهتر است یک چکلیست ثابت داشته باشید. میتوانید همین جدول را پرینت بگیرید و کنار دستگاه نصب کنید. هر بار که کاری انجام شد، تاریخ آن را یادداشت کنید.
این کار مخصوصاً برای کارگاههایی که چند نفر با دستگاه کار میکنند بسیار مفید است. چون مشخص میشود چه کسی آخرین بار نازل را تمیز کرده، چه زمانی تسمه تنظیم شده و آیا بعد از تعویض قطعه کالیبراسیون انجام شده یا نه.
یک تجربه ساده: در بسیاری از کارگاهها، فقط اضافهکردن یک فرم ثبت سرویس، تعداد خطاهای تکراری را کم میکند. نه بهخاطر اینکه دستگاه عوض شده، بلکه چون رفتار کاربران منظمتر شده است.
نکته مهم 💡
اگر چند پرینتر دارید، برای هر دستگاه یک شناسنامه سرویس جدا بسازید. دستگاهها حتی اگر مدل یکسان داشته باشند، الگوی فرسودگی متفاوتی پیدا میکنند.
جدول چک لیست دوره ای
| بازه زمانی | کارهای اصلی | هدف |
|---|---|---|
| بعد از هر چاپ | تمیز کردن صفحه، بررسی نازل، جمعکردن ضایعات | آمادهسازی چاپ بعدی |
| روزانه در استفاده سنگین | بررسی صدا، فن، مسیر فیلامنت، دمای پایدار | جلوگیری از توقف ناگهانی |
| هفتگی | کنترل تسمه، فنها، پیچها، کابلها | کاهش خطاهای مکانیکی |
| ماهانه | روغنکاری، بررسی PTFE، کالیبراسیون، تست چاپ | حفظ دقت و پایداری |
| سهماهه | بررسی قطعات مصرفی، تعویض احتمالی نازل و فن | پیشگیری از خرابی جدی |
چک لیست قبل از چاپ های طولانی
قبل از چاپهای بیشتر از ۸ ساعت، این موارد را چک کنید:
- صفحه ساخت تمیز و تراز است؟
- نازل خروجی یکنواخت دارد؟
- فیلامنت خشک و کافی است؟
- فنها بدون صدا و با دور مناسب کار میکنند؟
- کابلها در مسیر حرکت گیر نمیکنند؟
- تسمهها نه خیلی شل هستند و نه بیش از حد سفت؟
- چاپ تست کوچک موفق بوده است؟
۵ اشتباه رایج در نگهداری پرینتر سه بعدی که عمر دستگاه را کم می کند
گاهی مشکل از سرویس نکردن نیست؛ از سرویس اشتباه است. بعضی کاربران با نیت خوب، کاری انجام میدهند که به دستگاه آسیب میزند. نگهداری درست یعنی بدانید چه کاری را چه زمانی، با چه ابزاری و به چه اندازه انجام دهید.
اولین اشتباه، استفاده بیش از حد از روانکننده است. دومین اشتباه، دستکاری مداوم تنظیمات بدون ثبت تغییرات است. سومین اشتباه، تمیز نکردن گردوغبار فنهاست. چهارمین اشتباه، نادیده گرفتن صدای غیرعادی است. پنجمین اشتباه، تعویض نکردن قطعات مصرفی تا لحظه خرابی کامل است.
آیا تا به حال برای حل یک مشکل کوچک، چندین تنظیم را همزمان تغییر دادهاید و بعد نفهمیدهاید کدام تغییر مؤثر بوده؟ این یکی از رایجترین دامهاست. در عیبیابی و سرویس، تغییرات باید مرحلهبهمرحله انجام شوند.
نکته مهم 💡
بعد از هر تغییر مهم، یک چاپ تست ثابت داشته باشید. اگر مدل تست همیشه یکسان باشد، مقایسه کیفیت چاپ بسیار دقیقتر میشود.
اشتباهات مهمی که باید از آن ها دوری کنید
- سفت کردن بیش از حد تسمهها
- روغنکاری قطعاتی که نیاز به روغن ندارند
- تمیز کردن نازل داغ بدون ابزار مناسب
- استفاده از فیلامنت مرطوب و مقصر دانستن دستگاه
- بیتوجهی به کالیبراسیون بعد از تعویض نازل
- باز کردن قطعات بدون عکس گرفتن از وضعیت اولیه
- استفاده از قطعات یدکی بیکیفیت در بخشهای حساس
عادت های خوب برای افزایش عمر پرینتر سه بعدی
برای افزایش عمر پرینتر سه بعدی، چند عادت ساده بسازید. بعد از هر چاپ دستگاه را بررسی کنید. هر هفته ۱۰ دقیقه برای سرویس بگذارید. هر ماه یک چاپ تست انجام دهید. قطعات مصرفی را قبل از خرابی کامل بررسی کنید.
سوالات متداول درباره نگهداری و سرویس پرینتر سه بعدی
هر چند وقت یک بار باید پرینتر سه بعدی را سرویس کنیم؟
اگر استفاده شما سبک است، بررسی سریع بعد از هر چاپ و سرویس کامل هر دو تا سه ماه کافی است. برای استفاده متوسط، سرویس هفتگی و ماهانه پیشنهاد میشود. در کارگاههای پرکار، بهتر است سرویس بر اساس ساعت کار دستگاه انجام شود.
آیا تمیز کردن نازل بدون باز کردن آن ممکن است؟
بله، در گرفتگیهای سبک میتوان با خروج فیلامنت در دمای مناسب، برس برنجی و روش cold pull نازل را تمیز کرد. اگر گرفتگی شدید باشد یا خروج مواد همچنان نامنظم بماند، باز کردن یا تعویض نازل منطقیتر است.
برای روغن کاری محورها از چه روان کننده ای استفاده کنیم؟
برای پیچ لیداسکرو معمولاً گریس لیتیومی سبک مناسب است. برای ریلهای خطی باید طبق توصیه سازنده از گریس یا روغن مخصوص استفاده شود. از روغنهای نامشخص، روغن خوراکی و اسپریهای چندمنظوره بهعنوان روانکننده دائمی استفاده نکنید.
از کجا بفهمیم نازل پرینتر سه بعدی باید تعویض شود؟
اگر خروج فیلامنت کج، نازک یا ناپایدار است و بعد از تمیزکاری بهتر نمیشود، نازل را بررسی کنید. کاهش دقت دیوارهها، زبر شدن سطح چاپ و افت کیفیت با فیلامنتهای مختلف هم میتواند نشانه فرسودگی نازل باشد.
مهم ترین دلیل افت کیفیت چاپ در پرینتر سه بعدی چیست؟
یک دلیل واحد برای همه موارد وجود ندارد، اما نگهداری نامنظم، گرفتگی نازل، کالیبراسیون نادرست، تسمه شل و فیلامنت مرطوب از رایجترین علتها هستند. بهتر است عیبیابی را از موارد ساده و قابل مشاهده شروع کنید.
جمع بندی: چگونه با برنامه ساده، عمر پرینتر سه بعدی را بیشتر کنیم؟
نگهداری و سرویس پرینتر سه بعدی قرار نیست پیچیده یا زمانبر باشد. اگر بعد از هر چاپ صفحه را تمیز کنید، هفتهای یکبار تسمهها و فنها را بررسی کنید، ماهانه محورها و اکسترودر را سرویس کنید و هر سه ماه قطعات مصرفی مثل نازل و لوله تفلون را جدیتر چک کنید، بخش بزرگی از خرابیها قبل از وقوع کنترل میشوند.
بهترین برنامه، برنامهای است که واقعاً اجرا شود. پس از همین امروز یک چکلیست کوتاه کنار دستگاه بگذارید، تاریخ سرویسها را یادداشت کنید و قبل از چاپهای طولانی چند دقیقه برای بررسی دستگاه وقت بگذارید. اگر نگهداری و سرویس پرینتر سه بعدی به عادت تبدیل شود، کیفیت چاپ پایدارتر میماند، هزینه تعمیرات کمتر میشود و با خیال راحتتری سراغ پروژههای بزرگ میروید.