

تعمیر و نگهداری هات اند و اجزای آن

هات اند یکی از مهمترین بخشهای پرینترهای FFF هست و معمولاً هم بیشتر از بقیه قطعات دچار استهلاک میشه. پس اینکه هر از گاهی حال و روزش رو بررسی کنیم و یه سرویس روتین انجام بدیم خیلی مهمه.
هات اندها انواع مختلفی دارن؛ بعضیاشون تکی هستن مثل E3D V6، بعضیهاشون هم داخل یه پک کامل و فشرده هستن مثل Hemera یا LGX FF. ولی در کل همهشون چند تا قطعه اصلی دارن که توی همه مدلها مشترکن.
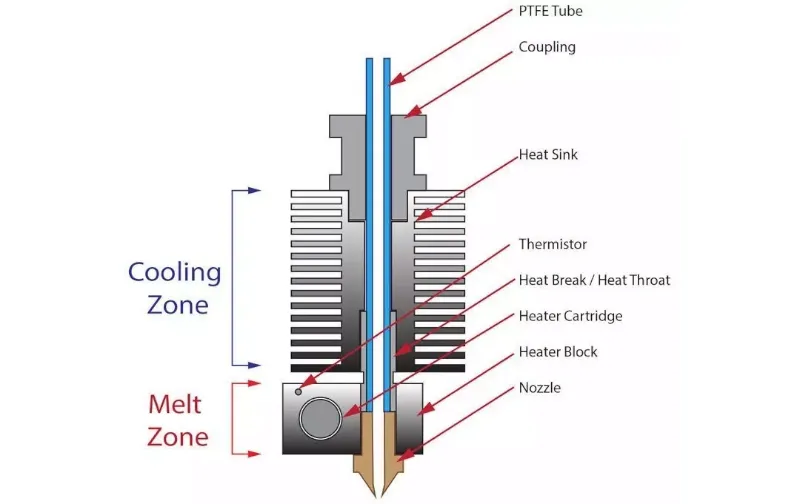
قطعات اصلی هات اند ایناست:
نازل (Nozzle): همون قسمتیه که مواد مذاب ازش بیرون میاد و چاپ میشه.
هیتر کارتریج (Heater Cartridge): یه مقاومت گرماییه که وظیفهش گرم کردن بلوک گرماییه.
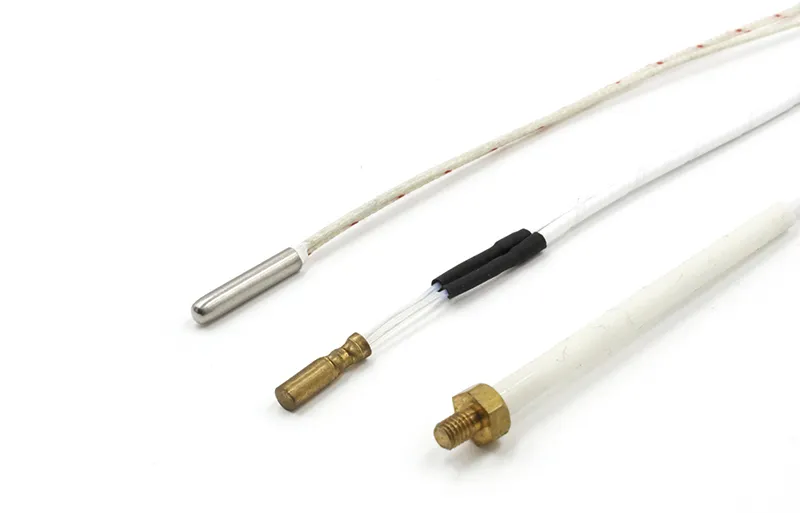
سنسور دما (Temperature Sensor): مدلهای مختلفی داره مثل ترمیستور، ترموکوپل، PT100 و… کارش اینه که دمای بلوک گرمکننده رو اندازهگیری کنه.
بلوک گرمایی (Heating Block): این قطعه گرما رو به نازل و قسمت داغ «هیتبریک» منتقل میکنه.
هیتبریک (Heat Break): این قطعه وظیفه داره فیلامنت رو تا نازل هدایت کنه بدون اینکه زودتر از موعد ذوب بشه. یه طرفش داغه، یه طرفش سرده و کیفیت انتقال حرارتش خیلی توی کارکرد درست هات اند تاثیر داره. دو نوع داره: فلزی کامل (all-metal) که دماهای بالا رو تحمل میکنه ولی اگه درست خنک نشه، گرما بالا میزنه؛ و نوع دیگهش که یه لوله PTFE توش داره، اصطکاک رو کم میکنه و نمیذاره فیلامنت زود ذوب شه، ولی برای دماهای بالای ۲۶۵ درجه مناسب نیست.
هیتسینک (Heat Sink): این قطعه وظیفه داره هیتبریک رو خنک کنه تا قسمتهای داغ و سرد از هم جدا بمونن. بعضیاش پسیون (بدون فن)، بعضیاش هم فعالن (با فن).
برای اینکه هات اند درست کار کنه، لازمه هر از گاهی همه این قطعات و نحوه بسته شدنشون رو چک کنیم تا مطمئن بشیم مشکلی پیش نیومده. ما در بخش آموزش های 3d Parsi مطلبی تحت عنوان “چطور هات اند مناسب برای پرینتر سه بعدی انتخاب کنیم؟” منتشر کردیم که میتونه خیلی به شما برای انتخاب هات اند خوب کمک کنه.
نازل (Nozzle)
نازل یه قطعه مصرفی توی پرینتر سه بعدیه، یعنی عمر مفیدش محدوده و بعد از یه مدت باید عوضش کرد. وقتی نازل ساییده میشه، قطر خروجی مواد بیشتر میشه و طول نازل هم کمتر میشه، که باعث میشه مواد بهدرستی خارج نشن و کیفیت سطح قطعات چاپشده پایین بیاد.
چند تا چیز هست که باعث میشه نازل زودتر خراب بشه. مهمترینش استفاده از فیلامنتهای کامپوزیتیه. این نوع فیلامنتها که توشون الیاف یا ذرات ریز هست (مثل فیبرکربن، الیاف شیشه، ذرات فلزی یا سرامیکی، یا فیلامنتهای شبتاب)، خیلی سایندهان و دیوارهی داخلی نازل رو حسابی میسابن.
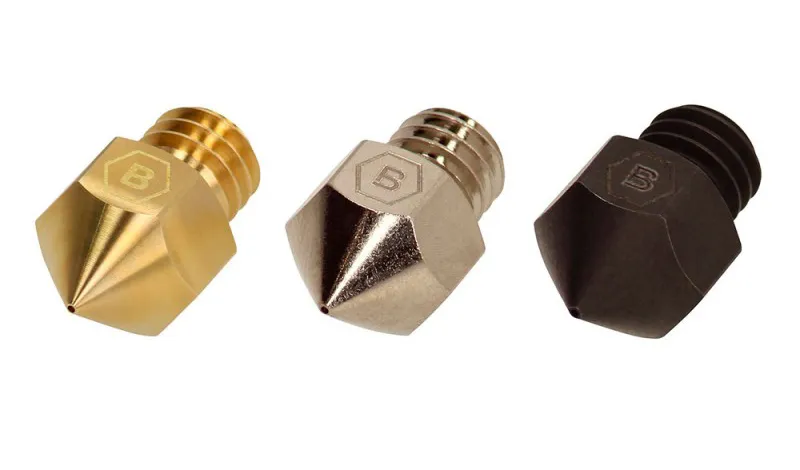
جنس خود نازل هم تأثیر زیادی روی دوامش داره. جنسهای رایج نازل شامل این موارده:
- برنجی (Brass): عمرش خیلی کمه، حتی با فیلامنتهای معمولی هم زود خراب میشه. بهتره زود به زود عوضش کنین تا کیفیت چاپ افت نکنه.
- برنج یا مس با روکش نیکل: روکش نیکل باعث میشه سطح نازل سختتر بشه و دیرتر ساییده بشه. با فیلامنتهای معمولی خیلی خوب جواب میده و با مواد ساینده هم بد نیست.
- استیل ضد زنگ (Stainless steel): معمولاً برای مصارف پزشکی یا غذایی استفاده میشه، ولی با فیلامنتهای معمولی دوام خوبی داره. با مواد ساینده دوامش متوسطه ولی انتخاب خیلی خوبی نیست.
- فولاد سختکاریشده (Hardened steel) یا مشابه: برای فیلامنتهای ساینده خوبه و با مواد معمولی هم خیلی خوب جواب میده. تنها مشکلش اینه که سطح زبری داره و ممکنه کیفیت چاپ مثل بقیه نباشه، مگر اینکه یه روکش خاص داشته باشه که اونم بعضی مدلها دارن.
- نوک یاقوتی (Ruby tip): یاقوت خیلی سخته و تقریباً ساییده نمیشه. فقط نوک نازل از یاقوته و بقیهاش برنجیه. با فیلامنتهای معمولی و ساینده دوام زیادی داره و کیفیتش تا آخر ثابت میمونه. فقط وقتی که قسمت برنجی اونقدر ساییده شه که نوک یاقوت بیفته، باید عوضش کنین.
اینکه نازل هر چند وقت یهبار باید عوض شه بستگی به فیلامنت و دمای چاپ داره، ولی یه حدودی میشه گفت:
نازل برنجی:
- با مواد معمولی: هر ۲۰۰ ساعت یه بار عوض شه.
- با مواد ساینده: اصلاً توصیه نمیشه.
برنج یا مس با روکش نیکل:
- با مواد معمولی: هر ۱۰۰۰ ساعت.
- با مواد ساینده: هر ۱۰۰ ساعت.
استیل ضد زنگ:
- با مواد معمولی: هر ۱۰۰۰ ساعت.
- با مواد ساینده: هر ۱۰۰ ساعت.
فولاد سختکاریشده:
- با مواد معمولی: پیشنهاد نمیشه.
- با مواد ساینده: هر ۴۰۰ ساعت.
نوک یاقوتی:
- با همه نوع فیلامنت: تا وقتی نوک یاقوت نیفته، نیازی به تعویض نیست.
سنسور دما (Temperature Sensor)
دقیقاً مثل کارتریج گرمکن، حساسترین قسمت این قطعه هم اتصالاتشه. اگه سیم یا محل اتصالش آسیب ببینه، دمایی که نشون میده اشتباه و بالا پایین میشه. اگه سیم کامل پاره شه، عدد دما قفل میکنه روی بیشترین مقدار. بهتره مرتب اتصالاتشو چک کنین تا مشکلی پیش نیاد.
بلوک گرمکن (Heater Block)
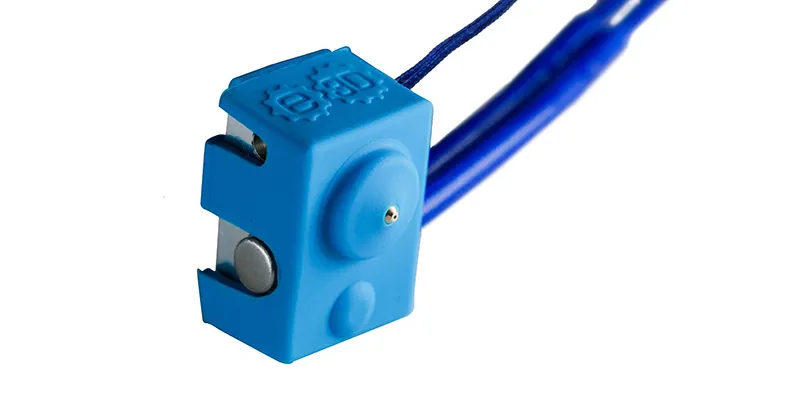
این قسمت نیاز به نگهداری خاصی نداره، ولی باید همیشه تمیز نگهش دارین. چون وقتی پلاستیک دورش جمع میشه، ممکنه موقع چاپ جدا شه و بچسبه به قطعه، که باعث میشه هم ظاهرش بد بشه، هم شاید چاپ خراب شه. استفاده از روکشهای سیلیکونی یا اسپری ضد چسبندگی میتونه کمک کنه بلوک تمیز بمونه، مخصوصاً موقع کار با مواد چسبنده مثل PETG. اگه از روکش سیلیکونی استفاده میکنین، بهتره هر از گاهی درش بیارین و تمیزش کنین و وقتی دیدین داره خراب میشه، عوضش کنین. روکشهای ضد چسبندگی هم باید هر ۲ یا ۳ بار چاپ دوباره زده بشن.
مونتاژ (Assembly)
چون هر قسمت از هات اند (hotend) از جنس متفاوتیه و جنسهای مختلف توی گرما و سرما اندازهشون با سرعتهای متفاوت تغییر میکنه، ممکنه اتصالاتش به مرور با تغییر دما شل بشن. واسه همین خوبه که هر دو سه هفته یه بار همه پیچها و قطعات هات اند رو چک کنی که سفت و درست سر جاشون باشن.
اگه نازل شل شده باشه، باید وقتی که نازل داغه، دوباره سفتش کنی. خیلی مهمه که نازل و هیتبریک خوب به هم چسبیده باشن. چون اگه حتی یه فاصله کوچیک بینشون باشه، مواد مذاب از همونجا نشت میکنه و ممکنه هات اند رو خراب کنه.
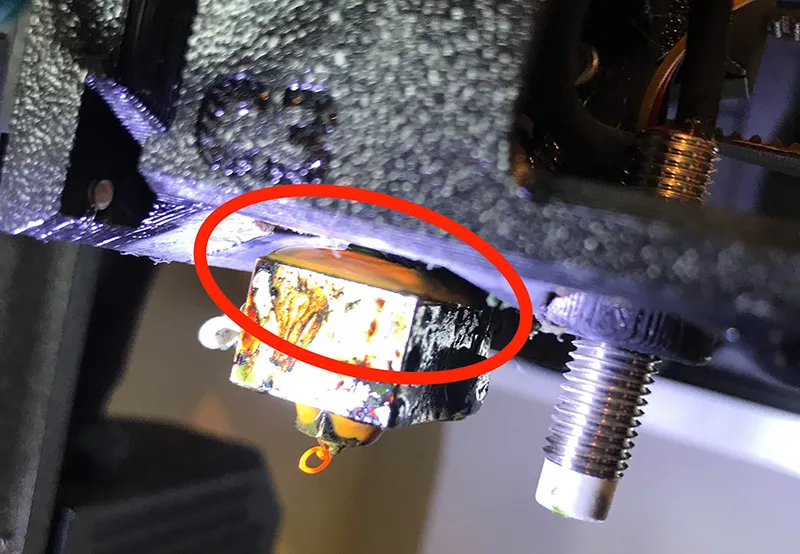
واسه اینکه زیادی سفت نکنی و رزوهی بلوک حرارتی خراب نشه، بهتره عدد گشتاور سفتکردن (Torque) رو از دفترچهی سازنده بخونی. مثلاً شرکت E3D گفته گشتاور مناسب برای نازلهاش ۳ نیوتنمتره و Slice Engineering گفته ۱.۵ نیوتنمتر. اگه اطلاعاتی از سازنده نداری، بین ۱ تا ۲ نیوتنمتر خوبه.
یادت نره پیچهایی که کارتریج گرمکن و سنسور دما رو نگه میدارن هم باید بررسی بشن که شل نشده باشن.
پرینترهایی با چند تا هات اند
اگه پرینترت چند تا هات اند داره، باید جای نسبیشون رو نسبت به هم تنظیم کنی.
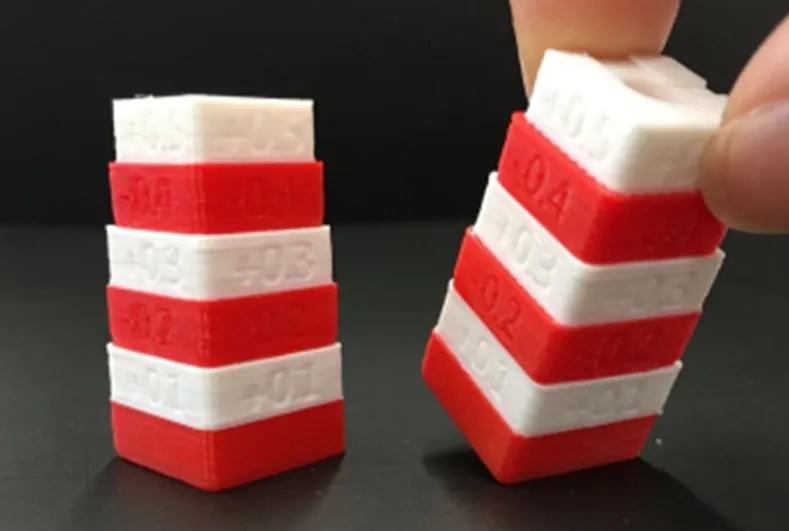
اول از همه، باید مطمئن شی که ارتفاع همه هات اندها از سطح چاپ یکسانه. برای این کار، اول هات اند اصلی رو ثابت کن و سطح پرینت رو با اون تراز کن. بعدش باید ارتفاع بقیه هات اندها رو طوری تنظیم کنی که همسطح هات اند اصلی بشن. اینکه دقیقاً چطوری ارتفاع رو تنظیم کنی بستگی به مدل پرینتر داره، اگه بلد نیستی، بهتره به دفترچه راهنما یا سایت سازندهش سر بزنی.
بعد از تنظیم ارتفاع، باید جای هر هات اند رو توی محور XY نسبت به هات اند اصلی پیدا کنی. معمولاً خود سازندهها یه فایل مخصوص برای کالیبره کردن این جابهجایی XY میدن. البته فایلهای آمادهی دیگهای هم توی سایتهای معروف هست. توی این مرحله جای فیزیکی هات اندها تغییر نمیکنه، فقط مقدار جابهجاییشون رو توی فرمور وارد میکنی تا موقع چاپ اصلاح بشه.
ارتفاع هات اندها رو هر دو هفته یه بار چک کن، ولی تنظیم XY رو فقط وقتی لازم انجام بده که دیدی توی چاپهات همپوشانی یا اختلاف بین هات اندها دیده میشه.
هات اند احتمالاً اون بخشی از پرینتره که بیشتر از بقیه نیاز به رسیدگی و نگهداری داره. ولی اگه درست ازش مراقبت کنی، کیفیت چاپ خیلی بهتر میشه و احتمال خرابی و گیر کردن هم خیلی کمتر میشه.





