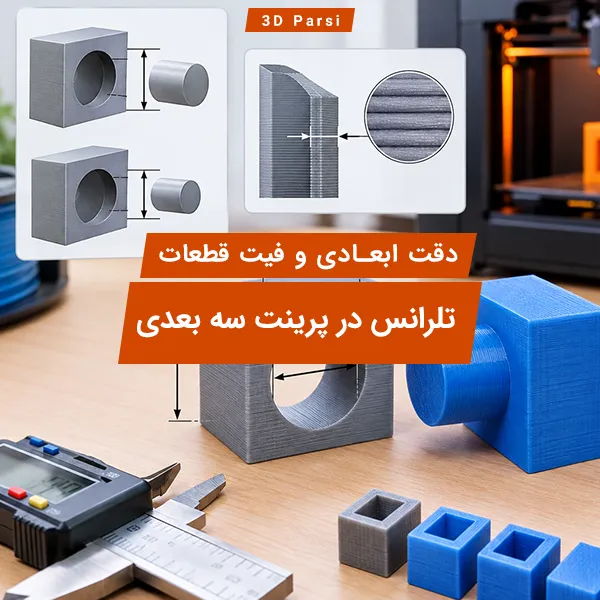
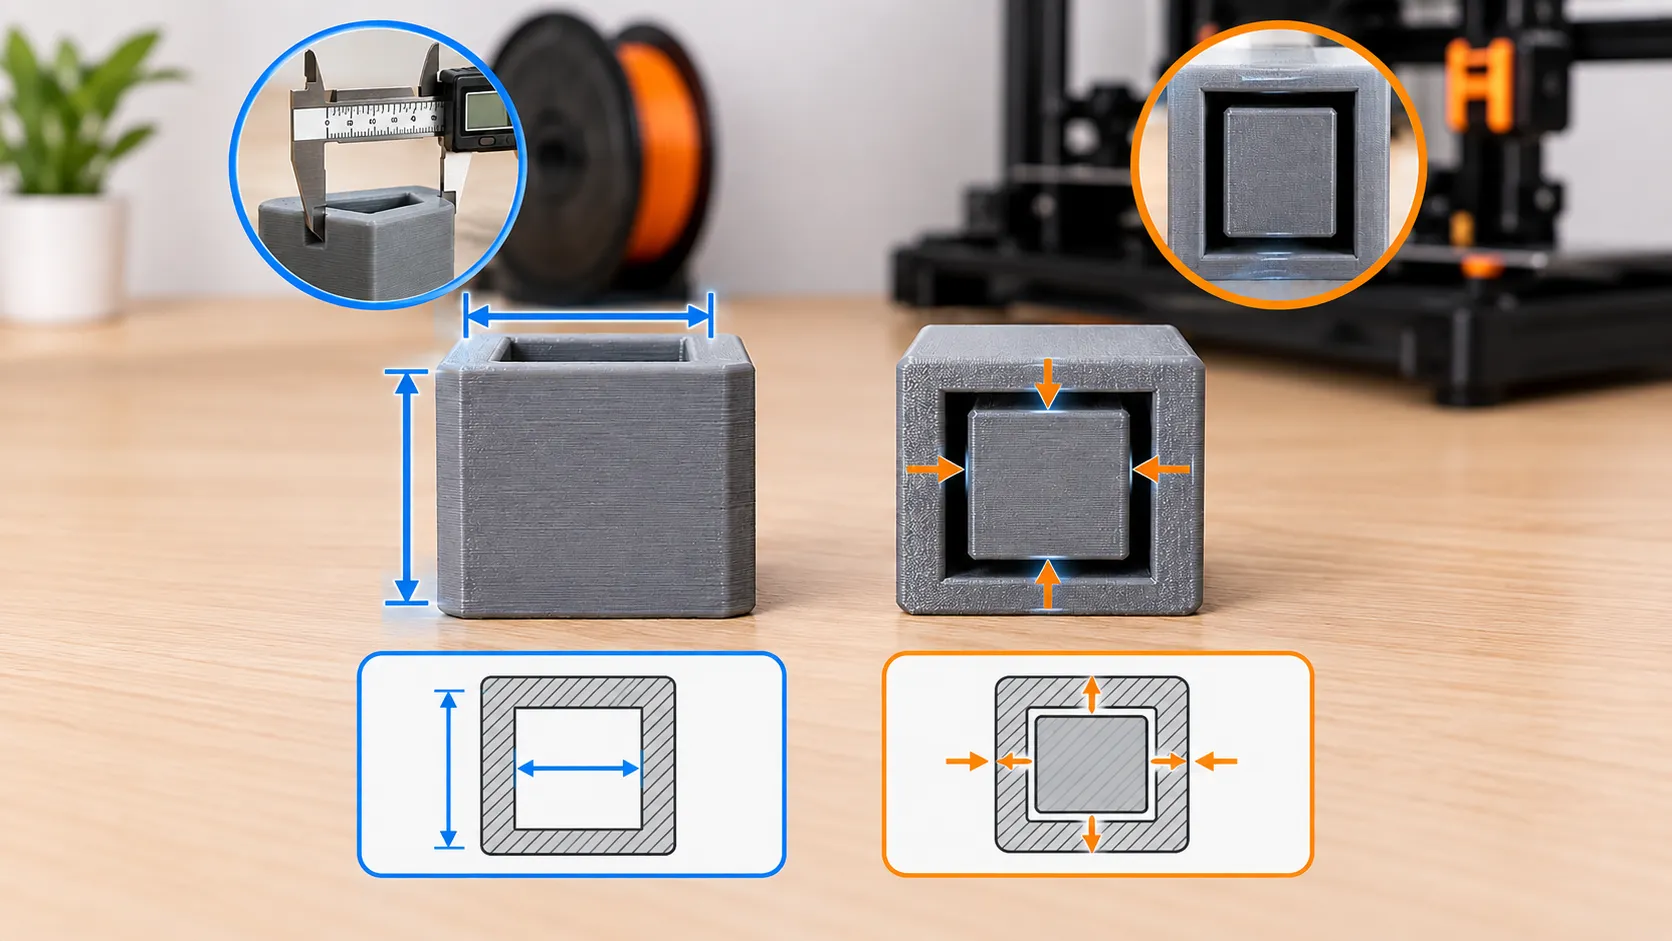
تلرانس در پرینت سه بعدی یعنی مشخص کنیم چه مقدار اختلاف میان اندازه طراحی شده در CAD و قطعه واقعی قابل قبول است. اما برای قطعاتی که باید روی هم سوار شوند، یک مفهوم دیگر هم به همان اندازه مهم است: کلیرنس یا لقی طراحی شده بین دو قطعه.
این دو را نباید با هم اشتباه گرفت. ممکن است پرینتر شما یک قطعه را با تکرارپذیری خوبی بسازد، اما چون در طراحی هیچ فاصله ای بین پین و سوراخ در نظر نگرفته اید، مونتاژ انجام نشود. برعکس، ممکن است کلیرنس مناسبی در CAD گذاشته باشید، اما خطای ابعادی چاپ آن را از بین ببرد.
مهم ترین نکته این است که یک عدد جهانی برای تلرانس FDM وجود ندارد. اندازه قطعه، جهت چاپ، شکل اتصال، کالیبراسیون، تنظیمات چاپ و رفتار متریال همگی روی نتیجه اثر می گذارند. به همین دلیل حتی یک مقدار کلیرنس مشخص ممکن است روی دو پرینتر یا دو فیلامنت مختلف، فیت متفاوتی ایجاد کند.
اگر در حال یادگیری تنظیمات دستگاه هستید، مجموعه آموزش پرینتر سه بعدی مسیر مناسبی برای بررسی عیب های مرتبط با چاپ است.
مفهوم
سوال اصلی
مثال
دقت ابعادی
قطعه چقدر به اندازه CAD نزدیک است؟
مدل ۴۰ میلی متری بعد از چاپ ۳۹.۸ میلی متر شده
تکرارپذیری
اگر دوباره چاپ کنیم همان نتیجه را می گیریم؟
سه نمونه همگی تقریبا ۳۹.۸ میلی متر هستند
تلرانس
چه بازه ای از اختلاف قابل قبول است؟
قطعه در یک محدوده مشخص هنوز قابل استفاده است
کلیرنس
عمدا چقدر فاصله بین دو قطعه گذاشته ایم؟
پین باید داخل سوراخ حرکت کند و گیر نکند
همین تفکیک ساده جلوی یکی از اشتباهات رایج را می گیرد: تلاش برای «کالیبره کردن پرینتر» در حالی که مشکل واقعی از طراحی اتصال است.
قبل از هر تنظیم، نوع خطا را مشخص کنید
وقتی قطعه اندازه درستی ندارد، تغییر همزمان Flow، Scale، Steps/mm و Horizontal Compensation معمولا تشخیص را سخت تر می کند. ابتدا باید بفهمید خطا کجا، با چه الگویی و در چه جهتی اتفاق افتاده است.
یک قطعه تست را با کولیس اندازه بگیرید و حداقل این موارد را جدا ثبت کنید:
اندازه خارجی در محور X
اندازه خارجی در محور Y
ارتفاع در محور Z
قطر یا عرض یک سوراخ داخلی
قطر یا عرض یک پین خارجی
ابعاد قسمت نزدیک به لایه اول
نتیجه یک چاپ تکراری از همان فایل
برای محاسبه خطای نسبی می توانید از رابطه ساده زیر استفاده کنید:
این عدد به تنهایی علت را مشخص نمی کند؛ ارزش آن زمانی است که چند اندازه و چند نمونه را با هم مقایسه کنید.
اگر هنوز مطمئن نیستید دستگاه از نظر پایه درست تنظیم شده است، ابتدا روش کالیبره کردن پرینتر سه بعدی را بررسی کنید. تلرانس نباید پوششی برای یک ایراد مکانیکی یا کالیبراسیون ناقص باشد.
از شکل خطا بفهمید مشکل کجاست
الگوی خطا اغلب بیشتر از خود عدد به شما اطلاعات می دهد.
چیزی که اندازه می گیرید
الگوی مشاهده شده
اولین مواردی که باید بررسی شوند
ابعاد خارجی
تقریبا همه ابعاد کمی بزرگ ترند
Flow، عرض خطوط، جبران کانتور، رفتار متریال
سوراخ ها
ابعاد خارجی خوب است ولی سوراخ کوچک است
هندسه سوراخ، Hole Compensation، جهت چاپ
کف قطعه
فقط چند لایه اول پهن تر است
Z Offset، فشردگی لایه اول، Elephant Foot
محور X و Y
یک محور درست و دیگری خطا دارد
مکانیک محور، تسمه، لقی، عمود بودن محورها
قطعات بزرگ و کوچک
درصد خطا با بزرگ شدن مدل بیشتر می شود
Scale، انقباض متریال، کالیبراسیون حرکتی
چاپ های تکراری
هر بار عدد متفاوتی می گیرید
لقی، ناپایداری دما، اکستروژن یا مکانیک
دیواره ها
ضخامت و اندازه همراه با هم تغییر می کنند
Flow و پایداری اکستروژن
این جدول «حکم قطعی» نیست؛ نقشه شروع عیب یابی است. مثلا کوچک بودن یک سوراخ الزاما به معنی خطای Steps/mm نیست. اگر ابعاد خارجی درست هستند، تغییر مقیاس کل محور می تواند همان بخش های سالم را هم خراب کند.
چرا قطعه FDM دقیقا هم اندازه فایل CAD در نمی آید؟
رفتار مسیر اکستروژن
نازل یک خط ریاضی بدون عرض تولید نمی کند. پلاستیک مذاب به شکل یک مسیر با پهنای مشخص روی لایه قبلی قرار می گیرد و هندسه واقعی آن به Flow، ارتفاع لایه، عرض اکستروژن و رفتار ماده وابسته است.
اگر اکستروژن بیش از حد یا کمتر از مقدار مناسب باشد، فقط کیفیت سطح تغییر نمی کند؛ ضخامت موثر دیواره و بعضی اندازه های داخلی نیز می توانند تغییر کنند. اگر نشانه های دیگری مثل دیواره های بیش از حد پر، شکاف یا جریان ناپایدار می بینید، قبل از هر جبران ابعادی مقاله رفع اکسترود کم و زیاد در پرینت سه بعدی را بررسی کنید.
انقباض و رفتار حرارتی متریال
قطعه در دمای نازل ساخته می شود و هنگام سرد شدن به شرایط محیط می رسد. مقدار و یکنواختی این تغییر ابعاد به جنس ماده، شکل قطعه، جهت چاپ و شرایط حرارتی وابسته است.
به همین دلیل بهتر است پروفایل تلرانس PLA را بدون آزمایش به PETG، ABS، PC یا ماده دیگری منتقل نکنید. مستندات OrcaSlicer نیز کالیبراسیون تلرانس را وابسته به ترکیب پرینتر و فیلامنت می داند و برای همین ابزارهای مجزای جبران Shrinkage و ابعاد XY دارد.
هندسه مکانیکی دستگاه
لقی، تسمه نامناسب، کجی محور، اصطکاک غیرعادی یا ناهماهنگی اجزای حرکتی می تواند باعث شود X و Y رفتار یکسانی نداشته باشند.
اگر خطا در یک محور مشخص بیشتر است یا نتایج چاپ تکرارپذیر نیستند، قبل از دستکاری Scale باید ایراد مکانیکی بررسی شود. جبران نرم افزاری یک مکانیزم ناپایدار، فقط خطا را پنهان می کند.
لایه اول
اگر کل قطعه تقریبا درست است اما پایین آن بزرگ تر شده، با یک مسئله عمومی Scale روبرو نیستید. فشرده شدن بیش از حد لایه اول می تواند لبه پایینی را به بیرون گسترش دهد و فیت قطعه را خراب کند.
Prusa این اثر را یکی از مشکلات مهم قطعات با تلرانس نزدیک می داند و برای آن جبران اختصاصی لایه اول ارائه می کند.
ارزشمندترین عدد برای طراحی قطعات مونتاژی، عددی نیست که در یک جدول اینترنتی پیدا می کنید؛ عددی است که از دستگاه، فیلامنت و پروفایل واقعی خودتان استخراج کرده اید.
برای این کار می توانید یک فایل تست کوچک بسازید که چهار نوع اطلاعات را همزمان جمع کند.
مرحله اول: سه اندازه خارجی داشته باشید
سه قطعه ساده مثلا با ابعاد مرجع ۲۰، ۴۰ و ۸۰ میلی متر طراحی کنید. هدف این نیست که این ابعاد استاندارد خاصی باشند؛ فقط می خواهیم بفهمیم خطا با بزرگ شدن مدل چگونه تغییر می کند.
اگر هر سه قطعه تقریبا مقدار ثابتی مثلا چند دهم میلی متر خطا داشته باشند، الگو با حالتی که خطا متناسب با طول افزایش پیدا می کند متفاوت است.
برای مثال فرضی:
۲۰ میلی متر → ۲۰.۲
۴۰ میلی متر → ۴۰.۲
۸۰ میلی متر → ۸۰.۲
این الگو بیشتر شبیه یک Offset تقریبا ثابت است.
اما اگر نتیجه فرضی چنین باشد:
۲۰ میلی متر → ۲۰.۱
۴۰ میلی متر → ۴۰.۲
۸۰ میلی متر → ۸۰.۴
خطا تقریبا متناسب با اندازه رشد کرده است. در این حالت بررسی Scale، انقباض یا کالیبراسیون حرکتی منطقی تر می شود.
این مثال ها مقدار استاندارد خطا نیستند؛ فقط روش تشخیص دو الگوی متفاوت را نشان می دهند.
مرحله دوم: چند سوراخ با قطر مختلف اضافه کنید
فقط یک سوراخ تست نکنید. سوراخ های کوچک و بزرگ می توانند رفتار یکسانی نداشته باشند.
مثلا در همان Coupon آزمایشی چند قطر مختلف قرار دهید و مقدار طراحی و اندازه واقعی هر کدام را ثبت کنید. اگر ابعاد خارجی خوب هستند ولی سوراخ ها دائما کوچک ترند، Scale کردن کل مدل انتخاب خوبی نیست.
سوراخ های FDM به دلایل هندسی و فرایندی ممکن است کوچک تر از مقدار طراحی چاپ شوند و برای سوراخ های واقعا دقیق، ماشین کاری نهایی مانند دریل یا برقو می تواند راه مطمئن تری باشد.
مرحله سوم: یک نردبان کلیرنس بسازید
یک پین و شیار یا دو قطعه جفت شونده طراحی کنید و چند نسخه با فاصله های متفاوت بسازید؛ مثلا:
۰.۱۰، ۰.۲۰، ۰.۳۰، ۰.۴۰ و ۰.۵۰ میلی متر
این اعداد «تلرانس پیشنهادی جهانی» نیستند؛ فقط پله های آزمایش هستند.
پس از چاپ مشخص کنید:
کدام فیت اصلا مونتاژ نمی شود؟
کدام با فشار جا می رود؟
کدام برای اتصال کشویی مناسب است؟
از کدام مقدار به بعد لقی بیش از نیاز می شود؟
اکنون به جای حدس، برای همان دستگاه و همان فیلامنت یک محدوده واقعی دارید.
مرحله چهارم: تست را تکرار کنید
یک بار چاپ موفق برای نتیجه گیری مهندسی کافی نیست. همان Coupon را دوباره و ترجیحا در موقعیت مشابه روی بستر چاپ کنید.
اگر دو یا سه چاپ نتایج نزدیک دارند، می توانید درباره Offset طراحی تصمیم بگیرید. اگر نتایج از یک چاپ تا چاپ بعدی زیاد تغییر می کنند، هنوز مسئله اصلی تکرارپذیری فرایند است و نباید با تلرانس بزرگ تر آن را پنهان کرد.
OrcaSlicer نیز برای همین هدف یک تست تلرانس داخلی با چند مقدار فاصله ارائه می کند و پیشنهاد می کند پس از اندازه گیری، جبران سوراخ و کانتور بر اساس نتیجه واقعی تنظیم شود.
پس از آزمایش، اطلاعات را برای هر ترکیب متریال و پروفایل ثبت کنید.
پروفایل
خطای X
خطای Y
وضعیت سوراخ
فیت فشاری
فیت کشویی
PLA / پروفایل A
مقدار اندازه گیری شده
مقدار اندازه گیری شده
مقدار اندازه گیری شده
بهترین کلیرنس تست شده
بهترین کلیرنس تست شده
PETG / پروفایل B
مقدار اندازه گیری شده
مقدار اندازه گیری شده
مقدار اندازه گیری شده
بهترین کلیرنس تست شده
بهترین کلیرنس تست شده
این جدول بعد از چند پروژه به یک دارایی واقعی تبدیل می شود. وقتی جعبه، قاب، شفت، بوش، قطعه جایگزین یا مکانیزم طراحی می کنید، دیگر از صفر شروع نمی کنید.
نکته مهم این است که ماتریس را بر اساس نتایج خودتان پر کنید، نه اعداد آماده این مقاله یا یک پرینتر دیگر.
برای سوراخ، پین و قطعات جفت شونده یک نسخه واحد نداریم
سوراخ دقیق
اگر سوراخ فقط مسیر عبور آزاد پیچ است، ممکن است کمی خطا اهمیتی نداشته باشد. اما اگر قرار است پین، بلبرینگ، محور یا قطعه دیگری با فیت مشخص وارد آن شود، مسئله کاملا متفاوت است.
اگر تمام مدل Scale شود فقط برای اینکه یک سوراخ درست شود، ابعاد خارجی نیز تغییر می کنند. در چنین حالتی بهتر است ابتدا خود سوراخ را اصلاح کنید یا از ابزار Hole Compensation استفاده کنید.
پین خارجی
یک پین کمی بزرگ، درست مثل یک سوراخ کوچک می تواند مونتاژ را متوقف کند. اندازه پین را جداگانه اندازه بگیرید و فرض نکنید خطای سوراخ و پین قرینه یکدیگر است.
اتصال کشویی
اتصال کشویی فقط به «جا شدن» نیاز ندارد؛ باید پس از چاپ و با در نظر گرفتن بافت سطح بتواند حرکت کند. مقدار فاصله لازم بنابراین معمولا با یک Press Fit یکسان نیست.
قطعات Print-in-Place
در قطعاتی که همزمان چاپ می شوند، علاوه بر دقت ابعادی باید توان چاپ فاصله خالی بدون جوش خوردن دو سطح را هم در نظر بگیرید. جهت ساخت و سطح تماس می تواند نتیجه را تغییر دهد.
اگر در مرحله طراحی هستید، هاب آموزش طراحی سه بعدی برای موضوعات مرتبط با آماده سازی مدل مناسب چاپ مفید است.
جبران ابعادی در اسلایسر را چه زمانی استفاده کنیم؟
ابزارهای جبران ابعادی بسیار مفید هستند، به شرطی که بدانیم کدام خطا را اصلاح می کنیم.
جبران سوراخ
در اسلایسرهایی که Hole Compensation دارند، اندازه سوراخ می تواند مستقل از کانتور خارجی اصلاح شود. در OrcaSlicer مقدار مثبت X-Y Hole Compensation سوراخ را بزرگ تر و مقدار منفی آن را کوچک تر می کند.
این روش زمانی ارزشمند است که:
ابعاد بیرونی مناسب است + سوراخ ها الگوی خطای مشخص و تکرارپذیر دارند.
جبران کانتور
اگر اندازه خارجی یک Offset کوچک اما تکرارپذیر دارد، X-Y Contour Compensation می تواند از تغییر Scale کل مدل مناسب تر باشد. OrcaSlicer این جبران را برای کوچک یا بزرگ کردن کانتورهای XY به صورت مستقل ارائه می کند.
جبران پای فیل
اگر خطا فقط در پایین قطعه است، ابزار مخصوص Elephant Foot منطقی تر از جبران کل هندسه است. هدف این تنظیم اصلاح همان ناحیه تحت تاثیر لایه اول است.
Scale
Scale زمانی معنا پیدا می کند که خطا واقعا نسبتی باشد و بعد از حذف علت های مکانیکی، اکستروژن و حرارتی همچنان تکرار شود.
استفاده از Scale برای حل یک سوراخ کوچک، پای فیل یا دیواره بیش از حد اکسترود شده معمولا درمان علت اشتباه است.
چرا تغییر Steps/mm بر اساس یک مکعب همیشه اولین راه حل نیست؟
یک مکعب چاپ شده محصول یک سیستم کامل است: حرکت محور، اکستروژن، عرض مسیر، دما، انقباض ماده، لایه اول و تنظیمات اسلایسر همگی روی عددی که با کولیس می خوانید اثر دارند.
بنابراین مشاهده مثلا ۱۹.۸ میلی متر به جای ۲۰ میلی متر به تنهایی ثابت نمی کند که Steps/mm محور اشتباه است.
قبل از تغییر پارامترهای حرکتی بپرسید:
آیا خطا در چند اندازه مختلف متناسب تکرار می شود؟ آیا X و Y رفتار مشابه دارند؟ آیا سوراخ و کانتور هر دو به همان نسبت خطا دارند؟ آیا چاپ دوم همان عدد را می دهد؟
اگر پاسخ این سوال ها مشخص نباشد، تغییر Steps می تواند یک مشکل را اصلاح و چند اندازه دیگر را خراب کند.
جهت چاپ بخشی از تلرانس است
همان قطعه اگر ۹۰ درجه بچرخد، ممکن است نتیجه ابعادی متفاوتی بدهد. علت این است که هندسه سوراخ ها، جهت خطوط اکستروژن، ساپورت، خنک کاری و رفتار محور Z تغییر می کند.
به همین دلیل در ماتریس تلرانس بهتر است Orientation را هم ثبت کنید.
اگر قطعه تولیدی قرار است همیشه در یک جهت مشخص چاپ شود، تست تلرانس را هم در همان جهت انجام دهید. نتیجه Coupon خوابیده روی بستر لزوما برای قطعه ای که عمودی چاپ می شود نماینده دقیقی نیست.
چه زمانی طراحی را اصلاح کنیم و چه زمانی پرینتر را؟
این سوال را می توان با یک قانون ساده پاسخ داد:
اگر خطا پایدار و تکرارپذیر است، می توان آن را در طراحی یا جبران اسلایسر مدیریت کرد. اگر خطا ناپایدار است، ابتدا فرایند یا دستگاه را اصلاح کنید.
برای مثال:
اگر سه نمونه از یک پین تقریبا یک اندازه دارند اما همگی کمی بزرگ اند، یک Offset طراحی یا جبران کانتور می تواند منطقی باشد.
اما اگر هر پین اندازه متفاوت دارد، افزایش کلیرنس فقط باعث می شود قطعه بعضی وقت ها کار کند. مشکل اصلی هنوز حل نشده است.
همین منطق میان Accuracy و Precision تفاوت ایجاد می کند: قطعه ممکن است همیشه با یک Offset ثابت اشتباه چاپ شود، اما همین ثبات امکان جبران کنترل شده را فراهم می کند. نتیجه ناپایدار بسیار دشوارتر از یک خطای ثابت اصلاح می شود.
برای قطعاتی که بعدا ماشین کاری می شوند چه کنیم؟
همه ابعاد لازم نیست مستقیما از پرینتر به اندازه نهایی برسند.
برای یک سوراخ بسیار مهم، سطح نشیمن، محل بلبرینگ یا اتصال مهندسی، ممکن است منطقی تر باشد مقدار کافی ماده برای عملیات تکمیلی باقی بگذارید و اندازه نهایی را با دریل، برقو، فرز یا روش مناسب پروژه ایجاد کنید.
در راهنماهای طراحی FDM نیز برای سوراخ های دارای دقت بحرانی، ماشین کاری پس از چاپ به عنوان راه حل قابل اتکا مطرح می شود.
این تصمیم به ویژه زمانی ارزش دارد که عملکرد اتصال مهم تر از تمام کردن قطعه در یک مرحله باشد.
چک لیست قبل از چاپ قطعه نهایی
قبل از اینکه یک قطعه مونتاژی چند ساعته را چاپ کنید، این کنترل کوتاه ارزش انجام دادن دارد:
واحد و ابعاد فایل CAD را کنترل کنید.
مطمئن شوید مشکل عمومی اکستروژن یا مکانیکی ندارید.
متریال و پروفایل نهایی پروژه را برای تست تلرانس استفاده کنید.
X، Y، سوراخ و پین را جدا اندازه بگیرید.
پایین قطعه را برای Elephant Foot بررسی کنید.
یک نردبان کلیرنس کوتاه چاپ کنید.
حداقل یک تست را تکرار کنید تا تکرارپذیری مشخص شود.
تنها پارامتری را جبران کنید که واقعا خطا دارد.
نتیجه را به ماتریس تلرانس همان دستگاه و فیلامنت اضافه کنید.
بعد از تثبیت فرایند سراغ چاپ قطعه اصلی بروید.
اگر نیاز شما ساخت مداوم قطعات کاربردی و مونتاژی است، علاوه بر تلرانس طراحی باید پایداری حرکت، شرایط چاپ و توان دستگاه متناسب با پروژه را هم بررسی کنید. برای مشاهده دسته های موجود می توانید صفحه انواع پرینتر سه بعدی را ببینید.
سوالات متداول
تلرانس مناسب برای پرینت سه بعدی FDM چقدر است؟
یک عدد ثابت برای همه پرینترها وجود ندارد. تلرانس واقعی به دستگاه، فیلامنت، جهت چاپ، هندسه و پروفایل اسلایسر وابسته است؛ برای قطعات مونتاژی بهتر است با یک تست مرحله ای روی همان ترکیب دستگاه و ماده، کلیرنس مناسب را پیدا و ثبت کنید.
چرا سوراخ ها معمولا کوچک تر از اندازه طراحی چاپ می شوند؟
پهنای مسیر اکستروژن، هندسه دایره در اسلایسر، جریان ماده و رفتار حرارتی می توانند قطر موثر سوراخ را کاهش دهند. اگر ابعاد بیرونی درست است اما سوراخ ها کوچک اند، اصلاح موضعی طراحی یا Hole Compensation منطقی تر از Scale کردن کل قطعه است.
برای اصلاح دقت ابعادی اول Scale را تغییر دهیم یا Flow را؟
هیچ کدام نباید اولین واکنش کورکورانه باشد. ابتدا واحد فایل، ابعاد CAD، کالیبراسیون مکانیکی و پایداری اکستروژن را بررسی کنید؛ سپس مشخص کنید خطا نسبتی است، موضعی است یا فقط به سوراخ و لایه اول مربوط می شود. بعد از تشخیص الگو، جبران ابعادی یا Scale را فقط در حد لازم اعمال کنید.
چطور بفهمیم مشکل از تلرانس طراحی است یا از خود پرینتر؟
اگر چند بار چاپ یک تست ثابت نتایج مشابه می دهد اما قطعات به هم نمی خورند، احتمالا باید کلیرنس طراحی را اصلاح کنید. اگر اندازه ها بین چاپ های تکراری تغییر می کنند یا X و Y رفتار متفاوتی دارند، ابتدا پایداری مکانیکی، حرارتی و اکستروژن را بررسی کنید.