گوستینگ در پرینت سه بعدی چیست و سریع ترین راه تشخیص آن کدام است؟
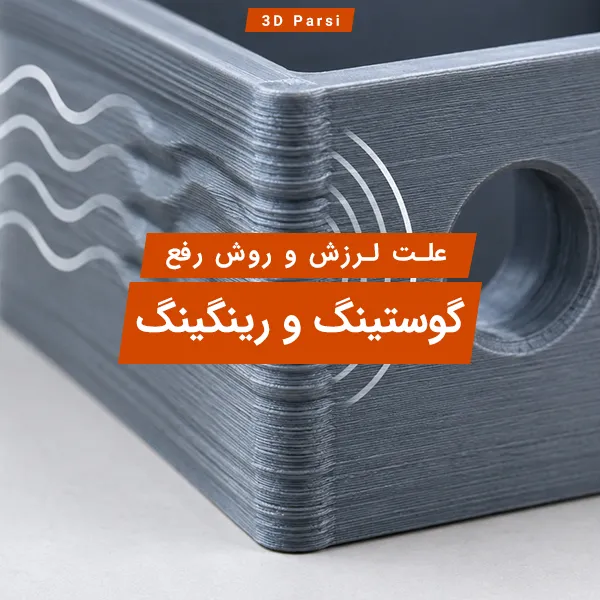
اگر کنار گوشه های تیز، نوشته های برجسته یا تغییرات ناگهانی شکل مدل، چند موج کم رنگ و تکراری می بینید که به تدریج محو می شوند، احتمالا با گوستینگ یا رینگینگ روبه رو هستید.
این مشکل معمولا زمانی ایجاد می شود که هد چاپ یا میز با شتاب تغییر جهت می دهد، اما فریم و اجزای متحرک دستگاه بلافاصله آرام نمی شوند و برای مدت کوتاهی به لرزش ادامه می دهند. اثر همین ارتعاش روی دیواره قطعه ثبت می شود. به همین دلیل Ghosting در بیشتر مواقع یک مسئله مرتبط با سیستم حرکت، شتاب و رزونانس دستگاه است؛ نه مشکلی که صرفا با تغییر فیلامنت حل شود.
برای رفع مشکل نیز بهتر است به جای تغییر تصادفی تنظیمات، این ترتیب را رعایت کنید:
مطمئن شوید واقعا با Ghosting روبه رو هستید، نه Layer Shifting یا خطوط محور Z.
لقی تسمه، پولی، چرخ ها، ریل ها و فریم را بررسی کنید.
پایداری میز یا سطح زیر دستگاه را کنترل کنید.
شتاب و سپس سرعت دیواره خارجی را کاهش دهید و دوباره تست بگیرید.
اگر دستگاه و Firmware پشتیبانی می کنند، بعد از رفع مشکلات مکانیکی سراغ Input Shaping بروید.
این ترتیب مهم است؛ چون فعال کردن جبران لرزش روی دستگاهی که پولی آن لق است یا تسمه آن درست تنظیم نشده، علت اصلی را برطرف نمی کند.
گوستینگ و رینگینگ دقیقا چه شکلی هستند؟
معمولا واضح ترین نشانه، یک کپی محو و موج دار از یک لبه تیز است. برای مثال اگر روی بدنه یک مکعب حرف برجسته چاپ شده باشد، ممکن است چند خط سایه مانند بعد از حرف دیده شود. هرچه از لبه اصلی دور می شویم، شدت این موج ها کمتر می شود.
Ghosting و Ringing در گفت و گوهای فنی پرینت سه بعدی اغلب برای توصیف همین خانواده از عیوب استفاده می شوند. ممکن است در منابع مختلف با اصطلاحاتی مثل Echoing یا Rippling نیز مواجه شوید.
نکته مهم این است که شکل کلی قطعه معمولا سر جای خودش باقی مانده است؛ چیزی که خراب شده کیفیت سطح است.
فرق گوستینگ با Layer Shifting چیست؟
این دو مشکل هر دو به سیستم حرکت مربوط می شوند، اما نتیجه آنها کاملا متفاوت است.
اما اگر گوشه در جای صحیح قرار دارد و فقط بعد از آن چند موج روی سطح دیده می شود، تمرکز باید روی Ghosting و رزونانس باشد.
علت گوستینگ در پرینت سه بعدی چیست؟
هیچ پرینتری کاملا بدون ارتعاش نیست. هر بار که جرم متحرکی مثل هد یا میز سرعت می گیرد، متوقف می شود یا جهت خود را عوض می کند، نیرو به سازه دستگاه وارد می شود.
مسئله زمانی آشکار می شود که ترکیب جرم متحرک، صلبیت فریم، تسمه ها و تنظیمات حرکت باعث شود ارتعاش برای مدت بیشتری باقی بماند. Klipper نیز در مستندات Resonance Compensation تاکید می کند که Ringing معمولا ریشه مکانیکی دارد و مواردی مثل فریم کم صلبیت، تسمه نامناسب، ایراد هم راستایی یا جرم متحرک زیاد باید پیش از جبران نرم افزاری بررسی شوند.
شتاب بیش از توان مکانیکی دستگاه
سرعت بالا همیشه متهم اصلی نیست. در بسیاری از موارد Acceleration اثر بیشتری دارد.
ممکن است هد روی یک مسیر مستقیم با سرعت نسبتا بالا حرکت کند و مشکلی دیده نشود، اما هنگام رسیدن به گوشه و تغییر جهت، شتاب زیاد یک ضربه حرکتی به سازه وارد کند. فریم، گنتری، تسمه و هد بعد از این تغییر جهت شروع به نوسان می کنند و موج روی دیواره ظاهر می شود.
به همین دلیل اگر Ghosting بیشتر کنار گوشه ها دیده می شود، شتاب یکی از اولین پارامترهایی است که باید بررسی شود.
تسمه خیلی شل، ناهمگون یا معیوب
تسمه باید نیرو را با کمترین لقی بین موتور و محور منتقل کند. تسمه شل می تواند واکنش محور را نرم و ناپایدار کند و ارتعاش را افزایش دهد.
از طرف دیگر، راه حل این مشکل «هرچه سفت تر، بهتر» نیست. کشش بیش از حد نیز می تواند فشار اضافی به بلبرینگ، موتور یا مجموعه حرکتی وارد کند.
هدف، کشش صحیح و یکنواخت مطابق طراحی دستگاه است.
پولی یا پیچ های مجموعه حرکت لق هستند
یک پیچ کوچک روی پولی موتور می تواند تفاوت بزرگی ایجاد کند. اگر پولی روی شفت کاملا ثابت نباشد، محور در هر تغییر سرعت مقداری حرکت ناخواسته خواهد داشت.
در بررسی مکانیکی، فقط تسمه را نگاه نکنید. اتصال پولی به شفت، پیچ های گنتری، اتصالات فریم و هر قطعه ای که امکان لقی دارد باید کنترل شود.
لقی چرخ ها، واگن یا ریل خطی
وقتی هد چاپ یا میز را در حالت خاموش دستگاه با دست بررسی می کنید، نباید نسبت به مسیر اصلی خود لق بزند.
چرخ V-slot بسیار شل، واگن لق یا اتصال نامناسب ریل می تواند اجازه حرکت جانبی کوچکی بدهد که هنگام شتاب گرفتن بزرگ تر می شود.
در عین حال نباید برای حذف لقی، مکانیزم را آن قدر سفت کرد که حرکت آزاد محور مختل شود.
فریم یا میز زیر پرینتر می لرزد
گاهی خود دستگاه مشکلی جدی ندارد اما روی یک میز سبک، قفسه انعطاف پذیر یا سطح ناپایدار قرار گرفته است.
اگر هنگام حرکت سریع محور، کل میز تکان می خورد، بخشی از انرژی حرکت به محیط منتقل و دوباره وارد سازه می شود. پیش از تغییر Firmware یا پروفایل اسلایسر، پایداری محل قرارگیری دستگاه را بررسی کنید.
جرم متحرک زیاد
هرچه جرمی که باید شتاب بگیرد و متوقف شود بیشتر باشد، کنترل ارتعاش سخت تر می شود.
وزن هد، اکسترودر، فن ها و تجهیزات نصب شده روی Carriage در محور متحرک اهمیت دارد. در پرینترهای Bed Slinger نیز میز و خود قطعه در حال چاپ جزو جرم متحرک محور محسوب می شوند.
این به معنی بد بودن یک ساختار خاص نیست؛ بلکه نشان می دهد تنظیمات شتاب باید با مکانیک واقعی همان دستگاه هماهنگ باشد.
روش رفع گوستینگ و رینگینگ؛ از کجا شروع کنیم؟
بهترین روش، تغییر مرحله ای است. اگر همزمان تسمه را تنظیم کنید، سرعت را نصف کنید و Input Shaping را تغییر دهید، حتی در صورت بهتر شدن نتیجه نمی دانید کدام تغییر واقعا موثر بوده است.
۱. ابتدا یک مدل تست ثابت انتخاب کنید
برای مقایسه قبل و بعد، از یک مدل دارای گوشه های مشخص، دیواره صاف و جزئیات تیز استفاده کنید.
مهم تر از انتخاب مدل خاص این است که تمام تست ها با همان مدل، فیلامنت و تنظیمات پایه انجام شوند. در این صورت تغییر نتیجه قابل مقایسه خواهد بود.
مدل های کالیبراسیون مخصوص رزونانس نیز برای جدا کردن رفتار محورهای X و Y مفید هستند. اگر می خواهید به صورت کلی با تست های دستگاه شروع کنید، مقاله مدل های تست کالیبراسیون پرینتر سه بعدی مسیر مناسبی برای ادامه است.
۲. دستگاه خاموش را از نظر لقی بررسی کنید
قبل از دستکاری اسلایسر:
هد را از نظر حرکت اضافی کنترل کنید.
میز را از نظر لقی جانبی بررسی کنید.
پیچ های فریم و گنتری را کنترل کنید.
پولی ها را روی شفت موتورها بررسی کنید.
وضعیت تسمه ها را در طول مسیر ببینید.
مطمئن شوید هیچ کابل یا قطعه ای حرکت محور را تحت فشار قرار نمی دهد.
پس از اطمینان از مکانیک دستگاه، یک تست با شتاب کمتر بگیرید.
اگر موج ها به شکل محسوسی کاهش پیدا کردند، نشانه خوبی است که دستگاه در تنظیم قبلی نزدیک یا بالاتر از محدوده مناسب دینامیکی خود کار می کرده است.
هدف لزوما پایین آوردن شدید شتاب نیست. باید نقطه ای پیدا شود که دستگاه همچنان عملکرد مناسبی داشته باشد اما تغییر جهت ها باعث تحریک شدید سازه نشوند.
۴. سرعت دیواره خارجی را جداگانه بررسی کنید
اگر اسلایسر اجازه می دهد، لازم نیست تمام چاپ را کند کنید.
کیفیت ظاهری بیشتر روی دیواره خارجی دیده می شود. کاهش منطقی سرعت Outer Wall می تواند کیفیت سطح را بهتر کند، در حالی که بخش هایی مثل اینفیل یا دیواره داخلی همچنان سریع تر چاپ شوند.
بسته به Firmware ممکن است با پارامترهایی مثل Jerk، Junction Deviation یا Square Corner Velocity روبه رو شوید.
نام و منطق دقیق این تنظیمات در Firmwareهای مختلف یکسان نیست، اما هدف کلی آنها به نحوه عبور سیستم حرکت از تغییر جهت ها مربوط می شود.
بالا بردن تهاجمی این پارامترها فقط برای کاهش زمان چاپ می تواند لرزش را تشدید کند. اگر مطمئن نیستید Firmware دستگاه چگونه این پارامتر را تفسیر می کند، به جای کپی کردن عدد یک دستگاه دیگر، از تنظیمات پایه معتبر همان دستگاه شروع کنید.
Input Shaping چیست و چه زمانی به درد Ghosting می خورد؟
Input Shaping روشی برای کاهش اثر رزونانس سیستم حرکت است. ایده اصلی این است که فرمان حرکتی به شکلی تغییر کند که تحریک فرکانس های رزونانس دستگاه کمتر شود.
Firmwareهایی مانند Klipper و نسخه های جدید Marlin ابزارهایی برای این کار ارائه می کنند. روش کالیبراسیون نیز می تواند بسته به Firmware و سخت افزار، با مدل تست یا شتاب سنج انجام شود.
اما یک ترتیب منطقی وجود دارد:
ابتدا مکانیک، بعد Input Shaping.
اگر پیچ گنتری لق باشد، تسمه وضعیت مناسبی نداشته باشد یا میز دستگاه تکان بخورد، Input Shaping نباید به عنوان جایگزین تعمیر مکانیکی استفاده شود.
چرا نباید تنظیم Input Shaping دستگاه دیگری را کپی کرد؟
فرکانس رزونانس به ساختار خود دستگاه وابسته است. حتی دو دستگاه مشابه می توانند به دلیل تفاوت کشش تسمه، وزن هد، قطعات نصب شده یا تغییرات مکانیکی رفتار متفاوتی داشته باشند.
افزودن یا حذف یک قطعه از هد نیز می تواند پاسخ ارتعاشی سیستم را تغییر دهد.
بنابراین مقدار مناسب باید برای همان دستگاه تعیین شود، نه اینکه صرفا از پروفایل فرد دیگری کپی شود.
آیا Input Shaping همیشه بدون عارضه است؟
خیر. جبران بیش از حد می تواند روی جزئیات یا تیزی برخی ویژگی های هندسی اثر بگذارد. به همین دلیل تنظیم دقیق مهم تر از صرفا فعال کردن این قابلیت است.
Input Shaping ابزار قدرتمندی است، اما همچنان بخشی از یک سیستم کامل شامل مکانیک، Firmware و تنظیمات حرکت است.
اگر Ghosting فقط در یک جهت دیده شود چه؟
این نشانه بسیار مفیدی است.
اگر یک سمت مدل موج بیشتری دارد، ممکن است مشکل بیشتر به یکی از محورهای X یا Y مربوط باشد. مسیر تسمه، پولی، واگن، جرم متحرک و رزونانس هر محور می تواند متفاوت باشد.
برای مثال ممکن است تغییر تنظیم یک محور نتیجه را واضح تر کند، در حالی که محور دیگر از ابتدا مشکلی نداشته است.
به همین دلیل تست هایی که رفتار X و Y را جدا می کنند برای عیب یابی حرفه ای ارزش زیادی دارند.
اشتباهاتی که عیب یابی Ringing را طولانی می کنند
تغییر همزمان چند تنظیم
اگر سرعت، شتاب، Flow، دما و تسمه را همزمان تغییر دهید، نتیجه قابل تحلیل نیست.
هر بار یک متغیر را تغییر دهید و خروجی را با نمونه قبلی مقایسه کنید.
سفت کردن بیش از حد تسمه
تسمه شل مشکل ساز است، اما کشش بیش از حد هم راه حل مناسبی نیست.
اگر بعد از تنظیم تسمه محور سنگین تر حرکت می کند، صدا تغییر کرده یا فشار زیادی روی بلبرینگ و موتور حس می شود، باید تنظیم دوباره بررسی شود.
تصور اینکه هر خطی روی بدنه Ghosting است
خطوط سطحی دلایل زیادی دارند. اکستروژن ناپایدار، محور Z، درز Z، الگوی اینفیل و مشکلات مکانیکی مختلف می توانند آثار متفاوتی بسازند.
Ghosting معمولا ارتباط مکانی مشخصی با یک گوشه، نوشته یا تغییر ناگهانی مسیر دارد و موج آن بعد از آن ویژگی دیده می شود.
پایین آوردن شدید سرعت بدون پیدا کردن علت
چاپ بسیار آهسته ممکن است عیب را پنهان کند، اما لزوما دستگاه را اصلاح نکرده است.
اگر برای گرفتن سطح تمیز مجبور شده اید سرعت و شتاب را بیش از حد پایین بیاورید، ارزش دارد مکانیک، فریم و تنظیم رزونانس را دوباره بررسی کنید.
چه زمانی باید سراغ کالیبراسیون گسترده تر برویم؟
اگر بعد از رفع لقی، کنترل تسمه و تنظیم سرعت و شتاب هنوز سطح چاپ مشکل دارد، ممکن است ایراد فقط Ghosting نباشد.
در این حالت بهتر است رفتار دستگاه را به صورت کامل تر بررسی کنید. راهنمای کالیبره کردن پرینتر سه بعدی نقطه شروع مناسبی برای بررسی سایر بخش های دستگاه است.
توان کنترل Ringing فقط به حداکثر سرعت نوشته شده برای دستگاه وابسته نیست. صلبیت سازه، سیستم حرکت، جرم اجزای متحرک و نحوه کنترل شتاب نیز اهمیت دارند.
اگر هدف شما چاپ مداوم با سرعت بالاتر و کیفیت سطح ثابت است، هنگام مقایسه دستگاه ها بهتر است فقط عدد سرعت را نبینید و ساختار حرکتی و تناسب دستگاه با کاربرد را هم بررسی کنید.
پس از سالم بودن مکانیک، Input Shaping را در صورت پشتیبانی دستگاه کالیبره کنید.
نتیجه را دوباره با همان مدل تست اولیه مقایسه کنید.
این روش باعث می شود به جای پنهان کردن عیب با تنظیمات تصادفی، بفهمید دستگاه دقیقا در کدام بخش به اصلاح نیاز دارد.
سوالات متداول
گوستینگ و رینگینگ در پرینت سه بعدی چه فرقی دارند؟
در عمل این دو اصطلاح اغلب به یک عیب سطحی اشاره می کنند: موج های تکرارشونده ای که بعد از گوشه یا جزئیات تیز دیده می شوند و از ارتعاش سیستم حرکتی می آیند.
آیا با کم کردن سرعت همیشه گوستینگ رفع می شود؟
نه. کاهش سرعت و به خصوص شتاب می تواند اثر را کمتر کند، اما اگر تسمه، پولی، چرخ ها یا فریم لقی داشته باشند، باید علت مکانیکی هم برطرف شود.
آیا Input Shaping جای تعمیر مکانیکی را می گیرد؟
نه. Input Shaping برای جبران رزونانس مفید است، اما تنظیم درست آن باید بعد از بررسی سفتی فریم، تسمه ها، پولی ها و لقی محورها انجام شود.
از کجا بفهمیم مشکل گوستینگ است یا Layer Shifting؟
در گوستینگ، هندسه قطعه در جای خود می ماند و کنار لبه ها موج یا سایه تکراری دیده می شود؛ در Layer Shifting بخشی از لایه ها واقعا نسبت به لایه های قبلی جابه جا می شوند.