

تأثیر الگوی پرینت سه بعدی، دما و ضخامت بر استحکام قطعات PLA

مقدمه: پرینت سه بعدی یک فناوری پیشرفته است که در سالهای اخیر بهسرعت جایگاه خود را در صنایع مختلف تثبیت کرده است. این فناوری به طراحان و مهندسان این امکان را میدهد تا بهسرعت و با هزینههای پایین، نمونههای اولیه و قطعات نهایی را تولید کنند. در مقایسه با روشهای تولید سنتی، پرینت سه بعدی نیاز به تجهیزات پیچیده و فرآیندهای طولانیمدت ندارد. علاوه بر این، این تکنولوژی به طراحان آزادی بیشتری در طراحی اشکال پیچیده و نوآورانه میدهد.
چاپگرهای سه بعدی بهطور گسترده در بخشهای مختلف مانند تولید صنعتی، پزشکی، معماری، هنر و حتی فرهنگ استفاده میشوند. استفاده از این فناوری در پزشکی برای تولید اندامهای مصنوعی و تجهیزات پزشکی، در صنایع خودروسازی برای تولید قطعات پیچیده خودرو و در صنایع معماری برای ساخت ماکتهای ساختمان، بهخوبی نشاندهندهی ارزش تجاری و کاربردی آن است. با ورود فناوری ساخت افزودنی (Additive Manufacturing) به صنعت در دهه ۱۹۸۰، پرینت سه بعدی به یک ابزار مهم در تولید قطعات پیچیده و دقیق تبدیل شده است.
یکی از مزایای اصلی این فناوری، توانایی تولید قطعات با ساختارهای پیچیده است که با روشهای سنتی تولید، دشوار یا حتی غیرممکن بود. از طرفی دیگر، پرینت سه بعدی میتواند در هزینه و زمان تولید صرفهجویی کند. با این حال، برخی محدودیتها مانند دقت و کیفیت سطحی قطعات، خواص مکانیکی قطعات تولیدی و محدودیتهای مواد مورد استفاده، چالشهایی هستند که نیازمند بررسی و بهبود هستند.
انواع فیلامنت های مورد استفاده در چاپ سه بعدی
در چاپ سه بعدی از فیلامنتهای مختلفی استفاده میشود که هرکدام خواص و کاربردهای خاص خود را دارند. در ادامه دو نوع پرکاربرد فیلامنت یعنی ABS و PLA را بررسی میکنیم:
- ABS (اکریلونیتریل بوتادین استایرن)
ABS یک نوع ترموپلاستیک است که به دلیل انعطافپذیری بالا و مقاومت در برابر شوکها و ضربهها بسیار محبوب است. این ماده در تولید بدنه خودروها، وسایل الکترونیکی، و لوازم جانبی گوشیهای همراه و قطعات کوچک کاربرد زیادی دارد. پایهی این ماده از الاستومرهای بر اساس پلی بوتادین تشکیل شده است که باعث میشود ABS انعطافپذیر و مقاوم در برابر ضربه باشد. - PLA (پلیلاکتیکاسید)
بر خلاف ABS، PLA یک ماده تجدیدپذیر است که از نشاسته تخمیر شده گیاهانی مثل ذرت، کاساوا، نیشکر یا تفاله چغندر قند ساخته میشود. این فیلامنت به دلیل زیستتخریبپذیری، در صنایع پزشکی و تولید بستهبندیهای زیستتجزیهپذیر بسیار محبوب است. PLA در حدود شش ماه در بدن تجزیه میشود و در تولید محصولات یکبار مصرف، لیوان، کیفهای قابلتجزیه، بستهبندیهای مواد غذایی و ظروف یکبار مصرف نیز مورد استفاده قرار میگیرد.
در این مقاله به بررسی تأثیر متغیرهای مختلفی چون الگوی پرینت، ضخامت دیواره و دمای نازل بر روی استحکام کششی و مدت زمان پرینت قطعات PLA پرداختهایم. با استفاده از روش طراحی آزمایش تاگوچی، تأثیر این متغیرها بر خواص مکانیکی و عملکردی قطعات تولید شده بررسی شده است.
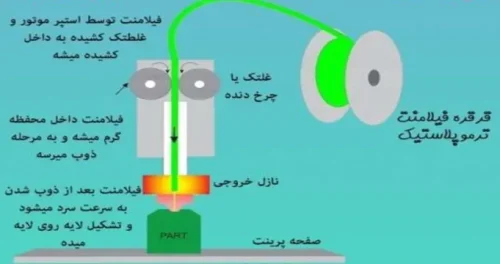
(شکل )1فرآیند پرینت سه بعدی به روش لایه نشانی ذوبی
فیلامنت (مواد اولیه) مورد استفاده:
یکی از فیلامنت های پرکاربرد در پرینت سه بعدی، پلیلاکتیکاسید (PLA) است. PLA یک پلیمر زیستتخریبپذیر است که از منابع طبیعی مانند ذرت و نیشکر تولید میشود. این ماده به دلیل خواص مکانیکی مناسب، قیمت پایین و زیستتخریبپذیری، بهطور گسترده در صنایع مختلفی مانند بستهبندی، پزشکی و صنایع مصرفی استفاده میشود. در پرینت سه بعدی نیز فیلامنت PLA بهعنوان یکی از اصلیترین مواد مورد استفاده قرار میگیرد.
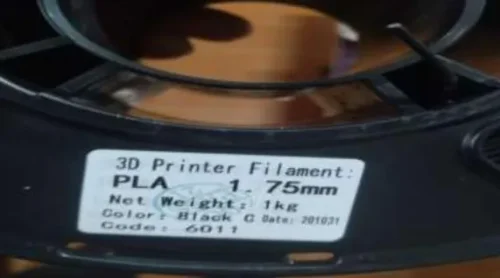
تصویر فیلامنت PLA مورد استفاده در تحقیق را نشان می دهد
ویژگیهای فیلامنت PLA:
- زیستتخریبپذیری: PLA از منابع تجدیدپذیر بهدستآمده و در طبیعت تجزیه میشود، که آن را به یک انتخاب زیستمحیطی مناسب تبدیل کرده است.
- سهولت چاپ: این ماده به دلیل دمای ذوب پایین (بین ۱۹۰ تا ۲۲۰ درجه سانتیگراد) و رفتار پایدار در طی فرآیند چاپ، یکی از محبوبترین مواد در پرینت سه بعدی است.
- استحکام مکانیکی مناسب: PLA دارای استحکام مکانیکی بالایی است و در بسیاری از موارد برای قطعات غیر ساختاری که نیازی به مقاومت در برابر دماهای بالا ندارند، مورد استفاده قرار میگیرد.
روش انجام تحقیق:
در این پژوهش، اثر سه متغیر اصلی بر استحکام کششی و مدت زمان پرینت بررسی شده است:
- الگوی پرینت (Cubic, Cross, Triangle)
- دمای نازل (۱۹۰، ۲۰۵ و ۲۲۰ درجه سانتیگراد)
- ضخامت دیواره (۰.۸، ۱.۲ و ۱.۶ میلیمتر)
طراحی آزمایش با استفاده از روش تاگوچی انجام شده است که تعداد بهینه نمونهها برای بررسی تأثیر هر یک از متغیرها تعیین میکند. همچنین قطر نازل پرینتر سه بعدی ثابت و برابر با ۰.۴ میلیمتر در نظر گرفته شد.
پارامترهای مورد بررسی و سطوح آنها:
جدول ۱: پارامترهای متغیر فرآیند و سطوح آنها
| پارامتر | سطح ۱ | سطح ۲ | سطح ۳ |
|---|---|---|---|
| A: الگوی پرینت | Cubic | Cross | Triangle |
| B: دمای نازل | 190°C | 205°C | 220°C |
| C: ضخامت دیواره | ۰.۸ میلیمتر | ۱.۲ میلیمتر | ۱.۶ میلیمتر |
طراحی و آمادهسازی نمونهها:
مدل قطعات با استفاده از نرمافزار سالیدورکس طبق استاندارد ASTM D638 طراحی و سپس به فرمت STL ذخیره شد. فایلهای طراحیشده به نرمافزار Cura برای تولید G-Code منتقل شدند و در نهایت با استفاده از چاپگر سه بعدی FDM نمونهها چاپ شدند.
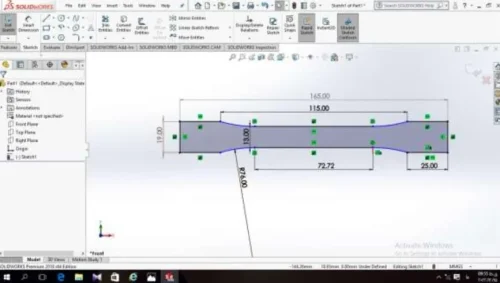
طراحی نمونه در نرم افزار سالید ورکز طبق استاندارد ASTM-D63
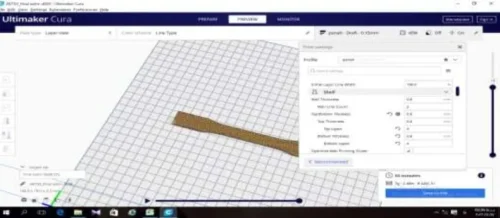
جی کد گیری نمونه ها در نرم افزار کیورا
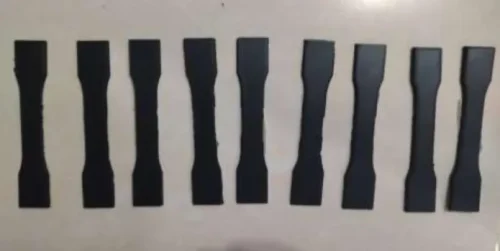
نمونه های پرینت گرفته شده با دستگاه پرینت سه بعدی
جدول ۲: تعداد نمونهها و متغیرهای هر کدام از نمونهها
| شماره آزمایش | الگوی پرینت | دمای نازل | ضخامت دیواره |
|---|---|---|---|
| 1 | Cubic | 190°C | ۰.۸ میلیمتر |
| 2 | Cubic | 205°C | ۱.۲ میلیمتر |
| 3 | Cubic | 220°C | ۱.۶ میلیمتر |
| 4 | Cross | 190°C | ۱.۲ میلیمتر |
| 5 | Cross | 205°C | ۱.۶ میلیمتر |
| 6 | Cross | 220°C | ۰.۸ میلیمتر |
| 7 | Triangle | 190°C | ۱.۶ میلیمتر |
| 8 | Triangle | 205°C | ۰.۸ میلیمتر |
| 9 | Triangle | 220°C | ۱.۲ میلیمتر |
آزمایش کشش و تحلیل دادهها:
پس از چاپ نمونهها، آنها به آزمایشگاه منتقل شده و تست کشش با استفاده از دستگاه تست کشش انجام شد. استحکام کششی و کرنش برای هر نمونه ثبت گردید.
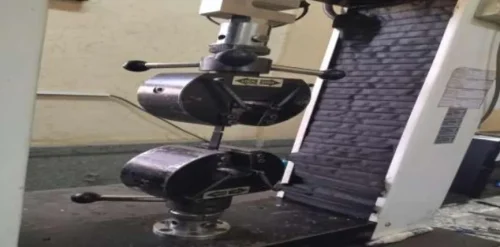
دستگاه تست کشش نمونه های پرینت شده
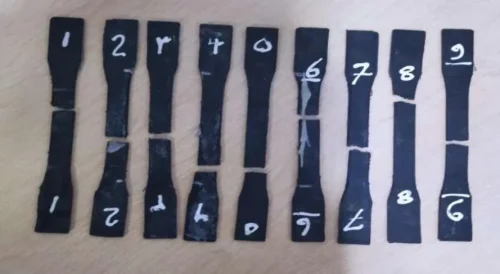
نمونه های پرینت گرفته شده پس از تست کشش
جدول ۳: نتایج آزمایش کشش برای نمونههای مختلف
| شماره آزمایش | الگوی پرینت | دمای نازل | ضخامت دیواره | استحکام کششی (MPa) | کرنش (ε) |
|---|---|---|---|---|---|
| 1 | Cubic | 190°C | ۰.۸ میلیمتر | 24.77 MPa | 0.0388 |
| 2 | Cubic | 205°C | ۱.۲ میلیمتر | 26.04 MPa | 0.0423 |
| 3 | Cubic | 220°C | ۱.۶ میلیمتر | 27.2 MPa | 0.0353 |
| 4 | Cross | 190°C | ۱.۲ میلیمتر | 23.66 MPa | 0.0340 |
| 5 | Cross | 205°C | ۱.۶ میلیمتر | 25.42 MPa | 0.0353 |
| 6 | Cross | 220°C | ۰.۸ میلیمتر | 20.43 MPa | 0.0316 |
| 7 | Triangle | 190°C | ۱.۶ میلیمتر | 22.63 MPa | 0.0315 |
| 8 | Triangle | 205°C | ۰.۸ میلیمتر | 20.76 MPa | 0.0313 |
| 9 | Triangle | 220°C | ۱.۲ میلیمتر | 23.69 MPa | 0.0335 |
مدت زمان پرینت:
مدت زمان پرینت برای هر نمونه ثبت شد و نتایج آنها بهصورت جدول زیر ارائه شده است.
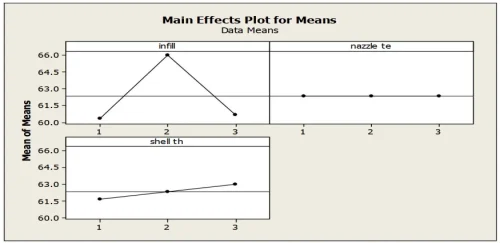
اثر سه متغییر دمای پرینت،الگوی پرینت و ضخامت دیواره بر مدت زمان پرینت را نشان می دهد
جدول ۴: مدت زمان پرینت برای نمونههای مختلف
| شماره آزمایش | الگوی پرینت | دمای نازل | ضخامت دیواره | مدت زمان پرینت (دقیقه) |
|---|---|---|---|---|
| 1 | Cubic | 190°C | ۰.۸ میلیمتر | ۶۰ دقیقه |
| 2 | Cubic | 205°C | ۱.۲ میلیمتر | ۶۰ دقیقه |
| 3 | Cubic | 220°C | ۱.۶ میلیمتر | ۶۱ دقیقه |
| 4 | Cross | 190°C | ۱.۲ میلیمتر | ۶۶ دقیقه |
| 5 | Cross | 205°C | ۱.۶ میلیمتر | ۶۷ دقیقه |
| 6 | Cross | 220°C | ۰.۸ میلیمتر | ۶۵ دقیقه |
| 7 | Triangle | 190°C | ۱.۶ میلیمتر | ۶۱ دقیقه |
| 8 | Triangle | 205°C | ۰.۸ میلیمتر | ۶۰ دقیقه |
| 9 | Triangle | 220°C | ۱.۲ میلیمتر | ۶۱ دقیقه |
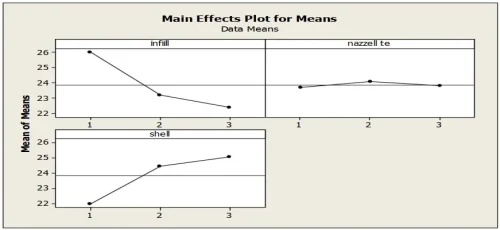
اثر متغییرهای الگوی پرینت،دمای پرینت وضخامت دیواره بر استحکام کششی
نتیجهگیری:
تحلیل نتایج نشان میدهد که الگوی پرینت، ضخامت دیواره و دمای نازل تأثیر مستقیمی بر استحکام کششی و مدت زمان پرینت دارند:
- استحکام کششی: نمونههایی که با الگوی پرینت Cubic و ضخامت دیواره ۱.۶ میلیمتر چاپ شدهاند، بیشترین استحکام کششی را داشتهاند. بهطور کلی، ضخامت دیواره بالاتر باعث افزایش استحکام شده است.
- مدت زمان پرینت: الگوی پرینت Cross بیشترین زمان چاپ را به همراه داشت، در حالی که الگوی Cubic کمترین زمان را نیاز داشت. ضخامت دیواره نیز بر زمان پرینت تأثیرگذار بود، بهطوری که افزایش ضخامت دیواره باعث افزایش مدت زمان پرینت شد.
با 3d Parsi اطلاعاتتو به روز کن.




