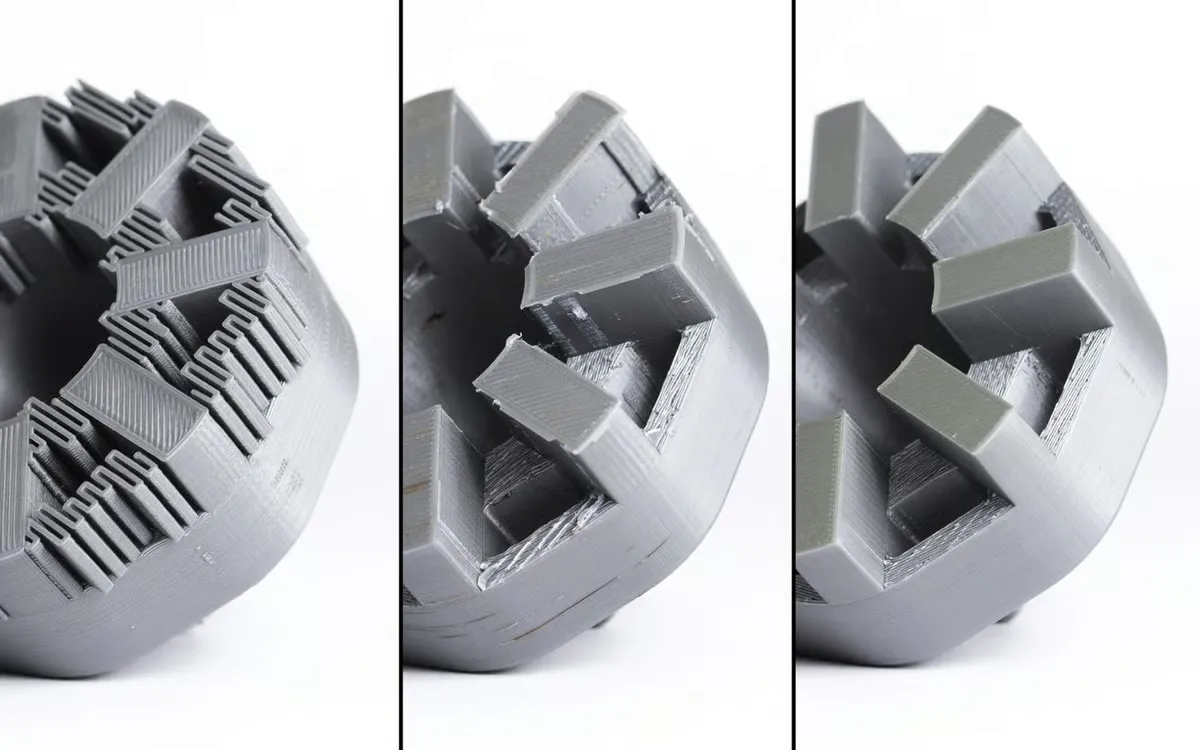
با این راهنمای جامع، با خیال راحت سراغ مدلهایی برو که پر از اورهنگ و پل هستند و مطمئن باش پرینتت بینقص درمیاد.
اگه تا حالا با پرینترهای سه بعدی FDM کار کرده باشی، احتمالاً چند باری مجبور شدی از ساپورت (Support Structure) استفاده کنی. شاید گاهی شک کردی، یا حتی یه پرینت کامل به خاطرش خراب شده باشه، اما دیگه وقتش تمومه! این راهنما هر چیزی که باید دربارهی ساپورت ها بدونی رو قدمبهقدم برات روشن میکنه تا با اعتمادبهنفس ازشون استفاده کنی.
ساپورت ها معمولاً بخش دردسرساز پرینت سه بعدی حساب میشن؛ از یه طرف حیاتیان چون بدون اون ها مدلهایی با اورهنگ زیاد یا پلهای بلند اصلاً درست چاپ نمیشن، ولی از اون طرف باعث مصرف بیشتر فیلامنت، کار اضافی برای تمیزکاری بعد از پرینت، و گاهی هم خراب شدن سطح مدل میشن. پس تنظیم درست ساپورت ها یکی از مهمترین بخشهای پرینت مدلهای پیچیدهست.
در این مقاله، از انواع ساپورت ها گرفته تا تنظیمات اسلایسر، همه چیز رو بررسی میکنیم تا با دانشی کامل و اطمینان خاطر بتونی بهترین پرینت ممکن رو بگیری.
ساپورت ها: چیزی برای ترسیدن وجود نداره
طی چند سال اخیر، دنیای پرینت سه بعدی حسابی پیشرفت کرده. با ظهور فناوریهای جدید و تمرکز بیشتر سازندهها روی راحتی کاربر، کار با پرینتر سه بعدی از یه تجربهی سخت و پر از آزمونوخطا، تبدیل شده به یه فرآیند سادهتر، دقیقتر و دلچسبتر. قبلاً ساپورت ها (Support Structures) برای خیلیها ترسناک بودن. همه سعی میکردن تا جایی که میتونن ازشون فرار کنن، چون همیشه با دردسر و خرابکاری همراه بودن. اما خبر خوب اینه که اوضاع خیلی بهتر شده. فناوریهای جدید مثل سیستمهای مدیریت مواد و نرمافزارهای پیشرفته باعث شدن کار با ساپورت ها راحتتر از همیشه بشه. مثلاً مادهی PVA که یه فیلامنت محلول در آبه، قبلاً فقط تو پرینتهای خاص و معمولاً با پرینترهای دو نازل استفاده میشد. ولی حالا میتونی اونو تو یه سیستم کنترل دما و رطوبت نگه داری، همیشه به پرینتر وصلش کنی و هر وقت لازم شد، آمادهی استفاده باشه. از اون طرف، نرمافزارهای اسلایسر هم خیلی باهوشتر شدن. الان کافیه تنظیمات ساپورت رو به صورت خودکار بذاری، چند تا کلیک ساده انجام بدی و مدل رو با ساپورت های دقیق و آماده برای پرینت بفرستی سر پرینتر. البته هنوزم خیلیها از فناوریهای جدید استفاده نمیکنن یا ترجیح میدن خودشون کنترل همه چیز رو دست بگیرن که هیچ اشکالی هم نداره. در هر صورت، ساپورت ها چیزی نیستن که ازشون بترسی. این راهنما همه چیز رو برات روشن میکنه تا با خیال راحت و اعتمادبهنفس، سراغ پرینت مدلهات با ساپورت بری.
ساپورت ها دقیقاً چه هستند و کی به آنها نیاز داریم؟
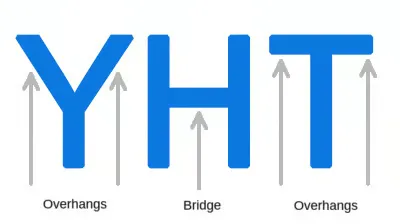
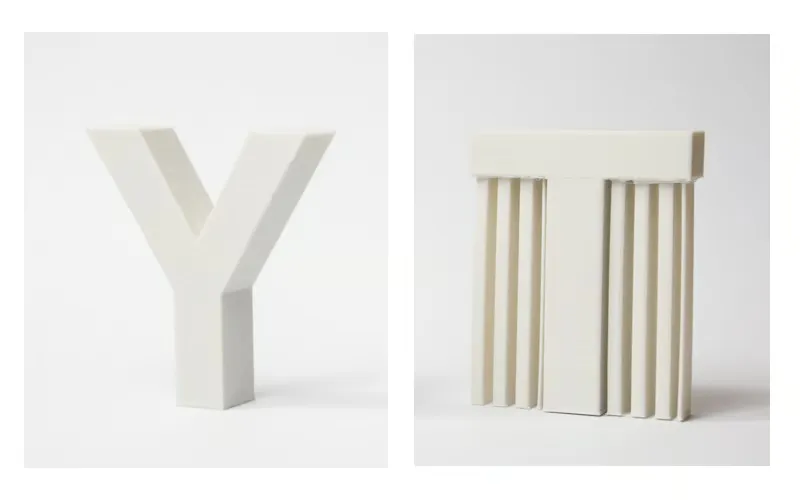
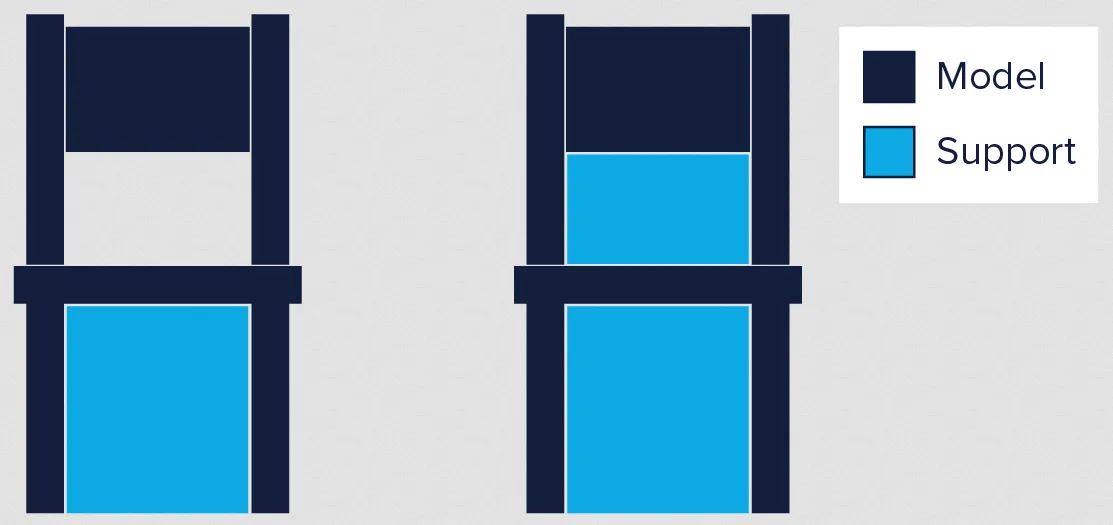
پرینترهای FDM با لایه روی لایه چیدن پلاستیک ذوبشده، یه جسم سه بعدی میسازن. به خاطر همین، هر لایه باید روی لایهی قبلی تکیه کنه. حالا اگه مدل یه قسمت آویزون یا پلمانند داشته باشه و زیرش چیزی نباشه، احتمال زیاد اون قسمت موقع پرینت افت میکنه یا خراب میشه. برای جلوگیری از این فاجعه، باید از ساختارهای ساپورت استفاده کنی تا اون بخشها رو موقتاً نگه دارن تا پرینت کامل بشه. یه مثال ساده از اورهنگها و پلها، حروف Y، H و T هستن که هر کدوم به شکلی چالش ساپورت رو نشون میدن.
اورهنگها: قانون ۴۵ درجه
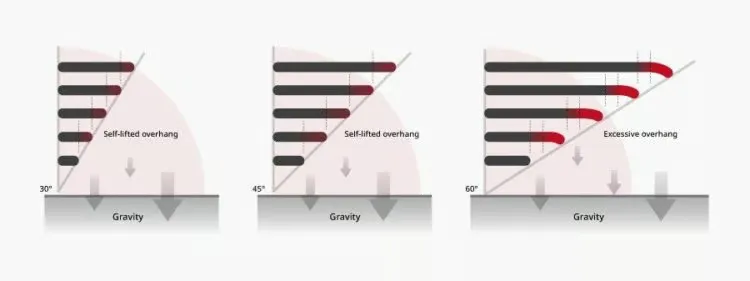
خبر خوب! همهی اورهنگها (Overhangs) به ساپورت نیاز ندارن. یه قانون ساده و کلی وجود داره: اگه زاویهی اورهنگ کمتر از ۴۵ درجه نسبت به محور عمودی باشه، احتمالاً میتونی بدون ساپورت چاپش کنی.
پرینترهای سه بعدی موقع چاپ، بین هر لایه و لایهی بعدی یه اختلاف افقی خیلی جزئی ایجاد میکنن (بهقدری که تقریباً دیده نمیشه). همین اختلاف باعث میشه لایهی جدید کاملاً روی لایهی قبلی نیفته، مگر اینکه دیوار کاملاً عمودی باشه. به همین خاطر، تا وقتی زاویهی اورهنگ زیاد نباشه، پرینتر میتونه اون قسمت رو بدون نیاز به ساپورت چاپ کنه. بهصورت کلی، هر زاویهای کمتر از ۴۵ درجه رو میشه روی لایههای قبلی تکیه داد، ولی بالاتر از اون معمولاً دردسرسازه. به همین دلیل، عدد ۴۵ درجه مرز بین “موفقیت” و “خرابی” در نظر گرفته میشه. برای درک بهتر، حروف Y و T مثال خوبیان. دو شاخهی بالای حرف Y زاویهای کمتر از ۴۵ درجه دارن، پس میتونی Y رو بدون ساپورت پرینت بگیری.
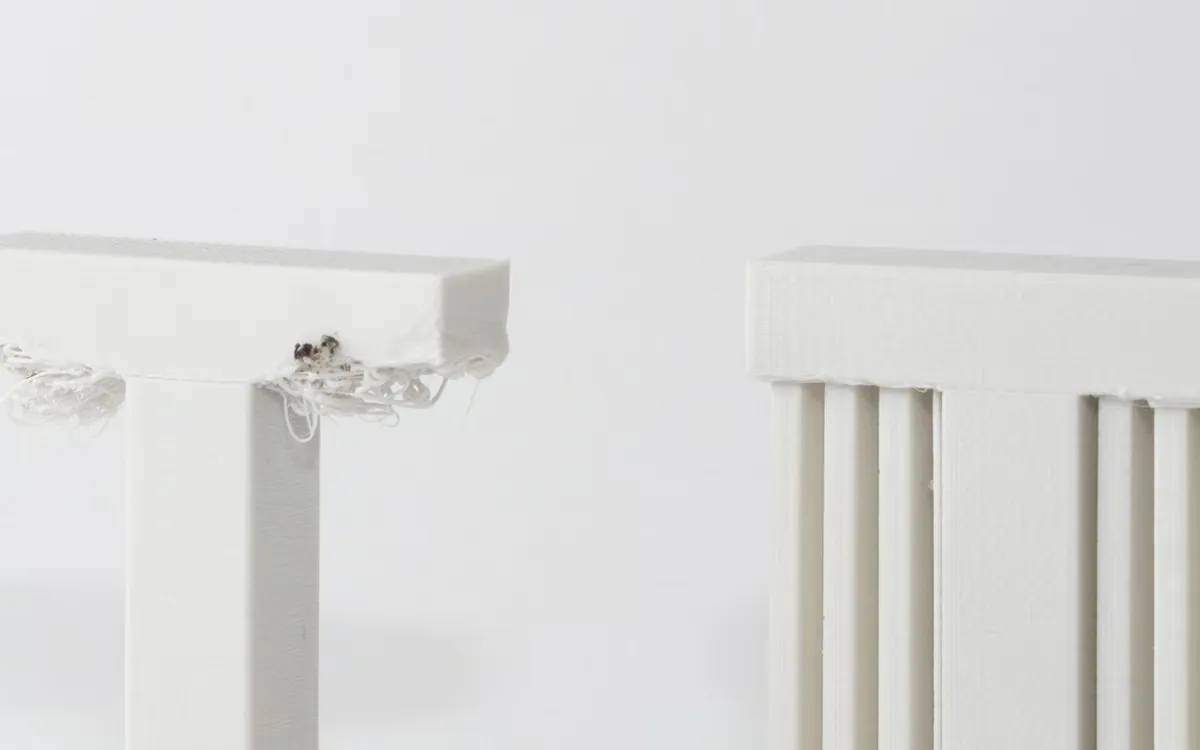
اما در حرف T، بازوهای بالا زاویهی ۹۰ درجه دارن، یعنی هیچ پشتیبانی از پایین وجود نداره. نتیجه؟ بدون ساپورت، پرینتت تقریباً قطعی خراب میشه.
البته یادت باشه قانون ۴۵ درجه یه قاعدهی کلیه که نرمافزارهای اسلایسر هم معمولاً ازش برای تعیین خودکار ساپورت استفاده میکنن. کاربران حرفهای با تنظیم دقیق سرعت پرینت، میزان خنکسازی، یا ضخامت لایهها میتونن زاویهی قابل چاپ رو حتی بیشتر هم بکنن. بعضی از سازندههای پرینتر FDM هم ادعا میکنن دستگاهشون میتونه اورهنگهایی با زاویهی بالاتر چاپ کنه. این معمولاً به خاطر سختافزار قویتر یا تنظیمات پیشرفتهتره، ولی واقعیت اینه که با یه پرینتر معمولی و تجربهی کافی هم میشه به نتایج مشابه رسید.
پلها (Bridges): قانون ۱۰ میلیمتر
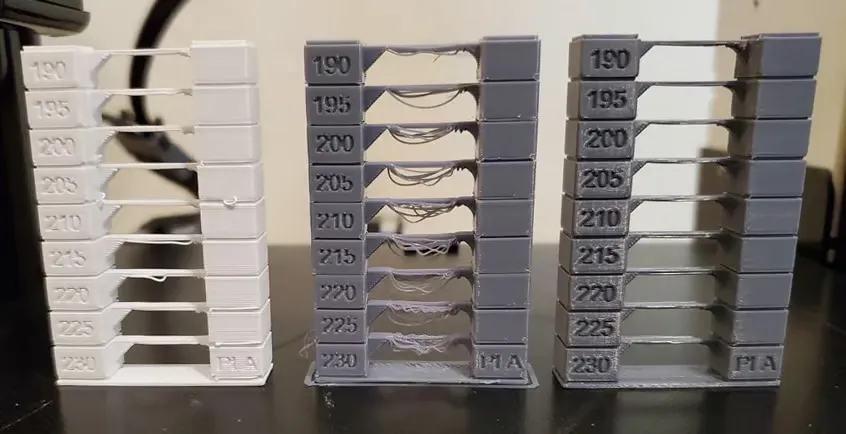
در مورد پلها هم قضیه شبیه اورهنگهاست. همهشون به ساپورت نیاز ندارن. قانون کلی اینه که اگه طول پل کمتر از ۱۰ میلیمتر باشه، پرینتر احتمالاً میتونه اون قسمت رو بدون ساپورت چاپ کنه. پرینتر این کار رو با تکنیکی به اسم بریجینگ (Bridging) انجام میده. یعنی مواد داغ رو بین دو نقطه میکشه و سریع سردش میکنه تا افتادگی (Sagging) به حداقل برسه.
اما اگه طول پل بیشتر از ۱۰ میلیمتر بشه، این روش دیگه جواب نمیده و فیلامنت شروع به افت کردن میکنه. اونجاست که باید حتماً از ساپورت کمک بگیری تا مدل خراب نشه. البته اینم یه قانون تقریبی هست، نه قطعی. با تنظیم دقیق سرعت چاپ، خنکسازی قویتر، یا دمای مناسب نازل، میتونی طول پلهای بدون ساپورت رو حتی خیلی بیشتر از ۱۰ میلیمتر هم برسونی.
توانایی پرینتر خود را بسنجید!
قانونهای مربوط به اورهنگ و پل فقط یه راهنمای کلیان، نه یه قاعدهی قطعی. واقعیت اینه که نتیجهی پرینت خیلی بستگی به مدل پرینتر، وضعیت نگهداریش و نوع فیلامنتی که استفاده میکنی داره. مثلاً یه پرینتر که خوب تنظیم نشده باشه، ممکنه حتی تو زاویهی ۳۵ یا ۴۰ درجه هم کم بیاره، در حالی که یه پرینتر دقیق و کالیبرهشده میتونه با زاویههای خیلی تندتر هم راحت کنار بیاد.
برای همین، قبل از اینکه بری سراغ چاپ مدلهای جدی، بهتره یه بار توانایی واقعی پرینترت رو امتحان کنی.
خوشبختانه این کار خیلی سادهست. برای تست اورهنگ، میتونی یه مدل تست مخصوص اورهنگ دانلود و چاپ کنی. این مدل معمولاً از زاویهی ۲۰ تا ۷۰ درجه (با افزایشهای ۵ درجهای) طراحی شده تا دقیق بفهمی پرینترت تا کجا میتونه دوام بیاره. برای تست پلها هم یه مدل به شکل پوستهی صدف وجود داره که کمک میکنه بفهمی حداکثر فاصلهای که میتونی بدون ساپورت چاپ کنی چقدره.
بعد از چاپ، فقط کافیه سطح و دقت ابعاد رو بررسی کنی تا متوجه شی از چه زاویه یا فاصلهای به بعد، کیفیت پرینت افت میکنه. اون نقطه همون حد نهایی توان پرینترت برای چاپ بدون ساپورته. این عدد رو جایی یادداشت کن، چون بعداً موقع طراحی یا تنظیم اسلایسر، حسابی به دردت میخوره.
شکل و ساختار ساپورت ها
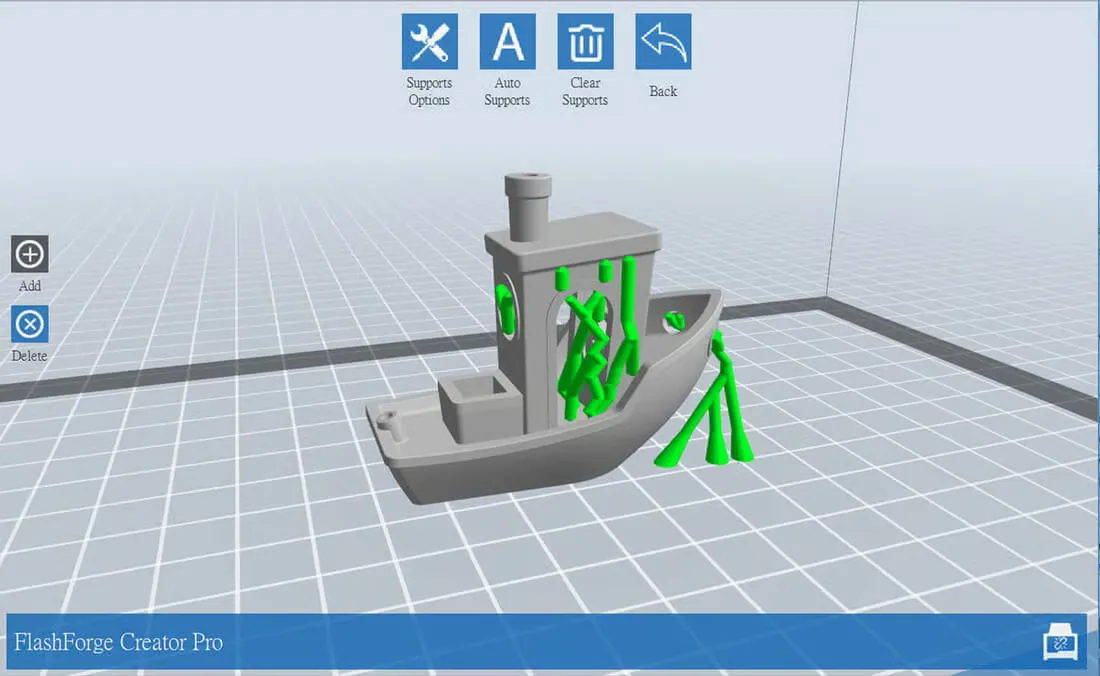
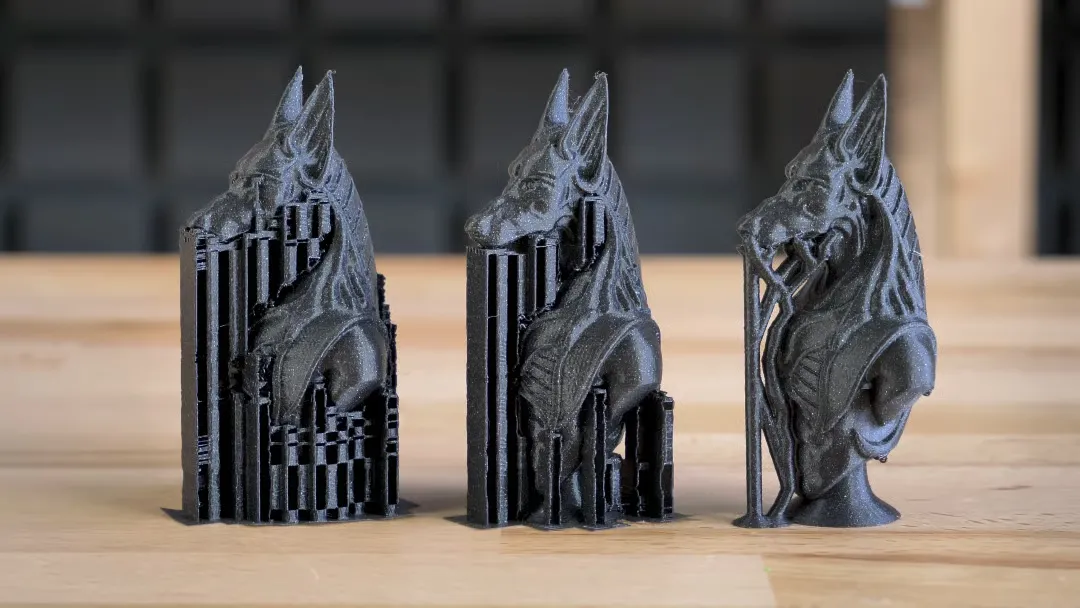
بهطور کلی، سه نوع ساپورت در پرینت سه بعدی وجود داره: شبکهای (Lattice)، شاخهای (Tree-like) و ترکیبی (Hybrid). هرکدومش یه کاربرد و مزیت خاص داره.
ساپورت شبکهای (Lattice Support)
بهش ساپورت خطی هم میگن. این نوع، رایجترین حالت بین همهی پرینتهاست. از ستونهای عمودی تشکیل شده که کل سطح زیر اورهنگ رو لمس میکنن و پشتیبانی میدن. تقریباً برای هر نوع اورهنگ یا پل جواب میده، اما نقطهضعفش اینه که سخت جدا میشه و گاهی ممکنه به سطح مدل آسیب بزنه.
ساپورت شاخهای (Tree-like Support)
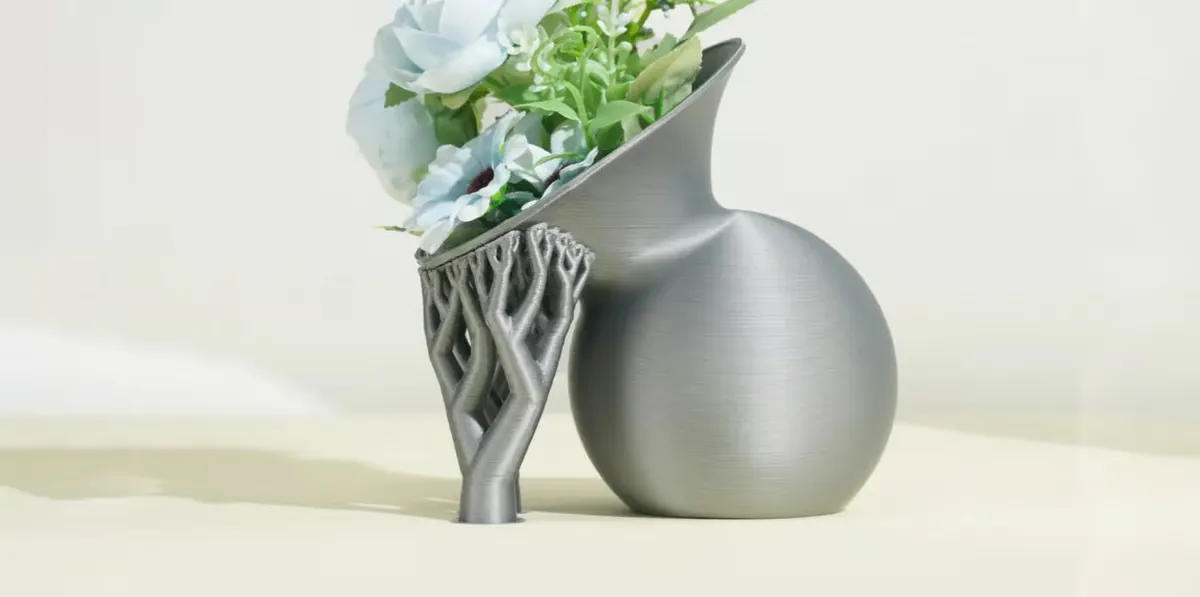
ظاهرش دقیقاً مثل اسمش، شبیه درخته! شاخهها فقط در چند نقطهی مشخص به مدل میچسبن و همین باعث میشه خیلی راحتتر جدا بشن و سطح زیرین مدل کمتر آسیب ببینه. البته این نوع ساپورت بیشتر برای بخشهای غیرتخت مثل نوک بینی، انگشتها یا قوسهای طبیعی استفاده میشه. برای قسمتهای تخت و بزرگ، پایداری کافی رو نداره.
ساپورت ترکیبی (Hybrid Support)
این یکی ترکیبی از دو نوع قبلیه. نرمافزار، بسته به مدل، تصمیم میگیره کجا از ساپورت خطی استفاده کنه و کجا از نوع شاخهای، تا هم استحکام داشته باشی، هم جداسازی راحت. مثلاً ممکنه بخشهای سنگینتر مدل با ساپورت شبکهای چاپ بشن، ولی بخشهای ظریفتر با ساپورت درختی. نتیجه؟ یه تعادل عالی بین استحکام و تمیزی سطح مدل.
هر نرمافزار (اسلایسر) ساپورت ها رو به یه روش خاص پیادهسازی میکنه. نمیشه همهشون رو اینجا توضیح داد، ولی اگه میخوای دقیقتر یاد بگیری، پیشنهاد میکنم راهنمای این سه نرمافزار معروف رو ببینی:
پرینترهایی که فقط یه نازل (اکسترودر) دارن، بهطور پیشفرض از ساپورت های شکستنی استفاده میکنن. توی این حالت، چون فقط یه نازل داری، مجبوری ساپورت رو با همون فیلامنتی چاپ کنی که مدل اصلی باهاش چاپ میشه. تنها چیزی که واقعاً میتونی کنترلش کنی، چگالی یا تراکم ساپورته، یعنی میتونی تنظیمش کنی تا از مدل اصلی سبکتر و خلوتتر باشه.
اما چون ساپورت و مدل از یه جنس هستن، تنها راه جدا کردنش اینه که یا با دست ساپورت رو بشکنی، یا با چاقو و ابزار دقیق از بدنه جداش کنی. مشکل اینجاست که این روشها همیشه یه ریسک کوچیک دارن، اگه عجله یا بیدقتی کنی، ممکنه سطح مدل خش برداره یا حتی یه تکه ازش جدا بشه. پس باید با دقت و حوصله پیش بری.
ساپورت های محلول در آب (Dissolvable Supports)
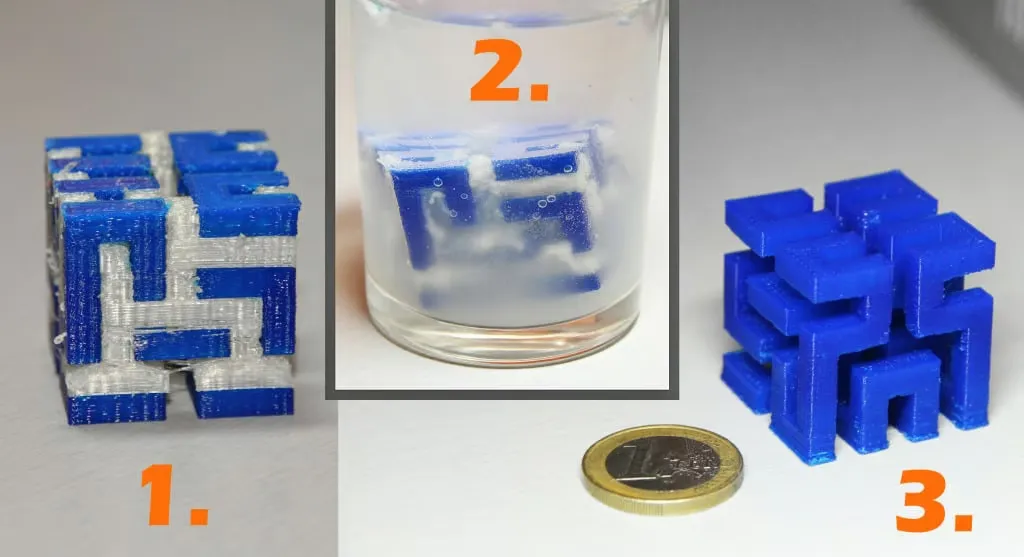
اگه پرینترت دو نازل داره، دستت خیلی بازتره. میتونی یه نازل رو با PLA برای مدل اصلی پر کنی و اون یکی رو با فیلامنت محلول در آب مثل PVA یا HIPS برای ساپورت. وقتی پرینت تموم شد، فقط کافیه مدل رو بندازی داخل آب (یا توی محلول لیمونن برای HIPS) تا ساپورت ها خودشون کمکم حل بشن و از بین برن.
این روش نهتنها خطر آسیبزدن به مدل رو از بین میبره، بلکه کار تمیزکاری بعد از پرینت رو هم خیلی سادهتر میکنه، مخصوصاً برای مدلهای پیچیده و ظریف، یه نجاتدهندهی واقعیه.
چطور ساپورت های شکستنی را جدا کنیم؟
از اونجایی که جدا کردن ساپورت های شکستنی یهکم دردسر داره، چند تا ترفند امتحانشده هست که کمک میکنن راحتتر و بدون آسیب این کار رو انجام بدی:
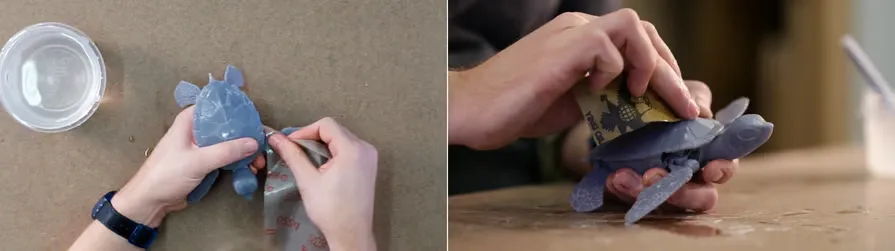
اول از قسمتهای آزاد شروع کن: ساپورت هایی که کاملاً بیرون هستن و با انگشت راحت بهشون میرسی رو با دست جدا کن. با حوصله و آرامش. معمولاً بیشتر ساپورت ها با همین روش ساده جدا میشن.
برای نقاط سختدسترس از ابزار استفاده کن: ابزارهایی مثل انبردست نوکباریک، کاردک فلزی یا چاقوی ظریف حسابی به کارت میان. بعضیها ترکیبی از همهی این ابزارها رو استفاده میکنن تا راحتتر کار تموم بشه.
گرم کردن تیغه یا مدل رو امتحان کن: اگه دیدی ساپورت خیلی سفت چسبیده، کمی گرما میتونه کمک کنه. مثلاً با یه مشعل کوچک (مثل فندک بوتانی) یا سشوار صنعتی تیغه رو گرم کن تا برشها نرمتر انجام بشن. فقط حواست باشه مدل رو نسوزونی!
سنبادهکاری برای تمیزی نهایی: بعد از جدا کردن ساپورت، معمولاً یهسری برجستگی یا خط روی سطح میمونه. با سنبادهی نرم (بین ۲۲۰ تا ۱۲۰۰) و کمی آب، بهآرومی روی سطح بکش تا صاف و براق بشه.
رفع خط و خشها: اگه مدل از PLA چاپ شده باشه، ممکنه موقع جدا کردن ساپورت یهسری خط یا لکه سفید پیدا کنه. یه ترفند خوب برای پوشوندنش استفاده از لاک بیرنگ ناخنه. اگه تغییر رنگ زیادی ایجاد شد، میتونی خیلی بااحتیاط از هیتر دستی (Heat Gun) استفاده کنی تا رنگش به حالت اول برگرده.
با رعایت این چند تا نکته، هم مدلهات سالمتر از آب درمیاد، هم وقت کمتری برای تمیزکاری صرف میکنی. پرینت سه بعدی با ساپورت شکستنی شاید کمی زمانبر باشه، ولی وقتی اصولش رو یاد بگیری، کاملاً تحت کنترلت درمیاد.
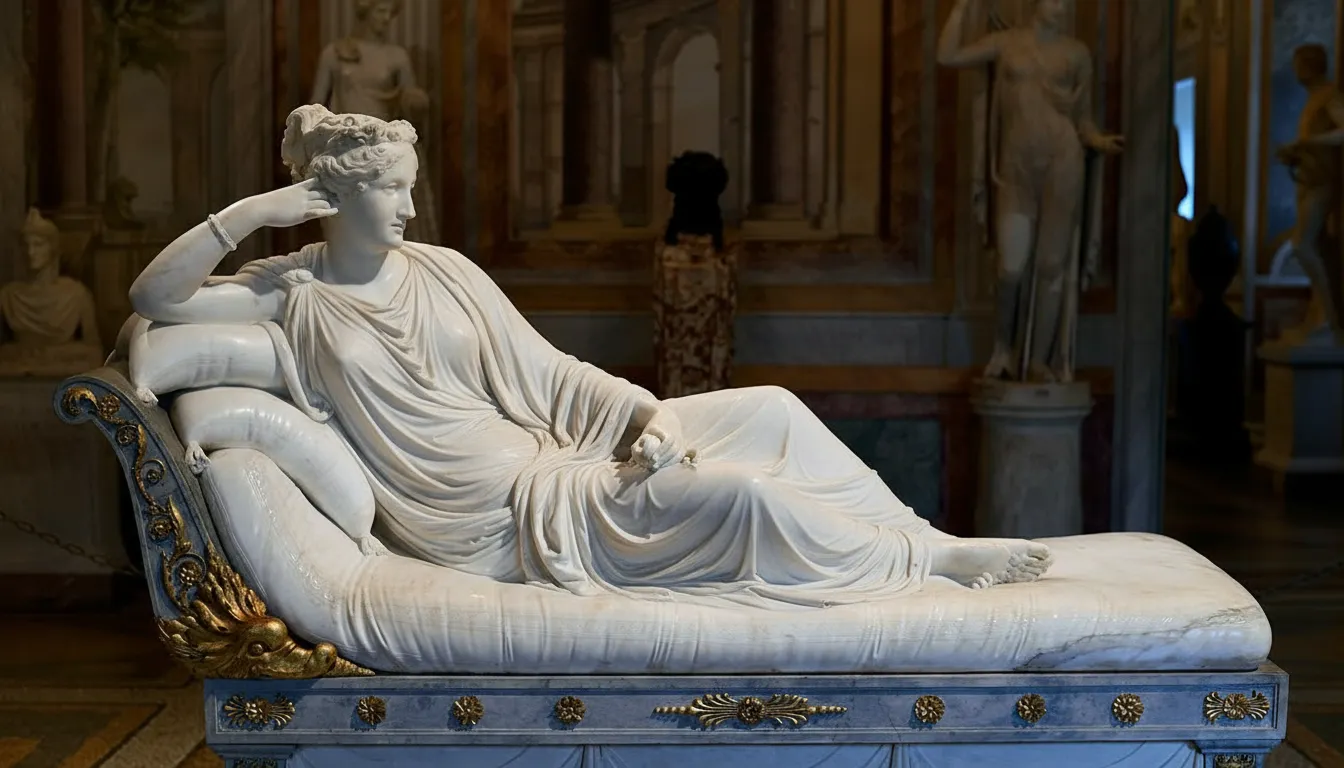
یکی از ترفندهای جذاب برای خلاص شدن از شر ساپورت ها اینه که از همون اول خود مدل رو طوری طراحی کنی که خودش ساپورت خودش باشه! این ایده اصلاً جدید نیست، مجسمهسازها قرنهاست ازش استفاده میکنن. مثلاً آنتونیو کانووا در مجسمهی معروفش ونوس ویتریکس دقیقاً از همین روش بهره برده: دست راست مجسمه یه اورهنگه، اما روی بالش تکیه داده؛ پای چپش هم با پارچهی تاخورده (توگا) پشتیبانی میشه.
این روش ترکیبی از هنر و منطق طراحیه. باید المانهایی به مدل اضافه کنی که هم از نظر ظاهری با کار هماهنگ باشن، هم از نظر فنی بتونن وزن یا اورهنگ رو تحمل کنن. اگه درست انجامش بدی، نهتنها زیبایی مدل بیشتر میشه، بلکه نیازی به ساپورت نداری، یعنی پرینت تمیزتر، زمان کمتر و فیلامنت کمتر مصرفی.
استفاده از پخها (Chamfers)
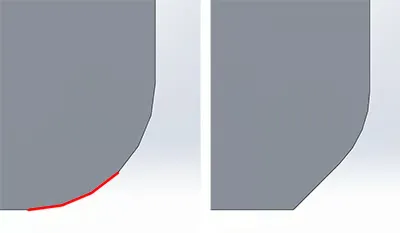
یه راه ساده و مؤثر برای حذف ساپورت، استفاده از پخ یا همون Chamfer هست. پخ در واقع باعث میشه قسمتهایی که قبلاً زاویهی تند داشتن، به صورت ملایمتر و زیر ۴۵ درجه طراحی بشن تا نیازی به ساپورت نداشته باشن.
فرض کن لبهای داری که شیبش تنده یا حتی صاف و افقیه. میتونی اون قسمت رو کمی زاویهدار طراحی کنی تا پرینتر راحتتر لایهبهلایه چاپش کنه.
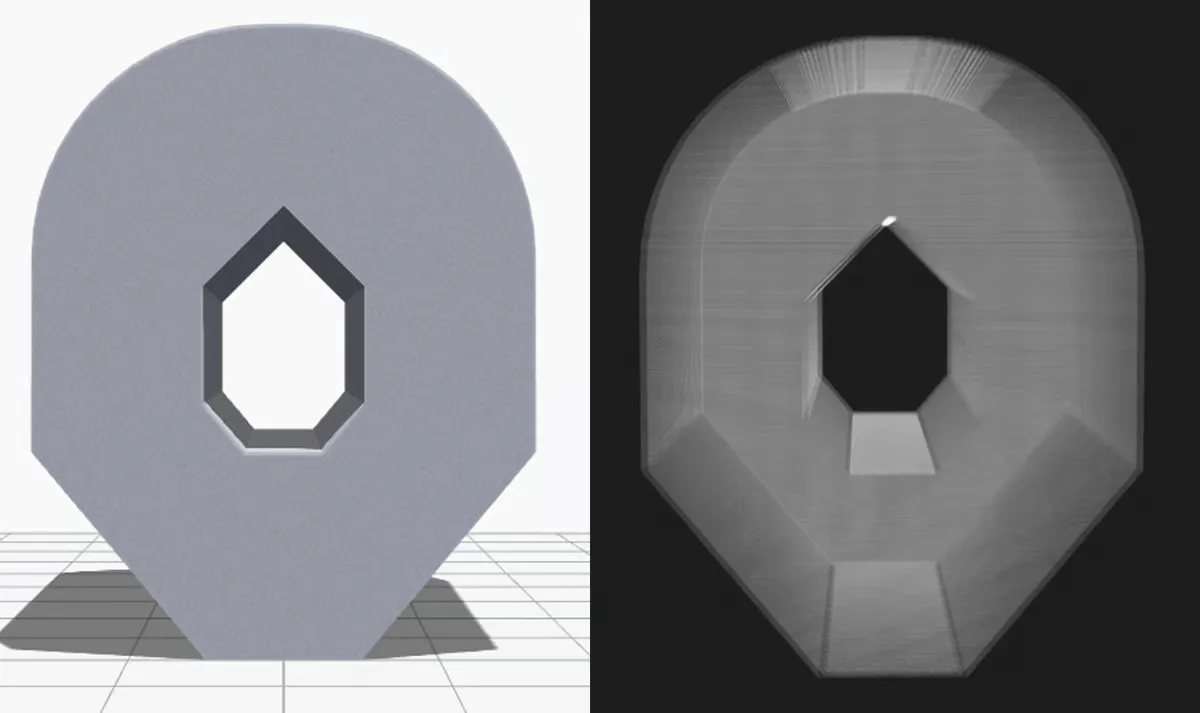
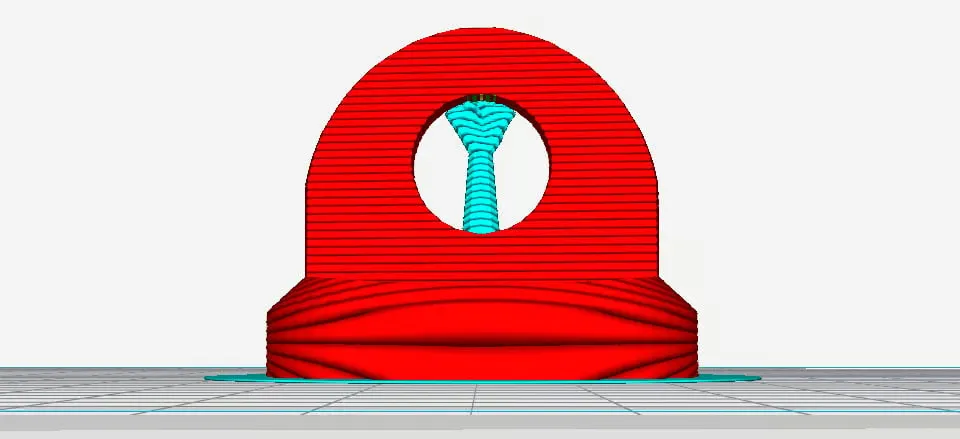
برای سوراخها هم همینطور، بهجای یه دایرهی صاف، یه سوراخ اشکیشکل (teardrop) طراحی کن. ظاهر مدل تغییری نمیکنه، اما چاپش خیلی تمیزتر و بدون ساپورت انجام میشه.
جهتدهی دوباره به مدل (Reorientation)
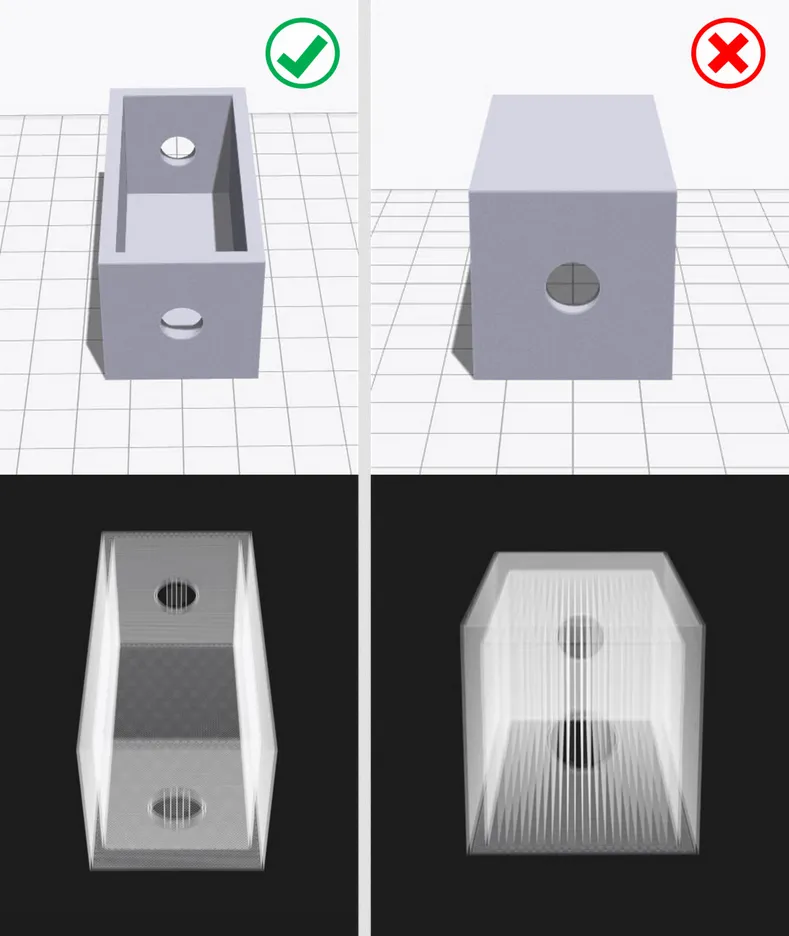
گاهی لازم نیست طراحی مدل رو تغییر بدی؛ فقط زاویهی قرارگیریش روی تخت پرینت رو عوض کن! یه تغییر ساده در جهت مدل میتونه مقدار ساپورت موردنیاز رو به حداقل برسونه.
مثلاً فرض کن میخوای یه جعبهی باز رو پرینت کنی. اگه اون رو طوری بذاری که سطح بازش رو به بالا باشه، دیگه نیازی به ساپورت برای دیوارهها نداری.
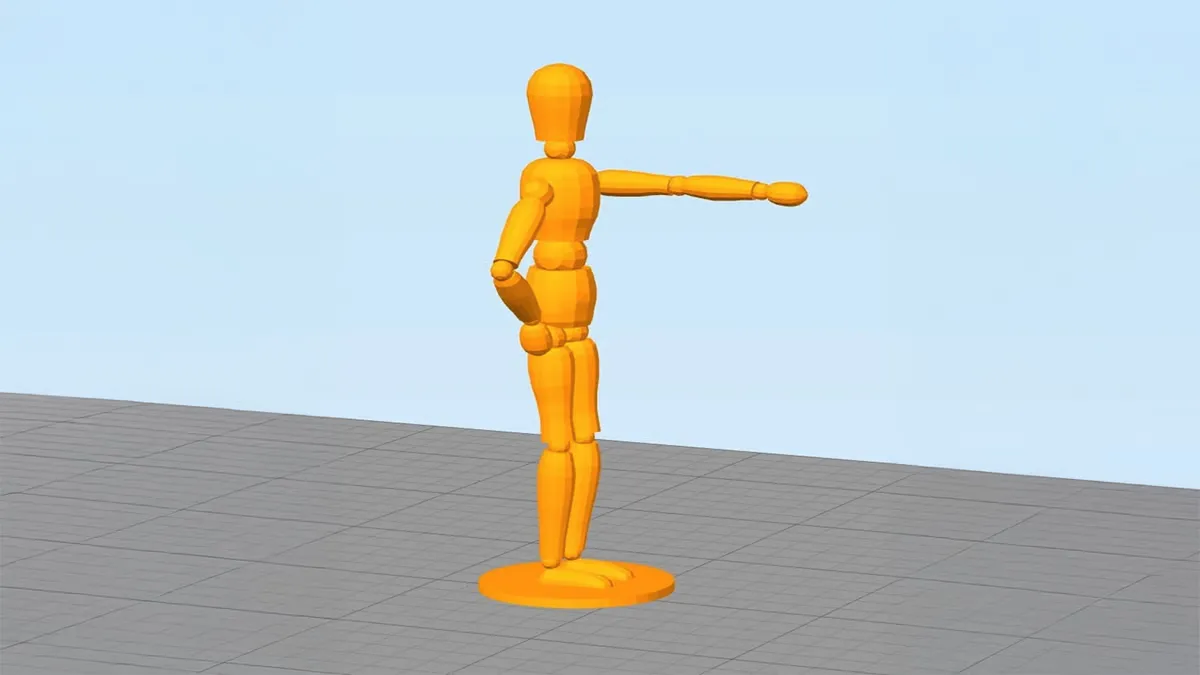
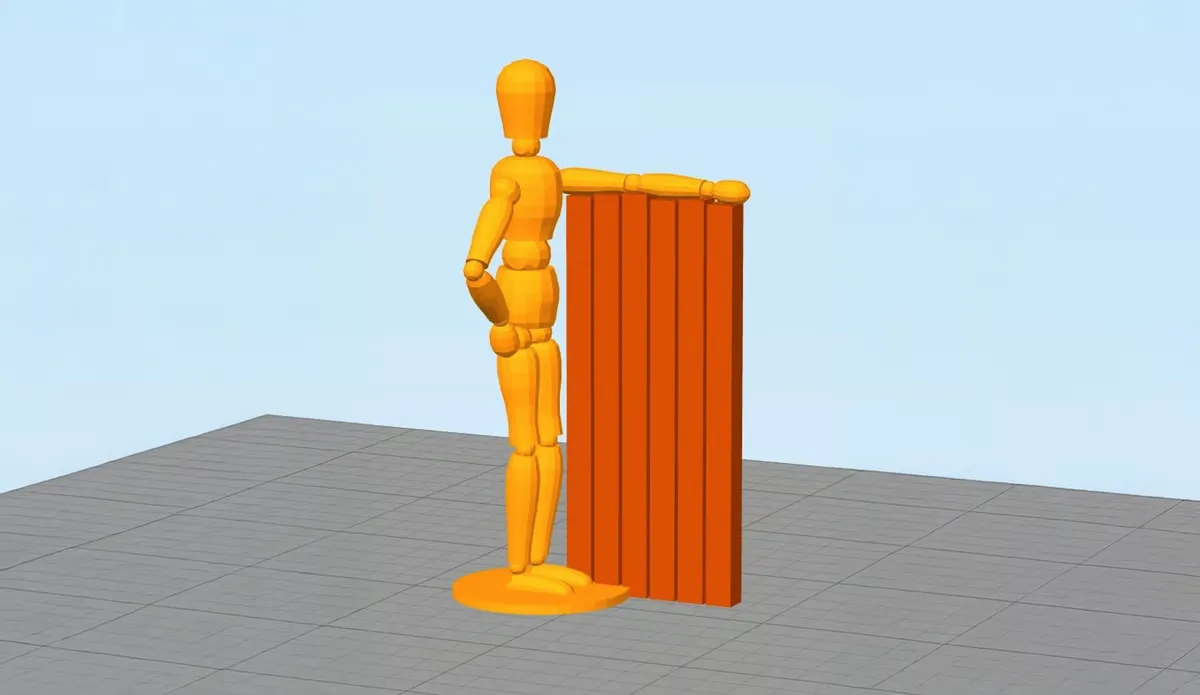
یا مثلاً یه مجسمهی انسانی رو در نظر بگیر که دستش به صورت افقی دراز شده. اگه همینطوری چاپش کنی، باید کل دست رو ساپورت کنی و بعد هم احتمالاً سطح زیر دستت خراب میشه.
اگه مدل رو همینطور که هست چاپ کنی، باید برای دست چپ ساپورت بذاری، چون یه برآمدگی بلند با زاویه ۹۰ درجه داره.
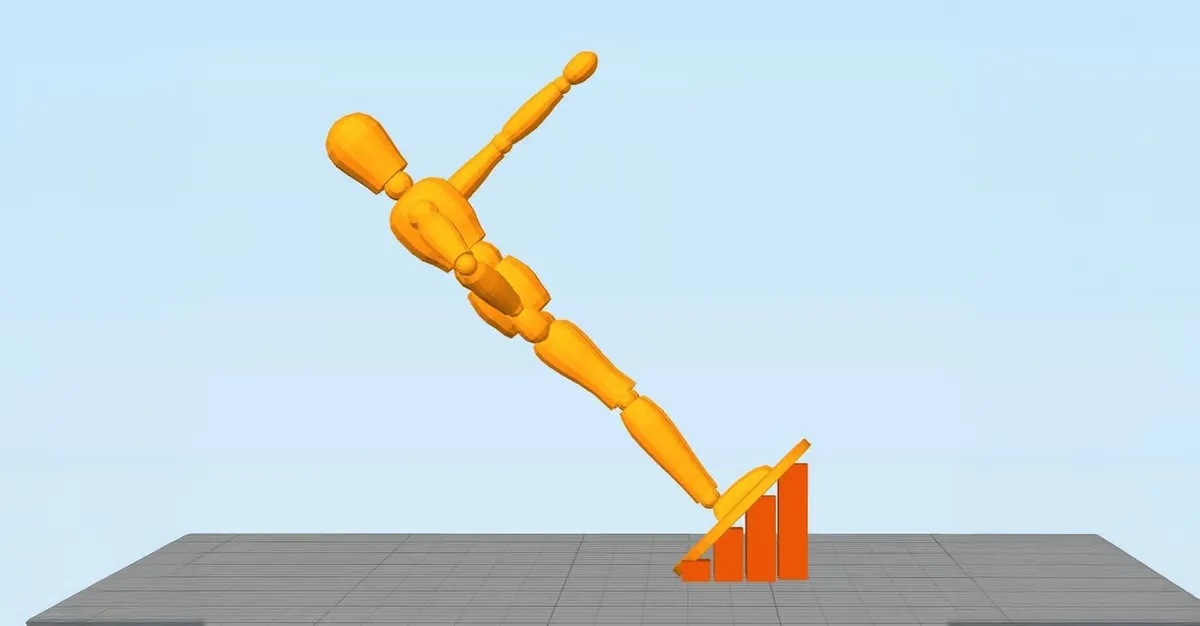
اما اگه مدل رو ۴۵ درجه بچرخونی، فقط پایه نیاز به ساپورت داره که اون هم بخش مهمی نیست و کیفیتش زیاد اهمیت نداره. نتیجه؟ چاپ تمیزتر، ساپورت کمتر، و بازوی سالمتر!
البته اگه حرفهایتر کار میکنی، حواست باشه که مدل رو طوری نچرخونی که قسمتهایی مثل زانو، سر یا پشت مدل تبدیل به “جزیرههای معلق” بشن، چون اون نقاط هم باید ساپورت بشن تا پرینت خراب نشه.
💡 نکته آخر: هرچی بیشتر با جهت مدل و طراحی هوشمندانه بازی کنی، کمتر به ساپورت نیاز داری و هرچی ساپورت کمتر، پرینت تمیزتر و هزینهی کمتر.
اورهنگها و پلهای بدون ساپورت
تا اینجا بارها گفتیم که بهتره تا جای ممکن از ساپورت کمتر استفاده کنی، اما واقعیت اینه که وقتی ساپورت ها رو حذف میکنی، همیشه یهکم وارد منطقهی پرریسک میشی. برای اینکه مدل موقع چاپ پایداری خودش رو از دست نده یا خراب نشه، چند تا نکتهی کاربردی رو در نظر بگیر:
پرینترت رو دقیق تنظیم کن: یه پرینتر خوبکالیبره شده، مثل یه ماشین تنظیمشدهست، بیصدا، دقیق و قابل اعتماد. قبل از شروع پرینت، مطمئن شو نازل، بستر چاپ و محورها همگی درست تنظیم شدن.
خنکسازی رو جدی بگیر: هرچی مواد چاپی سریعتر خنک بشن، احتمال افتادگی یا خم شدن در اورهنگها کمتره. فن لایهخنککن رو تا جایی که میتونی فعال نگه دار و دمای چاپ رو تا حد ممکن پایین بیار (بدون اینکه کیفیت از بین بره).
سرعت چاپ رو پایینتر بیار: چاپ با سرعت کمتر به فیلامنت فرصت میده تا محکمتر بشه و شکل خودش رو نگه داره. مخصوصاً برای پلها و قسمتهای معلق، این موضوع خیلی مهمه.
ضخامت لایهها رو کم کن: هرچی لایهها نازکتر باشن، مواد کمتری در هر پاس ریخته میشه و سریعتر خنک میشن. نتیجه؟ اورهنگهای تمیزتر و پلهای محکمتر.
تنظیمات ساپورت در نرمافزار اسلایسر
گاهی اوقات، هرچقدر هم مدل و جهت چاپ رو بهینه کنی، باز یه جاهایی هست که بدون ساپورت نمیشه. اما حتی اونوقت هم میتونی کاری کنی که ساپورت ها پایدار، راحت جداشدنی و کممصرف باشن و سطح مدل رو آسیب نزنن.
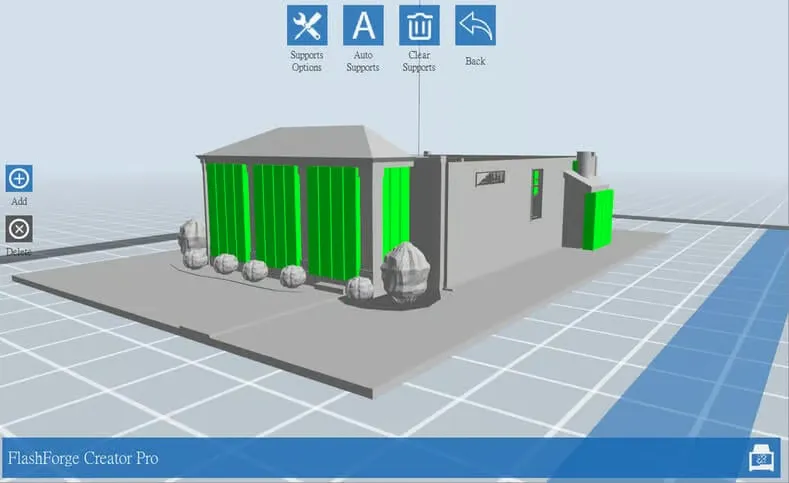
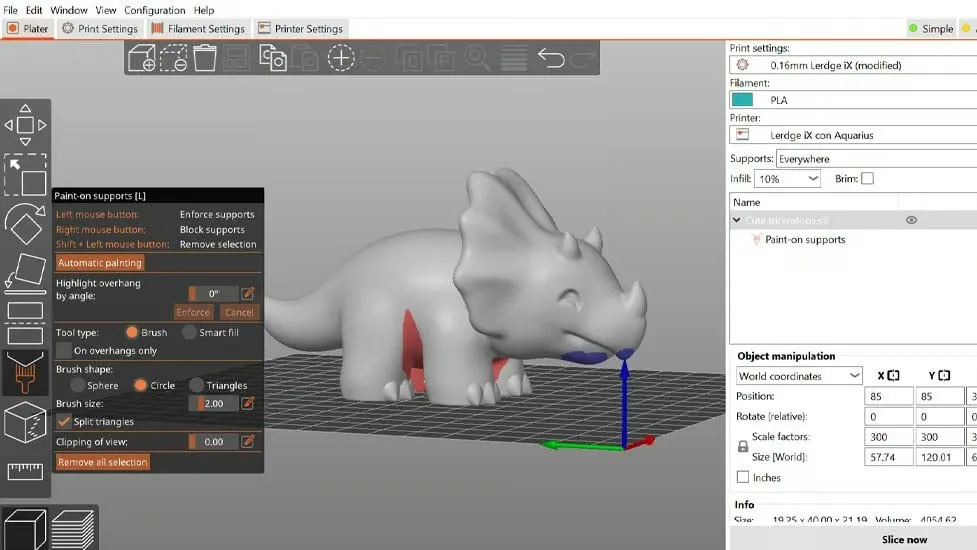
نرمافزارهای اسلایسر (مثل Cura) ابزارهای زیادی برای کنترل رفتار ساپورت در اختیارت میذاره. بیشترشون میتونن ساپورت رو به صورت خودکار تولید کنن، اما حالت دستی هم دارن تا دقیقتر تصمیم بگیری کجا ساپورت لازم داری و کجا نه.
چند تا مورد مهمی که معمولاً میتونی تنظیمشون کنی:
محل قرارگیری ساپورت
استحکام یا چگالی ساپورت
میزان راحتی در جدا شدن بعد از چاپ
میزان آسیبی که به سطح مدل میزنه
ما اینجا بیشتر روی Cura تمرکز میکنیم، چون یکی از محبوبترین و رایگانترین اسلایسرهاست. در Cura، تنظیمات مربوط به ساپورت رو میتونی توی بخش Custom Settings > Support پیدا کنی. اگه این تنظیمات رو بلد باشی درست تنظیم کنی، میتونی ساپورتی بسازی که دقیقاً همونطوری که لازم داری عمل کنه، محکم، تمیز و راحت برای جدا شدن.
ساپورت خودکار در Cura
حالا از کجا بفهمی مدل واقعاً به ساپورت نیاز داره یا نه؟
خیلی سادهست. بعد از اینکه مدل رو وارد Cura کردی و روی صفحهی چاپ مجازی گذاشتی، قسمتهایی از مدل که نیاز به ساپورت دارن با رنگ قرمز مشخص میشن.
اگه قرمز فقط روی قسمتهایی باشه که به بستر چاپ چسبیدن، جای نگرانی نیست، خود تخت چاپ اون بخشها رو پشتیبانی میکنه. قرمزیهای کوچیکی که روی سقف سوراخها یا بین دو بخش دیده میشن، همون پلها هستن و Cura معمولاً خودش اونها رو بهصورت خودکار مدیریت میکنه.
اما اگه جاهای دیگهای از مدل قرمز شدن، اونوقته که باید ساپورت خودکار رو فعال کنی. کافیه تیک گزینهی Generate Support رو در بخش “Support” بزنی.
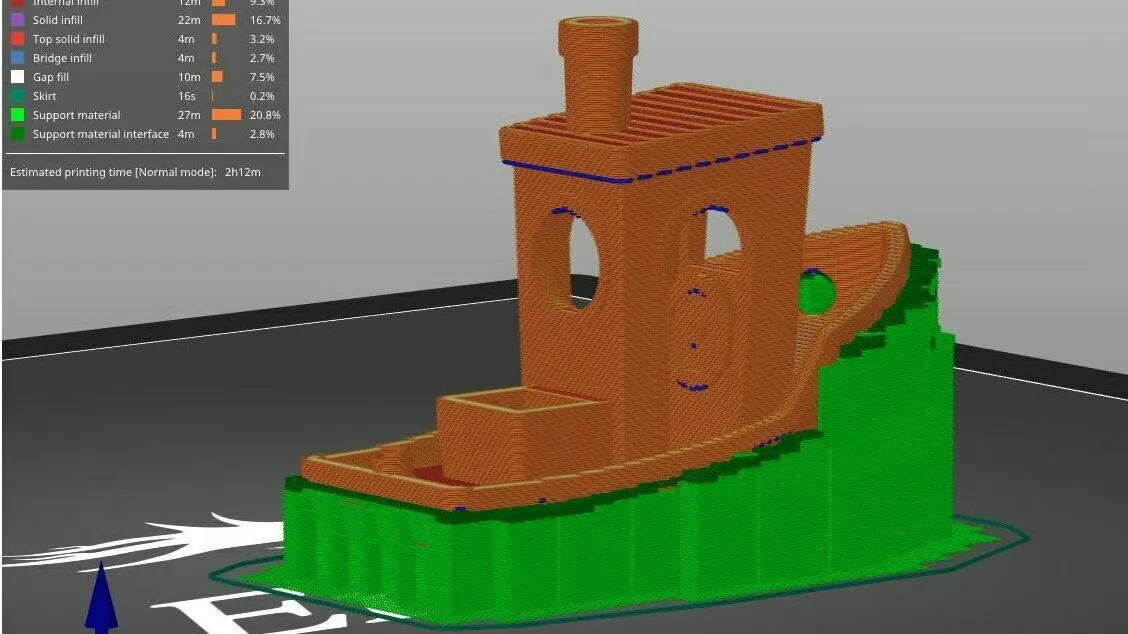
ممکنه بعد از فعال کردنش، چیزی روی مدل تغییر نکنه، نگران نشو. Cura بهصورت پیشفرض ساپورت ها رو در نمای Solid نشون نمیده. برای دیدنشون، به نمای Layer View برو. حالا ساپورت ها با رنگ آبی-سبز (teal) دیده میشن. با بالا و پایین بردن نوار لایهها میتونی دقیق ببینی ساپورت کجاها قرار گرفته.
✨ نکتهی طلایی آخر: ساپورت خوب یعنی ساپورتی که فقط همونجایی باشه که لازمه، راحت جدا بشه، و سطح مدل رو خراب نکنه. با کمی تمرین در تنظیمات Cura، خیلی زود به اون نقطه میرسی که دیگه ساپورت برات یه دردسر نیست، بلکه یه ابزار حرفهایه برای چاپ بینقص.
ساپورت های درختی یا خطی
بهصورت پیشفرض، Cura برای مدلها از ساپورت های شبکهای (Lattice) استفاده میکنه، اما از نسخهی ۳.۲ به بعد، یه گزینهی جالبتر اضافه شده: ساپورت های درختی (Tree-like). همونطور که از اسمش پیداست، این نوع ساپورت ها مثل شاخههای درخت از پایین رشد میکنن و فقط همون قسمتهای لازم رو نگه میدارن. این یعنی مصرف کمتر فیلامنت، زمان کمتر برای جداسازی و در خیلی از موارد، سطح تمیزتر برای مدل.
مقاله مهم اهمیت ارتفاع لایه در پرینت سه بعدی رو حتماً مطالعه کنید چون مطمئن هستیم که میتونه به شما برای رسیدن به پرینت موفق و تمیز کمک کنه.
محل قرارگیری ساپورت ها
وقتی گزینهی Support رو فعال میکنی، یه تنظیم به اسم Placement زیرش ظاهر میشه. این تنظیم بهت اجازه میده مشخص کنی ساپورت دقیقاً کجا ساخته بشه. دو گزینه داره:
Everywhere (در همهجا)
Touching Build Plate (فقط روی صفحهی چاپ)
بهصورت پیشفرض گزینهی Everywhere فعاله، یعنی Cura هرجا که لازم بدونه، ساپورت میسازه، چه روی تخت چاپ، چه روی خود مدل. این گزینه معمولاً بهترین انتخابه، چون باعث میشه تمام بخشهای حساس یا معلق مدل، ساپورت کافی داشته باشن.
اما اگه مدل خیلی پیچیدهای داری، این حالت ممکنه باعث بشه کل مدل زیر تودهای از ساپورت دفن بشه! در این حالت بهتره گزینهی Touching Build Plate رو انتخاب کنی تا ساپورت فقط از روی بستر چاپ بالا بیاد و فقط قسمتهای آویزان زیرین رو پشتیبانی کنه.
گزینهی Support Roof
گاهی وقتا بخشهایی از مدل که روی ساپورت چاپ میشن، سطحشون تمیز درنمیاد. تنظیم Enable Support Roof توی Cura برای همین موقعهاست. با فعال کردنش، در بالای ساپورت یه لایهی متراکمتر (مثل سقف) ساخته میشه که باعث میشه سطح زیر مدل صافتر و تمیزتر دربیاد.
البته این گزینه یه عیب کوچیک هم داره، وقتی ساپورت سقفدار فعال باشه، جدا کردن ساپورت ها از مدل یهکم سختتر میشه. پس فقط وقتی ازش استفاده کن که کیفیت سطح بخش آویزان واقعاً برات مهمه.
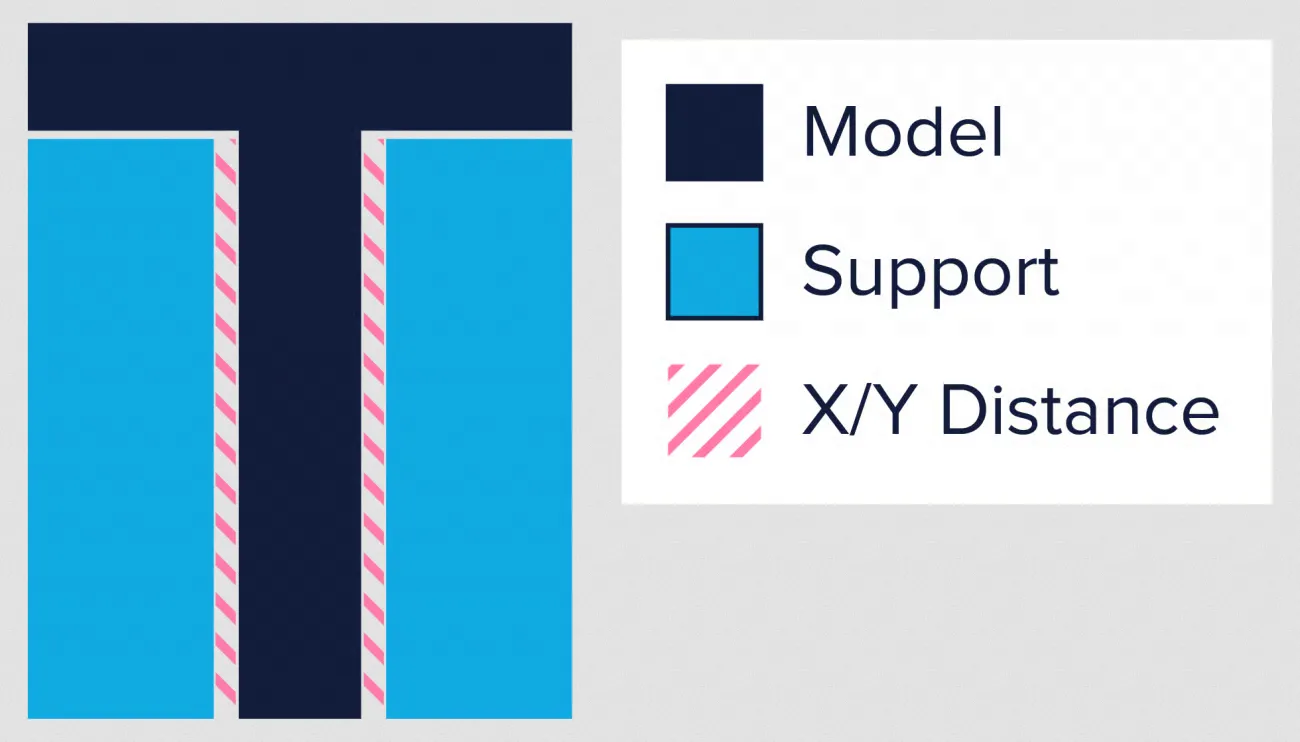
تنظیم فاصلهی X/Y
گاهی ساپورت ها خیلی به دیوارههای مدل نزدیک میشن و بعد از جدا شدن، رد یا خط روی سطح باقی میذارن. برای جلوگیری از این اتفاق، Cura یه گزینهی کاربردی داره به نام Support X/Y Distance.
این گزینه فاصلهی حداقل بین دیوارهی مدل و ساپورت رو در صفحهی افقی (X/Y) تعیین میکنه. اگه دیدی ساپورت به دیوارهها میچسبه یا رد میندازه، مقدارش رو در گامهای کوچک (مثلاً ۰.۲ میلیمتر) زیاد کن تا سطح مدل صافتر دربیاد.
فقط حواست باشه که اگه این فاصله رو زیاد کنی، ممکنه بخشهای کوچیک و بیرونزدهی مدل بدون ساپورت بمونن، پس تنظیمش باید با دقت و تجربه انجام بشه.
✨ جمعبندی کوتاه: اگر دنبال چاپ تمیز، سبک و راحتی هستی، ساپورت های درختی گزینهی عالیای هستن. با کمی بازی با تنظیمات Placement، Support Roof و X/Y Distance میتونی چاپهایی داشته باشی که هم قشنگترن و هم جدا کردن ساپورت هاشون دردسر کمتری داره.
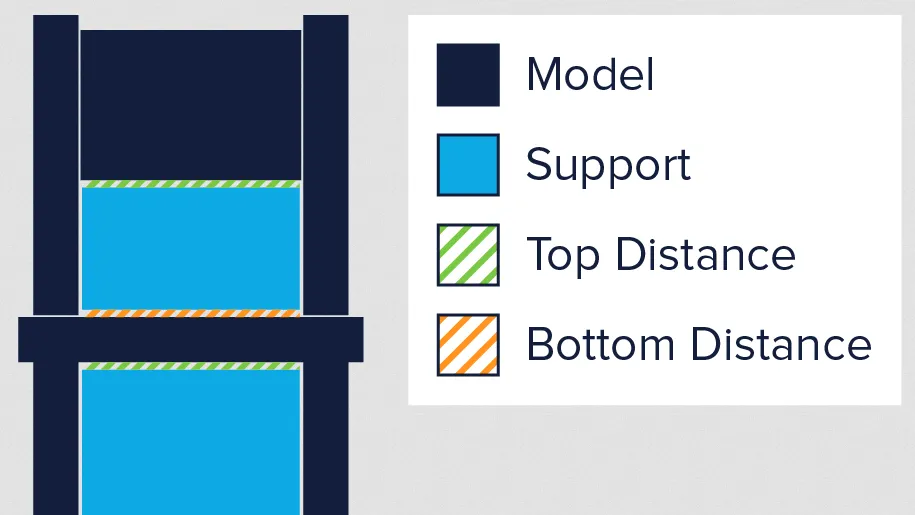
تنظیم فاصلهی Z (Z-Distance)
برای اینکه ساپورت ها راحتتر جدا بشن و موقع کندنشون لایههای مدل از هم نپاشه، باید اتصال بین ساپورت و مدل کمی ضعیفتر از اتصال بین خود لایههای مدل باشه. Cura این کارو با گذاشتن یه فاصلهی خیلی کوچیک بین مدل و ساپورت انجام میده که بهش میگن Z-Distance.
بهصورت پیشفرض، مقدار این فاصله معمولاً همون اندازهی ارتفاع لایه (Layer Height) هست. مثلاً اگه ارتفاع لایهت ۰.۱ میلیمتره، فاصلهی Z هم ۰.۱ میلیمتر تنظیم میشه.
اما اگه دیدی ساپورت خیلی سفت به مدل چسبیده و جدا کردنش سخته، میتونی مقدارش رو کمکم زیاد کنی، مثلاً هر بار به اندازهی ارتفاع لایه اضافه کن تا زمانی که ساپورت تمیز و بدون آسیب جدا بشه.
یه نکتهی کوچیک ولی مهم: Cura نمیتونه نصف لایهی ساپورت چاپ کنه، یعنی یا یه لایهی کامل ساپورت چاپ میکنه یا اصلاً نمیکنه. پس اگه مثلاً فاصلهی ۰.۱ میلیمتر زیادی چسبندهست و ۰.۲ میلیمتر زیادی شل، دیگه گزینهی بینابینی نداری. اینجاست که باید با بقیهی تنظیمات بازی کنی تا به تعادل برسی.
الگوهای مختلف ساپورت (Support Types)
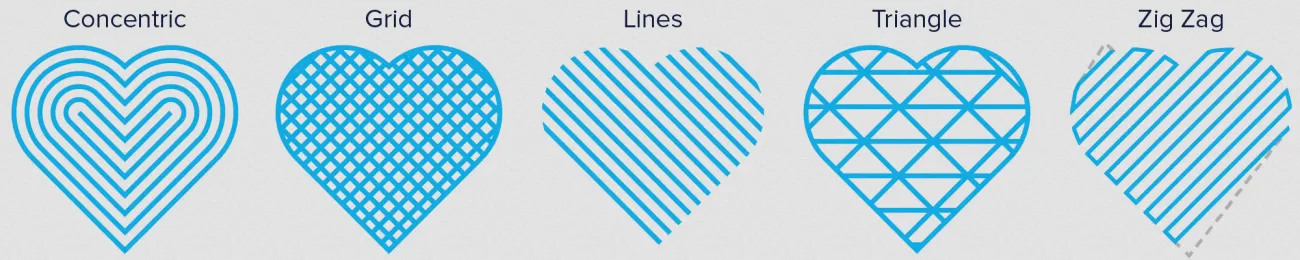
Cura برای ساپورت ها چند نوع الگوی چاپ داره، در واقع تا هفت نوع مختلف. میتونی از طریق تنظیم مخفی Support Pattern الگوی دلخواهت رو انتخاب کنی.
الگوی پیشفرض Zig Zag (زیگزاگ) هست، که معمولاً بهترین تعادل بین استحکام ساپورت و راحتی جدا شدنش رو ارائه میده. اما اگه بخوای امتحان کنی، الگوهای دیگه هم هستن:
Triangles (مثلثی)
Lines (خطی)
Grid (شبکهای)
Concentric (دایرهای)
Concentric 3D (دایرهای سه بعدی)
Cross (ضربدری)
و البته Tree Support (درختی)
هرکدوم از این الگوها یه ویژگی خاص دارن. بعضیا محکمترن ولی سختتر جدا میشن، بعضیا راحت جدا میشن ولی کمتر ساپورت میدن.
واقعیت اینه که هیچ گزینهای برای همهی مدلها بهترین نیست، بسته به شکل مدل، نوع فیلامنت و حتی ترجیح شخصی شما فرق میکنه. خیلی از کاربران با آزمون و خطا به یه تنظیم دلخواه رسیدن. تو هم اگه وقت بذاری و چند تا مدل کوچیک تستی چاپ کنی، خیلی زود میفهمی کدوم الگو برای کارت ایدهآله.
✨ جمعبندی کلی: Z-Distance مثل یه فاصلهی هوشمنده که کمک میکنه ساپورت راحت جدا شه بدون اینکه مدل آسیب ببینه. و الگوی ساپورت هم مثل امضای چاپته هرچی بهتر انتخابش کنی، چاپ تمیزتر، سریعتر و کمدردسرتری خواهی داشت.
ساپورت ها و معایب آن ها
مثل هر چیز دیگهای در دنیای پرینت سه بعدی، ساپورت ها هم در کنار مزایایی که دارن، یه سری نکات منفی دارن که باید حواست بهشون باشه. بریم یکییکی مرورشون کنیم 👇
مصرف بیشتر فیلامنت و افزایش هزینه
چه توی کار تولیدی باشی و چه یه سازندهی خانگی با بودجهی محدود، هزینهی فیلامنت همیشه مهمه. ساپورت ها بهصورت مستقیم باعث افزایش مصرف مواد میشن، چون بخشی از چاپ هستن که در نهایت دور ریخته میشن. یعنی عملاً داری فیلامنت خرج چیزی میکنی که قرار نیست جزئی از مدل نهایی باشه.
اگه با فیلامنتهای خاص یا گرون مثل فیلامنتهای تقویتشده با فیبر کربن کار میکنی، این هزینه حتی بیشتر هم میشه. برای کنترل این وضعیت، میتونی از سیستمهای مدیریت مواد یا پرینترهای دو نازل استفاده کنی که اجازه میدن برای ساپورت از یه مادهی ارزونتر یا محلول در آب استفاده کنی.
زمان چاپ طولانیتر
یه نکتهی دیگه اینه که ساپورت ها فقط فیلامنت مصرف نمیکنن بلکه زمان چاپ رو هم زیاد میکنن. هر لایهی اضافهای که برای ساپورت چاپ میشه، یعنی چند دقیقه یا حتی چند ساعت زمان بیشتر.
البته گاهی ارزشش رو داره؛ مثلاً اگه داری یه مدل خاص چاپ میکنی و نمیخوای چند بار شکستش رو تجربه کنی، شاید منطقیتر باشه ساپورت بیشتری بزنی تا از بار دوم چاپ جلوگیری بشه. در کل باید بین سرعت، کیفیت و ریسک دوبارهکاری یه تعادل برقرار کنی.
دردسر در مرحلهی تمیزکاری (Post-processing)
ساپورت ها جزو مدل اصلی نیستن، پس بعد از چاپ باید دستبهکار شی و جداشون کنی. اینجا معمولاً کمی وقتگیر و خستهکنندهست، مخصوصاً اگه ساپورت ها توی جاهای باریک یا ظریف گیر کرده باشن.
هر چقدر مدل پیچیدهتر باشه، این کار سختتر و پرهزینهتر میشه، مخصوصاً در تولید انبوه که زمان برابر با پوله. برای راحتتر شدن کار، میتونی از ساپورت های محلول در آب (مثل PVA) استفاده کنی یا با طراحی هوشمندانهتر کاری کنی که نیاز به ساپورت کمتر بشه.
خطر آسیب به مدل
از اونجایی که ساپورت ها به سطح زیرین مدل میچسبن، همیشه یه ریسک آسیب وجود داره. ممکنه موقع جدا کردن، جای ساپورت روی مدل بمونه یا حتی تکهای از مدل هم باهاش کنده بشه. بهویژه در مدلهای ظریف یا جزئیات ریز، این اتفاق خیلی شایعتره.
برای جلوگیری از این مشکل، همیشه آروم و دقیق ساپورت ها رو جدا کن و اگه شد، از ابزار یا روشهایی مثل گرمکردن ملایم یا سنبادهی نرم استفاده کن.
نتیجه گیری
در کل، ساپورت ها یه شمشیر دولبهان: از یه طرف ضروریان برای چاپ مدلهای پیچیده، ولی از طرف دیگه هزینه، زمان و دردسر اضافی دارن.
پس بهتره همیشه طبق یه قاعدهی ساده عمل کنی: «فقط جایی ساپورت بزن که واقعاً لازمه!»