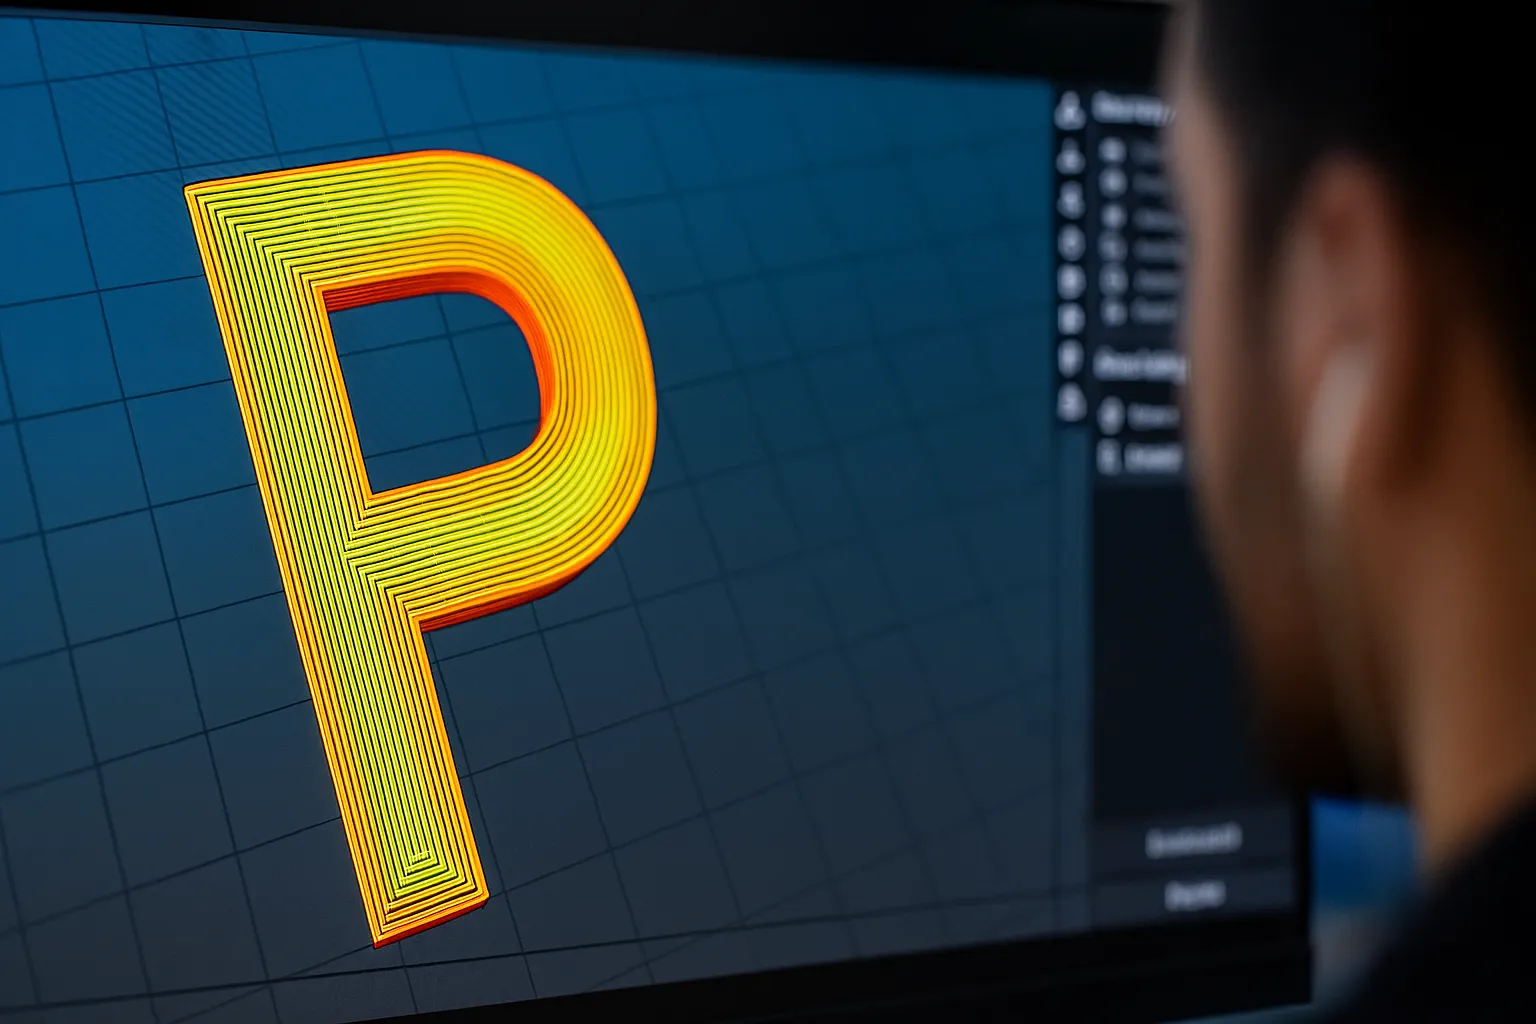
در عصر دیجیتال، پرینت سه بعدی به عنوان یکی از انقلابی ترین فناوریهای تولید، مرزهای طراحی و ساخت را به شکلی بنیادین جابه جا کرده است. امروزه، کاربردهای پرینت سه بعدی فراتر از نمونه سازی سریع یا تولید قطعات صنعتی است و به حوزه هایی چون پزشکی، هنر، آموزش، معماری و حتی تبلیغات تعمیم یافته است.
در این میان، طراحی متن برای چاپ سه بعدی اهمیت منحصربه فردی یافته است؛ چرا که منجر به ارائه اطلاعات فنی، هویت سازی بصری، شخصی سازی محصولات و ارتقای عملکرد کاربری میشود. اما بر خلاف چاپ سنتی، درج متن در تولید افزایشی با چالش های فناوری، مواد، هندسه و خوانایی مواجه است که نیازمند تحلیل تخصصی و به روزرسانی مداوم دانش طراحان است.
این مقاله با تکیه بر داده های معتبر روز، مطالعات موردی بین المللی، استانداردها و تجربه شرکتهای شاخصی چون Stratasys، EOS و 3D Systems، نگاهی جامع به جایگاه و اصول طراحی متن پرینت سه بعدی ارائه میدهد. محورهای اصلی این تحلیل عبارت اند از: بررسی تخصصی فرآیندهای پیشرفته (FDM، SLS و PolyJet) و اثر آنها بر وضوح و کیفیت متن، معیارهای بهینه تایپوگرافی در پرینت سه بعدی، اصول فاصله گذاری حروف و کرنینگ، تأثیر جهت گیری قطعه، نکات کاربردی جهت جلوگیری از شکستگی ویژگی هایی نظیر نقطه حرف «i»، نقش مواد و پس پردازش، ابزارهای نرم افزاری حرفه ای، و نوآوری های روز در این عرصه.
مروری بر جایگاه طراحی متن برای پرینت سه بعدی
طراحی متن برای پرینت سه بعدی نقطه تلاقی میان هنر تایپوگرافی، فناوری ساخت افزایشی و کاربردهای صنعتی-بازاریابی است. هدف این طراحی می تواند صرفاً هویتی باشد؛ مثلاً ساخت لوگوهایی با افکت های حجمی، یا کاملاً کاربردی؛ مانند درج شماره قطعه، دستور استفاده یا هشدار ایمنی بر روی یک محصول. مهمتر آنکه، طراحی بهینه متن در پرینت سه بعدی فقط به زیبایی محدود نمی شود، بلکه تضمین می کند که نوشته، بعد از تولید، خوانا، یکپارچه و مقاوم باقی مانده و جزئیات ظریف آن مانند نقطه ها و خطوط باریک، دچار اعوجاج یا شکستگی نشوند.
چالش اصلی اینجاست که قوانین تایپوگرافی و گرافیک دوبعدی، همیشه به صورت مستقیم به فضای سه بعدی و فرآیندهای ساخت افزایشی ترجمه نمی شوند. محدودیتهای مربوط به فرمت فایل (مانند STL یا OBJ)، ماهیت لایه ای بودن فرآیند، انتخاب ماده، محدودیت های دستگاه، ضخامت لایه و نازل و حتی مکانیزم چسبندگی لایه ها، همگی جزئیاتی هستند که در کیفیت متن چاپ شده نقش تعیین کننده دارند. بر این اساس، طراح باید از همان ابتدای مدلسازی، تمام جزئیات فنی و فیزیکی فرآیند را در نظر بگیرد.
فرآیندهای کلیدی پرینت سه بعدی و تأثیر آن ها بر متن
مقایسه کلی فناوری ها
جدول زیر، مقایسهای نظام مند از سه فناوری اصلی پرینت سه بعدی و ویژگی های مرتبط با کیفیت متن را نشان میدهد:
ویژگیها
FDM
SLS
PolyJet
دقت (رزولوشن)
خوب (۵۰-۴۰۰ میکرون)
بالا (تا ۱۰۰ میکرون)
بسیار بالا (تا ۱۶ میکرون)
کیفیت متن
محدود (متن بزرگ، خطوط ضخیم)
خوب (متوسط تا ریز)
عالی (حروف ریز، جزئیات بالا)
وضوح لبهها
عالی
خوب
عالی
پرداخت سطحی
زبر تا متوسط
زبر تا نسبتاً نرم
بسیار نرم، تقریباً مثل قالب تزریق
مناسب برای حروف ظریف
بله
بله
بله
امکان چاپ چند ماده/رنگ
محدود
خیر
بله
هزینه مواد
پایین
متوسط تا بالا
بالا
پسپردازش
سنباده، استون، حرارت
میدیا بلاست، صیقل مکانیکی
جت آب، سنباده، پخت UV
شکستگی ویژگیهای کوچک
در حروف ریز محتمل است
متوسط
پایین
کاربردها
نمونهسازی، قطعات ساده و پیچیده
قطعات مهندسی، صنعتی
مدلهای دقیق، نمونه اولیه، پزشکی
همانطور که جدول نشان میدهد، انتخاب فرآیند چاپ تأثیر مستقیمی بر وضوح متن، ریسک شکستگی جزئیات و انتخاب فونت یا اندازه حداقل قابل چاپ دارد.
FDM (فیلامنت ترموپلاستیک):
نقطه قوت این فناوری، مقرون به صرفه بودن و سهولت راه اندازی است اما، با توجه به اندازه نازل (معمولاً ۰.۴ میلیمتر)، در چاپ متن های خیلی ریز یا حروف با اجزای باریک کمی ضعف دارد.
ضخامت لایه معمولی در پرینتر های FDM بازار ۲۰۰-۳۰۰ میکرون، راز وجود خطوط لایه ای و وضوح کمتر است. اما پرینتر سه بعدی FDM مخصوص تابلو سازی دقت ۵۰ میکرون دارند که مناسب این کار میباشد.
کیفیت متن، کاملاً وابسته به «قطر نازل» و «تنظیمات اسلایسر» است. با نازل کوچک (مثلاً ۰.۲ میلیمتر) میتوان کیفیت کمی بهتر گرفت، اما سرعت چاپ کاهش می یابد و احتمال مشکلات اکستروژن و شکستگی بالا میرود.
به دلیل مکانیزم چسبندگی لایه ها، حروف کوچک و ویژگی هایی چون نقطه حرف «i» مستعد شکستگی یا عدم شکل گیری کامل هستند. با دیدن آموزش های کار با پرینتر سه بعدی میتوانید از بروز مشکلات جلوگیری کنید.
SLS (پخت لیزری انتخابی):
با لیزر پرفشار، پودر نایلونی به صورت لایه لایه ذوب می شود؛ به همین دلیل، ساخت هندسه های پیچیده و متن های ریزتر به خوبی امکان پذیر است.
نیاز به ساپورت ندارد چون پودر اطراف، پشتیبان است؛ در نتیجه، می توان متن را با آزادی بیشتری در هر سطح و موقعیتی قرار داد.
سطح خروجی زبرتر از PolyJet یا SLA است و برای دستیابی به پرداخت بسیار نرم، نیاز به پس پردازش مکانیکی یا شیمیایی دارد.
خطر شکستگی ویژگی های کوچک به علت یکپارچگی پودر کمتر است اما جنس و چگالی پودر بر این مسئله اثرگذار است.
PolyJet (پرتاب قطره فوتوپلیمر و پخت UV):
بهترین فناوری برای چاپ متن ظریف، ساده سازی جزئیات و ترکیب رنگ یا ماده است؛ وضوح چاپ تا ۱۶-۳۰ میکرون قابل دستیابی بوده و پرداخت سطح به شدت روان و صاف است.
امکان چاپ حروف بسیار کوچک (تا ۰.۳ میلیمتر ضخامت) وجود دارد؛ اجزای نقطه ای مانند نقطه «i» یا اعراب عربی، به خوبی شکل می گیرند.
مواد پشتیبان ژلاتینی پس از چاپ کاملاً حذف می شوند و آسیبی به متن نمی زنند؛ شکستگی کمترین میزان را دارد.
هزینه بالا و حجم چاپ محدود، تنها نقاط ضعف جدی PolyJet است.
تحلیل کامل فرآیندها: FDM، SLS، PolyJet
مدل سازی رسوبی ذوب شونده (FDM)
در FDM، لایه های فیلامنت پلاستیکی توسط یک نازل گرم روی هم قرار میگیرند. هر لایه ضخامت معینی دارد و کیفیت متن بستگی به تنظیمات مدل، دمای چاپ، نوع فیلامنت و کالیبراسیون پرینتر دارد.
تأثیر بر کیفیت متن:
خطوط لایه ای قابل مشاهده بوده و لبه ها معمولاً موج دار یا دندانه دار ظاهر می شوند.
کوچکترین جزئیات معمولاً توسط نازل استاندارد قابل بازتولید نیستند مگر اینکه اندازه حرف زیاد باشد یا از نازل با قطر کوچکتر استفاده شود.
قطر نازل حداقل ضخامت جزئیات را تعیین میکند: اگر حروف ریزتر از ۲ برابر قطر نازل باشند، به خوبی چاپ نمی شوند و شکستگی یا اتصال ناقص رخ میدهد.
حروف با لبه های گرد بهتر چاپ می شوند تا حروف با زوایای تیز؛ فونت Sans Serif مناسب تر است.
راهکارها:
انتخاب رفتار پرینت مثل افزایش تعداد دیواره ها (Perimeters) برای استحکام بیشتر کاراکترها و اجزای کوچک متن.
پایین آوردن سرعت چاپ متن تا لایه های کوچک تر به صورت دقیق اکسترود شوند.
استفاده از فیلامنت مرغوب و خشک؛ چون رطوبت فیلامنت به شکسته شدن قطعات متن منجر میشود. برای شناخت بیشتر فیلامنت ها میتوانید به صفحه بررسی تخصصی فیلامنت ها مراجعه کنید.
توجه به ترازبندی صفحه پرینت و کالیبراسیون دقیق برای جلوگیری از جداشدگی اولین لایه.
پس پردازش:
بهبود وضوح متن با پولیش کردن، سنباده زدن یا استفاده از مواد شفاف کننده بر پایه رزین.
در SLS، هر لایه پودر پلیمر توسط لیزر ذوب می شود و قطعه بدون نیاز به ساپورت ساخته می شود. مزیت کلیدی SLS در ایجاد ویژگی های ظریف و هندسه های پیچیده است.
تأثیر بر کیفیت متن:
وضوح بالای SLS امکان ایجاد حروف و جزئیات کوچک را فراهم می کند اما سطح خروجی زبر است و ممکن است بسته به ماده یا نوع پودر، متن کمی مات یا تار دیده شود.
ریسک شکستگی ویژگی های کوچک، در صورت استفاده از پودر نامرغوب یا توزیع ذرات غیریکپارچه، بالا می رود.
در مواد نایلونی، حروف بسیار کوچک مقاومت مکانیکی خوبی دارند و حتی لایه های برجسته یا فرورفته متن با عمق کم نیز قابل اجراست.
راهکارها:
انتخاب مواد پودری با اندازه ذرات یکنواخت؛ پودر نایلون ۱۲ و نایلون کامپوزیتی گزینه های صنعتی اند.
استفاده از پس پردازش هایی مانند میدیا بلاست یا صاف کردن بخار برای افزایش وضوح، نرمی سطح و در نتیجه خوانایی بیشتر متن.
PolyJet با پاشش قطرات کوچک فوتوپلیمر روی سکو و سخت کردن سریع توسط نور UV، سطحی بسیار صاف با بالاترین دقت ابعادی و امکان ترکیب چند متریال و رنگ را فراهم می کند.
تأثیر بر کیفیت متن:
جزئیات بسیار ریز مانند بال ها و نقطه های حروف لاتین یا نقطه «i» کاملاً شکل می گیرند و مقاومت آنها نیز به دلیل ساختار لایه های بهم فشرده بالا است.
قابلیت چاپ بر روی قطعه هایی با خمیدگی یا انحنای زیاد بدون افت وضوح متن.
ضخامت دیواره تا ۰.۳ میلیمتر و ضخامت لایه تا ۱۶ میکرون قابل دستیابی است؛ این ویژگی، PolyJet را برای کاربردهایی مانند مدل های پزشکی، جواهرات و حتی مدارک شناسایی ممتاز میکند.
راهکارها:
حتماً فونت های Sans Serif یا با ضخامت یکنواخت انتخاب شود تا ریزترین جزئیات هم در چاپ دفرمه نشوند.
جهت گیری قطعه به گونه ای باشد که محور اصلی حروف در راستای Z قرار گیرد؛ بدین ترتیب خطوط لایه مخفی می شوند و برجستگی یا فرورفتگی متن حداکثر وضوح را دارد.
اندازه، فونت و تایپوگرافی در طراحی متن سه بعدی
اندازه بهینه فونت
طبق توصیه های بین المللی و تجربه شرکت های پیشرو، حداقل اندازه قابل قبول برای حروف برجسته یا فرورفته در پرینت سه بعدی به فناوری و قطر نازل وابسته است:
FDM: قطر نازل استاندارد ۰.4mm؛ پس انتخاب عرض کاراکتر دست کم ۰.8mm (دو برابر قطر نازل) توصیه می شود. ارتفاع برجستگی متن نیز 1mm یا بیشتر برای خوانایی بهتر پیشنهاد می گردد.
SLS: حداقل عرض کاراکتر ۰.5mm و عمق ۰.۵-1mm با توجه به اندازه ذرات پودر.
PolyJet: ضخامت خطوط حتی تا ۰.3mm بدون کاهش وضوح، قابل اجراست.
برای متن های بسیار کوچک یا جداول عددی ریز (مثلاً اعداد سریال)، بهتر است بر فناوری PolyJet یا SLA تکیه شود. در نمونه سازی صنعتی (مثلاً مارک قطعات خودرو توسط Stratasys یا نمونه سازی تبلیغاتی توسط Mimaki)، این استانداردها تضمین می کند که متن بعد از پرداخت سطحی نیز خوانا بماند و نقاط ریز آن حذف نشود.
انتخاب فونت و اصلاح تایپوگرافی
فونت های ساده و بدون تزئین (Sans Serif) مطلوب ترند؛ چرا که گوشه های تیز یا تزئینات ریز میتواند منجر به نقص چاپ و شکستگی شود.
فاصله حروف (Kerning) و فاصله خطوط (Leading) باید به اندازه کافی زیاد تنظیم شود تا در صورت انبساط یا اعوجاج در چاپ، حروف به هم نچسبند یا درهم رفتگی رخ ندهد.
فونت های حجیم (Bold) و با ضخامت یکنواخت در پرینت سه بعدی عملکرد بسیار بهتری دارند.
برای پروژه های فارسی، فونت های سه بعدی جدید و اصلاح شده برای چاپ، توسط منابع تخصصی عرضه شده است تا اتصال صحیح حروف و نقاط ریز مانند «نقطه ها» رعایت شود.
فاصله گذاری و کرنینگ در طراحی متن سه بعدی
تایپوگرافی سه بعدی فقط به اندازه فونت وابسته نیست؛ بلکه تنظیم دقیق فاصله کاراکترها، ضخامت پایه حروف و حاشیه خطوط متن، اهمیت حیاتی دارد.
در FDM و SLS، فاصله ی بیش از حد کم میان حروف باعث چسبندگی یا تخریب جزئیات در هنگام پرینت می شود. توصیه م یشود فاصله جانبی حداقل برابر ضخامت یک ونیم تا دو برابر قطر نازل تنظیم شود.
اگر متن روی یک سطح منحنی چاپ می شود، مثلا بطری، لوازم پزشکی یا مدال باید فاصله خطوط و کاراکترها حتی بیشتر لحاظ شود تا اعوجاج ناشی از انحنا پوشش داده شود.
میزان برجستگی (ارتفاع متن منفی یا فرورفته) یا عمق آن باید به گونه ای تعریف شود که خوانایی حتی پس از سایه اندازی یا نشستن گردوغبار حفظ شود. در مواد رنگی روشن (مانند PLA سفید یا رزین شفاف) اهمیت چگالی سایه بیشتر است.
برای حل مشکلات کرنینگ میتوان هر حرف را به عنوان یک شیء مجزا تعریف و جای گذاری کرد و حتی در نرم افزارهای حرف های سه بعدی، مختصات هر حرف را به صورت دستی کنترل نمود تا خروجی نهایی دچار نقص نشود.
جهت گیری قطعه (Orientation) و تأثیر آن بر وضوح و استحکام متن
جهت گیری مدل در پرینتر تأثیر مستقیمی بر وضوح حروف و مقاومت مکانیکی جزئیات دارد.
محور Z: متن هایی که در راستای محور Z و عمود بر صفحه ساخت چاپ می شوند، خطوط لایه ای کمتری در سطح حروف ظاهر می شود و وضوح لبه ها بیشتر است.
محور XY: اگر حروف روی محور XY (هم راستای صفحه ساخت) باشند، خطوط لایه روی بدنه حروف منطبق شده و وضوح کاهش مییابد اما مقاومت فیزیکی حروف افزایش مییابد.
برای چاپ حروف برجسته (Embossed) یا فرورفته (Engraved) روی سطوح با زاویه، باید از اسلایسر حرفه ای استفاده کرد تا انطباق لایه ها با منحنی یا زاویه قطعه به حداقل اعوجاج منجر شود.
جهت گیری به شکلی انتخاب شود که پشتیبان (Support) به حروف نخورد یا کمترین تماس را داشته باشد، چرا که پس از جداسازی Support ممکن است لبه های متن آسیب ببیند.
پیشگیری از شکستگی ویژگی های کوچک مثل نقطه ی حرف «i»
یکی از رایجترین مشکلات طراحی متن در پرینت سه بعدی، جدایی نقطه ها و بخش های ظریف (Dot و Accent Marks) در حروف کوچک است. دلایل و راهکارها:
دلایل شکستگی:
ابعاد بسیار کوچک نقطه و عدم اتصال کافی به بدنه حرف.
ضعف چسبندگی لایه ها (خصوصاً در محور Z).
جهت گیری نادرست مدل.
مواد با استحکام پایین یا تنظیمات غیر بهینه دما و سرعت.
لرزش زیاد یا عدم تراز بودن صفحه چاپ.
راهکارهای پیشرفته:
اگر ممکن است، نقطه حروف مانند «i» به بدنه اصلی چسبانده شود (مثلاً با یک پایه بسیار نازک یا امتداد اندک).
حداقل ضخامت نقطه ۰.۵-۰.8mm و ارتفاع دست کم معادل با یک ونیم برابر ضخامت لایه در نظر گرفته شود.
جهت گیری قطعه طوری باشد که نقطه ها در صفحات بالایی پرینت نشوند؛ چینش در محور XY، احتمال شکستگی را کمتر میکند.
در صورت امکان، نقطه ها در فایل مدل جزء یک آبجکت واحد باشند.
در فرآیند PolyJet یا SLA، نگرانی نسبت به شکستگی نقطه ها بسیار کمتر است اما پیشنهاد می شود در فایل STL یا OBJ، بررسی عدم جدایی ساختاری نقطه انجام شود. در انتخاب بهتر فایل ها برای پرینت سه بعدی این مقایسه میتواند موثر باشد: فایلهای STL و OBJ: کدام یک بهتر است .
تأثیر مواد بر کیفیت و وضوح متن چاپ شده
نوع ماده مصرفی (فیلامنت، رزین یا پودر) و ویژگی های فیزیکی آن نقش مهمی در وضوح حروف، مقاومت نقاط ریز و پرداخت سطحی متن دارند.
PLA: چاپ آسان، مناسب برای نمونه های ساده و آموزشی؛ خوانایی معمولاً خوب است، اما شکننده است و برای ویژگی های بسیار ظریف بهینه نیست.
ABS: مقاوم تر از PLA، امکان پولیش و پرداخت سطحی بهتر؛ با این حال، انقباض بالا و حساسیت به تاب برداشتن می تواند نقاط ریز را از بین ببرد.
PETG: مقاومت بالا، سطح براق، ریسک شکستگی نسبت به PLA و ABS کمتر، گزینه خوبی برای نوشته های برجسته.
نایلون SLS: مواد مهندسی با دوام بالا، مناسب برای حروف ریز؛ پرداخت سطح باید انجام شود، چرا که ساختار پودری منجر به سطح زبر می شود.
رزین های SLA و PolyJet: بهترین انتخاب برای جزئیات بسیار ریز و ویژگی های نازک؛ چاپ سریع و دقیق اما هزینه بالا دارد.
TPU: اگر طراحی به انعطاف پذیری بالا نیاز داشته باشد (مثلا برای واشرهای نوشتاری گفتاری)، مناسب است اما برای خطوط ریز یا حروف بسیار کوچک توصیه نمی شود.
مطالعه مطالب صفحه ویژگیهای انواع فیلامنت برای درک بهتر خصوصیات هر نوع فیلامنت بسیار به شما کمک خواهد کرد.
استانداردها و دستورالعمل های بین المللی
بدون وجود استانداردهای سختگیرانه صنعتی مانند ISO برای تایپوگرافی سه بعدی، شرکتهای پیشتاز و انجمن های تخصصی، راهنماهایی مبتنی بر تجربیات خود ارائه کرده اند:
ارتفاع برجسته یا عمق فرورفته برای خوانایی، حداقل ۱ میلیمتر (FDM/SLS) و ۰.۵-۰.۸ میلیمتر (PolyJet/SLA).
فونت Sans Serif و فاصله کاراکتر حداقل ۰.۵ میلیمتر برای جلوگیری از چسبندگی حروف.
جهت گیری مناسب برای متون ریز توصیه می شود تا خطوط لایه با وضوح حروف هماهنگ باشد.
یکنواختی خطوط پایه و پرهیز از حروف بسیار باریک یا تزئینی در متن های کاربردی.
شرکت هایی مانند Stratasys و 3D Systems، دستورالعمل های عملیاتی ویژه ای دارند (مثلاً برای J850 Digital Anatomy که در مدل سازی پزشکی استفاده می شود) تا اطمینان حاصل کنند که تمام نوشته ها، خوانا و بادوام هستند. این استانداردها مرتب به روز رسانی می شوند و لازم است قبل از هر پروژه با مرجع دستگاه و ماده چاپ مطابقت داده شوند.
ابزارها و نرم افزارهای حرفه ای طراحی متن سه بعدی
برای طراحی و آماده سازی متن جهت پرینت سه بعدی، طیف وسیعی از ابزارهای گرافیکی و مدل سازی سه بعدی بسته به سطح مهارت طراح و کاربرد پروژه در دسترس است که میتوانید از صفحه نرم افزارهای پرینتر سه بعدی از آنها استفاده کنید و یا برای آشنایی، توضیحات کوتاه را مطالعه کنید:
Tinkercad: ابزار ساده و مبتنی بر وب، مناسب برای مبتدیان و افزودن متن های ساده به پروژه های سه بعدی آموزشی.
Fusion 360, SolidWorks, Blender: برای مدل سازی پارامتریک پیشرفته؛ امکان کنترل دقیق ابعاد، فواصل حروف و افزودن متن به سطوح منحنی.
KeyShot, GrabCAD: برای رندرینگ حرفه ای و پیش نمایش رنگ و مواد متن چاپ شده.
Slicers مانند Cura و PrusaSlicer: قابلیت پیش نمایش مسیر حرکتی نازل و تشخیص ایرادهای احتمالی در مناطق متنی؛ امکان افزایش تعداد دیواره های حروف و اصلاح کرنینگ یا ضخامت خطوط.
Aspose 3D Text to 3D: ابزار آنلاین برای تبدیل مستقیم متن و فونت به مدل سه بعدی، به ویژه برای پروژه های سریع یا غیرمهندسی.
AI Text-to-3D (مانند OpenAI Shape-E یا Point-E): استفاده از هوش مصنوعی برای خلق مدل سه بعدی از متن توصیفی؛ هرچند برای مصارف صنعتی هنوز راه مانده است اما آینده روشن و جای رشد فراوان دارد.
تکنیک های پس پردازش ویژه افزایش خوانایی و کیفیت متن
پس پردازش قطعات پرینت سه بعدی شده چنان تأثیری در وضوح و زیبایی متن چاپ شده دارد که می توان گفت کیفیت نهایی تا ۵۰٪ به این مرحله بستگی دارد:
سنباده زنی و پولیش: حذف خطوط لایه در روش های FDM و SLS؛ بهبود پرداخت سطح و سطوح خارجی متن.
استفاده از مواد شفاف کننده و جلا دهنده (Epoxy یا لاستیک مایع): برای افزایش شفافیت و حفاظت از حروف برجسته یا فرورفته.
رنگ آمیزی یا Dyeing: مخصوص مواد نایلونی یا رزین ها؛ افزایش کنتراست و خوانایی متن در صورت کافی نبودن تفاوت رنگ ماده و زمینه.
حرارت دهی (Annealing): به ویژه برای مواد ABS یا نایلونی بعد از چاپ؛ تقویت اتصالات لایه ها و بالا بردن استحکام نقاط ریز.
حذف پشتیبان (Support) با جت آب یا به صورت دستی: در PolyJet و SLA، این کار بدون آسیب به حروف ریز انجام می شود.
پخت ثانویه UV: در رزین ها برای افزایش سختی و کاهش احتمال شکستگی.
صاف کردن سطح با بخار استون: مخصوص ABS؛ باعث صیقلی شدن سطح حروف می شود ولی باید با احتیاط انجام شود تا ویژگی های کوچک از بین نرود.
مطالعات موردی بین المللی و تجارب شرکت های پیشگام
Stratasys J850 Pro: چاپ نمونه های متنی بسیار ریز با رنگ و چند ماده روی مدل های بیولوژیک و صنعتی؛ فونتهای Micro Sans حداقل با ضخامت ۰.۳ میلیمتر کاملاً خوانا باقی می مانند و هیچ شکستگی ریز روی نقاط و اعراب دیده نمی شود.
3D Systems ProJet MJP و MultiJet Fusion HP: در چاپ متن برای مدل های پزشکی و صنعتی، نمونه هایی با ویژگی نقطه «i» و حتی اعراب عربی (Emphasis Dots) بدون شکستگی، با وضوح عالی و قابل ردیابی پس از ۱۰ بار تکرار پس پردازش گزارش شده است.
EOS SLS (نایلون ۱۲ و ۱۱): در چاپ قطعات صنعتی با لوگوهای برجسته یا حکاکی عدد سریال، بهترین نتیجه برای عدد و متن با ارتفاع حداقل ۱.۲ میلیمتر و ضخامت ۰.۵ میلیمتر به دست آمده است.
روندها و نوآوری های اخیر
تحقیقات نشان می دهد آینده پرینت سه بعدی متن به سمت موارد زیر حرکت میکند:
هوشمندسازی فرآیند پرینت: پرینترهای جدید به کمک هوش مصنوعی از پیش خطاهای محتمل در چاپ متن را پیش بینی و اصلاح می کنند (اتوکالیبراسیون مختص ویژگی های ریز).
مواد نوآورانه: مانند فیلامنت های با قابلیت تغییر رنگ، مواد خودترمیم شونده یا رزین های هدایت کننده الکتریکی برای کاربردهای هوشمند.
افکت های UV و Rainbow: چاپ متن هایی با افکت های نوری و بازتابنده برای کاربردهای امنیتی و طراحی لوکس.
فناوری های جدیدی همچون High-Area Rapid Printing (HARP): افزایش سرعت، کاهش هزینه و امکان چاپ متون بسیار طولانی یا سه بعدی شونده در ابعاد بزرگ، بدون افت کیفیت.
افزایش اتوماسیون و ارتباط با سیستم های مدیریت داده: استخراج اطلاعات مستندسازی یا شناسنامه قطعه به صورت مستقیم و حکاکی سه بعدی روی قطعه صنعتی.
شرکت هایی مانند Stratasys و 3D Systems، نمونه هایی از دستگاه های پرینت سه بعدی با ماژول اختصاصی حکاکی متن و حتی قابلیت چاپ QR Code سه بعدی عرضه کرده اند که در ردیابی قطعات صنعتی یا کالاهای سفارشی کاربرد چشمگیر دارند.
جمع بندی و نتیجه گیری کاربردی
طراحی متن برای پرینت سه بعدی، یک چالش بین رشته ای میان فناوری، هنر و مهندسی است؛ موفقیت در خروجی نهایی نیازمند شناخت فناوری ساخت، نوع ماده، اصول تایپوگرافی و اصلاح مدل بر اساس محدودی تهای فیزیکی فرآیند است. انتخاب درست اندازه، نوع و فاصله فونت، نحوه جهت دهی قطعه، تکنیک های تقویت استحکام نقاط ریز، و رعایت استانداردهای توصیه شده از سوی شرکت های معتبر نظیر Stratasys، EOS و 3D Systems اهمیت ویژه ای دارد. هرچند تکنولوژی هایی مانند PolyJet و SLA نقطه عطفی در وضوح حروف ظریف ایجاد کرده اند، اما همچنین با FDM یا SLS می توان با رعایت اصول تخصصی و پس پردازش مناسب، به نتایج صنعتی و قابل اتکا رسید. در نهایت، پیشرفت مواد، نرم افزارها و نوآوری های جدید هوش مصنوعی، مسیر را برای چاپ متن های پیچیده، انطباق کامل با زبان های مختلف (از جمله فارسی)، و ارتقای کیفیت و امنیت در سطح جهانی هموار کرده اند.
پیشنهاد نهایی: طراحان و مهندسان گرافیک صنعتی باید با پایش مستمر روندهای جهانی، تست نمونه های چاپی، بهره گیری از دستورالعمل های منابع معتبر و ارتباط نزدیک با تامین کنندگان مواد و تجهیزات، پیوسته کیفیت متون چاپ شده سه بعدی را ارتقا دهند و در پروژه های متفاوت به صورت هدفمند از فناوری مناسب بهره گیرند.